Производител на работни станции за роботи и лазерни системи по поръчка



5 Въпроси, които да зададете, преди да купите роботизирана заваръчна клетка за структурна стомана
Повечето магазини, които купуват първата си роботизирана заваръчна клетка, първо задават грешните въпроси. Питат за марка, полезен товар, и цена – след това открийте шест месеца по-късно, че клетката не може да се справи с техния микс от части, че програмирането изяжда всеки час, който роботът спестява, или че позиционерът не може да поддържа геометрията на заварката, която те действително произвеждат. Въпросите, които определят дали роботизираната заваръчна клетка успява или не успява да изработи структурна стомана, рядко са в лист със спецификации.
Тази статия е за собствениците на магазини за производство, производствени мениджъри, и инженери по автоматизация, оценяващи покупката на роботизирана заваръчна клетка. Петте въпроса по-долу идентифицират точките на провал, които доставчиците често не предоставят доброволно. Ако оценявате роботизирана заваръчна клетка без програмиране - система, която използва 3D лазерно сканиране и автономно планиране на траекторията, вместо да обучава висящо програмиране - тези въпроси стават още по-критични.
Въпрос 1: Може ли клетката да се справи с моя микс от части — без приспособление за всеки номер на част?

Защо този въпрос има значение
Работи типичен цех за стоманени конструкции 25 към 40 различни номера на части на месец, много на партиди от 3 към 15. Традиционната роботизирана клетка за заваряване предполага повторяема геометрия: всяка заварка се намира в прецизно обработено приспособление, всяка фуга пристига в рамките на ±0,5 mm, и роботът следва предварително научен път. Това работи при 5,000 еднакви части на месец. Разваля се при 40 различни комплекти в малки партиди. Магазини, които не задават този въпрос, в крайна сметка или плащат $3,000 – $8,000 на част в разходите за оборудване, или работа без приспособления и гледане на падане на качеството под ръчните стандарти, тъй като вариацията от част до част надвишава програмирания толеранс.
Какво да слушате
Доставчик, уверен в конструкционната стомана, ще говори за адаптивно закрепване и гъвкавост на частични смеси. Ако оценявате роботизирана клетка за заваряване без програмиране, клетката трябва да обработва смесени партиди с нулеви разходи за приспособление за вариация на геометрията — 3D скенерът компенсира отклонението по време на заваряване. Помолете продавача да демонстрира смяна между две напълно различни части. Под 15 минути е разумно. Под 5 е отличен. край 30 означава, че клетката е изградена за повторно производство, не гъвкавост на работното място.
| Сценарий за смесване на части | Традиционна клетка | Клетка без програмиране |
| 1 част, 5,000+/месец | Специално приспособление, предварително обучен път. Оптимално. | Работи, но предимството на скенера не е използвано |
| 8– 12 части, 200–500/месец всеки | Приспособление + програма на част. Висока цена на настройка. | Модулно закрепване, без програмиране. Силно прилягане. |
| 25– 40 части, партиди от 3–15 бр | Цената на приспособлението/програмата надвишава разходите за заваряване. Не е жизнеспособен. | Оптимален случай на употреба. Скенерът се адаптира към всяка част. |
| 1-от-1 изработка по поръчка | Времето за програмиране надвишава времето за заваряване. Не е жизнеспособен. | Жизнеспособен, ако частта пасва на клетъчната обвивка. |
Ако сте в долните два реда, роботизирана заваръчна клетка без програмиране е единствената конфигурация, която има икономически смисъл за работа със структурна стомана с висока смес.
Въпрос 2: Как клетката намира заваръчната връзка — и какво се случва, когато празнината е грешна?
Защо този въпрос има значение
Заваръчните елементи от структурна стомана не пристигат като CAD моделите. Детайлите с плазмено рязане имат вариация на скосяване от ±2–3°. Допустимите отклонения при монтаж са ±1–3 mm. Термичното изкривяване отваря или затваря кореновите празнини с 1–2 mm в средата на заваръчния шев. Роботизирана заваръчна клетка, която се доверява на чертежа, вместо да измерва действителното съединение, ще произведе дефектни заварки – точният проблем, за който сте купили робота, за да го елиминирате. Клетката работи перфектно на първата пробна част. След това производствените части пристигат с a 4 мм празнина вместо 2 мм, роботът отлага същата обучена заварка, и резултатът е по-малък заваръчен шев или прогаряне.
Какво да слушате
Съществуват три технологии, и разликата има значение:
• Touch sensing: Намира позицията на ставата, не размер на празнина. Добавя 2–5 секунди на става. Недостатъчно за конструкционна стомана с променлива междина.
• Through-arc tracking: Коригира пътя, но не и обема на пълнителя. Работи при умерени вариации на ъглови заварки. Бори се с отворени корени и многопроходни канали.
• 3D laser vision: Ширина на междината на профилите, коренно лице, ъгъл на скосяване, и несъответствие преди заваряване — адаптира пътя и параметрите в реално време. Единствената технология, която се справя с пълната вариация на структурната стомана. Стандарт за всяка надеждна роботизирана клетка за заваряване без програмиране.
Попитайте какво се случва, когато разликата се измери 5 mm на чертеж, който уточнява 2 мм. Клетка с 3D визия увеличава скоростта на подаване на телта и забавя движението, за да запълни обема. Клетка без него или заварява маломерна, или спира - и двете струват пари.
Въпрос 3: Какво е истинското време на цикъла — не само времето за включване на дъгата?
Защо този въпрос има значение
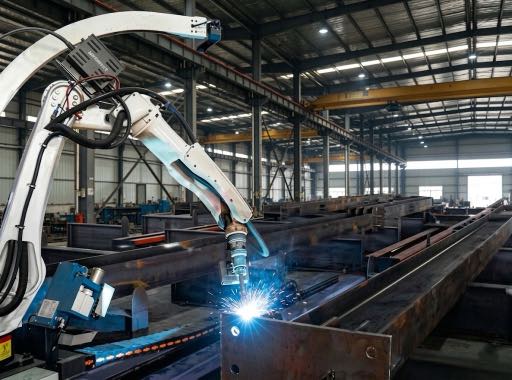
Доставчиците посочват време на дъга, защото това е най-впечатляващото число. Но дъгата обикновено е 35–55% от общото време на клетъчния цикъл в конструкционната стомана. Останалото е настройка, зареждане, сканиране, генериране на пътя, репозициониране, и смяна. Оферта от доставчик 12 дъгови минути за част, която отнема 28 минути общо не лъжат — но те не ви казват от какво се нуждаете за ROI.
Какво да слушате
Поискайте разбивка по време на цикъла, нито едно число:
| Цикъл елемент | време | Бележки |
| Частично натоварване и скоба | 4–6 мин | Ръчно или с кран |
| 3D сканиране и генериране на път | 2–8 мин | Пропорционално на броя на ставите; 18–40 стави типични |
| Дъгово заваряване | 8–25 мин | Числото, което продавачите цитират |
| Препозициониране на позиционера | 1–3 мин | Често се пренебрегва в кавички |
| Частично разтоварване | 3–5 мин | Включва проверка |
| Общо време на клетъчния цикъл | 18–47 мин | Това стимулира възвръщаемостта на инвестициите - не само дъгата |
Ако продавачът не може да предостави тази разбивка, поискайте проучване на времето на цикъла на вашата представителна част преди покупка. Това е най-надеждният тест за оценка на доставчика.
Въпрос 4: Колко познания по заваряване са ми необходими в компанията?
Защо този въпрос има значение
Роботизираната клетка за заваряване не е машинен инструмент — не можете да натиснете старт и да си тръгнете. Традиционните клетки се нуждаят от специален програмист на $70K–$95K на година, роля, която често не е съществувала преди покупката. Или магазините назначават най-добрия си ръчен заварчик в клетката, ги губят от производството, и открийте, че работата с робот изисква различен набор от умения. Клетката работи, но общите разходи за труд са по-високи от прогнозираните.
Какво да слушате
| Изискване за умения | Традиционна програмирана клетка | Клетка без програмиране |
| Програмиране на роботи | Изисква се за част. 2– 8 часа всеки. Необходим е специализиран програмист. | Не се изисква. Път, генериран от 3D сканиране. |
| Настройка на параметрите на заваръчния шев | Операторът настройва за всеки тип съединение. Изисква познания по заваряване. | Автоматично избран от валидирана библиотека с график за заваряване. |
| Дизайн на тела | Приспособление за част. 1– 3 седмици срок за изпълнение. | Модулно затягане. Няма време за изпълнение на дизайна. |
| Ежедневна експлоатация | Изисква се обучен оператор. | Долен праг на обучение. |
| Отстраняване на неизправности | Нуждае се от поддръжка на програмист или доставчик. | Дистанционната поддръжка на доставчика обикновено е достатъчна. |
Ако не можете да наемете специализиран програмист, роботизирана заваръчна клетка без програмиране вероятно е единственият жизнеспособен път. Петгодишната TCO често е $250K – $475K по-ниска от традиционна клетка с еквивалентен хардуер.
Въпрос 5: Колко всъщност струва клетката — инсталирана, Пуснат в експлоатация, и Бягане?
Защо този въпрос има значение
Цената на оборудването е числото в офертата. Инсталираната цена определя вашата ROI. Монтаж, въвеждане в експлоатация, закрепване, обучение, поддръжка за първата година, и подготовката на обекта добавят разходи за материали, които не фигурират в офертата за оборудване. Цеховете за стоманени конструкции са особено уязвими, тъй като техните части изискват по-тежки позиционери, по-големи клетъчни обвивки, и по-здраво изсмукване на дима.
Какво да поискам
| Разходна позиция | Типичен диапазон | Защо има значение |
| Оборудване (робот, позиционер, скенер) | $48K–$204K | Варира в зависимост от полезния товар, оси, полезен товар на сензора |
| Монтаж и пускане в експлоатация | Специфично за сайта | Пътуване, инженеринг на място, тестване за приемане |
| Фиксиране и затягане | Модулен: ниско | Специализирани тела: $3K–$8K всеки |
| Обучение на оператор | Включено – $15K | 2– 5 дни на място |
| Подготовка на обекта | Променлива | Електрически, извличане на дим, предпазни бариери |
| Първа година поддръжка | Включено – $25K | Дистанционна поддръжка, актуализации, резервни части |
| Обща инсталирана цена | Поискайте детайлна оферта | Това е числото за ROI — не само за оборудване |
Системните разходи варират от приблизително $48K за конфигурация с една станция до $204K за напълно оборудвана система от големи части с коловоз на седма ос и позиционер. Това са илюстративни показатели; действителната цена зависи от геометрията на частта, производствен обем, и регионални условия за инсталиране. За специфична оферта за обект, помолете продавача да включи всяка договорена позиция.
Моделът зад всичките пет въпроса
Всеки въпрос задава едно и също нещо: отговаря ли тази клетка на действителната ми производствена реалност - не на демонстрационната част на доставчика? Частична смес, ставна вариация, време на цикъл, база от умения, и общите инсталирани разходи определят дали роботизираната заваръчна клетка е успешна или неуспешна в структурна стомана. Роботизирана клетка за заваряване без програмиране променя отговора на четири от пет въпроса във ваша полза: части микс, обработвани без приспособления, съвместни вариации, измерени и адаптирани, елиминирано програмиране, премахнати са разходите за оборудване и програмист. Само времето на цикъла остава технологично неутрално – и дори там, сканиране и планиране обикновено е по-бързо от програмиране и доказване за всяка част с повече от три заваръчни съединения.
| Решението за покупка не е дали да се автоматизира. Въпросът е дали да се автоматизира с технология, предназначена за реалност от структурна стомана с висока смес – или с технология, предназначена за повторно производство, което ще бъде принудено да се адаптира. Задайте петте въпроса. Дясната клетка отговаря честно и на петте. Грешната клетка променя темата. |
Често задавани въпроси
Каква е разликата между роботизирана заваръчна клетка и заваръчен робот?
Заваръчният робот е шарнирната ръка, която движи горелката. Роботизираната заваръчна клетка е цялостната производствена система: робот плюс позиционер, коловоз по седма ос, защитно заграждение, извличане на дим, контролер, скенер, и затягане. Повечето приложения на конструкционна стомана изискват пълна клетка — робот без позиционер не може да заварява и четирите страни на конзола на греда без ръчно повторно позициониране.
Как да разбера дали роботизирана заваръчна клетка без програмиране е подходяща за моя магазин?
Три индикатора: изпълнявате повече от 8–10 номера на части на месец; повече от 20% на продукцията е в партиди под 15 части; или не можете да наемете специален робот програмист. Ако се прилагат две, без програмиране почти сигурно е по-добрият избор. Ако вашите заварки имат допуски за напасване над ±1 mm, 3D визуалното проследяване на шевовете е необходимо независимо от типа клетка.
Трябва ли да купя клетка с една станция или с две станции?
Една станция е правилната отправна точка за повечето купувачи за първи път. Двойната станция има смисъл, когато месечният обем надвишава приблизително 200 части. Увеличаването на производителността обикновено е 60–80%, не 100%, тъй като роботът все още препозиционира между станциите. Изпълнете ROI и на двете с вашия действителен обем.
Какъв тип позиционер ми трябва за заваряване на стоманени конструкции?
Дълги, тесни заварки (греди, колони) нуждаят се от позиционер за въртяща се около надлъжната ос опорна част. Кутиеобразни и неправилни заварки (скоби, трансформаторни резервоари) имате нужда от L-тип или триосен позиционер с наклон плюс въртене. Ако заварите и двете, триосен позиционер с капацитет 500–2000 kg покрива най-широкия диапазон.
Колко време от поръчката до първата производствена част?
Обикновено 10-18 седмици: производство (6– 10 седмици), доставка (1– 3 седмици), подготовка на сайта (2– 4 седмици, припокрива се), монтаж и пускане в експлоатация (1– 3 седмици). Клетка без програмиране достига пълна производителност по-бързо, тъй като няма фаза на програмиране за част — първата част използва автономния цикъл на сканиране и планиране.
Следващи стъпки
• Write down your answers to all five questions before contacting any vendor. Вашият частичен микс, ставна вариация, необходимо време за цикъл, база от умения, и бюджетът са вашите критерии, а не спецификациите на доставчика.
• Request a cycle time study on your representative part. Всеки надежден доставчик трябва да върне подробна оценка, включително време за сканиране, време за заваряване, и превключване - не само включване на дъгата.
• Ask for a fully-installed, подробна цена. Ако продавачът няма да избухне инсталация, обучение, и подкрепа, бюджетирайте ги отделно.
• If evaluating a no-programming robotic welding cell, помолете продавача да демонстрира смяна между две напълно различни части. Времето за настройка определя дали клетката отговаря на вашата реалност.
| Свързано четене в тази серия: Блог 02 — Ръчно срещу роботизирано заваряване за структурна стомана Блог 03 — Роботизирана клетка за заваряване без програмиране Блог 05 — Сканиране към заваряване: Как 3D лазерното сканиране замества програмирането на роботи Блог 08 — ROI на роботизирана заваръчна клетка без програмиране |
| Говорете с нашите инженери по автоматизация на заваряването Кажете ни вашия микс от части, видове стави, и месечен обем. Ние ще проведем проучване на времето на цикъла на вашата представителна част и ще ви върнем подробна оценка. Не се изисква ангажимент. Свържете се с нас сега → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
ROI на роботизирана заваръчна клетка без програмиране: Практическо ръководство за приложения на конструкционни стомани

Пет години TCO на заваръчен позиционер: Преброяване на скритите разходи, цитатът е забравен
Анатомия на роботизирана заваръчна клетка: Основни компоненти & Ръководство за избор (2026)
Ръчно срещу роботизирано заваряване за структурна стомана:Кога автоматизацията се изплаща?

Роботизирано лазерно заваряване: Принципи, Предимства, и Приложения (2026 Пълно ръководство)