


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



खरीद-पूर्व लेखापरीक्षा: वेल्डिंग पोजिशनर खरीदारों के लिए एक फैक्ट्री विजिट चेकलिस्ट और बेंच टेस्ट प्रोटोकॉल
एक खरीदना वेल्डिंग पोजीशनर आसान है. जिस आपूर्तिकर्ता पर आप भरोसा कर सकते हैं, उससे सही वेल्डिंग पोजिशनर खरीदना सही नहीं है. अधिकांश खरीद निर्णय स्पेक-शीट तुलना-पेलोड पर आधारित होते हैं, repeatability, मूल्य—तीन पीडीएफ़ से एक तालिका में बनाया गया. उस तुलना में वह चीज़ छूट जाती है जो वास्तव में यह निर्धारित करती है कि आपका सेल पहले दिन काम करता है या नहीं: मशीन को विशिष्टता के अनुसार बनाने की आपूर्तिकर्ता की क्षमता, बार बार, और इसे साबित करने के लिए. एक पूर्व-खरीद ऑडिट - एक संरचित फैक्ट्री का दौरा और उस वास्तविक वेल्डिंग पोजिशनर का एक बेंच परीक्षण जिसे आप खरीदने जा रहे हैं - पैसे बदलने से पहले उस अंतर को बंद कर देता है. यह लेख आपको एक फ़ैक्टरी-विज़िट चेकलिस्ट और एक बेंच-टेस्ट प्रोटोकॉल देता है जिसे आप स्वयं चला सकते हैं या अनुबंध में शामिल कर सकते हैं, इसलिए आपके द्वारा निर्दिष्ट वेल्डिंग पोजिशनर आपको प्राप्त होने वाला वेल्डिंग पोजिशनर है.
ऑडिट उचित परिश्रम का रंगमंच नहीं है. यह वही सत्यापन अनुशासन है सटीकता-सत्यापन लेख (लेजर ट्रैकर & आईएसओ 9283)-उपाय, भरोसा मत करो—एक कदम पहले आवेदन किया, विक्रेता को. एक आपूर्तिकर्ता जिसका वेल्डिंग पोजिशनर बेंच पर ±0.05 मिमी तक दोहराता है लेकिन आपको अंशांकन प्रमाणपत्र नहीं दिखा सकता है, फेसप्लेट पर मशीनिंग सहनशीलता, या उद्धरण पर संख्या की परवाह किए बिना दोहराई जाने वाली परीक्षण प्रक्रिया एक जोखिम है. ऑडिट "वे दावा करते हैं" को "हमने सत्यापित" में बदल दिया है।
टिप्पणी: ऑडिट प्रोटोकॉल प्रतिबिंबित करता है रोबोप्टिक्स आपूर्तिकर्ता-योग्यता और ग्राहक-स्वीकृति अभ्यास, आईएसओ के साथ संरेखित 9283:1998 बेंच-टेस्ट पद्धति (क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283) और इस श्रृंखला में लोड/सटीकता सिद्धांत. वेल्डिंग-गुणवत्ता लिंकेज को सहकर्मी-समीक्षा अनुसंधान के साथ क्रॉस-रेफ़र किया गया है (पार्क एट अल., 2019; लियू एट अल., 2023).
1. प्री-परचेज़ ऑडिट स्पेक-शीट तुलना से बेहतर क्यों है?
स्पेक शीट विक्रेता द्वारा लिखा गया एक वादा है. दो आपूर्तिकर्ता समान "±0.05 मिमी दोहराव" उद्धृत कर सकते हैं, 2,000 किलो” वेल्डिंग पोजिशनर अलग-अलग कीमतों पर, और केवल एक ही इसे वितरित करने में सक्षम हो सकता है. अंतर उन चीजों में रहता है जो पीडीएफ कभी नहीं दिखाता: फेसप्लेट को कैसे मशीनीकृत किया जाता है, क्या गियरबॉक्स को वर्गीकृत किया गया है, नियंत्रक को कैसे ट्यून किया जाता है, और क्या कोई वास्तव में तैयार मशीन का परीक्षण करता है. ऑडिट यह है कि आप उन चीजों को कैसे देखते हैं. यह उत्तोलन को भी बदलता है: एक आपूर्तिकर्ता जो जानता है कि आप उनके कारखाने में वेल्डिंग पोजिशनर का परीक्षण करेंगे, उसे आपको वास्तविक संख्या दिखाने के लिए प्रोत्साहित किया जाता है, मार्केटिंग नंबर नहीं. एक अंतरराष्ट्रीय खरीदार के लिए अग्रिम भुगतान करना और समुद्री माल ढुलाई के लिए हफ्तों इंतजार करना, वह उत्तोलन उद्धरण पर किसी भी एकल पंक्ति वस्तु से अधिक मूल्यवान है.
2. फ़ैक्टरी विजिट चेकलिस्ट
फ़ैक्टरी का दौरा तभी उपयोगी होता है जब आप जानते हों कि क्या देखना है. एक चेकलिस्ट के साथ फर्श पर चलें, टूर गाइड नहीं. नीचे दिए गए आइटम उन आपूर्तिकर्ताओं को अलग करते हैं जो वेल्डिंग पोजिशनर का निर्माण करते हैं और उन आपूर्तिकर्ताओं को अलग करते हैं जो उन्हें एक ऑर्डर पर इकट्ठा करते हैं.
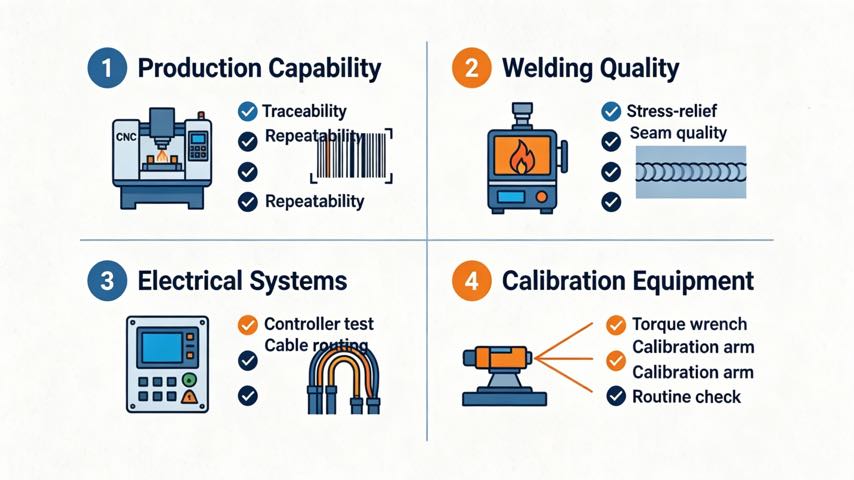
2.1 उत्पादन क्षमता & पता लगाने की क्षमता
- मशीन की क्षमता: क्या वे आपको किसी पोजिशनर बेड या फेसप्लेट की चल रही सीएनसी मशीनिंग दिखा सकते हैं, सहनशीलता के दस्तावेजीकरण के साथ? एक वेल्डिंग पोजिशनर उतना ही सटीक होता है जितनी सतह पर आपका हिस्सा बोल्ट करता है, और वह सतह मशीन के डेटम से शुरू होती है.
- पता लगाने की क्षमता: प्रमुख घटक हैं- गियरबॉक्स, बीयरिंग, सर्वो मोटर्स, नियंत्रक-बैच- और सिलसिलेवार ट्रैक किया गया? यदि वेल्डिंग पोजिशनर दूसरे वर्ष में विफल हो जाता है, क्या वे आपको ठीक-ठीक बता सकते हैं कि इसमें क्या हुआ??
- दिनचर्या बनाएं: क्या वे वेल्डिंग पोजिशनर के इस वर्ग का निर्माण नियमित रूप से करते हैं, या क्या आपका ऑर्डर उनके मानक से एकबारगी बाहर है? दिनचर्या का अर्थ है दिनचर्या, दोहराने योग्य गुणवत्ता; एकबारगी का मतलब है अपने पैसे पर सीखना.
2.2 वेल्डिंग & मशीनिंग गुणवत्ता
- फ़्रेम अखंडता: क्या वेल्डिंग के बाद संरचनात्मक फ्रेम तनाव से मुक्त हो गया है? एक फ्रेम जो तनाव-मुक्त नहीं है, उसे लगाने के बाद वह मुड़ सकता है, आपके द्वारा भुगतान की गई सटीकता को नष्ट करना. तनाव-राहत रिकॉर्ड देखने के लिए कहें.
- वेल्ड खत्म: सुसंगत, उचित पोस्ट-वेल्ड उपचार सिग्नल प्रक्रिया नियंत्रण के साथ स्लैग-मुक्त वेल्ड. मैला फ्रेम वेल्ड एक मैला वेल्डिंग पोजिशनर की भविष्यवाणी करता है.
- दिनांक नियंत्रण: क्या संदर्भ डेटा सुरक्षित और पुनः जांचे गए हैं?? अंशांकन श्रृंखला (क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283) मशीन के आधार पर शुरू होता है, और एक क्षतिग्रस्त डेटाम डाउनस्ट्रीम के प्रत्येक माप को दूषित कर देता है.
2.3 विद्युतीय & नियंत्रण प्रणाली
- नियंत्रक पारदर्शिता: क्या नियंत्रण प्रणाली समर्थन के साथ एक मान्यता प्राप्त ब्रांड है?, या एक ब्लैक बॉक्स? आपको इसे अपने रोबोट के साथ एकीकृत करना होगा (समन्वित गति प्रोग्रामिंग: एक गतिज श्रृंखला के रूप में रोबोट और पोजिशनर); ब्लैक-बॉक्स नियंत्रक भविष्य की एकीकरण दीवार है.
- केबलिंग और ड्रेस पैक: क्या आपके द्वारा निर्दिष्ट कर्तव्य के लिए केबलों को रूट किया गया है और तनाव से राहत दी गई है, या न्यूनतम? केबल ड्रैग एक वास्तविक है, मापने योग्य फ़ील्ड त्रुटि स्रोत ((क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283)) और आंतरायिक सटीकता हानि का एक सामान्य कारण.
2.4 कैलिब्रेशन & परीक्षण उपकरण
- मेट्रोलॉजी स्वामित्व: क्या उनके पास वेल्डिंग पोजिशनर को स्वीकार करने के लिए लेजर ट्रैकर या कैलिब्रेटेड मेट्रोलॉजी है, या क्या वे दोहराव पर "आँखें घुमाते" हैं? जो आपूर्तिकर्ता वेल्डिंग पोजिशनर को माप नहीं सकता, वह इसकी गारंटी नहीं दे सकता ((क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283)).
- परीक्षण जुड़नार: क्या आपके वास्तविक हिस्से को प्रदर्शित करने के लिए भार भार और फिक्स्चर उपलब्ध हैं, सांकेतिक द्रव्यमान नहीं? यदि वे केवल खाली परीक्षण कर सकते हैं, वे केवल खोखला वादा कर सकते हैं.
3. बेंच टेस्ट प्रोटोकॉल
बेंच टेस्ट वह जगह है जहां ऑडिट साक्ष्य बन जाता है. आप निरीक्षण नहीं कर रहे हैं; आप आपको दिए गए विशिष्ट वेल्डिंग पोजिशनर को माप रहे हैं, एक लिखित प्रक्रिया के विरुद्ध, भुगतान करने से पहले. आपके हिस्से के साथ एक गवाह बेंच टेस्ट आपूर्तिकर्ता योग्यता में सबसे निर्णायक कदम है.
3.1 क्या मापना है
आईएसओ के विरुद्ध मापें 9283:1998 (क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283): पोज़ रिपीटेबिलिटी आरपी और पोज़ सटीकता एपी न्यूनतम पर, साथ ही निरंतर दौड़ में बहाव. स्थितियों-तापमान को रिकॉर्ड करें, भार, गति—क्योंकि, जैसा कि दिखाया गया है, शर्तें संख्या हैं. वेल्डिंग पोजिशनर के लिए आप लोड करेंगे, एक लोडेड और तापमान पर रन जोड़ें, सिर्फ खाली ठंडा परीक्षण नहीं; यहीं पर लोड शिथिलता और थर्मल बहाव होता है (से छिपा हुआ विवरण छिपा हुआ विवरण लेख स्वयं को प्रकट करें.
3.2 परीक्षण प्रक्रिया
- 1. गवाह, प्राप्त न करें: उपस्थित रहें, या किसी तीसरे पक्ष के निरीक्षक को नियुक्त करें, जब वेल्डिंग पोजिशनर का परीक्षण किया जाता है. किसी और के परीक्षण का वीडियो आपका परीक्षण नहीं है, और दस में से सर्वश्रेष्ठ रन दिखाना बहुत ही आसान है.
- 2. अपने हिस्से या प्रतिनिधि जनसमूह का उपयोग करें: वास्तविक उत्पादन भाग या उससे मेल खाने वाले द्रव्यमान और गुरुत्वाकर्षण केंद्र के साथ परीक्षण करें (विलक्षण भार & उलटने वाला क्षण: 2-टन का वेल्डिंग पोजिशनर 2-टन वाले भाग में विफल क्यों हो जाता है?); खाली बिस्तरों की संख्या लोड शिथिलता और प्रतिक्रिया को छिपाती है (छिपा हुआ विवरण लेख).
- 3. पूर्ण पोज़ ग्रिड चलाएँ: कार्यशील लिफाफे को साफ़ करें - उस सीमा के माध्यम से झुकाएँ और घुमाएँ जिसका आप वास्तव में उपयोग करेंगे - प्रति मुद्रा दस पुनरावृत्ति के साथ, आपके ऑपरेटिंग तापमान और गति पर.
- 4. लॉग बहाव: 2-4 घंटे तक लगातार ड्यूटी चक्र चलाएं और दोबारा माप लें; आईएसओ 9283 बहाव एक ऐसी मशीन को अलग करता है जो अच्छी ठंडी होती है और जो अच्छी गर्म रहती है.
- 5. कच्ची रिपोर्ट प्राप्त करें: डेटा की मांग करें—पॉज़, रीडिंग, तापमान, σ बैंड—सारांश बुलेट नहीं. रिपोर्ट वह है जिसके लिए आप आपूर्तिकर्ता को रखते हैं, और विवाद से क्या बचता है.
3.3 मानदंड स्वीकार/अस्वीकार करें
आपका स्वीकृति मानदंड पहले से ही खरीद आदेश में एक खंड के रूप में होना चाहिए ((क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता का सत्यापन 9283)): उदाहरण के लिए, "वेल्डिंग पोजिशनर आरपी ≤ 0.05 मिमी और एपी ≤ 0.10 मिमी प्रति आईएसओ 9283, पर [तापमान]/[भार]/[रफ़्तार], ±2σ, लेज़र-ट्रैक किया गया।" बेंच परीक्षण बस वह क्षण है जब खंड लागू किया जाता है. यदि वेल्डिंग पोजिशनर विफल हो जाता है, आपके पास एक दस्तावेज है, इसे शिप करने से पहले अस्वीकार करने या फिर से काम करने का संविदात्मक कारण, आपके सेल में होने के बाद नहीं.
| परीक्षा | इससे क्या सिद्ध होता है | स्वीकृति संदर्भ |
| खाली बिस्तर की पुनरावृत्ति (आर.पी) | उद्धरण के अनुसार एक्सिस दोहराता है, उतार दिया गया और ठंडा किया गया | आईएसओ 9283 आर.पी, ±2σ |
| भरी हुई सटीकता (एपी) | अपने हिस्से को माउंट करके पोज़ धारण करता है | आईएसओ 9283 एपी; आपका पीओ खंड |
| 2-4 घंटे तक बहाव करें | सटीक गर्म रहता है, कर्तव्य के अंतर्गत | आईएसओ 9283 अभिप्राय |
| प्रतिक्रिया / कठोरता स्थल-जाँच | छुपी हुई विशिष्टताएँ (छिपा हुआ विवरण लेख) कक्षा के भीतर | आपूर्तिकर्ता विशिष्टता + छुपे हुए विशिष्ट आलेख विधि |
| समन्वित गति (यदि रोबोट सेल) | बाह्य अक्ष के रूप में गति करता है, कोई समन्वयन हानि नहीं | EtherCAT सिंक परीक्षण |
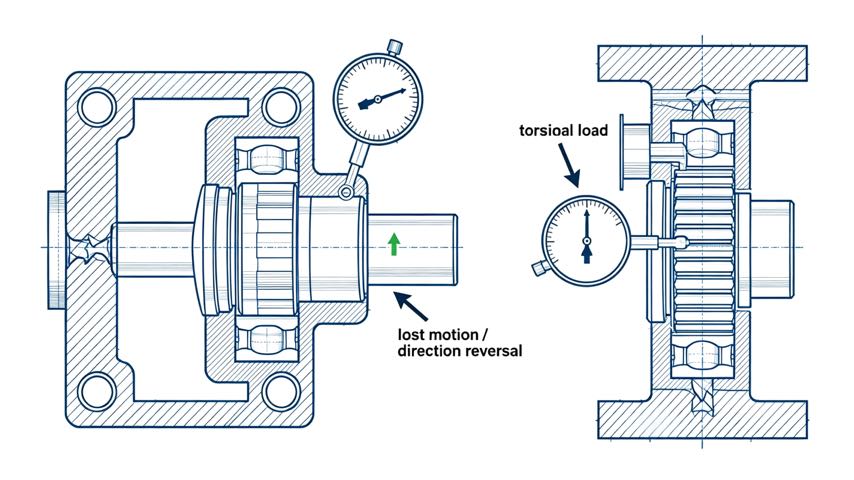
4. छिपे हुए विशिष्टताओं का सत्यापन करना
बेंच टेस्ट को छिपी हुई विशिष्टताओं की भी जांच करनी चाहिए छिपा हुआ विवरण लेख हमें परवाह करना सिखाया: प्रतिक्रिया, मरोड़ वाली कठोरता, और थर्मल बहाव. ए वेल्डिंग पोजीशनर अच्छी पुनरावृत्ति दिखा सकता है फिर भी इसमें मैला प्रतिक्रिया है जो दिशा परिवर्तन पर सीम असंगतता के रूप में प्रकट होती है, या कम कठोरता जो एक भारी हिस्से को मध्य-वेल्ड से विक्षेपित होने देती है. आपूर्तिकर्ता से साइड लोड के तहत उलटाव और कठोरता पर प्रतिक्रिया प्रदर्शित करने या आपको मापने देने के लिए कहें. ये वे संख्याएँ हैं जिन्हें गंभीर खरीदार जाँचते हैं और आकस्मिक खरीदार पछताते हैं. यदि आपूर्तिकर्ता के पास उन्हें दिखाने का कोई तरीका नहीं है, वह अनुपस्थिति ही उत्तर है, और यह आपको बताता है कि उनकी विशिष्ट शीट का कितना भाग माप बनाम अनुमान है.
5. रेड फ़्लैग: क्या चीज़ आपको दूर ले जाती है
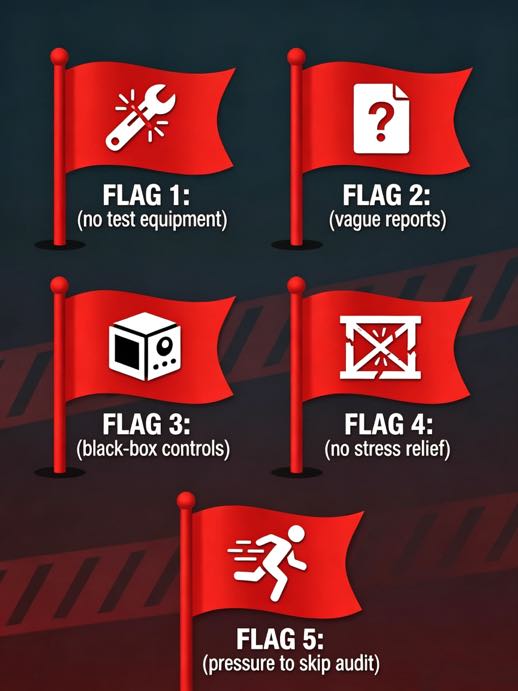
- कोई परीक्षण उपकरण नहीं: यदि वे वेल्डिंग पोजिशनर को उनके द्वारा बताए गए विनिर्देश के अनुसार नहीं माप सकते हैं, विशिष्टता आकांक्षी है, आश्वस्त नहीं.
- अस्पष्ट या गुम रिपोर्टें: कच्चे डेटा के बिना वादे, या "हम आमतौर पर इसका परीक्षण नहीं करते हैं।" बिना किसी रिपोर्ट वाला दावा एक दावा है, सबूत नहीं.
- ब्लैक-बॉक्स नियंत्रण: एक नियंत्रक जिसे आप अपने रोबोट के साथ एकीकृत नहीं कर सकते (समन्वित गति प्रोग्रामिंग: एक गतिज श्रृंखला के रूप में रोबोट और पोजिशनर) या इसके लिए समर्थन प्राप्त करना आपको बाद में महंगा पड़ेगा.
- कोई तनाव राहत या डेटाम नियंत्रण नहीं: एक फ़्रेम जो आपके माउंट करने के बाद बह जाएगा, चुपचाप सटीकता को नष्ट करना.
- ऑडिट छोड़ने का दबाव: बेंच टेस्ट देखने में कोई भी प्रतिरोध अपने आप में सबसे मजबूत लाल झंडा है - यह संकेत देता है कि वे उम्मीद करते हैं कि परीक्षण आपको निराश करेगा.
6. फ़ील्ड उदाहरण: वह ऑडिट जिसने एक ख़राब ऑर्डर बचाया
एक ROBOPTIX ग्राहक एक नए आपूर्तिकर्ता से कम लागत वाले वेल्डिंग पोजिशनर के लिए प्रतिबद्ध होने वाला था. कागज पर उद्धरण मजबूत लग रहा था-±0.04 मिमी, आकर्षक कीमत. हमने एक प्री-परचेज़ ऑडिट चलाया. फ़ैक्टरी के दौरे से पता चला कि उनके पास कोई लेज़र ट्रैकर नहीं था (उन्होंने एक छोटी भुजा पर डायल गेज के साथ पुनरावृत्ति को मापा, जो कोणीय त्रुटि को मोटे तौर पर परिमाण के एक क्रम से कम करता है), फ़्रेम पर कोई तनाव राहत नहीं दी गई, और एक नियंत्रक की पेशकश की जिसे वे ग्राहक के रोबोट ब्रांड के साथ एकीकृत नहीं कर सके. उनकी बेंच "परीक्षण" एक ही ठंडा था, खाली रन. ग्राहक चला गया और उसके स्थान पर एक ROBOPTIX निर्दिष्ट किया वेल्डिंग पोजीशनर आईएसओ के साथ 9283 लेज़र-ट्रैकर स्वीकृति खरीद आदेश में अंतर्निहित है. ऑडिट में एक साइट विजिट की लागत आई; इसने गलत एकीकृत सेल और संभावित अस्वीकृत शिपमेंट को रोका. सस्ती बोली थी, जैसा कि यह निकला, सबसे महँगा.
7. जब पूर्ण ऑडिट की आवश्यकता न हो
पूर्ण फ़ैक्टरी ऑडिट और गवाह बेंच परीक्षण निःशुल्क नहीं हैं, और हर खरीदारी उनकी गारंटी नहीं देती. यदि आप किसी योग्य व्यक्ति से सिद्ध वेल्डिंग पोजिशनर का पुनः ऑर्डर कर रहे हैं, पहले से ऑडिट किया गया आपूर्तिकर्ता, अनुरूपता का प्रमाण पत्र पर्याप्त हो सकता है. यदि भाग सहनशीलता ढीली है (±1 मिमी) और वेल्डिंग पोजिशनर एक मानक है, कैटलॉग इकाई जिसे आपने पहले चलाया है, एक पेपर ऑडिट-आईएसओ की समीक्षा 9283 रिपोर्ट और घटक ट्रैसेबिलिटी-पर्याप्त है. पहली बार आपूर्तिकर्ताओं के लिए पूर्ण ऑन-साइट ऑडिट आरक्षित रखें, कड़ी सहनशीलता (±0.2 मिमी और नीचे), भारी या अनियमित भाग (गोल बनाम आयताकार बनाम अनियमित: वर्कपीस ज्योमेट्री के साथ वेल्डिंग पोजिशनर कॉन्फ़िगरेशन का मिलान), या किसी वेल्डिंग पोजिशनर को आप एक समन्वित सेल में एकीकृत करेंगे (समन्वित गति प्रोग्रामिंग: एक गतिज श्रृंखला के रूप में रोबोट और पोजिशनर). ऑडिट वहां खर्च करें जहां जोखिम रहता है; जहां आपके पास पहले से ही सबूत है वहां इसे छोड़ दें. प्रलय, अनुष्ठान नहीं, वही बजट की रक्षा करता है.
अक्सर पूछे जाने वाले प्रश्नों
क्यू: वेल्डिंग पोजिशनर फैक्ट्री का दौरा करते समय मुझे क्या जांचना चाहिए??
ए: सत्यापित करें कि वे फेसप्लेट डेटाम को मशीनीकृत और दस्तावेजित कर सकते हैं, पता लगाने की क्षमता के लिए प्रमुख घटकों को ट्रैक करें, तनाव-मुक्ति फ़्रेम, और-गंभीर रूप से-वास्तव में पुनरावृत्ति और सटीकता को मापने के लिए लेजर ट्रैकर जैसी कैलिब्रेटेड मेट्रोलॉजी के मालिक हैं. जो आपूर्तिकर्ता वेल्डिंग पोजिशनर को माप नहीं सकता, वह इसकी गारंटी नहीं दे सकता, इससे कोई फर्क नहीं पड़ता कि उद्धरण कितना आत्मविश्वासपूर्ण लगता है.
क्यू: मैं खरीदने से पहले वेल्डिंग पोजिशनर का बेंच-टेस्ट कैसे करूं??
ए: परीक्षण का साक्षी बनें (या किसी तृतीय-पक्ष निरीक्षक का उपयोग करें), आईएसओ के विरुद्ध मापें 9283 आपके वास्तविक भाग या उससे मिलते जुलते द्रव्यमान के साथ, अपने ऑपरेटिंग तापमान और गति पर प्रति पोज़ दस दोहराव के साथ पूर्ण पोज़ ग्रिड को स्वीप करें, 2-4 घंटों में लॉग बहाव, और कच्चे डेटा रिपोर्ट की मांग करें. फिर अपने खरीद आदेश में पहले से लिखे गए स्वीकृति मानदंड को लागू करें.
क्यू: प्रतिक्रिया और कठोरता का सत्यापन क्यों करें, सिर्फ दोहराव नहीं?
ए: एक वेल्डिंग पोजिशनर अच्छी तरह से दोहरा सकता है फिर भी इसमें मैला बैकलैश होता है जो दिशा परिवर्तन पर सीम असंगतता के रूप में दिखाई देता है, या कम कठोरता जो एक भारी हिस्से को मध्य-वेल्ड से विक्षेपित होने देती है. ये छुपी हुई विशिष्टताएँ (छिपा हुआ विवरण लेख) वास्तविक दुनिया की वेल्ड गुणवत्ता तब भी तय करें जब हेडलाइन दोहराव ठीक लगे, यही कारण है कि एक गंभीर ऑडिट उनकी जाँच करता है.
क्यू: क्या मुझे हमेशा पूर्ण फ़ैक्टरी ऑडिट की आवश्यकता होती है??
ए: नहीं. पहले से ऑडिट किए गए आपूर्तिकर्ता से पुनः ऑर्डर, ढीली-सहिष्णुता मानक इकाइयाँ, या आपके द्वारा पहले चलाए गए हिस्सों को केवल आईएसओ की समीक्षा करते हुए एक पेपर ऑडिट की आवश्यकता हो सकती है 9283 रिपोर्ट और पता लगाने की क्षमता. पहली बार आपूर्तिकर्ताओं के लिए पूर्ण ऑन-साइट ऑडिट आरक्षित रखें, कड़ी सहनशीलता, भारी या अनियमित भाग, या समन्वित रोबोट कोशिकाएँ, जहां जोखिम लागत को उचित ठहराता है.
निष्कर्ष
एक स्पेक-शीट तुलना आपको बताती है कि आपूर्तिकर्ता क्या दावा करता है; खरीद-पूर्व ऑडिट आपको बताता है कि वे क्या साबित कर सकते हैं. चेकलिस्ट के साथ फ़ैक्टरी का दौरा करें, आईएसओ के विरुद्ध वास्तविक वेल्डिंग पोजिशनर का बेंच-परीक्षण करें 9283 आपके हिस्से को स्थापित करके और तापमान पर, छुपी हुई विशिष्टताओं को सत्यापित करें, और भुगतान करने से पहले खरीद आदेश में स्वीकृति मानदंड लिखें. ऑडिट वही माप अनुशासन है जो वेल्डिंग पोजिशनर को आपके फर्श पर काम करता है - एक कदम ऊपर की ओर लागू किया जाता है, विक्रेता को. एक बार ऐसा करो, उस क्रम पर जो मायने रखता है, और आप वादे खरीदना बंद कर देते हैं और सबूत खरीदना शुरू कर देते हैं.
रोबोप्टिक्स वेल्डिंग पोजिशनर्स ISO 9283-संदर्भित के विरुद्ध शिप होते हैं, लेजर-ट्रैक स्वीकृति रिपोर्ट और ग्राहक और तृतीय-पक्ष ऑडिट का समर्थन करता है, जिसमें आपके उत्पादन भाग के साथ गवाह बेंच परीक्षण शामिल हैं. पहली बार आपूर्तिकर्ता निर्णय के लिए, वह पारदर्शिता उस सेल के बीच का अंतर है जो पहले दिन काम करती है और उस शिपमेंट के बीच का अंतर है जिसके बारे में आप महीनों तक बहस करते हैं. अगला और अंतिम लेख (पी10) पूरे निर्णय पर एक नंबर डालता है: वेल्डिंग पोजिशनर के स्वामित्व की पांच साल की कुल लागत, और क्यों सस्ता भाव अक्सर महँगा होता है.
एक नए आपूर्तिकर्ता से वेल्डिंग पोजिशनर निर्दिष्ट करना?
पूछना रोबोप्टिक्स एक श्रव्य के लिए, आईएसओ 9283 लेजर-ट्रैक स्वीकृति योजना आपके खरीद आदेश में लिखी गई है.
लेखक के बारे में
अनुभव & साख
रोबोटिक वेल्डिंग सिस्टम एकीकरण विशेषज्ञ के साथ 12+ रोबोट पोजिशनर चयन और एकीकरण पर केंद्रित वर्षों का प्रत्यक्ष परियोजना अनुभव. को परामर्श प्रदान किया है 300+ उत्तरी अमेरिका भर में कारखाने, यूरोप, और एशिया. इस आलेख में सभी विनिर्देशन डेटा वास्तविक एच से लिया गया है / बी / एल / यू सीरीज उत्पाद डेटाशीट.
कंपनी बैकग्राउंड: 26+ वेल्डिंग ऑटोमेशन इंजीनियरिंग के वर्ष, 40+ सक्रिय पेटेंट, 1,500+ विश्व स्तर पर पूर्ण की गई परियोजनाएँ, लगभग 70% रोबोट पोजिशनर एकीकरण शामिल है.
प्रमाणपत्र
- आईएसओ 9001: 2015 (जीबी/टी 19001-2016) - गुणवत्ता प्रबंधन प्रणाली
- GJB 9001C-2017 - सैन्य/हथियार उपकरण गुणवत्ता प्रबंधन प्रणाली
- ईयू सीई - मशीनरी निर्देश 2006/42/ईसी (प्रमाणपत्र. नहीं. एम.2026.206.सी134866)
- हाई-टेक एंटरप्राइज - सर्टिफिकेट. नहीं. GR202341000595 (नवंबर में जारी. 2023)
संदर्भ
[1] इंटरनैशनल ऑर्गनाइज़ेशन फॉर स्टैंडर्डाइज़ेशन. (1998). आईएसओ 9283:1998, औद्योगिक रोबोटों में हेरफेर - प्रदर्शन मानदंड और संबंधित परीक्षण विधियाँ.
[2] पार्क, जे.-एच., किम, श।, चंद्रमा, एच.-एस., & किम, एम.-एच. (2019). पिघले हुए पूल व्यवहार पर गुरुत्वाकर्षण का प्रभाव और स्पंदित गैस मेटल आर्क वेल्डिंग में विभिन्न वेल्डिंग स्थितियों पर माइक्रोस्ट्रक्चर का विश्लेषण।अनुप्रयुक्त विज्ञान, 9(21), 4626.
[3] लियू, जे।, जियांग, एफ।, चेन, एस।, जू, बी।, झांग, जी।, चेंग, डब्ल्यू, & एमए, एक्स. (2023). विभिन्न वेल्डिंग स्थितियों में परिवर्तनीय ध्रुवता प्लाज्मा आर्क वेल्डिंग में वेल्ड पूल व्यवहार और वेल्ड बीड प्रदर्शन पर गुरुत्वाकर्षण प्रभाव के तंत्र।सामग्री, 16(19), 6457.
संबंधित पोस्ट

रोबोटिक वेल्डिंग सेल बनाम मैनुअल वेल्डिंग: जो आधुनिक विनिर्माण के लिए बेहतर है?

रोबोटिक लेजर वेल्डिंग बनाम की एक व्यापक तुलना. एमआईजी और टीआईजी वेल्डिंग: आपके लिए कौन अच्छा है?

5 बड़े वर्कपीस वेल्डिंग के अप्रभावी होने के कारण - और एक रोबोट पोजिशनर प्रत्येक समस्या को कैसे हल करता है
रोबोटिक लेजर वेल्डिंग के लिए विज़न सिस्टम क्यों आवश्यक हैं?

लेजर वेल्डिंग पोजिशनर: थिन-गेज वेल्ड के लिए सटीकता और गति
