


Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



Soldadura manual versus robótica para acero estructural:¿Cuándo vale la pena la automatización??
La pregunta nunca es si la soldadura robótica es mejor. La pregunta es en qué momento los números cambian a tu favor.
Un soldador experto que produce 60 soportes estructurales por mes a una tasa totalmente cargada de $52 por hora es difícil de superar en eficiencia de capital. La misma tienda tratando de llenar 400 pedidos al mes, o intentar contratar a un segundo soldador certificado en un mercado laboral ajustado, es un cálculo completamente diferente. Este artículo analiza ese cálculo para fabricantes de acero estructural específicamente, con cifras de costes reales, un marco de equilibrio, y un relato honesto de las situaciones en las que la soldadura manual todavía gana.
nuevo en el tema? Leer Célula de soldadura robótica versus soldadura manual: ¿Cuál es mejor para la fabricación moderna?? — cubre los fundamentos operativos antes que los económicos.
Cómo se compara realmente la soldadura manual y robótica
Comience con los datos. La siguiente tabla cubre las dimensiones que son importantes para un taller de fabricación de acero estructural, no los paneles de carrocería de automóviles., no chapa de precisión, pero las condiciones reales de trabajo de la fabricación de vigas, conjuntos de marcos, y soldaduras pesadas.
| Dimensión | soldadura manual | Célula de soldadura robótica |
| Velocidad de desplazamiento | 20-35 cm/min (soldador experto) | 60–120 cm/min ME; arriba a 200 láser cm/min |
| Tiempo de encendido del arco por turno de 8 horas | 25–35% (deberes, posicionamiento, se rompe, fatiga) | 60–85% (posicionador automatizado, tiempo mínimo de inactividad) |
| Colocación del cordón de soldadura | Variación de ±1,5 a 3 mm, dependiente de la fatiga | ±0,1 mm de repetibilidad, soldar a soldar |
| Tasa de salpicaduras y retrabajo | 3–8% de retrabajo típico en juntas estructurales | < 1% con control de arco cerrado |
| Tiempo de configuración: nuevo número de pieza | 2–15 minutos (soldador lee el dibujo, tachuelas) | 2–8 horas de robot tradicional; < 5 min guiado por visión |
| Escalado de rendimiento | Lineal: cada soldador adicional agrega un costo fijo | No lineal: el segundo turno solo agrega costos marginales |
| Costo de mano de obra por metro de soldadura. | $4–$9 (tasa cargada, mercados desarrollados) | $0.80–$2.20 con utilización de 2 turnos |
| Capital inicial | < $10k (equipo, consumibles) | $80K–$500K+ (dependiente de la configuración de la celda) |
| Volumen de equilibrio típico | Menos de ~80–100 piezas/mes | Más de ~100–150 piezas/mes |
Qué significan los números en la práctica
Vale la pena detenerse en tres filas de esa tabla, porque impulsan la mayor parte del cálculo del ROI.
El tiempo de activación del arco es la palanca oculta de la productividad. Un soldador manual cualificado dedica aproximadamente entre el 65% y el 75% de su turno a tareas no relacionadas con la soldadura.: molienda, reposicionamiento, leyendo dibujos, esperando la grúa, virar. Una celda robótica con un posicionador mantiene un tiempo de encendido del arco del 60 % al 85 % porque la manipulación y el reposicionamiento de las piezas se realizan en paralelo con la soldadura.. En doble turno, esa brecha se agrava. Una celda proporciona efectivamente el equivalente de 1,4 a 2 veces horas de soldador por cada hora de turno que ejecuta..
El tiempo de configuración determina si la automatización es viable para su mezcla de piezas. Las celdas robóticas tradicionales requieren de 2 a 8 horas de programación colgante por cada nuevo número de pieza. Eso los hace económicos sólo en tamaños de lote de 30+ partes idénticas. Guiado por visión, Las células sin programación cambian esta restricción por completo.: el escáner 3D lee la geometría real del cordón de soldadura y genera la trayectoria del robot en menos de cinco minutos. La automatización de una sola pieza se vuelve viable. Este es el cambio técnico que hace que la soldadura robótica sea práctica para los talleres, no solo para las líneas de producción de gran volumen..
El costo de mano de obra por metro de soldadura es la métrica a seguir, no la tarifa por hora de la máquina. Los compradores suelen comparar el coste de depreciación por hora del robot con el coste por hora del soldador., lo que subestima la ventaja del robot porque ignora el diferencial de tiempo de arco encendido. En 75% tiempo de arco (robot) versus 30% (manual), el robot produce 2,5 veces más metros de soldadura por hora. Calcular el costo por metro de soldadura depositada., no cuesta por hora de tiempo de máquina.
Costo real de propiedad: Lo que la mayoría de las comparaciones pasan por alto
La mayoría de los 'manuales vs.. robot’ comparaciones comparan el salario del soldador con la depreciación del robot. Ambos lados de ese cálculo están incompletos.. Esto es lo que realmente incluye cada opción..
Costes ocultos en la soldadura manual
| Elemento de costo | Impacto anual típico |
| Contratación y rotación de soldadores. | $8K – $ 25 mil por contratación (honorarios de agencia, incorporación, rampa de productividad) |
| Retrabajo y reparación de soldadura. | 2–5% de los ingresos por soldadura: mano de obra de reinspección, material, retrasos en el horario |
| Caída de la productividad relacionada con la fatiga | La producción cae ~15% en la segunda mitad de un turno (raramente modelada) |
| Residuos de consumibles | Las pérdidas por salpicaduras y el exceso de quemado de cables son aproximadamente un 12 % más altas que las robóticas. |
| Techo de rendimiento | No se puede escalar sin contratar: restricción estricta cuando los soldadores no están disponibles |
| Prima de horas extras | Los pedidos urgentes tuvieron un coste laboral entre 1,5 y 2 veces mayor; El costo marginal del robot es cercano a cero. |
Costos ocultos en el lado de las células robóticas
| Elemento de costo | Impacto anual típico |
| Instalación y puesta en marcha | 15–25% del costo del equipo, pagado una vez |
| Fijaciones y herramientas específicas para piezas | $10K – $ 80 000: a menudo la línea de pedido más subestimada |
| Trabajo de programación (células tradicionales) | $60–$120/hora por cada nuevo número de pieza – en curso, no una sola vez |
| Mantenimiento y consumibles | 3–5% del costo de capital por año (consejos, revestimientos, cable, servicio de robots) |
| Tiempo de inactividad no planificado | $800–$2500/h en rendimiento perdido; rara vez aparece en las propuestas de los proveedores |
| Formación y certificación de operadores. | $3K–$8K por operador para la calificación celular inicial |
| La línea de mano de obra de programación es el costo más variable en la columna de robótica.. Una celda tradicional en un ambiente de taller con frecuentes cambios de piezas puede acumular entre $50 000 y $120 000 por año solo en tiempo de programación.. Guiado por visión, Las celdas sin programación eliminan esta línea por completo, lo que cambia significativamente el cálculo del costo total de propiedad para los fabricantes que ejecutan más de 15 números de pieza activos. |
El marco de equilibrio: ¿Cuándo vale la pena la automatización??
La respuesta depende de cuatro variables específicas de tu tienda.. Aquí está el marco, seguido de un ejemplo elaborado utilizando figuras realistas de acero estructural.
Las cuatro variables
| Variable | Cómo medirlo en tu tienda |
| Volumen de soldadura mensual (V) | Piezas por mes × promedio de metros de soldadura por pieza |
| Tasa de mano de obra cargada (l) | salario de soldador + beneficios + carga general (normalmente entre $ 35 y $ 65 por hora en total) |
| Costo de capital celular (do) | Equipo + instalación + accesorios, no solo el precio de lista del equipo |
| Período de recuperación objetivo (PAG) | 24–48 meses es lo típico para el gasto de capital de fabricación en esta categoría. |
La fórmula del equilibrio
| Monthly savings required = C ÷ P (donde P está en meses) Monthly savings = (Costo de mano de obra por mes.) − (Costo operativo del robot por mes) = (V × L × horas_manuales_por_parte) − (V × costo_robot_por_parte + mantenimiento) Resuelva para V para encontrar el volumen mensual mínimo al que la celda paga dentro de su período objetivo. |
Ejemplo resuelto: soporte de viga de acero estructural
Un fabricante mediano está considerando $280,000 estación dual, célula guiada por visión con posicionador. Ellos sueldan un 250 Unión en ángulo de mm en un soporte de viga de cuatro lados como parte principal..
| Aporte | Valor utilizado |
| Costo de capital celular (do) | $280,000 (estación dual, guiado por visión, posicionador incluido) |
| Recuperación objetivo (PAG) | 36 meses |
| Se requieren ahorros mensuales | $280,000 ÷ 36 = $7,780 por mes |
| Tasa de soldador cargado (l) | $52/hora |
| Tiempo manual por pieza | 1.8 horas (soldar + virar + reposicionamiento) |
| Tiempo de ciclo del robot por pieza | 0.55 horas (incluyendo carga/descarga; 75% tiempo de arco) |
| Costo operativo del robot por pieza | $0.95 (fuerza + consumibles + mantenimiento amortizado) |
| Ahorro de mano de obra por pieza | ($52 × 1.8) − ($52 × 0.2 tiempo del operador + $0.95) = $72.85 |
| Volumen de equilibrio | $7,780 ÷ $72.85 = 107 partes por mes |
Cuando la soldadura manual sigue ganando
Esta sección es tan importante como el marco de equilibrio. Los fabricantes que confían en este análisis son los que ven que ofrece consejos honestos., no es una conclusión predeterminada. Hay situaciones reales en las que la soldadura manual es la respuesta correcta, y identificarlas erróneamente es un error costoso en cualquier dirección..
| Guión | Por qué la automatización no encaja |
| Volumen inferior a ~80 piezas/mes | El coste de capital no se puede amortizar en caso de horas de funcionamiento insuficientes |
| Acceso restringido profundo: caries < 200 milímetros | La antorcha robótica no puede alcanzar físicamente la articulación |
| Aleaciones exóticas o muy variables. | El tiempo de desarrollo del proceso por material hace que la automatización sea antieconómica |
| Fabricación única o prototipo. | Incluso las células guiadas por visión tienen gastos generales de instalación, lo que no es rentable para los solteros |
| Soldadura en campo y reparación en sitio. | Sin entorno celular fijo; La habilidad manual es insustituible en el campo. |
| plato muy grueso > 50 milímetros, multipaso | La gestión compleja entre pasadas aún se beneficia del criterio del soldador |
| Presupuesto de capital inferior a 60.000 dólares | No existe ninguna célula robótica creíble para acero estructural a este precio |
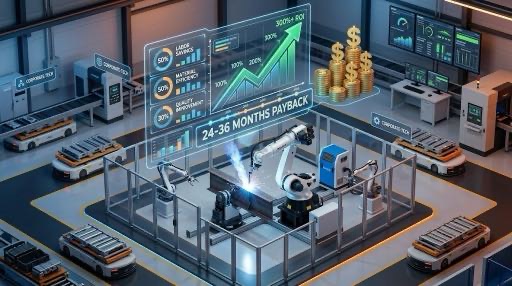
La realidad híbrida: Ambos métodos coexisten en la mayoría de las tiendas.
El resultado práctico en la mayoría de los fabricantes de acero estructural que adoptan la automatización no es el reemplazo, sino la redistribución.. Los robots manejan lo repetible., juntas de gran volumen. Soldadores cualificados se encargan de piezas complejas y únicas, refacción, Geometrías de articulaciones que el robot no puede alcanzar., y supervisión de calidad.
Un taller con cuatro soldadores manuales añade una célula robótica. Dos soldadores se convierten en operadores de células: roles de mayor valor con menos fatiga física. Los otros dos continúan soldando manualmente en trabajos complejos.. El rendimiento total aumenta entre 2 y 3 veces con la misma plantilla. Esa es la transición realista, No es un escenario donde los soldadores desaparezcan..
Vale la pena tener la conversación sobre la fuerza laboral desde temprano. Los operadores que entienden que la célula maneja el trabajo monótono y eleva su rol tienden a apoyar la inversión en lugar de resistirse a ella..
Factores específicos del acero estructural que cambian el cálculo
Las comparaciones genéricas de automatización de soldadura pasan por alto las características que diferencian la fabricación de acero estructural de las aplicaciones de chapa metálica o automotrices.. Cada uno de estos factores afecta qué configuración de celda necesita y si la automatización es viable en absoluto..
| Característica del acero estructural | Impacto en la estrategia de automatización |
| Peso de la pieza: 50 kilos – 5,000 kilogramos+ | La capacidad de carga útil del posicionador es fundamental; Se requiere integración con puente grúa |
| Variación del espacio de ajuste: 1–4 mm común | El seguimiento de la costura guiado por visión no es opcional: es un requisito de calidad de la soldadura |
| Acceso conjunto: bridas de viga, refuerzos | 6-El alcance del robot del eje debe verificarse con respecto a la geometría de articulación del peor de los casos. |
| Cumplimiento del código de soldadura: AWS D1.1 / EN 1090 | La celda debe registrar parámetros por articulación; La trazabilidad es un requisito contractual en muchos sectores. |
| Condición de la superficie: escala de molino, cebador | Los parámetros del arco deben compensar: se prefiere una fuente de energía de circuito cerrado |
| Alta mezcla de piezas en talleres | La planificación de rutas guiada por la visión es el facilitador económico para cambios frecuentes |
El problema de los espacios de ajuste y por qué es específico del acero estructural
Las tolerancias de corte de acero estructural suelen ser de ±1 a 3 mm.. Las piezas estampadas para automóviles tienen una retención de ±0,3 mm.. Esa diferencia suena pequeña. En la práctica, es la razón por la que la mayoría de las células robóticas tradicionales fallan en entornos de acero estructural.
Una celda programada tradicional sigue una ruta fija definida durante el aprendizaje. Cuando la pieza real se sienta 2 mm a la izquierda de donde lo coloca el accesorio, lo que sucede en cada ciclo con acero estructural, el robot suelda 2 mm fuera de la línea central de la articulación. Durante una tirada de producción, eso se traduce en un tamaño de garganta inconsistente, inspección visual fallida, y tasas de retrabajo que eliminan el aumento de productividad.
Las células guiadas por visión escanean la geometría real de la articulación en cada ciclo. El camino se genera a partir de la parte real., no es el modelo ideal. Variación de la brecha, desviación angular, y la tolerancia del espesor de la placa se compensan en el camino antes de que se abra el arco. Esta no es una característica premium para la automatización de acero estructural; es el requisito básico para una calidad de soldadura aceptable según AWS D1.1 o EN. 1090.
¿Qué opción se adapta a su tienda??
Utilice esta tabla para localizar su situación antes de hablar con cualquier proveedor.. No todos los resultados apuntan hacia la automatización, e identificar temprano el ajuste incorrecto ahorra tiempo a todos.
| tu situacion | Volumen mensual | Contexto laboral | Recomendación |
| tienda de empleo, mezcla de partes altas | < 80 regiones | Cualquier | Soldadura manual o accesorios semiautomáticos: vuelva a visitar en 12 meses si el volumen crece |
| tienda de empleo, mezcla de partes altas | 80–200 piezas | Escasez de soldadores | Célula guiada por visión: punto de equilibrio normalmente entre 24 y 36 meses |
| tienda de empleo, mezcla de partes altas | 80–200 piezas | Mano de obra disponible | Híbrido: una celda para piezas de gran volumen + manual para trabajos complejos |
| Repetir producción, mezcla baja | < 150 regiones | Cualquier | Evalúe primero la celda programada tradicional o el posicionador semiautomático |
| Repetir producción, mezcla baja | > 150 regiones | Cualquier | Célula robótica: fuerte retorno de la inversión, 18–Reembolso típico de 30 meses |
| Grandes obras estructurales: tanques, marcos | > 50 regiones | Cualquier | Se requiere celda de estación dual con carril de séptimo eje y posicionador |
| nota practica: Antes de que cualquiera de estos análisis sea útil, necesita un número: su medidor soldado costper actual (mano de obra + consumibles + asignación de retrabajo). Si no lo tienes, calcularlo antes de cualquier conversación con el proveedor. Se necesitan aproximadamente dos horas con sus datos de producción y finanzas.. sin eso, No se puede medir lo que realmente ofrece la automatización.. |
Preguntas frecuentes
¿A qué volumen de producción merece la pena una célula de soldadura robótica??
Para la fabricación de acero estructural, El volumen de equilibrio típico para una celda de doble estación de entre 200.000 y 350.000 dólares es de 80 a 150 piezas por mes.. El número exacto depende de su tasa de mano de obra cargada, complejidad de la pieza, y período de recuperación objetivo. Con un costo cargado de $52/hora y un objetivo de recuperación de la inversión de 36 meses, el ejemplo trabajado anterior produce 107 partes por mes. Las tiendas en mercados con costos laborales más altos alcanzan el punto de equilibrio con volúmenes más bajos. Utilice la plantilla de ROI en el Blog 08 para ejecutar su propio cálculo.
¿Puede un pequeño fabricante con cinco o menos soldadores justificar una célula robótica??
Sí, si el volumen y la mezcla parcial están alineados. Una tienda para cinco personas 120+ piezas estructurales por mes con geometría repetible es un fuerte candidato. El factor limitante generalmente no es el tamaño de la tienda, sino si se puede dedicar una persona a la operación celular.. Las células guiadas por visión requieren una habilidad mínima de programación: un soldador existente puede capacitarse como operador de célula en una o dos semanas.. La célula no necesita sustituir a un soldador para justificarse; necesita agregar suficiente rendimiento para cubrir su costo.
¿Una célula robótica elimina la necesidad de soldadores cualificados??
No, y este marco provoca la resistencia más innecesaria a la automatización.. Las células robóticas eliminan lo repetitivo, Pases de soldadura físicamente exigentes realizados por soldadores cualificados.’ cargas de trabajo. Los soldadores son reasignados a uniones complejas, refacción, supervisión celular, e inspección de calidad. En la mayoría de las tiendas, El número total de trabajadores de soldadura se mantiene estable o cae una posición con el tiempo, no por la cantidad de robots agregados.. el trabajo cambia; el equipo en gran medida no.
¿Cómo afecta la escasez de soldadores a la decisión de automatización??
La escasez de soldadores es actualmente el impulsor de más rápido crecimiento para la adopción de la soldadura robótica en acero estructural.. Cuando no puedes contratar al segundo soldador que necesitas, El costo de oportunidad de no automatizar son los ingresos de los pedidos que no puedes cumplir, que a menudo exceden $200,000 por año en capacidad vacante. En este contexto, una celda de $280 mil que permite un rendimiento 3 veces mayor con el personal existente no es una cuestión de centro de costos. Es una cuestión de crecimiento..
¿Es la calidad de la soldadura robótica mejor que la manual para acero estructural??
Sobre la repetibilidad, Sí. Las celdas robóticas mantienen la colocación de cuentas de ±0,1 mm frente a ±1,5–3 mm para la soldadura manual. Bajo inspección AWS D1.1: visual, Utah, MT: las células robóticas pasan constantemente a tasas de retrabajo más bajas (bajo 1% versus 3-8% para la producción manual). Para uniones complejas que requieren criterio: geometría irregular, acceso restringido, Condiciones inusuales del metal base: un soldador manual experimentado aún puede superar a un robot en cualquier pasada.. La respuesta realista es que la calidad robótica es más consistente; La calidad manual tiene un techo más alto en juntas difíciles..
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS
Cómo calcular el ROI de la celda de soldadura robótica en 2026: Plantilla completa con casos del mundo real
7th Axis Robot en automatización de soldadura: Estudios de casos reales y ejemplos de ROI
Programación de movimiento coordinado: Cómo hacer que su robot y posicionador se muevan como una cadena cinemática
Célula de soldadura robótica versus soldadura manual: ¿Cuál es mejor para la fabricación moderna??

Cómo integrar una celda de soldadura robótica guiada por visión en una línea de fabricación existente
