


Produttore di workstation robotizzate personalizzate e sistemi laser



Saldatura manuale o robotizzata per l'acciaio strutturale:Quando l'automazione dà i suoi frutti?
La domanda non è mai se la saldatura robotizzata sia migliore. La domanda è: a che punto i numeri cambieranno a tuo favore.
Un saldatore esperto che produce 60 staffe strutturali al mese ad una tariffa a pieno carico di $52 all’ora è difficile da battere in termini di efficienza del capitale. Lo stesso negozio che cerca di riempirsi 400 ordini al mese – o cercare di assumere un secondo saldatore certificato in un mercato del lavoro ristretto – è un calcolo completamente diverso. Questo articolo analizza questo calcolo specificatamente per i produttori di acciaio strutturale, con dati sui costi reali, un quadro di pareggio, e un resoconto onesto delle situazioni in cui la saldatura manuale è ancora vincente.
Nuovo nell'argomento? Leggere Cella di saldatura robotizzata vs saldatura manuale: Che è meglio per la produzione moderna? — copre i fondamenti operativi prima che quelli economici.
Come si confrontano effettivamente la saldatura manuale e quella robotizzata
Cominciamo dai dati. La tabella seguente copre le dimensioni che contano per un'officina di strutture in acciaio, non per i pannelli di carrozzeria automobilistica, non lamiera di precisione, ma le reali condizioni di lavoro della fabbricazione delle travi, assemblaggi del telaio, e saldature pesanti.
| Dimensione | Saldatura manuale | Cella di saldatura robotizzata |
| Velocità di viaggio | 20-35 cm/min (saldatore esperto) | 60–120 cm/min ME; fino a 200 laser cm/min |
| Tempo di attivazione dell'arco per turno di 8 ore | 25–35% (preparazione, posizionamento, si rompe, fatica) | 60–85% (posizionatore automatizzato, tempo di inattività minimo) |
| Posizionamento del cordone di saldatura | Variazione di ±1,5–3 mm, dipendente dalla fatica | Ripetibilità di ±0,1 mm, saldare per saldare |
| Spruzzi e tasso di rilavorazione | 3–8% di rilavorazione tipica dei giunti strutturali | < 1% con monitoraggio dell'arco chiuso |
| Tempo di installazione: nuovo codice articolo | 2–15 minuti (il saldatore legge il disegno, puntine) | 2–8 ore robot tradizionale; < 5 min visione guidata |
| Scalabilità della produttività | Lineare: ogni saldatore aggiuntivo aggiunge un costo fisso | Non lineare: il secondo turno aggiunge solo un costo marginale |
| Costo della manodopera per metro di saldatura | $4–$9 (tasso caricato, mercati sviluppati) | $0.80–$2,20 con utilizzo su 2 turni |
| Capitale iniziale | < $10K (attrezzatura, materiali di consumo) | $80K–$500.000+ (dipendente dalla configurazione della cella) |
| Volume di pareggio tipico | Meno di ~80–100 parti/mese | Oltre ~100–150 parti/mese |
Cosa significano i numeri in pratica
Vale la pena rallentare su tre righe in quella tabella, perché guidano la maggior parte del calcolo del ROI.
Il tempo di accensione è la leva nascosta della produttività. Un saldatore manuale esperto dedica circa il 65-75% del suo turno ad attività diverse dalla saldatura: macinazione, riposizionamento, leggere i disegni, aspettando la gru, virata. Una cella robotizzata con posizionatore mantiene il 60–85% del tempo di attivazione dell'arco perché la movimentazione e il riposizionamento delle parti avvengono parallelamente alla saldatura. In doppio turno, quel divario si aggrava. Una cella fornisce effettivamente l’equivalente di 1,4–2× ore di saldatura per ogni ora di turno in cui funziona.
Il tempo di configurazione determina se l'automazione è fattibile per il mix delle parti. Le celle robotizzate tradizionali richiedono 2-8 ore di programmazione della sospensione di apprendimento per ogni nuovo codice prodotto. Ciò li rende economici solo per lotti di dimensioni pari a 30+ parti identiche. Guidato dalla visione, le celle senza programmazione modificano completamente questo vincolo: lo scanner 3D legge la geometria effettiva del cordone di saldatura e genera il percorso del robot in meno di cinque minuti. L’automazione a parte singola diventa fattibile. Questo è il cambiamento tecnico che rende la saldatura robotizzata pratica per le officine, non solo per le linee di produzione ad alto volume.
Il parametro da monitorare è il costo della manodopera per metro di saldatura, non la tariffa oraria della macchina. Gli acquirenti spesso confrontano il costo orario di ammortamento del robot con il costo orario della saldatrice, che sottovaluta il vantaggio del robot perché ignora il differenziale temporale dell’arco acceso. A 75% tempo di accensione dell'arco (robot) contro 30% (manuale), il robot produce 2,5 volte più metri di saldatura per ora di orologio. Calcolare il costo per metro di saldatura depositata, nessun costo per ora di tempo macchina.
Vero costo di proprietà: Ciò che manca alla maggior parte dei confronti
La maggior parte dei "manuali vs. robot’ i confronti confrontano lo stipendio del saldatore con l'ammortamento del robot. Entrambi i lati di quel calcolo sono incompleti. Ecco cosa effettivamente rientra in ciascuna opzione.
Costi nascosti sul lato della saldatura manuale
| Elemento di costo | Impatto annuale tipico |
| Reclutamento e turnover dei saldatori | $8K–$25.000 per assunzione (commissioni di agenzia, onboarding, rampa di produttività) |
| Rilavorazione e riparazione di saldature | 2–5% dei ricavi derivanti dalla saldatura – manodopera di riispezione, materiale, ritardi nella pianificazione |
| Calo della produttività legato alla fatica | La produzione diminuisce di circa il 15% nella seconda metà di un turno – raramente modellato |
| Rifiuti di consumo | Le perdite di spruzzi e la bruciatura del filo in eccesso sono superiori di circa il 12% rispetto al robot |
| Massimale di rendimento | Impossibile scalare senza assumere: vincolo rigido quando i saldatori non sono disponibili |
| Premio per gli straordinari | Gli ordini in aumento hanno avuto un costo di manodopera pari a 1,5–2 volte; il costo marginale del robot è vicino allo zero |
Costi nascosti lato cella robotizzata
| Elemento di costo | Impatto annuale tipico |
| Installazione e messa in servizio | 15–25% del costo dell'attrezzatura, pagato una volta |
| Attrezzaggio e attrezzature specifiche per la parte | $10K–$80.000: spesso l'elemento pubblicitario più sottovalutato |
| Lavoro di programmazione (cellule tradizionali) | $60–$120/ora per ogni nuovo codice articolo – in corso, non una volta |
| Manutenzione e materiali di consumo | 3–5% del costo del capitale all’anno (suggerimenti, fodere, filo, servizio robotico) |
| Tempi di inattività non pianificati | $800–$2.500/ora di perdita di produttività – appare raramente nelle proposte dei fornitori |
| Formazione e certificazione degli operatori | $3K–$ 8.000 per operatore per la qualificazione iniziale della cella |
| La linea di manodopera di programmazione è il costo più variabile nella colonna robotica. Una cella tradizionale in un ambiente di officina con frequenti sostituzioni di parti può accumulare dai 50.000 ai 120.000 dollari all’anno solo in termini di tempo di programmazione. Guidato dalla visione, le celle senza programmazione eliminano completamente questa linea, il che cambia in modo significativo il calcolo del costo totale di proprietà per i produttori che lavorano più di 15 numeri di parte attivi. |
Il quadro di pareggio: Quando l'automazione dà i suoi frutti?
La risposta dipende da quattro variabili specifiche del tuo negozio. Ecco il quadro, seguito da un esempio pratico utilizzando figure strutturali in acciaio realistiche.
Le quattro variabili
| Variabile | Come misurarlo nel tuo negozio |
| Volume di saldatura mensile (V) | Parti al mese × metri medi di saldatura per parte |
| Tasso di manodopera caricato (l) | Stipendio del saldatore + benefici + onere generale (tipicamente $ 35– $ 65 / ora in totale) |
| Costo del capitale cellulare (C) | Attrezzatura + installazione + fissaggi, non solo il prezzo di listino delle attrezzature |
| Periodo di rimborso previsto (P) | 24–48 mesi sono i valori tipici per le spese in conto capitale di produzione in questa categoria |
La formula del pareggio
| Monthly savings required = C ÷ P (dove P è espresso in mesi) Monthly savings = (Costo mensile della manodopera) − (Costo operativo del robot al mese) = (V × L × ore_manuali_per_parte) − (V × costo_robot_per_parte + manutenzione) Risolvi V per trovare il volume mensile minimo al quale la cella ripaga entro il periodo target. |
Esempio lavorato: staffa per trave in acciaio strutturale
Un produttore di medie dimensioni sta prendendo in considerazione a $280,000 doppia stazione, cella a visione guidata con posizionatore. Saldano a 250 Giunto d'angolo da mm su una staffa di trave a quattro lati come parte principale.
| Ingresso | Valore utilizzato |
| Costo del capitale cellulare (C) | $280,000 (doppia stazione, guidato dalla visione, posizionatore incluso) |
| Obiettivo del rimborso (P) | 36 mesi |
| È richiesto un risparmio mensile | $280,000 ÷ 36 = $7,780 al mese |
| Tasso di saldatore caricato (l) | $52/ora |
| Tempo manuale per parte | 1.8 ore (saldare + virata + riposizionamento) |
| Tempo di ciclo del robot per parte | 0.55 ore (compreso carico/scarico; 75% tempo di accensione dell'arco) |
| Costo operativo del robot per parte | $0.95 (energia + materiali di consumo + manutenzione ammortizzata) |
| Risparmio di manodopera per parte | ($52 × 1.8) − ($52 × 0.2 tempo dell'operatore + $0.95) = $72.85 |
| Volume di pareggio | $7,780 ÷ $72.85 = 107 parti al mese |
Quando la saldatura manuale vince ancora
Questa sezione è importante tanto quanto il quadro di pareggio. I costruttori che si fidano di questa analisi sono quelli che vedono che fornisce consigli onesti, non una conclusione predeterminata. Esistono situazioni reali in cui la saldatura manuale è la risposta giusta e identificarle erroneamente è un errore costoso in entrambe le direzioni.
| Scenario | Perché l'automazione non è adatta |
| Volume inferiore a ~80 parti/mese | Il costo del capitale non può essere ammortizzato in caso di ore di funzionamento insufficienti |
| Accesso ristretto in profondità: cavità < 200 mm | La torcia del robot non riesce fisicamente a raggiungere il giunto |
| Leghe esotiche o molto variabili | Il tempo di sviluppo del processo per materiale rende l’automazione antieconomica |
| Realizzazione di pezzi unici o di prototipi | Anche le cellule guidate dalla visione hanno costi di installazione non convenienti per i single |
| Saldatura sul campo e riparazione in loco | Nessun ambiente cellulare fisso; la manualità è insostituibile sul campo |
| Piatto molto spesso > 50 mm, multipassaggio | La gestione complessa delle fasi intermedie trae comunque vantaggio dal giudizio del saldatore |
| Budget di capitale inferiore a $ 60.000 | A questo prezzo non esiste alcuna cella robotizzata credibile per l’acciaio strutturale |
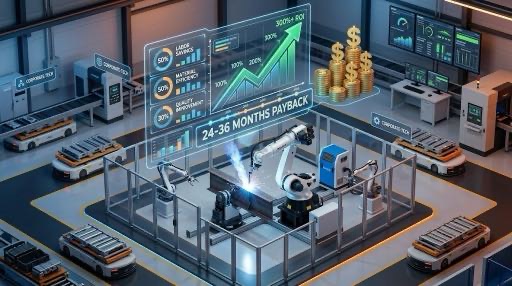
La realtà ibrida: entrambi i metodi coesistono nella maggior parte dei negozi
Il risultato pratico nella maggior parte dei produttori di acciaio strutturale che adottano l’automazione non è la sostituzione, ma la ridistribuzione. I robot gestiscono il ripetibile, giunti ad alto volume. Saldatori esperti gestiscono pezzi unici complessi, riparazioni, geometrie dei giunti che il robot non può raggiungere, e controllo della qualità.
Un'officina con quattro saldatori manuali aggiunge una cella robotizzata. Due saldatori diventano operatori di cella: ruoli di maggior valore con minore fatica fisica. Gli altri due continuano la saldatura manuale su lavori complessi. La produttività totale aumenta di 2–3 volte con lo stesso numero di dipendenti. Questa è la transizione realistica, non uno scenario in cui i saldatori scompaiono.
Vale la pena di avviare una conversazione con la forza lavoro in anticipo. Gli operatori che capiscono che la cellula si occupa del lavoro monotono ed eleva il proprio ruolo tendono a sostenere l'investimento piuttosto che resistervi.
Fattori specifici dell'acciaio strutturale che modificano il calcolo
I confronti generici sull'automazione della saldatura non comprendono le caratteristiche che rendono la fabbricazione di acciaio strutturale diversa dalle applicazioni di lamiera o automobilistiche. Ciascuno di questi fattori influisce sulla configurazione della cella necessaria e sulla fattibilità dell’automazione.
| Caratteristiche dell'acciaio strutturale | Impatto sulla strategia di automazione |
| Peso parziale: 50 kg - 5,000 kg+ | La valutazione del carico utile del posizionatore è fondamentale; è richiesta l'integrazione del carroponte |
| Variazione dello spazio di adattamento: 1–4 mm comune | Il tracciamento della giunzione guidato dalla visione non è facoltativo: è un requisito di qualità della saldatura |
| Accesso congiunto: flange della trave, irrigidimenti | 6-la portata del robot dell'asse deve essere verificata rispetto alla geometria del giunto nel caso peggiore |
| Conformità al codice di saldatura: AWS D1.1 / IN 1090 | La cella deve registrare i parametri per giunto; la tracciabilità è un requisito contrattuale in molti settori |
| Condizioni superficiali: scala del mulino, primer | I parametri dell'arco devono compensare: è preferibile una fonte di alimentazione a circuito chiuso |
| Mix di parti elevate nelle officine per il lavoro | La pianificazione del percorso guidata dalla visione è il fattore economico abilitante per frequenti cambiamenti |
Il problema del fit-up gap e perché è specifico dell’acciaio strutturale
Le tolleranze di taglio dell'acciaio strutturale sono generalmente ±1–3 mm. Le parti stampate automobilistiche hanno una tenuta di ±0,3 mm. Questa differenza sembra piccola. In pratica, è il motivo per cui la maggior parte delle celle robotiche tradizionali falliscono negli ambienti in acciaio strutturale.
Una cella programmata tradizionale segue un percorso fisso definito durante l'apprendimento. Quando si trova la parte reale 2 mm a sinistra del punto in cui l'attrezzatura lo posiziona - cosa che avviene ad ogni ciclo con l'acciaio strutturale - il robot salda 2 mm dalla linea centrale del giunto. Nel corso di un ciclo di produzione, ciò si traduce in dimensioni della gola incoerenti, ispezione visiva fallita, e tassi di rilavorazione che eliminano il guadagno di produttività.
Le cellule guidate dalla visione scansionano la geometria effettiva del giunto ad ogni ciclo. Il percorso è generato dalla parte reale, non è il modello ideale. Variazione del divario, deviazione angolare, e la tolleranza sullo spessore della piastra vengono compensate nel percorso prima dell'apertura dell'arco. Questa non è una caratteristica premium per l'automazione dell'acciaio strutturale: è il requisito di base per una qualità di saldatura accettabile secondo AWS D1.1 o EN 1090.
Quale scelta si adatta al tuo negozio?
Utilizza questa tabella per individuare la tua situazione prima di parlare con qualsiasi fornitore. Non tutti i risultati puntano verso l’automazione e identificare tempestivamente la soluzione sbagliata fa risparmiare tempo a tutti.
| La tua situazione | Volume mensile | Contesto lavorativo | Raccomandazione |
| Negozio di lavoro, miscela della parte alta | < 80 parti | Qualunque | Saldatura manuale o fissaggi semiautomatici: rivisitazione 12 mesi se il volume aumenta |
| Negozio di lavoro, miscela della parte alta | 80–200 parti | Carenza di saldatori | Cella guidata dalla visione: pareggio in genere 24-36 mesi |
| Negozio di lavoro, miscela della parte alta | 80–200 parti | Manodopera disponibile | Ibrido: una cella per le parti con volume maggiore + manuale per lavori complessi |
| Ripetere la produzione, miscela bassa | < 150 parti | Qualunque | Valutare prima la cella programmata tradizionale o il posizionatore semiautomatico |
| Ripetere la produzione, miscela bassa | > 150 parti | Qualunque | Cella robotica: forte ROI, 18–Rimborso tipico in 30 mesi |
| Grandi opere strutturali: serbatoi, cornici | > 50 parti | Qualunque | Richiede cella a doppia stazione con binario a 7 assi e posizionatore |
| Nota pratica: Prima che qualsiasi di queste analisi sia utile, hai bisogno di un numero: il tuo attuale metro saldato costper (lavoro + materiali di consumo + assegnazione di rilavorazione). Se non ce l'hai, calcolarlo prima di qualsiasi conversazione con il fornitore. Ci vogliono circa due ore con i dati di produzione e finanziari. Senza di esso, non è possibile misurare ciò che effettivamente offre l’automazione. |
Domande frequenti
A quale volume di produzione conviene una cella di saldatura robotizzata??
Per la fabbricazione di acciaio strutturale, il volume di pareggio tipico per una cella a doppia stazione da $ 200.000 a $ 350.000 è di 80-150 parti al mese. Il numero esatto dipende dalla tariffa della manodopera caricata, complessità della parte, e il periodo di rimborso previsto. Con un costo caricato di $ 52/ora e un obiettivo di recupero dell'investimento in 36 mesi, l'esempio sopra riportato produce 107 parti al mese. I negozi nei mercati con costo del lavoro più elevato raggiungono il pareggio con volumi inferiori. Utilizza il modello ROI nel Blog 08 per eseguire il tuo calcolo.
Può un piccolo produttore con cinque o meno saldatori giustificare una cella robotizzata??
SÌ, se il volume e il mix delle parti sono allineati. Un negozio gestito da cinque persone 120+ parti strutturali al mese con geometria ripetibile è un forte candidato. Il fattore limitante di solito non è la dimensione del negozio, ma la possibilità di dedicare una persona al funzionamento della cella. Le celle guidate dalla visione richiedono competenze di programmazione minime: un saldatore esistente può essere addestrato come operatore di cella in una o due settimane. La cellula non ha bisogno di sostituire un saldatore per giustificarsi; è necessario aggiungere un throughput sufficiente per coprire i costi.
Una cella robotizzata elimina la necessità di saldatori esperti?
No, e questa inquadratura provoca la resistenza più inutile all’automazione. Le celle robotizzate rimuovono la ripetitività, passaggi di saldatura fisicamente impegnativi eseguiti da saldatori esperti’ carichi di lavoro. I saldatori vengono ridistribuiti su giunti complessi, riparazioni, sorveglianza cellulare, e controllo di qualità. Nella maggior parte dei negozi, il numero totale degli addetti alla saldatura rimane stabile o diminuisce di una posizione nel tempo, non in base al numero di robot aggiunti. Il lavoro cambia; la squadra in gran parte no.
In che modo la carenza di saldatori influisce sulla decisione di automazione?
La carenza di saldatori è attualmente il fattore in più rapida crescita per l’adozione della saldatura robotizzata nell’acciaio strutturale. Quando non puoi assumere il secondo saldatore di cui hai bisogno, il costo opportunità della non automazione è costituito dalle entrate derivanti dagli ordini che non è possibile evadere, che spesso superano $200,000 all'anno in capacità non riempita. In questo contesto, una cella da $ 280.000 che consente un throughput 3 volte maggiore con il personale esistente non è una questione di centro di costo. È una questione di crescita.
La qualità della saldatura robotizzata è migliore di quella manuale per l'acciaio strutturale?
Sulla ripetibilità, SÌ. Le celle robotizzate mantengono il posizionamento del cordone di ±0,1 mm rispetto a ±1,5–3 mm per la saldatura manuale. Sotto ispezione AWS D1.1: visiva, UT, MT: le celle robotizzate passano costantemente a ritmi di rilavorazione inferiori (Sotto 1% contro il 3–8% per la produzione manuale). Per giunti complessi che richiedono giudizio: geometria irregolare, accesso limitato, condizioni insolite del metallo di base: un saldatore manuale esperto può comunque sovraperformare un robot in ogni singolo passaggio. La risposta realistica è che la qualità robotica è più coerente; la qualità manuale ha un limite più alto sulle giunture difficili.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI
Come calcolare il ROI della cella di saldatura robotizzata in 2026: Modello completo con casi reali

Come integrare una cella di saldatura robotizzata guidata dalla visione in una linea di fabbricazione esistente
Applicazioni reali di celle di saldatura robotizzata nell'industria generale: Casi di studio 2026

Tecnologia Scan-to-Weld:Come la modellazione inversa sostituisce la programmazione dei robot

2026 Punti critici dell'automazione della saldatura: Perché le fabbriche concorrenti scelgono un posizionatore robot
