Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Soldagem Manual vs Robótica para Aço Estrutural:Quando a automação compensa?
A questão nunca é se a soldagem robótica é melhor. A questão é em que ponto os números mudam a seu favor.
Um soldador qualificado produzindo 60 suportes estruturais por mês a uma taxa totalmente carregada de $52 por hora é difícil de superar em termos de eficiência de capital. A mesma loja tentando encher 400 pedidos por mês - ou tentar contratar um segundo soldador certificado em um mercado de trabalho restrito - é um cálculo completamente diferente. Este artigo analisa esse cálculo para fabricantes de aço estrutural especificamente, com valores reais de custos, uma estrutura de equilíbrio, e um relato honesto das situações em que a soldagem manual ainda vence.
Novo no tópico? Ler Célula de Soldagem Robótica vs Soldagem Manual: O que é melhor para a fabricação moderna? - cobre os fundamentos operacionais antes da economia.
Como a soldagem manual e robótica realmente se comparam
Comece com os dados. A tabela abaixo cobre as dimensões que importam para uma fábrica de aço estrutural - não para painéis de carroceria automotiva, não chapa metálica de precisão, mas as condições reais de trabalho na fabricação de vigas, montagens de quadros, e soldagens pesadas.
| Dimensão | Soldagem manual | Célula de soldagem robótica |
| Velocidade de viagem | 20-35 cm/min (soldador qualificado) | 60–120 cm/min EM; até 200 laser cm/min |
| Tempo de arco ligado por turno de 8 horas | 25–35% (preparação, posicionamento, pausas, fadiga) | 60–85% (posicionador automatizado, tempo ocioso mínimo) |
| Colocação do cordão de solda | Variação de ±1,5–3 mm, dependente da fadiga | Repetibilidade de ±0,1 mm, soldar para soldar |
| Taxa de respingos e retrabalho | 3–8% de retrabalho típico em juntas estruturais | < 1% com monitoramento de arco fechado |
| Tempo de configuração – novo número de peça | 2–15 minutos (soldador lê desenho, tachas) | 2–8 horas robô tradicional; < 5 min guiado por visão |
| Dimensionamento de rendimento | Linear – cada soldador extra adiciona custo fixo | Não linear – o segundo turno adiciona apenas custo marginal |
| Custo de mão de obra por metro de solda | $4–$9 (taxa carregada, mercados desenvolvidos) | $0.80–$2,20 na utilização em 2 turnos |
| Capital inicial | < $10K (equipamento, consumíveis) | $80K – $ 500 mil + (dependente da configuração da célula) |
| Volume de equilíbrio típico | Abaixo de aproximadamente 80–100 peças/mês | Acima de aproximadamente 100–150 peças/mês |
O que os números significam na prática
Vale a pena desacelerar três linhas nessa tabela, porque eles conduzem a maior parte do cálculo do ROI.
O tempo de ativação do arco é a alavanca de produtividade oculta. Um soldador manual qualificado gasta cerca de 65-75% de um turno em tarefas não relacionadas à soldagem: moagem, reposicionamento, lendo desenhos, esperando o guindaste, virando. Uma célula robótica com um posicionador sustenta de 60 a 85% do tempo de arco ligado porque o manuseio e o reposicionamento das peças acontecem em paralelo com a soldagem. Em um turno duplo, que a lacuna se compõe. Uma célula fornece efetivamente o equivalente a 1,4–2× horas de soldador para cada hora de turno em que funciona.
O tempo de configuração determina se a automação é viável para seu mix de peças. As células robóticas tradicionais requerem de 2 a 8 horas de programação pendente de ensino por novo número de peça. Isso os torna econômicos apenas em lotes de 30+ peças idênticas. Guiado pela visão, células sem programação alteram totalmente essa restrição: o scanner 3D lê a geometria real da costura de solda e gera o caminho do robô em menos de cinco minutos. A automação de peça única torna-se viável. Esta é a mudança técnica que torna a soldagem robótica prática para oficinas - não apenas para linhas de produção de alto volume.
O custo de mão de obra por metro de solda é a métrica a ser rastreada – e não a taxa horária da máquina. Os compradores costumam comparar o custo de depreciação do robô por hora com o custo do soldador por hora, o que subestima a vantagem do robô porque ignora o diferencial de tempo de arco ligado. No 75% tempo de arco ligado (robô) contra 30% (manual), o robô produz 2,5x mais metros de solda por hora. Calcule o custo por metro de solda depositada, não custa por hora de tempo de máquina.
Verdadeiro custo de propriedade: O que a maioria das comparações perde
A maioria ‘manual vs.. robô’ comparações comparam o salário do soldador com a depreciação do robô. Ambos os lados desse cálculo estão incompletos. Aqui está o que realmente acontece em cada opção.
Custos ocultos no lado da soldagem manual
| Elemento de custo | Impacto anual típico |
| Recrutamento e rotatividade de soldadores | $8K – $ 25 mil por locação (taxas de agência, integração, rampa de produtividade) |
| Retrabalho e reparo de solda | 2–5% da receita de soldagem — mão de obra de reinspeção, material, atrasos no cronograma |
| Queda de produtividade relacionada à fadiga | A produção cai cerca de 15% na segunda metade de um turno – raramente modelado |
| Resíduos de consumíveis | As perdas por respingos e a queima excessiva do fio são aproximadamente 12% maiores do que as robóticas |
| Teto de rendimento | Não é possível escalar sem contratar — restrições severas quando os soldadores não estão disponíveis |
| Prêmio de horas extras | Pedidos emergenciais tiveram custo de mão de obra de 1,5–2×; o custo marginal do robô é próximo de zero |
Custos ocultos no lado da célula robótica
| Elemento de custo | Impacto anual típico |
| Instalação e comissionamento | 15–25% do custo do equipamento, pago uma vez |
| Fixação e ferramentas específicas para peças | $10K – US$ 80 mil – geralmente o item de linha mais subestimado |
| Trabalho de programação (células tradicionais) | $60–US$ 120/hora para cada novo número de peça – contínuo, não uma vez |
| Manutenção e consumíveis | 3–5% do custo de capital por ano (pontas, forros, arame, serviço de robô) |
| Tempo de inatividade não planejado | $800–US$ 2.500/hora em perda de produtividade — raramente aparece nas propostas dos fornecedores |
| Treinamento e certificação de operadores | $3K – US$ 8 mil por operadora para qualificação inicial de célula |
| A linha de mão de obra de programação é o custo mais variável da coluna robótica. Uma célula tradicional em um ambiente de oficina com trocas frequentes de peças pode acumular de US$ 50.000 a US$ 120.000 por ano apenas em tempo de programador. Guiado pela visão, células sem programação eliminam totalmente esta linha - o que altera significativamente o cálculo do custo total de propriedade para fabricantes que operam mais de 15 números de peças ativas. |
A estrutura do ponto de equilíbrio: Quando a automação compensa?
A resposta depende de quatro variáveis específicas da sua loja. Aqui está a estrutura, seguido por um exemplo prático usando figuras realistas de aço estrutural.
As quatro variáveis
| Variável | Como medir na sua loja |
| Volume mensal de solda (V) | Peças por mês × média de metros de solda por peça |
| Taxa de mão de obra carregada (eu) | Salário do soldador + benefícios + sobrecarga (normalmente $ 35– $ 65 / hora no total) |
| Custo de capital celular (C) | Equipamento + instalação + fixação - não apenas o preço de tabela do equipamento |
| Período de retorno desejado (P) | 24–48 meses é típico para investimentos de fabricação nesta categoria |
A fórmula do ponto de equilíbrio
| Monthly savings required = C ÷ P (onde P está em meses) Monthly savings = (Custo de mão de obra manual por mês) - (Custo operacional do robô por mês) = (V × L × horas_manuais_por_part) - (V × robot_cost_per_part + manutenção) Resolva V para encontrar o volume mensal mínimo no qual a célula retorna dentro do período desejado. |
Exemplo trabalhado: suporte de viga de aço estrutural
Um fabricante de médio porte está considerando uma $280,000 estação dupla, célula guiada por visão com posicionador. Eles soldam um 250 junta de filete de mm em um suporte de viga de quatro lados como sua peça principal.
| Entrada | Valor usado |
| Custo de capital celular (C) | $280,000 (estação dupla, guiado pela visão, posicionador incluído) |
| Retorno alvo (P) | 36 meses |
| Economia mensal necessária | $280,000 ÷ 36 = $7,780 por mês |
| Taxa de soldador carregado (eu) | $52/hora |
| Tempo manual por peça | 1.8 horas (soldar + virando + reposicionamento) |
| Tempo de ciclo do robô por peça | 0.55 horas (incluindo carga/descarga; 75% tempo de arco ligado) |
| Custo operacional do robô por peça | $0.95 (poder + consumíveis + manutenção amortizada) |
| Economia de mão de obra por peça | ($52 × 1.8) - ($52 × 0.2 tempo do operador + $0.95) = $72.85 |
| Volume de equilíbrio | $7,780 ÷ $72.85 = 107 peças por mês |
Quando a soldagem manual ainda vence
Esta seção é tão importante quanto a estrutura do ponto de equilíbrio. Os fabricantes que confiam nesta análise são aqueles que percebem que ela fornece conselhos honestos, não é uma conclusão predeterminada. Existem situações reais em que a soldagem manual é a resposta certa – e identificá-las incorretamente é um erro caro em qualquer direção.
| Cenário | Por que a automação não cabe |
| Volume abaixo de ~80 partes/mês | O custo de capital não pode ser amortizado devido a horas de execução insuficientes |
| Acesso restrito profundo – cavidades < 200 milímetros | A tocha robótica não consegue alcançar fisicamente a junta |
| Ligas exóticas ou altamente variáveis | O tempo de desenvolvimento do processo por material torna a automação antieconômica |
| Fabricação única ou de protótipo | Mesmo as células guiadas por visão têm sobrecarga de configuração – o que não é econômico para solteiros |
| Soldagem em campo e reparo no local | Nenhum ambiente de célula fixa; habilidade manual é insubstituível no campo |
| Prato muito grosso > 50 milímetros, passagem múltipla | O gerenciamento complexo entre passes ainda se beneficia do julgamento do soldador |
| Orçamento de capital abaixo de US$ 60 mil | Não existe nenhuma célula robótica confiável para aço estrutural nesta faixa de preço |
A realidade híbrida: ambos os métodos coexistem na maioria das lojas
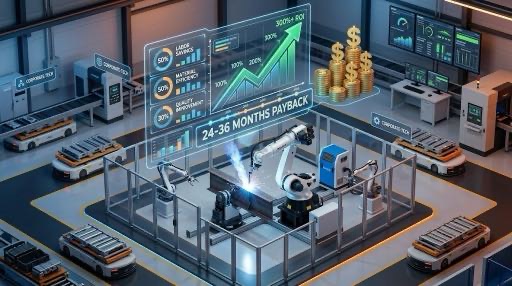
O resultado prático na maioria dos fabricantes de aço estrutural que adotam a automação não é a substituição – é a redistribuição. Os robôs lidam com o repetível, juntas de alto volume. Soldadores qualificados lidam com tarefas pontuais e complexas, reparos, geometrias articulares que o robô não consegue alcançar, e supervisão de qualidade.
Uma oficina com quatro soldadores manuais adiciona uma célula robótica. Dois soldadores tornam-se operadores de células — funções de maior valor com menos fadiga física. Os outros dois continuam a soldagem manual em trabalhos complexos. A produtividade total aumenta em 2–3× com o mesmo número de funcionários. Essa é a transição realista, não é um cenário onde os soldadores desaparecem.
Vale a pena ter uma conversa sobre a força de trabalho desde o início. Operadores que entendem que a célula dá conta do trabalho monótono e eleva seu papel tendem a apoiar o investimento em vez de resistir a ele.
Fatores estruturais específicos do aço que alteram o cálculo
Comparações genéricas de automação de soldagem ignoram as características que tornam a fabricação de aço estrutural diferente de chapas metálicas ou aplicações automotivas. Cada um desses fatores afeta qual configuração de célula você precisa — e se a automação é viável.
| Característica do aço estrutural | Impacto na estratégia de automação |
| Peso da peça: 50 kg - 5,000 kg+ | A classificação da carga útil do posicionador é crítica; integração de ponte rolante necessária |
| Variação da lacuna de ajuste: 1–4 mm comum | O rastreamento de costura guiado pela visão não é opcional – é um requisito de qualidade da solda |
| Acesso conjunto: flanges de viga, reforços | 6-o alcance do robô do eixo deve ser verificado em relação à geometria da junta do pior caso |
| Conformidade com o código de soldagem: AWS D1.1 / EM 1090 | A célula deve registrar parâmetros por junta; a rastreabilidade é um requisito contratual em muitos setores |
| Condição da superfície: escala de moinho, cartilha | Os parâmetros do arco devem ser compensados — fonte de alimentação de malha fechada é preferida |
| Alta mistura de peças em oficinas | O planejamento de trajetória guiado pela visão é o facilitador econômico para mudanças frequentes |
O problema da lacuna de ajuste – e por que é específico do aço estrutural
As tolerâncias de corte de aço estrutural são normalmente de ±1–3 mm. Peças estampadas automotivas suportam ±0,3 mm. Essa diferença parece pequena. Na prática, é a razão pela qual a maioria das células robóticas tradicionais falham em ambientes de aço estrutural.
Uma célula programada tradicional segue um caminho fixo definido durante o ensino. Quando a parte real fica 2 mm à esquerda de onde o acessório o coloca - o que acontece a cada ciclo com aço estrutural - o robô solda 2 mm fora da linha central da junta. Durante uma execução de produção, isso se traduz em tamanho inconsistente da garganta, falha na inspeção visual, e taxas de retrabalho que eliminam o ganho de produtividade.
Células guiadas por visão examinam a geometria real da junta em cada ciclo. O caminho é gerado a partir da parte real, não é o modelo ideal. Variação de lacuna, desvio angular, e a tolerância da espessura da placa são compensadas no caminho antes da abertura do arco. Este não é um recurso premium para automação de aço estrutural – é o requisito básico para uma qualidade de solda aceitável de acordo com AWS D1.1 ou EN 1090.
Qual escolha se adapta à sua loja?
Use esta tabela para localizar sua situação antes de falar com qualquer fornecedor. Nem todos os resultados apontam para a automação – e identificar antecipadamente o ajuste errado economiza tempo de todos.
| Sua situação | Volume mensal | Contexto trabalhista | Recomendação |
| Loja de empregos, mistura de parte alta | < 80 peças | Qualquer | Soldagem manual ou acessórios semiautomáticos – revisite em 12 meses se o volume crescer |
| Loja de empregos, mistura de parte alta | 80–200 peças | Escassez de soldador | Célula guiada por visão – ponto de equilíbrio normalmente de 24 a 36 meses |
| Loja de empregos, mistura de parte alta | 80–200 peças | Mão de obra disponível | Híbrido: uma célula para peças de maior volume + manual para trabalhos complexos |
| Repita a produção, mixagem baixa | < 150 peças | Qualquer | Avalie primeiro a célula programada tradicional ou o posicionador semiautomático |
| Repita a produção, mixagem baixa | > 150 peças | Qualquer | Célula robótica — forte ROI, 18–Retorno típico de 30 meses |
| Grandes obras estruturais – tanques, quadros | > 50 peças | Qualquer | Célula de estação dupla com trilho de 7º eixo e posicionador necessário |
| Nota prática: Antes que qualquer uma dessas análises seja útil, você precisa de um número – seu custo atual por medidor soldado (trabalho + consumíveis + alocação de retrabalho). Se você não tem, calcule antes de qualquer conversa com fornecedor. Demora cerca de duas horas com seus dados de produção e financeiros. Sem isso, você não pode medir o que a automação realmente oferece. |
Perguntas frequentes
Em que volume de produção uma célula de soldagem robótica vale a pena?
Para fabricação de aço estrutural, o volume de equilíbrio típico para uma célula de estação dupla de US$ 200 mil a US$ 350 mil é de 80 a 150 peças por mês. O número exato depende da sua taxa de mão de obra carregada, complexidade da peça, e período de retorno alvo. Com custo carregado de US$ 52/hora e meta de retorno de investimento em 36 meses, o exemplo trabalhado acima produz 107 peças por mês. As lojas em mercados com custos de mão-de-obra mais elevados atingem o ponto de equilíbrio com volumes mais baixos. Use o modelo de ROI no Blog 08 para executar seu próprio cálculo.
Um pequeno fabricante com cinco ou menos soldadores pode justificar uma célula robótica??
Sim, se o volume e a mixagem de partes estiverem alinhados. Uma loja para cinco pessoas funcionando 120+ peças estruturais por mês com geometria repetível é um forte candidato. O fator limitante geralmente não é o tamanho da loja, mas se você pode dedicar uma pessoa à operação da célula. Células guiadas por visão requerem habilidades mínimas de programação – um soldador existente pode ser treinado como operador de célula em uma a duas semanas. A célula não precisa substituir soldador para se justificar; ele precisa adicionar produtividade suficiente para cobrir seu custo.
Uma célula robótica elimina a necessidade de soldadores qualificados??
Não – e esse enquadramento causa a resistência mais desnecessária à automação. Células robóticas removem o repetitivo, passes de solda fisicamente exigentes de soldadores qualificados’ cargas de trabalho. Os soldadores são redistribuídos para juntas complexas, reparos, supervisão celular, e inspeção de qualidade. Na maioria das lojas, o número total de funcionários de soldagem permanece estável ou cai uma posição ao longo do tempo - e não pelo número de robôs adicionados. O trabalho muda; a equipe em grande parte não.
Como a escassez de soldadores afeta a decisão de automação?
A escassez de soldadores é atualmente o fator de crescimento mais rápido na adoção da soldagem robótica em aço estrutural. Quando você não pode contratar o segundo soldador que você precisa, o custo de oportunidade de não automatizar é a receita de pedidos que você não pode atender – que muitas vezes excede $200,000 por ano em capacidade não preenchida. Nesse contexto, uma célula de US$ 280 mil que permite produtividade 3x com a equipe existente não é uma questão de centro de custo. É uma questão de crescimento.
A qualidade da solda robótica é melhor que a manual para aço estrutural??
Na repetibilidade, sim. As células robóticas mantêm a colocação do cordão de ±0,1 mm versus ±1,5–3 mm para soldagem manual. Sob inspeção AWS D1.1 – visual, EUA, MT — células robóticas passam consistentemente com taxas de retrabalho mais baixas (sob 1% versus 3–8% para produção manual). Para juntas complexas que exigem julgamento — geometria irregular, acesso restrito, condições incomuns de metal básico – um soldador manual experiente ainda pode superar um robô em qualquer passagem única. A resposta realista é que a qualidade robótica é mais consistente; a qualidade manual tem um teto mais alto em juntas difíceis.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
POSTS RELACIONADOS
ROI de uma célula de soldagem robótica sem programação: Um guia prático para aplicações em aço estrutural
Guia de compra do posicionador de robô 2026:Combine seu orçamento com o sistema certo
Como se formam os defeitos de soldagem robótica – e quanto um posicionador de robô pode consertar?

Tendências de células de soldagem robótica 2026–2030: IA, Visão mecânica & O futuro da automação de soldagem

Orçamento apertado, Escolha Inteligente:Como fábricas de pequeno e médio porte obtêm o máximo valor de um posicionador de robô em 2026