


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Manuelles vs. Roboterschweißen für Baustahl:Wann lohnt sich Automatisierung??
Die Frage ist nie, ob Roboterschweißen besser ist. Die Frage ist, ab wann sich die Zahlen zu Ihren Gunsten ändern.
Ein erfahrener Schweißer, der produziert 60 Strukturhalterungen pro Monat mit einer Volllastrate von $52 pro Stunde ist in puncto Kapitaleffizienz kaum zu überbieten. Derselbe Laden, der versucht zu füllen 400 Bestellungen pro Monat – oder der Versuch, in einem angespannten Arbeitsmarkt einen zweiten zertifizierten Schweißer einzustellen – ist eine völlig andere Rechnung. In diesem Artikel wird diese Berechnung speziell für Hersteller von Baustahl durchgeführt, mit realen Kostenzahlen, ein Break-Even-Rahmen, und eine ehrliche Darstellung der Situationen, in denen manuelles Schweißen immer noch gewinnt.
Neu im Thema? Lesen Roboterschweißzelle vs. manuelles Schweißen: Was ist besser für die moderne Fertigung?? — Es deckt die betrieblichen Grundlagen vor den wirtschaftlichen Aspekten ab.
Wie man Hand- und Roboterschweißen tatsächlich vergleichen kann
Beginnen Sie mit den Daten. In der folgenden Tabelle sind die Abmessungen aufgeführt, die für eine Stahlbauwerkstatt wichtig sind – nicht für Karosserieteile von Automobilen, kein Präzisionsblech, sondern die realen Arbeitsbedingungen der Balkenfertigung, Rahmenbaugruppen, und schwere Schweißkonstruktionen.
| Dimension | Manuelles Schweißen | Roboterschweißzelle |
| Reisegeschwindigkeit | 20-35 cm/min (gelernter Schweißer) | 60–120 cm/min ME; bis zu 200 cm/min-Laser |
| Lichtbogen-Einschaltzeit pro 8-Stunden-Schicht | 25–35 % (Vorbereitung, Positionierung, bricht, Ermüdung) | 60–85 % (automatisierter Positionierer, minimale Leerlaufzeit) |
| Platzierung der Schweißraupen | Abweichung von ±1,5–3 mm, ermüdungsabhängig | ±0,1 mm Wiederholgenauigkeit, schweißen um schweißen |
| Spritzer- und Nacharbeitsrate | 3–8 % Nacharbeit typisch für strukturelle Verbindungen | < 1% mit geschlossener Lichtbogenüberwachung |
| Rüstzeit – neue Teilenummer | 2–15 Min (Schweißer liest Zeichnung, Reißnägel) | 2–8 Stunden traditioneller Roboter; < 5 min visionsgeführt |
| Durchsatzskalierung | Linear – jeder zusätzliche Schweißer erhöht die Fixkosten | Nichtlinear – die zweite Schicht erhöht nur die Grenzkosten |
| Arbeitskosten pro Meter Schweißnaht | $4–9 $ (geladene Rate, entwickelte Märkte) | $0.80– 2,20 $ bei 2-Schicht-Nutzung |
| Kapital im Voraus | < $10K (Ausrüstung, Verbrauchsmaterial) | $80K$500.000+ (Zellkonfiguration abhängig) |
| Typisches Break-Even-Volumen | Unter ~80–100 Teile/Monat | Über ~100–150 Teile/Monat |
Was die Zahlen in der Praxis bedeuten
Drei Zeilen in dieser Tabelle sind es wert, langsamer zu werden, weil sie den Großteil der ROI-Berechnung bestimmen.
Die Einschaltzeit ist der versteckte Produktivitätshebel. Ein erfahrener Handschweißer verbringt etwa 65–75 % seiner Schicht mit nicht schweißenden Aufgaben: Schleifen, Neupositionierung, Zeichnungen lesen, Warten auf den Kran, heften. Eine Roboterzelle mit Positionierer hält eine Lichtbogen-Einschaltzeit von 60–85 % aufrecht, da die Handhabung und Neupositionierung der Teile parallel zum Schweißen erfolgt. Im Doppelschichtbetrieb, Diese Lücke vergrößert sich. Eine Zelle liefert effektiv das Äquivalent von 1,4–2× Schweißstunden für jede Schichtstunde, die sie betreibt.
Die Rüstzeit bestimmt, ob eine Automatisierung für Ihren Teilemix sinnvoll ist. Herkömmliche Roboterzellen erfordern für jede neue Teilenummer zwei bis acht Stunden Programmierzeit. Das macht sie erst ab Losgrößen von wirtschaftlich 30+ identische Teile. Visionsorientiert, Zellen ohne Programmierung ändern diese Einschränkung vollständig: Der 3D-Scanner liest die tatsächliche Schweißnahtgeometrie ein und generiert die Roboterbahn in weniger als fünf Minuten. Einzelteilautomatisierung wird realisierbar. Dies ist der technische Wandel, der das Roboterschweißen für Lohnfertiger praktisch macht – nicht nur für Produktionslinien mit hohen Stückzahlen.
Die Arbeitskosten pro Meter Schweißnaht sind die zu verfolgende Messgröße – nicht der Maschinenstundensatz. Käufer vergleichen häufig die Abschreibungskosten pro Stunde für Roboter mit den Kosten pro Stunde für Schweißgeräte, was den Vorteil des Roboters unterschätzt, da er die Lichtbogen-Einschaltzeitdifferenz ignoriert. Bei 75% Lichtbogen-Einschaltzeit (Roboter) gegen 30% (Handbuch), Der Roboter schafft 2,5-mal mehr Schweißmeter pro Stunde. Berechnen Sie die Kosten pro Meter aufgetragener Schweißnaht, Kosten nicht pro Stunde Maschinenzeit.
Wahre Betriebskosten: Was die meisten Vergleiche übersehen
Die meisten „manuellen vs. Roboter’ Vergleiche vergleichen das Schweißergehalt mit der Roboterabschreibung. Beide Seiten dieser Berechnung sind unvollständig. Hier ist, was tatsächlich in jede Option einfließt.
Versteckte Kosten beim Handschweißen
| Kostenelement | Typische jährliche Auswirkung |
| Rekrutierung und Fluktuation von Schweißern | $825.000 K$ pro Anstellung (Agenturgebühren, Onboarding, Produktivitätssteigerung) |
| Nacharbeit und Schweißnahtreparatur | 2–5 % des Schweißumsatzes – Nachinspektionsarbeiten, Material, Terminverzögerungen |
| Ermüdungsbedingter Produktivitätsabfall | Die Produktion sinkt in der zweiten Hälfte einer Schicht um etwa 15 % – selten modelliert |
| Verbrauchsmaterialabfall | Spritzerverluste und überschüssiger Drahtabbrand sind etwa 12 % höher als bei Robotern |
| Durchsatzobergrenze | Eine Skalierung ist ohne Einstellung von Mitarbeitern nicht möglich – starke Einschränkungen, wenn keine Schweißer verfügbar sind |
| Überstundenzuschlag | Bei Sonderaufträgen waren die Arbeitskosten 1,5- bis 2-fach höher; Die Grenzkosten des Roboters liegen nahe bei Null |
Versteckte Kosten auf der Seite der Roboterzelle
| Kostenelement | Typische jährliche Auswirkung |
| Installation und Inbetriebnahme | 15–25 % der Ausrüstungskosten, einmal bezahlt |
| Vorrichtungs- und teilespezifische Werkzeuge | $1080.000 K$ – oft die am meisten unterschätzte Werbebuchung |
| Programmierarbeit (traditionelle Zellen) | $60– 120 $/Std. für jede neue Teilenummer – fortlaufend, nicht einmalig |
| Wartung und Verbrauchsmaterialien | 3–5 % der Kapitalkosten pro Jahr (Tipps, Liner, Draht, Roboterservice) |
| Ungeplante Ausfallzeit | $800– 2.500 US-Dollar pro Stunde an verlorenem Durchsatz – erscheint selten in Anbietervorschlägen |
| Bedienerschulung und Zertifizierung | $38.000 K$ pro Bediener für die anfängliche Zellenqualifizierung |
| Die Programmierarbeitslinie ist der variabelste Kostenfaktor in der Robotik-Spalte. Eine herkömmliche Zelle in einer Lohnfertigungsumgebung mit häufigen Teilewechseln kann allein an Programmiererzeit 50.000 bis 120.000 US-Dollar pro Jahr einsparen. Visionsorientiert, Durch programmierungsfreie Zellen entfällt diese Linie vollständig – was die Berechnung der Gesamtbetriebskosten für Hersteller mit mehr als 100.000 US-Dollar erheblich verändert 15 aktive Teilenummern. |
Das Break-Even-Framework: Wann lohnt sich Automatisierung??
Die Antwort hängt von vier für Ihren Shop spezifischen Variablen ab. Hier ist der Rahmen, Anschließend folgt ein ausgearbeitetes Beispiel mit realistischen Baustahlfiguren.
Die vier Variablen
| Variable | So messen Sie es in Ihrem Geschäft |
| Monatliches Schweißvolumen (V) | Teile pro Monat × durchschnittliche Schweißmeter pro Teil |
| Geladener Arbeitssatz (L) | Schweißerlohn + Vorteile + Overhead-Belastung (in der Regel insgesamt 35–65 US-Dollar pro Stunde) |
| Zellkapitalkosten (C) | Ausrüstung + Installation + Befestigung – nicht nur der Listenpreis der Ausrüstung |
| Angestrebte Amortisationszeit (P) | 24–48 Monate sind typisch für Produktionsinvestitionen in dieser Kategorie |
Die Break-Even-Formel
| Monthly savings required = C ÷ P (wobei P in Monaten angegeben ist) Monthly savings = (Manuelle Arbeitskosten pro Monat) − (Roboterbetriebskosten pro Monat) = (V × L × manuelle_Stunden_pro_Teil) − (V × robot_cost_per_part + Wartung) Lösen Sie nach V auf, um das minimale monatliche Volumen zu ermitteln, bei dem sich die Zelle innerhalb Ihres Zielzeitraums amortisiert. |
Ausgearbeitetes Beispiel: Trägerhalterung aus Baustahl
Ein mittelständischer Hersteller erwägt a $280,000 Doppelstation, Sichtgesteuerte Zelle mit Positionierer. Sie schweißen ein 250 mm-Kehlfuge an einem vierseitigen Trägerträger als Hauptteil.
| Eingang | Verwendeter Wert |
| Zellkapitalkosten (C) | $280,000 (Doppelstation, visionär geführt, Stellungsregler im Lieferumfang enthalten) |
| Angestrebte Amortisation (P) | 36 Monate |
| Monatliche Einsparungen erforderlich | $280,000 ÷ 36 = $7,780 pro Monat |
| Geladene Schweißerrate (L) | $52/Stunde |
| Manuelle Zeit pro Teil | 1.8 Std. (schweißen + heften + Neupositionierung) |
| Roboterzykluszeit pro Teil | 0.55 Std. (inklusive Laden/Entladen; 75% Lichtbogen-Einschaltzeit) |
| Roboterbetriebskosten pro Teil | $0.95 (Leistung + Verbrauchsmaterial + Wartung amortisiert) |
| Arbeitsersparnis pro Teil | ($52 × 1.8) − ($52 × 0.2 Bedienerzeit + $0.95) = $72.85 |
| Break-Even-Volumen | $7,780 ÷ $72.85 = 107 Teile pro Monat |
Wenn manuelles Schweißen immer noch gewinnt
Dieser Abschnitt ist genauso wichtig wie der Break-Even-Rahmen. Verarbeiter, die dieser Analyse vertrauen, sind diejenigen, die sehen, dass sie ehrliche Ratschläge gibt, keine vorgefertigte Schlussfolgerung. Es gibt reale Situationen, in denen manuelles Schweißen die richtige Antwort ist – und eine falsche Identifizierung ist in beide Richtungen ein kostspieliger Fehler.
| Szenario | Warum Automatisierung nicht passt |
| Volumen unter ~80 Teilen/Monat | Die Kapitalkosten können sich nicht durch unzureichende Laufzeitstunden amortisieren |
| Tiefer eingeschränkter Zugang – Hohlräume < 200 mm | Der Roboterbrenner kann die Verbindung physisch nicht erreichen |
| Exotische oder stark variable Legierungen | Die Prozessentwicklungszeit pro Material macht eine Automatisierung unwirtschaftlich |
| Einzelanfertigung oder Prototypenfertigung | Sogar bildgesteuerte Zellen haben einen Einrichtungsaufwand – für Singles nicht kosteneffektiv |
| Schweißen vor Ort und Reparatur vor Ort | Keine feste Zellenumgebung; handwerkliches Geschick ist im Feld unersetzlich |
| Sehr dicke Platte > 50 mm, Mehrfachdurchgang | Das komplexe Inter-Pass-Management profitiert immer noch vom Urteilsvermögen des Schweißers |
| Kapitalbudget unter 60.000 US-Dollar | Zu diesem Preis gibt es keine glaubwürdige Roboterzelle für Baustahl |
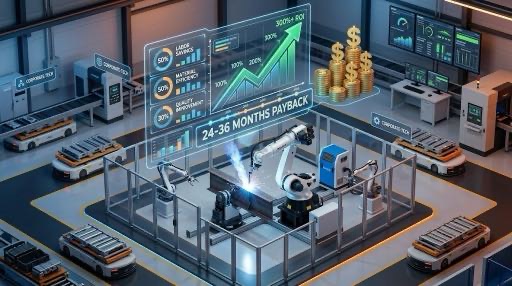
Die hybride Realität: In den meisten Geschäften gibt es beide Methoden nebeneinander
Das praktische Ergebnis bei den meisten Baustahlherstellern, die Automatisierung einführen, ist kein Ersatz, sondern eine Umstrukturierung. Roboter kümmern sich um das Wiederholbare, großvolumige Gelenke. Erfahrene Schweißer kümmern sich um komplexe Einzelstücke, Reparaturen, Gelenkgeometrien, die der Roboter nicht erreichen kann, und Qualitätsüberwachung.
Eine Werkstatt mit vier manuellen Schweißgeräten fügt eine Roboterzelle hinzu. Zwei Schweißer werden zu Mobilfunkbetreibern – höherwertige Aufgaben mit weniger körperlicher Ermüdung. Die anderen beiden schweißen weiterhin manuell an komplexen Arbeiten. Der Gesamtdurchsatz erhöht sich bei gleicher Mitarbeiterzahl um das Zwei- bis Dreifache. Das ist der realistische Übergang, kein Szenario, in dem Schweißer verschwinden.
Es lohnt sich, frühzeitig ein Gespräch mit der Belegschaft zu führen. Betreiber, die verstehen, dass die Zelle die monotone Arbeit erledigt und ihre Rolle stärkt, neigen dazu, die Investition zu unterstützen, anstatt sich ihr zu widersetzen.
Baustahlspezifische Faktoren, die die Berechnung verändern
Bei allgemeinen Vergleichen der Schweißautomatisierung werden die Merkmale nicht berücksichtigt, die die Herstellung von Baustahl von Blech- oder Automobilanwendungen unterscheiden. Jeder dieser Faktoren beeinflusst, welche Zellkonfiguration Sie benötigen – und ob eine Automatisierung überhaupt sinnvoll ist.
| Eigenschaften von Baustahl | Auswirkungen auf die Automatisierungsstrategie |
| Teilegewicht: 50 kg – 5,000 kg+ | Die Nutzlast des Positionierers ist von entscheidender Bedeutung; Integration eines Laufkrans erforderlich |
| Passungsspaltvariation: 1–4 mm gemeinsam | Die optische Nahtverfolgung ist keine Option, sondern eine Anforderung an die Schweißnahtqualität |
| Gemeinsamer Zugang: Trägerflansche, Versteifungen | 6-Die Reichweite des Achsenroboters muss anhand der ungünstigsten Gelenkgeometrie überprüft werden |
| Einhaltung der Schweißvorschriften: AWS D1.1 / IN 1090 | Die Zelle muss Parameter pro Gelenk protokollieren; Rückverfolgbarkeit ist in vielen Branchen eine Vertragspflicht |
| Oberflächenzustand: Mühlenwaage, Grundierung | Lichtbogenparameter müssen kompensiert werden – Stromquelle mit geschlossenem Regelkreis bevorzugt |
| Hoher Teilemix in Lohnfertigern | Eine visionäre Bahnplanung ist der wirtschaftliche Wegbereiter für häufige Umstiege |
Das Passspaltproblem – und warum es spezifisch für Baustahl ist
Die Schnitttoleranzen für Baustahl betragen typischerweise ±1–3 mm. Automotive-Stanzteile halten ±0,3 mm. Dieser Unterschied klingt gering. In der Praxis, Dies ist der Grund, warum die meisten herkömmlichen Roboterzellen in Stahlbauumgebungen versagen.
Eine herkömmliche programmierte Zelle folgt einem festen Pfad, der beim Einlernen definiert wird. Wenn das eigentliche Teil sitzt 2 Der Roboter schweißt: 2 mm von der Gelenkmittellinie entfernt. Über einen Produktionslauf, das führt zu einer inkonsistenten Halsgröße, Sichtprüfung fehlgeschlagen, und Nacharbeitsraten, die den Produktivitätsgewinn zunichte machen.
Visiongesteuerte Zellen scannen bei jedem Zyklus die tatsächliche Gelenkgeometrie. Der Pfad wird aus dem Realteil generiert, nicht das ideale Modell. Lückenvariation, Winkelabweichung, und Blechdickentoleranz werden im Weg vor dem Öffnen des Lichtbogens ausgeglichen. Dabei handelt es sich nicht um eine Premiumfunktion für die Stahlbauautomatisierung, sondern um die Grundvoraussetzung für eine akzeptable Schweißqualität gemäß AWS D1.1 oder EN 1090.
Welche Wahl zu Ihrem Shop passt?
Nutzen Sie diese Tabelle, um Ihre Situation zu ermitteln, bevor Sie mit einem Lieferanten sprechen. Nicht jedes Ergebnis deutet auf eine Automatisierung hin – und die frühzeitige Identifizierung der falschen Lösung spart allen Zeit.
| Ihre Situation | Monatliches Volumen | Arbeitskontext | Empfehlung |
| Lohnfertiger, hoher Anteilsmix | < 80 Teile | Beliebig | Manuelles Schweißen oder halbautomatische Vorrichtungen – besuchen Sie noch einmal 12 Monate, wenn das Volumen wächst |
| Lohnfertiger, hoher Anteilsmix | 80–200 Teile | Mangel an Schweißern | Sichtgesteuerte Zelle – Break-Even in der Regel 24–36 Monate |
| Lohnfertiger, hoher Anteilsmix | 80–200 Teile | Arbeitskräfte verfügbar | Hybrid: eine Zelle für großvolumige Teile + Handbuch für komplexe Arbeiten |
| Produktion wiederholen, niedrige Mischung | < 150 Teile | Beliebig | Bewerten Sie zunächst die herkömmliche programmierte Zelle oder den halbautomatischen Positionierer |
| Produktion wiederholen, niedrige Mischung | > 150 Teile | Beliebig | Roboterzelle – starker ROI, 18– Durchschnittliche Amortisationszeit von 30 Monaten |
| Große bauliche Arbeiten – Tanks, Rahmen | > 50 Teile | Beliebig | Doppelstationszelle mit 7.-Achsen-Schiene und Positionierer erforderlich |
| Praktischer Hinweis: Bevor eine dieser Analysen sinnvoll ist, Sie benötigen eine Nummer – Ihr aktuelles Costper-Schweißmessgerät (Arbeit + Verbrauchsmaterial + Nacharbeit Zuordnung). Wenn Sie es nicht haben, Berechnen Sie es vor jedem Lieferantengespräch. Mit Ihren Produktions- und Finanzdaten dauert es etwa zwei Stunden. Ohne es, Sie können nicht messen, was die Automatisierung tatsächlich leistet. |
Häufig gestellte Fragen
Ab welchem Produktionsvolumen lohnt sich eine Roboterschweißzelle??
Für den Baustahlbau, Das typische Break-even-Volumen für eine Doppelstationszelle im Wert von 200.000 bis 350.000 US-Dollar beträgt 80 bis 150 Teile pro Monat. Die genaue Anzahl hängt von Ihrem Lohnsatz ab, Teilekomplexität, und angestrebte Amortisationszeit. Bei 52 US-Dollar pro Stunde und einem Amortisationsziel von 36 Monaten, Das obige Arbeitsbeispiel ergibt 107 Teile pro Monat. Geschäfte in Märkten mit höheren Arbeitskosten erreichen ihre Gewinnschwelle bei geringeren Volumina. Verwenden Sie die ROI-Vorlage im Blog 08 um Ihre eigene Berechnung durchzuführen.
Kann ein kleiner Hersteller mit fünf oder weniger Schweißern eine Roboterzelle rechtfertigen??
Ja, wenn Lautstärke und Teilmischung übereinstimmen. Ein Fünf-Personen-Laden läuft 120+ Strukturteile pro Monat mit wiederholbarer Geometrie ist ein starker Kandidat. Der limitierende Faktor ist in der Regel nicht die Ladengröße, sondern die Frage, ob eine Person für den Zellenbetrieb eingesetzt werden kann. Visiongesteuerte Zellen erfordern nur minimale Programmierkenntnisse – ein bestehender Schweißer kann in ein bis zwei Wochen zum Zellenbediener ausgebildet werden. Die Zelle muss kein Schweißgerät ersetzen, um sich zu rechtfertigen; Es muss genügend Durchsatz hinzugefügt werden, um seine Kosten zu decken.
Macht eine Roboterzelle den Bedarf an qualifizierten Schweißern überflüssig??
Nein – und dieses Framing verursacht den unnötigsten Widerstand gegen die Automatisierung. Roboterzellen beseitigen das Wiederholte, körperlich anspruchsvolle Schweißdurchgänge von erfahrenen Schweißern’ Arbeitsbelastungen. Für komplexe Verbindungen werden Schweißer eingesetzt, Reparaturen, Zellüberwachung, und Qualitätsprüfung. In den meisten Geschäften, Die Gesamtzahl der Schweißmitarbeiter bleibt gleich oder sinkt im Laufe der Zeit um eine Position – nicht um die Anzahl der hinzugefügten Roboter. Die Arbeit verändert sich; Das Team tut dies größtenteils nicht.
Wie wirkt sich der Mangel an Schweißern auf die Automatisierungsentscheidung aus??
Der Mangel an Schweißern ist derzeit der am schnellsten wachsende Grund für die Einführung des Roboterschweißens im Baustahlbereich. Wenn Sie nicht den zweiten Schweißer einstellen können, den Sie brauchen, Die Opportunitätskosten einer Nichtautomatisierung sind die Einnahmen aus Bestellungen, die Sie nicht erfüllen können – und die oft höher ausfallen $200,000 pro Jahr in unbesetzter Kapazität. In diesem Zusammenhang, Eine 280.000-Dollar-Zelle, die mit vorhandenem Personal einen dreifachen Durchsatz ermöglicht, ist keine Frage der Kostenstelle. Es ist eine Wachstumsfrage.
Ist die Qualität der Roboterschweißung bei Baustahl besser als die manuelle Schweißung??
Auf Wiederholbarkeit, Ja. Roboterzellen sorgen für eine Raupenplatzierung von ±0,1 mm gegenüber ±1,5–3 mm beim manuellen Schweißen. Unter AWS D1.1-Inspektion – visuell, UT, MT – Roboterzellen bestehen durchweg eine geringere Nacharbeitsrate (unter 1% gegenüber 3–8 % bei manueller Produktion). Für komplexe Verbindungen, die ein Urteilsvermögen erfordern – unregelmäßige Geometrie, eingeschränkter Zugang, ungewöhnliche Grundmetallbedingungen – ein erfahrener manueller Schweißer kann einen Roboter bei jedem einzelnen Durchgang immer noch übertreffen. Die realistische Antwort ist, dass die Roboterqualität konsistenter ist; Die manuelle Qualität hat bei schwierigen Verbindungen eine höhere Obergrenze.
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE
Kopf und Reitstock vs. L-Typ vs. U-Typ-Roboterpositionierer: So wählen Sie nach Werkstückform aus
Das Pre-Purchase-Audit: Eine Checkliste für Werksbesuche und ein Prüfprotokoll für Käufer von Schweißpositionierern
Wie viel kostet eine Roboterschweißzelle? 2026? Vollständige Preisaufschlüsselung
Automatisierung des Transformatortankschweißens:Die Herausforderung des Großen lösen, Nicht wiederkehrende Teile
2026 Kaufratgeber für Roboterpositionierer: Alle 5 Typen im Vergleich – Kopf und Reitstock, L-Typ, U-Typ, und mehr
