


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Роботизированная лазерная сварка: Принципы, Преимущества, и приложения (2026 Полное руководство)
Введение
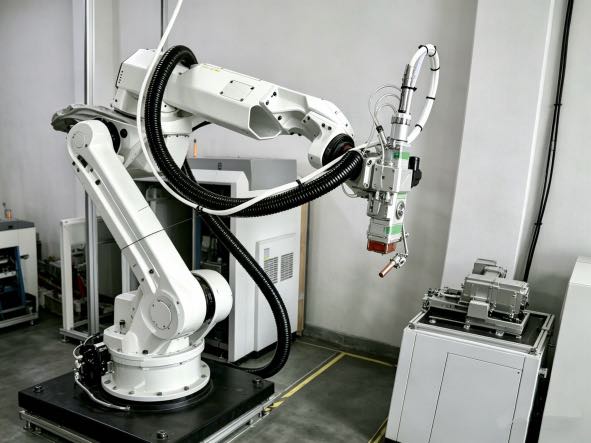
Роботизированная лазерная сварка стала наиболее конкурентоспособным автоматизированным сварочным процессом в современном производстве.. Он сочетает в себе лазерные лучи с высокой плотностью энергии и многоосные промышленные роботы для достижения высокой скорости., высокоточный, бесконтактная сварка металлических деталей.
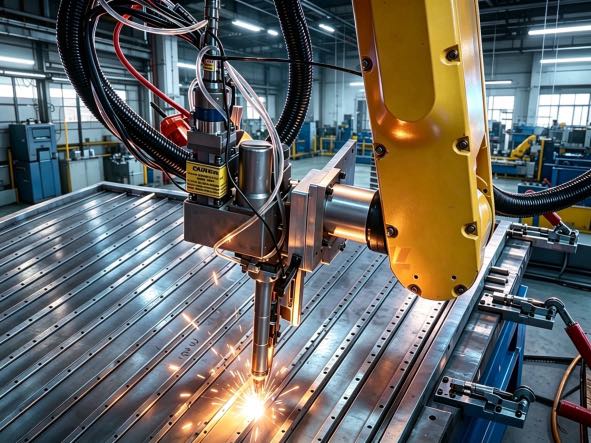
В соответствии с Обзор мирового рынка, мировой рынок роботизированной лазерной сварки превысил $1.7 миллиард в 2025, по прогнозам, достигнет $1.9 миллиард в 2026, и ожидается приближение $4 миллиард на 2035, со сложным годовым темпом роста (Среднегодовой темп роста) примерно 8.9%. Новые энергетические транспортные средства, силовые батареи, и прецизионное производство в первую очередь способствуют этому росту.
Независимо от того, занимаетесь ли вы автомобилестроением, мощность аккумулятора, медицинское устройство, или промышленность бытовой электроники, понимание его принципов, преимущества, и ограничения являются ключом к оценке его инвестиционной ценности..
Источники данных: Эта статья основана на последней технической документации от таких поставщиков, как IPG Photonics., ТРАМП, и Фанук, а также отзывы на месте от представителей разных уровней 1 поставщики и производители аккумуляторов. Все данные публично проверяются.
Принцип работы
Суть роботизированной лазерной сварки заключается в высокоэффективном преобразовании энергии.: электрическая энергия преобразуется в лазерный луч, который затем фокусируется на металлической поверхности, мгновенно расплавляя и затвердевая., формирование сварного шва. Процесс является бесконтактным и приводит к минимальной зоне термического воздействия..
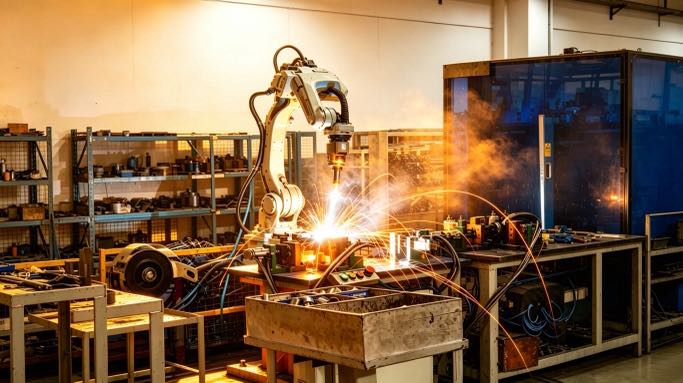
Процесс сварки состоит из четырех этапов.:
1. Лазерное поколение: Волоконные лазеры — основной выбор, работающий на длине волны примерно 1070 нм и мощность в диапазоне от 500 W более 6 кВт. Райкус、Волоконные лазеры MAX Photonics достигают эффективности электрооптического преобразования, превышающей 40%, с серией ECO, превышающей 35%, намного превосходит традиционные лазеры CO₂ (примерно 10%). Они энергоэффективны и стабильны..
2. Передача луча: Лазер передается по оптоволоконному кабелю диаметром 50–200 мкм на роботизированную сварочную головку., практически без потерь энергии и без воздействия суставных движений.
3. Фокусировка и позиционирование: Сварочная головка фокусирует луч в точку размером 0,2–0,8 мм с плотностью энергии до 10⁶–10⁷ Вт/см²., способен плавить металл за миллисекунды. 6-осевые роботы достигают повторяемости ±0,05 мм. (Фанук, ПЛАКАТЬ, АББ, и т. д.).
4. Образование ванны расплава и затвердевание: Лазер создает эффект «замочной скважины»., создание парового канала внутри металла, окруженного ванной жидкого расплава. Скорость нагрева и охлаждения чрезвычайно высока (10³–10⁶ °С/с), с зоной термического влияния всего 0,1–1 мм.
Технические характеристики: Поддерживает сварку самоплавлением без необходимости использования присадочной проволоки., исключение риска несоответствия состава материала.
Основные компоненты и параметры конфигурации
Системы промышленного уровня состоят из пяти основных модулей.:
| Компонент | Функция | Типичные характеристики | Критерии выбора |
| Лазер | Генерирует лазерную энергию | Волоконный лазер, 1–6 кВт+ | Выбирайте мощность в зависимости от толщины материала и скорости. |
| Промышленный робот | Выполняет траектории движения | 6-ось, полезная нагрузка 10–50 кг | Покрывает общий вес сварочной головки и кабелей. |
| Лазерная сварочная головка | Фокусирует луч | Коллимирующая линза 100/150 мм, фокусирующая линза 150–300 мм | Длинное фокусное расстояние подходит для глубоких полостей.; короткое фокусное расстояние, подходящее для высоких скоростей |
| Система управления | Координирует движения | ПЛК + Специальное программное обеспечение | Поддерживает модуляцию мощности в реальном времени |
| Защитная защита (опционально) | Лазерная защита | Сорт 4 защитный кожух + Блокировки | Соответствует МЭК 60825-1 стандартный |
Дополнительные конфигурации высокого класса: Информационное отслеживание сварных швов (±0,1 мм), OCT онлайн-мониторинг глубины проникновения, и вибрирующая сварочная головка (для уменьшения чувствительности зазора).
Ключевые сценарии применения и тематические исследования
1. Автомобильное производство: Белые боковые панели кузова, двери, B-стойки, и т. д.. Материалы включают оцинкованную сталь., бористая сталь горячей штамповки, и алюминий серии 6000. Европейский производитель автомобилей класса люкс развернул несколько систем на своей платформе электромобиля., достижение скорости сварки 90 мм/с и годовая производственная мощность, превышающая 100,000 единицы.
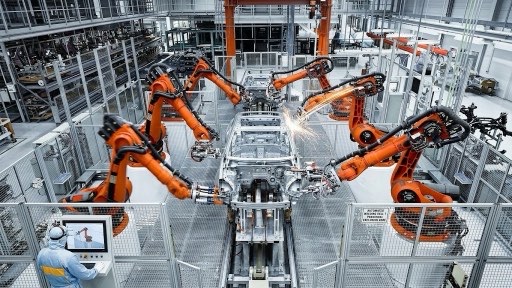
2. Силовые батареи: Шинопроводы, вкладки, и предохранительные клапаны. Материалы включают красную медь., алюминий, и медно-алюминиевые разнородные металлы. Ведущий производитель аккумуляторов разместил более 200 системы, с однолинейной мощностью 200 ppm и уровень брака ниже 0.3%.
3. Медицинское оборудование: Корпуса кардиостимуляторов, хирургические инструменты. Материалы включают Ti6Al4V и нержавеющую сталь 316L.. Сварные швы не загрязняются., темпы доработок снизились с 4.2% к 0.6%, и процесс ISO 13485 проверенный.
4. Бытовая электроника: Средние кадры смартфона, контакты для наушников. Ширина сварного шва: 0.3 мм; эстетичен, имеет небольшую зону термического воздействия, возможность анодирования без шлифовки.
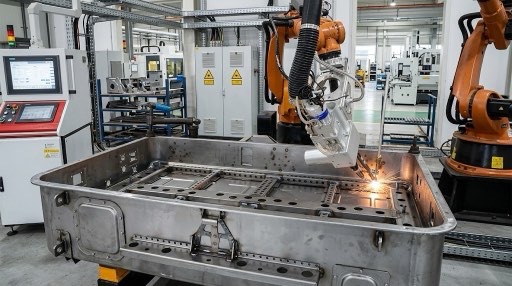
Разъяснение распространенных заблуждений
1 квартал: Роботизированная лазерная сварка ограничивается тонкими листами??
2 квартал: Необходимо ли выполнять роботизированную лазерную сварку в условиях отсутствия пыли? (чистое помещение)?
Q3: Роботизированное лазерное сварочное оборудование чрезвычайно дорогое — могут ли его позволить себе небольшие заводы??
Q4: Насколько сложна в эксплуатации роботизированная лазерная сварка?, требуются профессиональные инженеры-сварщики?
Q5: Требуется ли для лазерной сварки защитный газ??
Часто задаваемые вопросы
1 квартал: Насколько высока скорость сварки? Типичные данные: 1 мм нержавеющая сталь при 80–120 мм/с (1 кВт); 2 мм алюминиевый сплав: 40–60 мм/с (2 кВт); 0.3 медная фольга мм: 150–200 мм/с (импульсный режим). Реальные скорости требуют оптимизации в зависимости от материала и мощности..
2 квартал: Какова примерная первоначальная инвестиция? Полная система начального уровня (1 кВт лазер + небольшой 6-осевой робот + сварочная головка + защитный кожух) стоит примерно 30 000–80 000 долларов..
Q3: Трудно ли учиться? Обучение операторов обычно занимает 1–2 недели и включает в себя автономное программирование., лазерная безопасность, и настройка параметров. Достаточно базовых знаний о металлах.; не требуется никакого образования профессионального инженера-сварщика.
Q4: Прочность сварного шва ниже, чем у сварки MIG?? Прочность самосварных лазерных сварных швов обычно достигает 90–100 % прочности основного материала.. Когда есть пробел, прочность можно повысить за счет колебательной сварки или лазерной сварки проволокой..
Q5: Какие стандарты безопасности соблюдаются? К ним в первую очередь относятся IEC 60825-1 (Безопасность лазерных изделий) и ИСО 11553 (Безопасность станков лазерной обработки). Оборудование должно иметь класс 4 защитный кожух, блокировочные выключатели, и устройства аварийной остановки.
Ссылки
Руководство по сварке волоконным лазером IPG Photonics
TRUMPF Автомобильная лазерная сварка
Отчет Global Market Insights по робототехнике и лазерной сварке
МЭК 60825-1:2014
Отказ от ответственности: Информация в этой статье предназначена только для справки; фактические результаты требуют проверки путем выборочного тестирования.
Идентификация автора
Эта статья основана на материалах Международной федерации робототехники. (IFR) Всемирный отчет по робототехнике 2025, Американское общество сварщиков (АВС) данные о рабочей силе, и технологические планы крупных производителей.
Автор:
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

Что такое роботизированная сварочная ячейка? 2026 Руководство для начинающих | 37 Данные магазина

7Робот по оси в автоматизации сварки: Реальные практические примеры и примеры рентабельности инвестиций

Комплексное сравнение роботизированной лазерной сварки и. Сварка MIG и TIG: Какой из них подойдет вам?

7Робот th-Axis против традиционного портального: Что лучше для вашей линии сварки или обработки материалов??

Продажа сварочного позиционера: Как выбрать правильный тип для вашей детали (Задняя бабка, L-тип, U-тип, Горизонтальный 3-осевой, Одноосный поворотный, Вертикальный наклон)
