Produttore di workstation robotizzate personalizzate e sistemi laser



5 Domande da porre prima di acquistare una cella di saldatura robotizzata per acciaio strutturale
La maggior parte dei negozi che acquistano la prima cella di saldatura robotizzata si pongono prima le domande sbagliate. Chiedono della marca, carico utile, e prezzo, per poi scoprire sei mesi dopo che la cella non è in grado di gestire il loro mix di parti, che la programmazione consuma ogni ora risparmiata dal robot, o che il posizionatore non sia in grado di supportare la geometria della saldatura effettivamente prodotta. Le domande che determinano se una cella di saldatura robotizzata riesce o fallisce nella fabbricazione di acciaio strutturale sono raramente su una scheda tecnica.
Questo articolo è rivolto ai proprietari di negozi di fabbricazione, responsabili della produzione, e ingegneri dell'automazione che valutano l'acquisto di una cella di saldatura robotizzata. Le cinque domande seguenti identificano i punti deboli che i fornitori spesso non mettono in evidenza volontariamente. Se stai valutando una cella di saldatura robotizzata senza programmazione, un sistema che utilizza la scansione laser 3D e la pianificazione autonoma della traiettoria invece di insegnare la programmazione pendente, queste domande diventano ancora più critiche.
Domanda 1: La cella può gestire il mio mix di parti, senza un dispositivo per ogni numero di parte?

Perché questa domanda è importante
Viene eseguita una tipica officina di lavorazione dell'acciaio strutturale 25 A 40 numeri di parte diversi al mese, molti in lotti di 3 A 15. Una cella di saldatura robotizzata tradizionale presuppone una geometria ripetibile: ogni saldatura si trova in un dispositivo lavorato con precisione, ogni giunto arriva entro ±0,5 mm, e il robot segue un percorso preimpostato. Funziona a 5,000 parti identiche al mese. Si rompe a 40 diversi assemblaggi in piccoli lotti. I negozi che non si pongono questa domanda finiscono per pagare dai 3.000 agli 8.000 dollari per componente in costi di installazione, oppure funzionare senza dispositivi e osservare la qualità scendere al di sotto degli standard manuali poiché la variazione da parte a parte supera la tolleranza programmata.
Cosa ascoltare
Un fornitore fiducioso nell'acciaio strutturale parlerà di fissaggio adattivo e flessibilità del mix parziale. Se stai valutando una cella di saldatura robotizzata senza programmazione, la cella dovrebbe gestire lotti misti con costi di fissaggio pari a zero per la variazione della geometria: lo scanner 3D compensa la deviazione al momento della saldatura. Chiedi al venditore di dimostrare un passaggio tra due parti completamente diverse. Sotto 15 minuti è ragionevole. Sotto 5 è eccellente. Sopra 30 significa che la cella è costruita per la produzione ripetuta, non la flessibilità del job-shop.
| Scenario di mix di parti | Cella tradizionale | Cella senza programmazione |
| 1 parte, 5,000+/mese | Apparecchio dedicato, percorso pre-insegnato. Ottimale. | Funziona, ma il vantaggio dello scanner non viene utilizzato |
| 8–12 parti, 200–500/mese ciascuno | Apparecchio + programma per parte. Costo di installazione elevato. | Apparecchio modulare, nessuna programmazione. Vestibilità forte. |
| 25–40 parti, lotti da 3 a 15 | Il costo dell'attrezzatura/programma supera il costo della saldatura. Non vitale. | Caso d'uso ottimale. Lo scanner si adatta ad ogni parte. |
| 1-di-1 fabbricazioni personalizzate | Il tempo di programmazione supera il tempo di saldatura. Non vitale. | Vitale se la parte si adatta all'involucro della cella. |
Se sei nelle ultime due righe, una cella di saldatura robotizzata senza programmazione è l’unica configurazione economicamente sensata per lavori strutturali in acciaio ad alto contenuto misto.
Domanda 2: Come fa la cellula a trovare il giunto saldato e cosa succede quando lo spazio è sbagliato?
Perché questa domanda è importante
Le saldature strutturali in acciaio non arrivano come i modelli CAD. Le parti tagliate al plasma presentano una variazione di smussatura di ±2–3°. Le tolleranze di adattamento sono ±1–3 mm. La distorsione termica apre o chiude gli spazi tra le radici di 1–2 mm a metà saldatura. Una cella di saldatura robotizzata che si affida al disegno invece di misurare il giunto reale produrrà saldature difettose: esattamente il problema per cui hai acquistato il robot. La cella funziona perfettamente nella prima parte di prova. Quindi le parti di produzione arrivano con a 4 mm di spazio invece di 2 mm, il robot deposita la stessa saldatura appresa, e il risultato è una saldatura sottodimensionata o bruciatura.
Cosa ascoltare
Esistono tre tecnologie, e la differenza conta:
• Touch sensing: Trova la posizione congiunta, non la dimensione dello spazio vuoto. Aggiunge 2–5 secondi per canna. Insufficiente per acciaio strutturale a gap variabile.
• Through-arc tracking: Corregge il percorso ma non il volume del riempitivo. Funziona con variazioni moderate della saldatura d'angolo. Lotta con radici aperte e solchi multi-passaggio.
• 3D laser vision: Larghezza dello spazio tra i profili, faccia della radice, angolo smussato, e disadattamento prima della saldatura: adatta sia il percorso che i parametri in tempo reale. L'unica tecnologia che gestisce la variazione completa dell'acciaio strutturale. Standard su qualsiasi cella di saldatura robotizzata credibile e senza programmazione.
Chiedi cosa succede quando si misura il divario 5 mm su un disegno che specifica 2 mm. Una cella con visione 3D aumenta la velocità di avanzamento del filo e rallenta la corsa per riempire il volume. Una cella senza di essa salda sottodimensionata o si ferma: entrambe le cose costano denaro.
Domanda 3: Qual è il vero tempo del ciclo, non solo il tempo di accensione dell'arco?
Perché questa domanda è importante
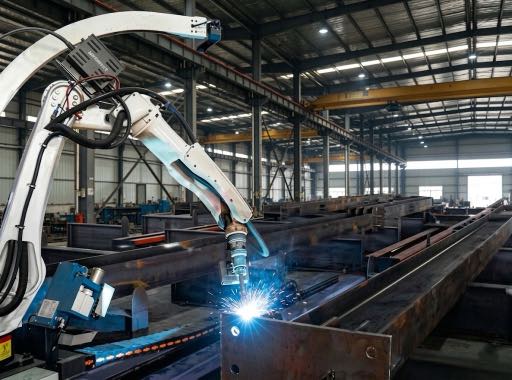
I fornitori citano il tempo di accensione dell'arco perché è il numero più impressionante. Ma l’arco acceso corrisponde tipicamente al 35-55% del tempo totale del ciclo cellulare nell’acciaio strutturale. Il resto è impostazione, caricamento, scansione, generazione del percorso, riposizionamento, e cambio. Un venditore che fa un preventivo 12 minuti di accensione per una parte che richiede 28 i minuti totali non mentono, ma non ti dicono di cosa hai bisogno per il ROI.
Cosa ascoltare
Richiedi una ripartizione del tempo di ciclo, nemmeno un numero:
| Elemento del ciclo | Tempo | Note |
| Carico parziale e pinza | 4–6 minuti | Manuale o assistito da gru |
| 3Scansione D e generazione del percorso | 2–8 minuti | Proporzionale al conteggio congiunto; 18–40 giunti tipici |
| Saldatura ad arco | 8–25 minuti | Il numero del preventivo dei venditori |
| Riposizionamento del posizionatore | 1–3 minuti | Spesso trascurato tra virgolette |
| Scarico pezzo | 3–5 minuti | Include l'ispezione |
| Tempo totale del ciclo cellulare | 18–47 minuti | Questo determina il ROI, non solo l'accensione dell'arco |
Se il venditore non è in grado di fornire questa ripartizione, richiedere uno studio sul tempo di ciclo della parte rappresentativa prima dell'acquisto. Questo è il test di valutazione del fornitore più affidabile.
Domanda 4: Di quante conoscenze sulla saldatura ho bisogno internamente?
Perché questa domanda è importante
Una cella di saldatura robotizzata non è una macchina utensile: non è possibile premere Start e andarsene. Le celle tradizionali necessitano di un programmatore dedicato a $ 70.000 – $ 95.000 all'anno, un ruolo che spesso non esisteva prima dell'acquisto. Oppure i negozi assegnano alla cella il loro miglior saldatore manuale, perderli dalla produzione, e scoprire che il funzionamento di un robot richiede competenze diverse. La cellula corre, ma il costo totale del lavoro è più alto del previsto.
Cosa ascoltare
| Requisito di abilità | Cella programmata tradizionale | Cella senza programmazione |
| Programmazione dei robot | Richiesto per parte. 2–8 ore ciascuno. Serve un programmatore dedicato. | Non richiesto. Percorso generato dalla scansione 3D. |
| Regolazione dei parametri di saldatura | L'operatore regola in base al tipo di giunto. Richiede conoscenze di saldatura. | Selezionato automaticamente dalla libreria di programmi di saldatura convalidata. |
| Progettazione degli apparecchi | Apparecchio per parte. 1–Tempo di consegna di 3 settimane. | Bloccaggio modulare. Nessun tempo di progettazione. |
| Operazione quotidiana | È richiesto un operatore addestrato. | Soglia di allenamento inferiore. |
| Risoluzione dei problemi | Necessita del supporto del programmatore o del fornitore. | Il supporto remoto del fornitore in genere è sufficiente. |
Se non puoi assumere un programmatore dedicato, una cella di saldatura robotizzata senza programmazione è probabilmente l’unica strada percorribile. Il TCO quinquennale è spesso inferiore di $ 250.000 – $ 475.000 rispetto a una cella tradizionale con hardware equivalente.
Domanda 5: Quanto costa effettivamente la cella: installata, Commissionato, e Correre?
Perché questa domanda è importante
Il prezzo dell'attrezzatura è il numero sul preventivo. Il costo di installazione determina il ROI. Installazione, messa in servizio, fissaggio, formazione, manutenzione del primo anno, e la preparazione del sito aggiungono tutti costi del materiale che non compaiono nel preventivo dell'attrezzatura. Le officine di acciaio strutturale sono particolarmente vulnerabili perché le loro parti richiedono posizionatori più pesanti, involucri cellulari più grandi, e un'estrazione dei fumi più robusta.
Cosa chiedere
| Voce di costo | Gamma tipica | Perché è importante |
| Attrezzatura (robot, posizionatore, scanner) | $48K–$204.000 | Varia in base al carico utile, assi, carico utile del sensore |
| Installazione e messa in servizio | Specifico del sito | Viaggio, ingegneria in loco, test di accettazione |
| Fissaggio e serraggio | Modulare: Basso | Impianti dedicati: $3K–$8K ciascuno |
| Formazione degli operatori | Incluso: $ 15.000 | 2–5 giorni in loco |
| Preparazione del sito | Variabile | Elettrico, estrazione dei fumi, barriere di sicurezza |
| Manutenzione del primo anno | Incluso: $ 25.000 | Supporto remoto, aggiornamenti, pezzi di ricambio |
| Costo totale di installazione | Richiedi un preventivo dettagliato | Questo è il numero relativo al ROI, non solo alle apparecchiature |
I costi del sistema vanno da circa 48.000 dollari per una configurazione a stazione singola a 204.000 dollari per un sistema per pezzi di grandi dimensioni completamente attrezzato con binario a settimo asse e posizionatore. Questi sono parametri di riferimento illustrativi; il prezzo effettivo dipende dalla geometria della parte, volume di produzione, e condizioni di installazione regionali. Per un preventivo site-specific, chiedere al fornitore di includere ogni voce.
Lo schema dietro tutte e cinque le domande
Ogni domanda chiede la stessa cosa: questa cella si adatta alla mia realtà produttiva effettiva, non alla parte demo del fornitore? Miscela di parti, variazione articolare, tempo di ciclo, base di abilità, e il costo totale di installazione determinano se una cella di saldatura robotizzata riesce o fallisce nell’acciaio strutturale. Una cella di saldatura robotizzata senza programmazione cambia la risposta a quattro delle cinque domande a tuo favore: mix di parti gestito senza attrezzature, variazione articolare misurata e adattata, programmazione eliminata, costi per apparecchiature e programmatori rimossi. Solo il tempo ciclo rimane neutrale dal punto di vista tecnologico, e anche in questo caso, la scansione e la pianificazione sono in genere più veloci della programmazione e verifica per qualsiasi parte con più di tre giunti di saldatura.
| La decisione di acquisto non è se automatizzare. La questione è se automatizzare con una tecnologia progettata per la realtà dell’acciaio strutturale ad alto mix – o con una tecnologia progettata per la produzione ripetuta che sarà costretta ad adattarsi. Fai le cinque domande. La cella di destra risponde onestamente a tutti e cinque. La cella sbagliata cambia argomento. |
Domande frequenti
Qual è la differenza tra una cella di saldatura robotizzata e un robot di saldatura?
Un robot di saldatura è il braccio articolato che muove la torcia. Una cella di saldatura robotizzata è il sistema di produzione completo: robot più posizionatore, traccia del settimo asse, custodia di sicurezza, estrazione dei fumi, controllore, scanner, e bloccaggio. La maggior parte delle applicazioni in acciaio strutturale richiedono una cella completa: un robot senza posizionatore non può saldare tutte e quattro le facce di una staffa di trave senza riposizionamento manuale.
Come faccio a sapere se una cella di saldatura robotizzata senza programmazione è adatta alla mia officina??
Tre indicatori: esegui più di 8-10 codici prodotto al mese; più di 20% di produzione è in lotti sotto 15 parti; oppure non puoi assumere un programmatore di robot dedicato. Se si applicano due qualsiasi, nessuna programmazione è quasi certamente la scelta migliore. Se le saldature hanno tolleranze di adattamento superiori a ±1 mm, 3Il tracciamento della cucitura con visione D è necessario indipendentemente dal tipo di cellula.
Dovrei acquistare una cella a stazione singola o doppia?
La stazione singola è il punto di partenza giusto per la maggior parte degli acquirenti alle prime armi. La doppia stazione ha senso quando il volume mensile supera approssimativamente 200 parti. Il guadagno di throughput è tipicamente del 60–80%, non 100%, perché il robot continua a riposizionarsi tra le stazioni. Esegui il ROI su entrambi con il tuo volume effettivo.
Di quale tipo di posizionatore ho bisogno per la saldatura dell'acciaio strutturale?
Lungo, saldature strette (travi, colonne) necessitano di un posizionatore fantina-contropunta rotante attorno all'asse longitudinale. Saldature scatolari ed irregolari (parentesi, vasche di trasformazione) necessitano di un posizionatore di tipo L o a tre assi con inclinazione più rotazione. Se li saldi entrambi, un posizionatore a tre assi con portata di 500–2.000 kg copre la gamma più ampia.
Quanto tempo passa dall'ordine alla prima parte di produzione?
Tipicamente 10-18 settimane: produzione (6–10 settimane), spedizione (1–3 settimane), preparazione del sito (2–4 settimane, si sovrappone), installazione e messa in servizio (1–3 settimane). Una cella senza programmazione raggiunge la piena produttività più velocemente perché non esiste una fase di programmazione per pezzo: la prima parte utilizza il ciclo autonomo di scansione e pianificazione.
Passaggi successivi
• Write down your answers to all five questions before contacting any vendor. Il tuo mix di parti, variazione articolare, esigenze di tempo di ciclo, base di abilità, e il budget sono i tuoi criteri, non la scheda tecnica del fornitore.
• Request a cycle time study on your representative part. Qualsiasi fornitore credibile dovrebbe restituire una stima dettagliata che includa il tempo di scansione, tempo di saldatura, e commutazione, non solo accensione dell'arco.
• Ask for a fully-installed, prezzo dettagliato. Se un fornitore non interrompe l'installazione, formazione, e supporto, preventivarli separatamente.
• If evaluating a no-programming robotic welding cell, chiedere al venditore di dimostrare un passaggio tra due parti completamente diverse. Il tempo di installazione determina se la cella si adatta alla tua realtà.
| Lettura correlata in questa serie: Blog 02 — Saldatura manuale o robotizzata per l'acciaio strutturale Blog 03 — Cella di saldatura robotizzata senza programmazione Blog 05 — Scansione per saldatura: In che modo la scansione laser 3D sostituisce la programmazione dei robot Blog 08 — ROI di una cella di saldatura robotizzata senza programmazione |
| Parla con i nostri ingegneri dell'automazione della saldatura Raccontaci il tuo mix di parti, tipi di giunti, e volume mensile. Effettueremo uno studio sul tempo di ciclo della vostra parte rappresentativa e restituiremo una stima dettagliata. Nessun impegno richiesto. Contattaci ora → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

Saldatura laser robotizzata: Principi, Vantaggi, e applicazioni (2026 Guida completa)
Quanto costa una cella di saldatura robotizzata? 2026? Ripartizione completa dei prezzi
Perché un posizionatore da 2 tonnellate non può sempre sostenere un pezzo da 2 tonnellate: Caricamento eccentrico, Momento ribaltante, e inerzia

Tendenze delle celle di saldatura robotizzata 2026-2030: AI, Visione artificiale & Il futuro dell'automazione della saldatura

2026 Punti critici dell'automazione della saldatura: Perché le fabbriche concorrenti scelgono un posizionatore robot