


Produttore di workstation robotizzate personalizzate e sistemi laser



ROI di una cella di saldatura robotizzata senza programmazione: Una guida pratica per le applicazioni in acciaio strutturale
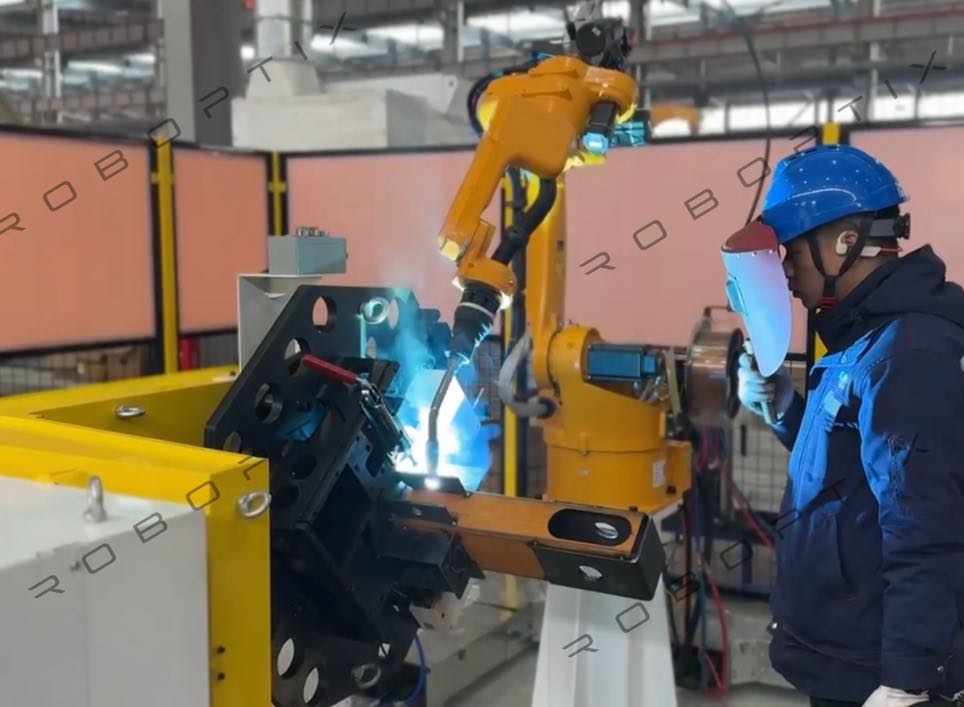
La maggior parte degli articoli sul ROI della saldatura robotizzata forniscono una formula e lasciano a te la compilazione dei numeri. Questo no. Lavoriamo attraverso tre scenari completi di acciaio strutturale: un'officina di medio volume, un produttore di produzione ad alto volume, e un produttore di serbatoi per trasformatori, con stime dei costi basate sui prezzi attuali del sistema , tempi di ciclo di riferimento, e calcoli realistici del rimborso. Puoi leggere lo scenario più vicino alla tua operazione e adattare i numeri alla tua situazione.
L'attenzione è rivolta specificamente alle celle di saldatura robotizzate senza programmazione: sistemi che utilizzano la scansione laser 3D e la pianificazione autonoma della traiettoria per eliminare la programmazione del comando pendente.. Questa distinzione è importante per il ROI perché gli aspetti economici di una cella senza programmazione sono fondamentalmente diversi da quelli di una cella programmata tradizionale: la riga del costo di programmazione scompare, la dimensione del lotto vitale scende a uno, e il vincolo di combinazione delle parti viene completamente rimosso. Non si tratta di miglioramenti marginali rispetto al calcolo standard; cambiano per quali negozi l'automazione è fattibile.
Se non hai ancora familiarità con il funzionamento delle celle di saldatura robotizzate senza programmazione, Leggere Blog 03: Cella di saldatura robotizzata senza programmazione Primo. Questo articolo presuppone che tu comprenda la tecnologia e stia ora valutando se gli aspetti economici funzionano per la tua attività.

Una nota sui prezzi:
i costi del sistema variano in modo significativo in base alla configurazione (singolo contro. doppia stazione, tipo di posizioni, traccia del settimo asse, carico utile del sensore, e requisiti di installazione e messa in servizio specifici della regione). I costi del sistema in questo articolo vanno da circa $ 48.000 per una configurazione a stazione singola a $ 204.000 per un sistema per pezzi di grandi dimensioni completamente attrezzato con binario a settimo asse e posizionatore. Si tratta di benchmark illustrativi destinati alla stima del ROI direzionale. Il prezzo effettivo dipende dalla geometria specifica della parte, volume di produzione, requisiti di carico utile del sensore, e condizioni di installazione regionali. Per un preventivo site-specific, contatta il nostro team di ingegneri con le specifiche della parte e il volume di produzione.
I quattro numeri che guidano il ROI di ogni automazione della saldatura
Prima di analizzare gli scenari, vale la pena stabilire le quattro variabili che determinano il ROI in ogni calcolo sull’automazione della saldatura dell’acciaio strutturale. Tutto il resto deriva da questi quattro.
| Variabile | Cosa cattura | Dove trovare il tuo numero |
| Tasso di manodopera caricato (l) | Stipendio del saldatore + benefici + spese generali del datore di lavoro. Il vero costo orario dell'impiego di un saldatore certificato, non solo il tasso salariale. | risorse umane / libro paga: il tasso salariale × 1,25–1,40 generalmente copre i benefici e le spese generali nella maggior parte dei mercati |
| Ore manuali per parte (H) | Tempo totale di saldatura per parte: impostare, virata, saldatura, macinazione, rilavorazione. Non solo il tempo dell'arco: ore totali dall'arrivo della parte alla saldatura completata. | Cronometra il tuo miglior saldatore su una parte rappresentativa, compreso tutto il tempo non-arco |
| Tempo di ciclo del robot per parte (C) | Scansione del tempo + generazione del percorso + esecuzione della saldatura + cambio parte. Include tutto il tempo in cui la cella è occupata per parte. | Richiedi uno studio sulla durata del ciclo al fornitore da parte del tuo rappresentante |
| Investimento totale delle celle (IO) | Attrezzatura + installazione + fissaggio + messa in servizio + budget di manutenzione del primo anno. Non solo il prezzo dell'attrezzatura. | Ottieni un prezzo completamente installato dal fornitore; aggiungere il 15–20% per il fissaggio e la messa in servizio |
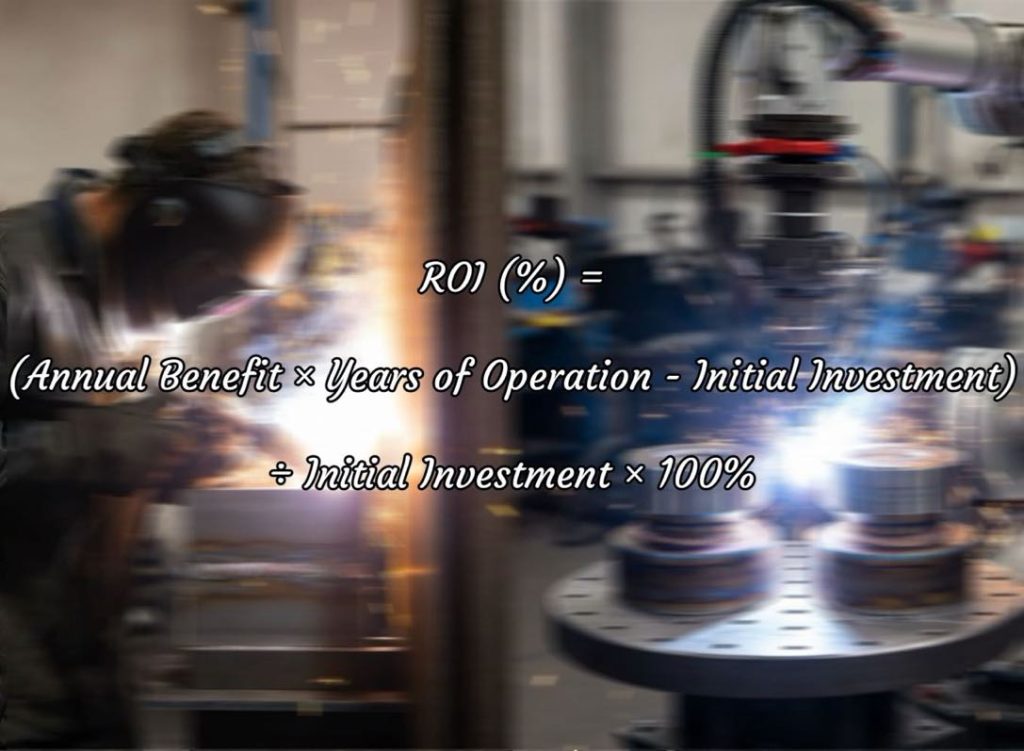
La formula del ROI è semplice una volta che hai questi quattro numeri:
| Monthly saving = V × [ (L×H) − (L× 0.15 ×C + costo operativo per parte) ] Rimborso (mesi) = I ÷ Monthly saving Where: V = volume parziale mensile L× 0.15 × C = costo operatore a 15% del tempo di ciclo (caricamento, monitoraggio, scarico) Costo operativo per parte = potenza + materiali di consumo + manutenzione ammortizzata ≈ $ 1,50-$ 3,00 Nota: Per una cella senza programmazione, non esiste un termine di costo di programmazione: quella linea è zero. Per una cella programmata tradizionale, aggiungere: (ore programmatore per parte × tariffa programmatore) dal lato dei costi del robot. |
Scenario 1: Officina di lavoro per acciaio strutturale di medio volume
Profilo del negozio
| Parametro | Valore |
| Tipo di operazione | Job shop: fabbricazione strutturale basata su progetto |
| Volume parziale mensile | 120 parti al mese, 25–30 codici diversi |
| Parte tipica | Assemblaggio staffa trave: saldatura d'angolo su 4 lati, 200– Gambe da 350 mm, 8–Piastra da 12 mm |
| Forza lavoro attuale | 3 saldatori certificati + 1 montatore |
| Punto dolente primario | Impossibile trovare un quarto saldatore; perdere ordini a causa di limiti di capacità |
| Cella in fase di valutazione | Cella monostazione a visione guidata con posizionatore, nessun 7° asse |
Il calcolo dei costi
| Ingresso | Valore | Fonte / base |
| Tasso di saldatore caricato (l) | $54/ora | $38/salario orario × 1.42 tasso di onere |
| Ore manuali per parte (H) | 1.6 ore | Cronometrato su fascia rappresentativa: 25 configurazione minima + 52 saldatura minima + 19 minimo rettifica/rilavorazione |
| Tempo di ciclo del robot per parte (C) | 0.48 ore | Studio del ciclo dei venditori: 8 scansione minima+piano + 21 saldatura minima + 6 carico/scarico minimo |
| Investimento cellulare (IO) | $48K-$80K | Costo stimato del sistema: cella a visione guidata a stazione singola con posizionatore (dipendente dalla configurazione) |
| Volume mensile (V) | 120 parti | Portafoglio ordini attuale confermato |
| Costo operatore per parte | $54 × 0.15 × 0.48 = $3.89 | 15% del tempo di ciclo alla velocità del saldatore (ridistribuito come operatore) |
| Costo operativo per parte | $2.10 | Energia + filo + suggerimenti + manutenzione ammortizzata |
Il risultato
Costo manuale per parte: $54 × 1.6 = $86.40
Costo del robot per parte: $3.89 + $2.10 = $5.99
Risparmio per parte: $86.40 − $5.99 = $80.41
Risparmio mensile: 120 × $80.41 = $9,649
Periodo di rimborso: circa 5–9 mesi (a seconda della configurazione finale del sistema)
| 5–9 mesiPeriodo di ammortamento — Scenario 1 Negozio di lavoro medio, 120 parti/mese, $54/velocità di carico ora (illustrativo) |
Due elementi di valore aggiuntivi non inclusi nel calcolo di base: il vincolo di capacità del negozio (rifiutare ordini a causa della carenza di saldatori) è stimato a $180,000 in entrate annuali perse. Con una produttività 3× per turno con la cella, questo vincolo viene eliminato nel primo anno, aggiungendo un valore significativo che non appare in un puro calcolo del ROI di risparmio sui costi.
Scenario 2: Produttore strutturale ad alto volume con produzione ripetuta
Profilo del negozio
| Parametro | Valore |
| Tipo di operazione | Costruttore di produzione: componente della catena di fornitura per l'imprenditore edile |
| Volume parziale mensile | 380 parti al mese, 8–12 numeri di parte attivi |
| Parte tipica | Assemblaggio della piastra di base della colonna: saldature a T e d'angolo, 16–Piastra da 25 mm, 2–4 giunti di saldatura per parte |
| Forza lavoro attuale | 5 saldatori accesi 2 turni |
| Punto dolente primario | Il costo del lavoro è la pressione sui margini primari; vogliono ridurre l’organico attraverso l’attrito |
| Cella in fase di valutazione | Cella a doppia stazione con visione guidata e posizionatore: carico/saldatura simultanei |
Il calcolo dei costi
| Ingresso | Valore | Fonte / base |
| Tasso di saldatore caricato (l) | $61/ora | $44/salario orario × 1.39 fardello (negozio sindacale) |
| Ore manuali per parte (H) | 0.95 ore | Temporizzato: 12 configurazione minima + 34 saldatura minima + 11 manipolazione minima |
| Tempo di ciclo del robot per parte (C) | 0.28 ore | Studio del ciclo dei venditori: 4 scansione minima+piano + 8 saldatura minima + 5 min. cambio doppia stazione |
| Investimento cellulare (IO) | $80K–$140.000 | Costo stimato del sistema: cella a visione guidata a doppia stazione con posizionatore (dipendente dalla configurazione) |
| Volume mensile (V) | 380 parti | Programma di produzione contrattato |
| Costo operatore per parte | $61 × 0.15 × 0.28 = $2.56 | |
| Costo operativo per parte | $2.40 | Tasso di deposizione più elevato su piastre spesse |
Il risultato
Costo manuale per parte: $61 × 0.95 = $57.95
Costo del robot per parte: $2.56 + $2.40 = $4.96
Risparmio per parte: $57.95 − $4.96 = $52.99
Risparmio mensile: 380 × $52.99 = $20,136
Periodo di rimborso: circa 4-7 mesi (a seconda della configurazione del sistema finale e del volume di produzione)
| 4–7 mesiPeriodo di ammortamento — Scenario 2 Produzione in grandi volumi, 380 parti/mese, $61/velocità di carico ora (illustrativo) |
A 380 pezzi al mese e funzionamento su 2 turni, la cella a doppia stazione funziona approssimativamente 1,800 ore all'anno. La cella sostituisce efficacemente 2.2 saldatori su base annuale, in linea con il piano di riduzione dell’organico basato sull’attrito dell’officina. Un saldatore viene ridistribuito come operatore di cella; una posizione viene eliminata per attrito naturale 18 mesi.
Scenario 3: Produttore di serbatoi per trasformatori
Profilo del negozio
| Parametro | Valore |
| Tipo di operazione | Produttore di serbatoi per trasformatori OEM: 20-35 unità al mese |
| Volume parziale mensile | 28 vasche di trasformazione al mese – media 55 giunti di saldatura per serbatoio |
| Parte tipica | Serbatoio del trasformatore di distribuzione media: 1.8 m× 1.2 m× 1.4 M, 6–Piastra a muro da 10 mm, pannelli laterali ondulati |
| Forza lavoro attuale | 6 saldatori + 2 installatori — 2 turni |
| Punto dolente primario | Ogni serbatoio ha una configurazione diversa: i costi di programmazione rendono la robotica tradizionale impraticabile |
| Cella in fase di valutazione | Cella a guida visiva a stazione singola con binario a 7 assi e posizionatore testa/contropunta |
Perché la robotica tradizionale fallisce in questo caso e perché la mancanza di programmazione la cambia
Questo scenario illustra la differenza fondamentale del ROI tra una cella programmata tradizionale e una cella senza programmazione. Con 28 serbatoi al mese e 15-20 diverse configurazioni, una cella tradizionale richiederebbe 15–20 × 4 ore = 60–80 ore di programmazione al mese a $ 90/ora – $ 5.400–$ 7.200 al mese solo per il costo del programmatore, prima che la cella saldi un singolo giunto. L’economia collassa prima che l’analisi raggiunga il periodo di recupero.
Una cella senza programmazione elimina completamente questo costo. Ogni serbatoio viene scansionato fresco; il percorso viene generato autonomamente. Il costo di programmazione è pari a zero indipendentemente dal numero di configurazioni contenute nel batch mensile.
Il calcolo dei costi
| Ingresso | Valore | Fonte / base |
| Tasso di saldatore caricato (l) | $58/ora | $41/salario orario × 1.41 fardello |
| Ore manuali per serbatoio (H) | 19.5 ore | Cronometrato 5 carri armati rappresentativi: saldatura + riposizionamento + macinazione |
| Tempo di ciclo del robot per serbatoio (C) | 8.2 ore | Studio del ciclo dei venditori: 18 scansione minima+piano + 7.2 ore di saldatura + 45 il coordinamento della mia posizione |
| Investimento cellulare (IO) | $140K–$204.000 | Costo stimato del sistema: cella a stazione singola con binario a 7 assi e posizionatore fantina/contropunta (dipendente dalla configurazione) |
| Volume mensile (V) | 28 serbatoi | Programma di produzione attuale |
| Costo operatore per serbatoio | $58 × 0.20 × 8.2 = $95.12 | 20% del tempo di ciclo (maggiore coinvolgimento dell'operatore per il caricamento della gru) |
| Costo operativo per serbatoio | $18.40 | Consumabili più elevati su giunti a piastre spesse multi-passaggio |
| Risparmio sui costi di programmazione | $6,300/mese | Eliminato: 70 ore × programmatore da $ 90/ora: vantaggio fondamentale dell'assenza di programmazione |
Il risultato
Costo manuale per serbatoio: $58 × 19.5 = $1,131
Costo del robot per serbatoio: $95.12 + $18.40 = $113.52
Risparmio per serbatoio (lavoro): $1,131 − $113.52 = $1,017.48
Risparmio mensile di manodopera: 28 × $1,017.48 = $28,490
Salvataggio mensile della programmazione: $6,300 (unico per la cella senza programmazione)
Risparmio mensile totale: $28,490 + $6,300 = $34,790
Periodo di rimborso: circa 4–6 mesi (a seconda della configurazione finale del sistema)
| 4–6 mesi Periodo di ammortamento — Scenario 3 OEM del serbatoio del trasformatore, 28 serbatoi/mese, $58/velocità di carico ora (illustrativo) |
| La linea di salvataggio della programmazione ($6,300/mese) è esclusivamente un vantaggio della cella senza programmazione. Una cella programmata tradizionale in questo scenario aggiungerebbe questo costo anziché eliminarlo,estendere il rimborso da 11 mesi per finire 30 mesi, oltre i limiti della maggior parte delle politiche di capex. Ecco perché high-mix, Le applicazioni non ripetitive dell'acciaio strutturale rappresentano il caso economico più forte specificamente per le celle senza programmazione, non celle di saldatura robotizzate in generale. |
Quattro elementi di ROI che i tradizionali modelli di automazione della saldatura non riescono a cogliere
I modelli ROI standard consentono di risparmiare manodopera. In genere perdono quattro elementi di valore aggiuntivi che sono importanti per il ROI totale di una cella di saldatura robotizzata senza programmazione in applicazioni di acciaio strutturale.
| Articolo mancato | Perché è reale | Valore annuale tipico |
| Entrate da capacità non riempita | I negozi che rifiutano gli ordini a causa della carenza di saldatori stanno perdendo entrate, non solo sostenere costi. La cella aggiunge capacità senza aumentare l'organico. | $150K–$400.000 a seconda del portafoglio ordini e del margine |
| Riduzione dei costi di rilavorazione | Le celle senza programmazione con controllo dei parametri adattivo al gap riducono le rilavorazioni dal 3–8% a meno 1% adattando i parametri di saldatura alla geometria effettiva del giunto. | $45K-$ 180.000 su un fatturato annuo di saldatura di $ 2 milioni – $ 3 milioni |
| Evitamento dei costi di reclutamento e mantenimento | Ogni assunzione di saldatore costa $ 8.000 – $ 25.000 di reclutamento, onboarding, e rampa di produttività. La riduzione dell’attrito e l’eliminazione dell’organico rappresentano risparmi reali. | $16K–50.000 $ per posizione di saldatore evitati |
| Eliminazione dei costi di programmazione | Le celle tradizionali accumulano costi di programmazione continui man mano che il mix delle parti cambia. Le celle senza programmazione hanno costi di programmazione pari a zero, indipendentemente dal mix di parti. | $30K–$120.000/anno a seconda della complessità del mix |
| Quando vengono inclusi tutti e quattro gli elementi mancati, la convenienza economica totale per una cella di saldatura robotizzata senza programmazione nella fabbricazione di acciaio strutturale è generalmente maggiore del 40-80% rispetto a quanto suggerito dal calcolo basato sul solo risparmio di manodopera. Il periodo di rimborso si riduce di conseguenza. |
Analisi di sensibilità: Come le variabili chiave influenzano il recupero
I calcoli del ROI sono validi quanto le ipotesi di input. La tabella seguente mostra come funziona lo Scenario 1 il periodo di recupero dell’investimento cambia quando cambiano le variabili chiave, dandoti un’idea di quanto siano robusti gli aspetti economici rispetto ai cambiamenti nella tua situazione reale.
| Variabile modificata | Dal caso base | Periodo di rimborso (mesi) | Direzione |
| Tasso di saldatore caricato | $54/ora → $ 45/ora (mercato del lavoro più basso) | 7–10 mesi | Più a lungo |
| Tasso di saldatore caricato | $54/ora → $ 65/ora (mercato del lavoro ristretto) | 5–7 mesi | Più corto |
| Volume mensile | 120 parti→ 80 parti (volume più basso) | 8–12 mesi | Decisamente più lungo |
| Volume mensile | 120 parti→ 160 parti (volume più alto) | 4–6 mesi | Più corto |
| Investimento cellulare | $64K → $ 48.000 (specifica inferiore / configurazione più semplice) | 4–6 mesi | Più corto |
| Investimento cellulare | $64K → $ 180.000 (specifiche più elevate / doppia stazione / configurazione in gran parte) | 7–10 mesi | Più a lungo |
| Ore manuali per parte | 1.6 ore → 1.2 ore (parti più semplici) | 9–13 mesi | Più a lungo |
| Ore manuali per parte | 1.6 ore → 2.2 ore (parti complesse) | 4–6 mesi | Più corto |
| Includere l'aumento delle entrate in termini di capacità | Aggiungi $ 150.000 / anno di entrate non soddisfatte | 3–5 mesi | Decisamente più breve |
Dalla tabella di sensibilità emergono due conclusioni. Primo, il volume mensile è la variabile più sensibile: in calo 120 A 80 parti quasi raddoppia il periodo di rimborso. La soglia minima del volume vitale conta più di quasi ogni altro input. Secondo, includere il recupero dei ricavi con limitazioni di capacità comprime drasticamente il recupero, perché per i negozi che stanno già rifiutando gli ordini, la cellula è un abilitatore di entrate, non solo una riduzione dei costi.
Domande frequenti
Qual è il volume mensile minimo affinché una cella di saldatura robotizzata senza programmazione abbia un senso finanziario??
In base agli scenari di cui sopra, il volume minimo vitale per una cella standard a stazione singola senza programmazione (investimento tipicamente compreso tra $ 48.000 e $ 204.000 a seconda della configurazione) con una velocità di saldatura sotto carico di $ 50–$ 60/ora è di circa 70–90 parti al mese con 1.5+ ore manuali per parte. Al di sotto di questa soglia, il risparmio mensile non è sufficiente ad ammortizzare l'investimento entro una finestra di rimborso di 48 mesi. I negozi al di sotto di questo volume sono meglio serviti da impianti o posizionatori semiautomatici finché il volume non aumenta. I negozi vicini alla soglia dovrebbero calcolare i propri numeri con la tariffa effettiva della manodopera e la complessità delle parti prima di decidere.
Come faccio a calcolare la tariffa di manodopera caricata per i miei saldatori?
La tariffa di manodopera caricata è il costo annuo totale dell'impiego di un saldatore diviso per le ore fatturabili annuali. Il costo totale annuo comprende: stipendio base, imposte sui salari (tipicamente 7-10% dello stipendio), assicurazione sanitaria e dentale, contributi pensionistici, lavoratori’ assicurazione contro gli indennizzi, e qualsiasi altro vantaggio. Dividere per circa 1,800 A 1,900 ore annuali per un saldatore a tempo pieno. Un saldatore che guadagna una retribuzione base di $ 38/ora ha in genere una tariffa caricata di $ 48-$ 55/ora a seconda della struttura dei benefici. Se sei incerto, il tuo team delle risorse umane o finanziario avrà questa cifra come parte della modellazione del costo del lavoro.
Gli scenari mostrano risparmi di manodopera, ma quanto tempo ci vuole per vedere il primo salvataggio?
Il primo risparmio misurabile si verifica generalmente nel primo mese di attività produttiva 8 A 16 settimane dopo l'ordine, una volta completata la messa in servizio e la formazione degli operatori. La cellula inizia immediatamente a produrre parti; non esiste un periodo di accelerazione in cui produce al di sotto della capacità. I risparmi mostrati negli scenari sono ottenibili a partire dal primo mese di attività di produzione, presupponendo che l'operatore sia addestrato e che la libreria della pianificazione di saldatura sia convalidata per i tipi di giunto primari. Alcuni negozi vedono risparmi parziali nel primo e nel secondo mese man mano che l'operatore acquisisce fiducia, con la piena produttività raggiunta entro il terzo mese.
Dovrei includere il costo della mia attuale carenza di saldatori nel calcolo del ROI?
Sì, e la maggior parte dei modelli ROI standard non ti richiedono di farlo. Se la tua officina sta attualmente rifiutando ordini o estendendo i tempi di consegna perché non puoi assumere una capacità di saldatura sufficiente, la perdita di entrate derivante da tali vincoli è un costo reale della non automazione. Per includerlo: stimare il valore annuale degli ordini rifiutati o rinviati a causa di limiti di capacità di saldatura, e aggiungi questa cifra come vantaggio annuale sul lato robot del calcolo. Questo non è un vantaggio speculativo: è il recupero delle entrate che già non riesci a ottenere. Includerlo in genere riduce il rimborso del 30-50% per i negozi con capacità limitata.
Passaggi successivi
Se gli scenari di cui sopra racchiudono la tua operazione, hai abbastanza informazioni per portare la conversazione al livello successivo. Ecco cosa fare:
- Esegui i tuoi quattro input: tariffa di manodopera caricata, ore manuali per parte, tempo di ciclo stimato del robot, e investimento totale delle cellule. La formula in H2-1 fornisce una stima del rimborso in basso 10 minuti.
- Richiedi uno studio sulla durata del ciclo del fornitore da parte del tuo rappresentante. Qualsiasi fornitore credibile dovrebbe essere disposto a fornire una stima del tempo di ciclo in base ai disegni delle parti prima di impegnarsi in un acquisto. Questo ti dà il "C’ variabile con dati reali piuttosto che con un benchmark.
- Chiedi al venditore il prezzo dell'installazione completa: attrezzatura + consegna + installazione + messa in servizio + contratto di manutenzione del primo anno. Il divario tra il prezzo dell'apparecchiatura e il prezzo dell'installazione completa può essere sostanziale: installazione, messa in servizio, fissaggio, formazione, e l'integrazione specifica per il sito aggiungono costi materiali. È qui che i calcoli del ROI più comunemente vanno errati.
- Se hai un negozio con capacità limitata, quantificare le entrate perse prima della conversazione con il fornitore. Questo numero cambia in modo significativo il caso del ROI e fornisce una giustificazione interna più forte per la richiesta di capitale.
| Lettura correlata in questa serie: Blog 02 — Saldatura manuale o robotizzata per l'acciaio strutturale: Quando l'automazione dà i suoi frutti? Blog 03 — Cella di saldatura robotizzata senza programmazione: Come i sistemi guidati dalla visione eliminano i Teach Ciondoli Blog 06 — Automazione della saldatura di serbatoi di trasformatori: Risolvere la sfida del grande, Parti non ripetitive Blog 07 — Pianificazione autonoma della traiettoria nei saldatori robotizzati Blog 09 — 5 Domande da porre prima di acquistare una cella di saldatura robotizzata per acciaio strutturale |
| Ottieni una valutazione del ROI specifica per il sito Comunicaci il volume delle tue parti mensili, tasso di manodopera attuale, e la complessità tipica della parte. Eseguiremo un modello di ROI confrontandolo con i tuoi numeri reali e restituiremo una proiezione del rimborso, senza alcun impegno richiesto. Contattaci ora → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free ROI projection |
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI
Tipi di posizionatori di saldatura a confronto: Paletta, Tipo L, Tipo U, 3-Asse & Di più
L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura
10 Principali vantaggi derivanti dall'implementazione di una cella di saldatura robotizzata nella tua officina
8 Errori costosi durante l’implementazione di una cella di saldatura robotizzata (E come evitarli) – 2026 Edizione
Come selezionare un fornitore di saldatura laser robotizzata: Dalla valutazione tecnica al test sui campioni
