Produttore di workstation robotizzate personalizzate e sistemi laser



Gioco, Rigidità, e deriva termica: Le tre specifiche nascoste che definiscono le prestazioni del posizionatore di saldatura
I numeri sulla brochure sono quelli facili. I numeri che decidono la qualità della saldatura sono quelli che vengono tralasciati.
Apri qualsiasi posizionatore di saldatura catalogo e troverete gli stessi numeri rassicuranti: carico utile in chilogrammi, velocità di rotazione massima, e un valore di ripetibilità pari a ±0,05 mm. Questi sono reali, utile, e quasi sempre misurato in condizioni ideali. Ciò che la brochure non stampa è l'insieme di specifiche che effettivamente determinano se la saldatura arriva dove dovrebbe: gioco, rigidità torsionale, e deriva termica.
Questo articolo esamina le tre specifiche nascoste che separano un posizionatore che mantiene la sua posizione da uno che semplicemente la dichiara. Comprenderli è la differenza tra l'acquisto in base alla scheda tecnica e l'acquisto in base alle prestazioni – e per la saldatura robotizzata sincronizzata, è la differenza tra una cucitura pulita e una parte scartata.
Nota: Le affermazioni tecniche riportate di seguito riflettono ROBOPTIX pratiche di progettazione del servoposizionatore e riferimenti incrociati con ricerche sottoposte a revisione paritaria sulla precisione di posizionamento e sul comportamento del bagno di saldatura guidato dalla gravità (Parco et al., 2019, Scienze applicate; Liu et al., 2023, Materiali).
1. Il divario nella scheda tecnica
Una tipica scheda tecnica del posizionatore prevede il carico utile, velocità, e un numero di ripetibilità. Queste cifre rispondono “quanto è grande, quanto velocemente, quanto preciso in laboratorio." Non rispondono “quanto è preciso sotto il tuo carico, dopo un'ora di saldatura, quando l'asse inverte la direzione?" È proprio lì che vivono le specifiche nascoste.
1.1 Cosa mostrano le schede tecniche e cosa. Cosa nascondono
- Pubblicato: Carico utile, velocità massima, ripetibilità ad un raggio di riferimento, spesso misurato senza carico e a temperatura ambiente.
- Nascosto: Gioco nella trasmissione, rigidità torsionale sotto carico, e deriva posizionale mentre il servo e il riduttore si riscaldano durante un turno.
Nessuno dei tre nascosti appare nella maggior parte delle schede tecniche perché ciascuno è più difficile da misurare, meno lusinghiero da segnalare, e fortemente dipendente da come viene effettivamente utilizzato il posizionatore. Eppure ognuno attacca direttamente l'unica cosa che un posizionatore esiste per fornire: un congiunto tenuto proprio dove il programma lo prevede.
1.2 Il punto cieco dell’acquirente
Il divario tra le schede tecniche persiste perché i cataloghi sono scritti per confrontare, non qualificarsi. Un foglio di calcolo per l'approvvigionamento può ordinare i posizionatori in base al carico utile e al prezzo; non può essere facilmente classificato in base al gioco o alla rigidità, perché quei numeri non sono coerenti, dipendente dal metodo, e talvolta imbarazzante. Il risultato è un mercato in cui i differenziatori più importanti sono i meno pubblicizzati. Gli acquirenti che imparano a chiedere le specifiche nascoste ottengono un vantaggio immediato rispetto a coloro che scelgono solo quelle stampate, spesso con lo stesso budget.
2. Gioco: Il movimento perduto nella trasmissione
Il gioco è il gioco, o “movimento perso”.," tra i denti dell'ingranaggio accoppiati nel riduttore e i componenti della trasmissione. Quando l'asse inverte la direzione, l'uscita non si muove finché la distanza non viene occupata. L'encoder del posizionatore può riportare l'angolo comandato, ma l'output fisico ritarda della quantità di gioco.
2.1 Perché il gioco rovina le saldature
- Errore di inversione su saldature multi-passaggio: Una passata di radice saldata in senso orario e una passata di copertura saldata in senso antiorario possono raggiungere posizioni effettive diverse se il gioco è significativo, producendo un disallineamento, pila di perline irregolare.
- Movimento sincronizzato del robot: Quando il posizionatore è un asse esterno del robot, il gioco inietta un ritardo di fase nel percorso coordinato. La torcia e il pezzo in lavorazione non sono momentaneamente d'accordo su dove si trovano, tracciamento della cucitura dannoso.
- Creep sotto inversione di carico: Le parti pesanti tenute vicino a un punto di cambio di direzione possono spostarsi man mano che viene recuperato spazio, spostando l'articolazione tra una passata e l'altra.
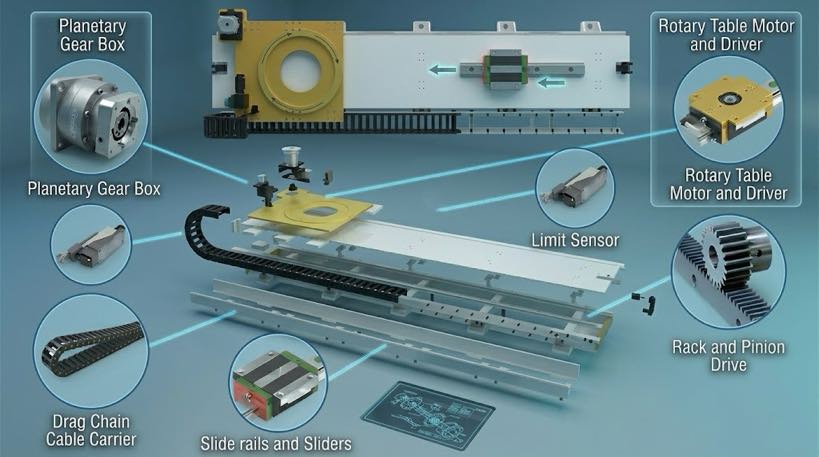
I servoposizionatori di alta qualità eliminano il gioco attraverso riduttori epicicloidali o armonici di precisione con ingranaggi precaricati, e attraverso schemi di controllo che compensano l'autorizzazione nota. IL ROBOPTIX serie B i servoazionamenti accoppiano encoder ad alta risoluzione con riduttori a gioco ridotto in modo che gli angoli comandati e quelli effettivi rimangano allineati anche durante i cambi di direzione, aspetto fondamentale quando la stessa parte viene saldata da più angolazioni in un'unica configurazione.
2.2 Misurazione del gioco nella pratica
Il gioco viene quantificato comandando una piccola oscillazione bidirezionale e misurando la banda morta angolare che l'uscita non riesce a seguire. Un servoposizionatore ben progettato mostrerà questa banda nell'intervallo dei secondi d'arco; un'unità con ingranaggi allentati può mostrare diversi minuti d'arco, centinaia di volte peggiori. Per riferimento, un minuto d'arco alla a 350 Il raggio mm equivale all'incirca 0.10 mm di errore di posizione lineare, abbastanza da smarrire un passaggio root rispetto a un passaggio cap. Quando si valuta un posizionatore, richiedere il test di inversione piuttosto che fidarsi della ripetibilità del titolo, perché la ripetibilità viene tipicamente misurata senza cambiamenti di direzione e quindi nasconde proprio l'errore introdotto dal gioco.
3. Rigidità torsionale: Trattenere il carico, Non solo sollevarlo
La valutazione del carico utile indica quanta massa può ruotare un posizionatore. La rigidità torsionale indica quanto quella massa devia l'asse durante la saldatura delle forze, gravità, e l'inerzia agisce su di esso. UN 1,000 La classificazione in kg non dice nulla sul fatto che a 1,000 kg, il raggio decentrato farà ruotare l'albero di uscita di una frazione di grado sotto carico.
3.1 Rigidità vs. Carico utile
Due posizionatori con lo stesso carico utile possono avere rigidità torsionale molto diverse. Quello con una rigidità, il braccio di momento corto e un riduttore rigido mantengono la parte stabile come una roccia; quello flessibile consente microrotazioni che l'encoder potrebbe non correggere completamente in tempo reale. Sotto i carichi dinamici della saldatura robotizzata, in particolare con la torcia che spinge sul giunto, la flessione si manifesta come spostamento della cucitura e penetrazione incoerente.
Intuizione progettuale: la rigidità conta di più per le grandi, fuori centro, o carichi a sbalzo. Una lunga trave montata ad un'estremità (a sbalzo) sollecita la rigidità torsionale molto di più rispetto alla stessa massa centrata tra il calcio di testa e quello di coda.
3.2 Rigidità e penalità del cantilever
La relazione tra massa e rigidezza non è lineare. Un carico centrato tra la testa e la coda è supportato su entrambe le estremità e vede una domanda torsionale relativamente scarsa. La stessa massa montata ad un'estremità di un posizionatore monoasse diventa un cantilever, moltiplicando la coppia sull'albero di uscita per l'intero braccio di leva. Questo è il motivo per cui la precisione utile di un posizionatore spesso diminuisce drasticamente quando il baricentro del pezzo si allontana dall’asse di rotazione. Specificare un posizionatore esclusivamente in base al carico utile totale può quindi mascherare una carenza di rigidità che appare solo con il carico effettivo, geometria decentrata: un altro motivo per testare con il carico decentrato nominale piuttosto che fidarsi del numero di catalogo.
4. Deriva termica: Il posizionatore che si muove restando fermo
I servomotori e i riduttori generano calore durante il funzionamento continuo. Poiché i componenti si scaldano, si espandono microscopicamente, e l'espansione sposta lo zero meccanico. L'encoder riporta ancora l'angolo comandato, ma il riferimento fisico si è insinuato. Questa è deriva termica: una lenta, errore dipendente dal carico e dal tempo che nessun test di ripetibilità a punto singolo cattura.
4.1 Dove la deriva fa più male
- Cuciture singole lunghe: Il guscio di un recipiente a pressione saldato in una rotazione continua può spostarsi in modo misurabile dall'inizio alla fine se la trasmissione si riscalda durante il passaggio.
- Produzione su più turni: Un posizionatore surriscaldato nel secondo turno potrebbe contenere uno zero diverso rispetto al primo, consistenza degradante durante il giorno.
- Lavoro con tolleranza stretta: Per parti con didascalie posizionali ravvicinate, anche pochi centesimi di millimetro di deriva rompono le specifiche.
La mitigazione è ingegneria, non magia: materiali riduttori termicamente stabili, raffreddamento forzato o controllo con compensazione della temperatura, e routine di riscaldamento che consentono all'asse di raggiungere l'equilibrio termico prima della saldatura critica. ROBOPTIX i posizionatori incorporano strategie di controllo sensibili alla temperatura in modo che la deriva venga prevista e corretta anziché scoperta nella saldatura.
4.2 Quantificare la deriva in panchina
La deriva termica viene misurata registrando la posizione effettiva di un segno di riferimento nell'arco di 30-60 minuti di rotazione continua al carico nominale, quindi registrando lo spostamento cumulativo dall'avvio a freddo. Un posizionatore con una scarsa gestione termica può spostarsi di diversi centesimi di millimetro (o più) durante un singolo passaggio lungo; quello con compensazione mantiene le posizioni iniziale e finale sostanzialmente identiche. Perché questo errore cresce con il ciclo di lavoro, è molto pericoloso esattamente nelle applicazioni per le quali vengono acquistati i posizionatori: lungo, ininterrotto, saldature ad alto carico. I dati sulla deriva di riscaldamento di un fornitore sono quindi un predittore molto migliore della precisione nel mondo reale rispetto a un dato di ripetibilità a punto singolo rilevato a temperatura ambiente.
5. Perché le specifiche nascoste determinano la qualità della saldatura
Il collegamento con la qualità della saldatura è diretto. Come mostra il record sottoposto a revisione paritaria, i risultati della saldatura dipendono fortemente dal mantenimento del giunto nell'orientamento ottimale: Parco et al. (2019) penetrazione misurata di 1.8 mm in posizione piatta rispetto a 0.8 mm in P-GMAW verticale discendente con apporto termico adeguato, e Liu et al. (2023) trovato un 23.8% dimensione del grano del centro di saldatura più grande nelle saldature ad arco plasma piane rispetto a quelle verticali. Un posizionatore si guadagna da vivere mantenendo ogni giunto piatto (1G). Se gioco, bassa rigidità, o la deriva termica lascia che il pezzo si allontani da quell'angolo, anche di una frazione di grado, il vantaggio qualitativo che il posizionatore è stato acquistato per fornire evapora silenziosamente.
In altre parole, la ripetibilità pubblicata è una promessa relativa al dispositivo isolato. Gioco, rigidità, e la deriva termica sono i tre modi in cui la promessa non viene mantenuta nel tuo negozio, sotto il tuo carico, sul tuo programma.
6. Come valutare la precisione reale
Perché le specifiche nascoste vengono raramente stampate, l'acquirente deve testare o chiedere. Metodi pratici di valutazione:
- Caricato vs. ripetibilità senza carico: Richiedi ripetibilità misurata al carico utile nominale e fuori centro, non solo nel raggio di riferimento scarico.
- Inversione (gioco) test: Comanda una piccola oscillazione attraverso un cambio di direzione e misura la banda morta che l'uscita non riesce a seguire: questo è il tuo gioco.
- Prova di deriva di riscaldamento: Registra la posizione effettiva nell'arco di 30–60 minuti di rotazione continua e registra di quanto si sposta lo zero mentre l'unità si riscalda.
- Controllo della rigidità: Applicare un carico decentrato noto e misurare la deflessione angolare; dividere la coppia per la deflessione per ottenere la rigidità torsionale.
Un fornitore che può produrre questi risultati di test – o che progetta esplicitamente per loro – vale più di uno che cita solo un numero di ripetibilità del catalogo. Richiedi i dati del banco; se non esiste, anche le specifiche nascoste sono sconosciute al venditore.
7. Quando le specifiche nascoste contano di più
Richiede onestà: non tutte le applicazioni necessitano di una precisione inferiore al secondo d'arco. Le specifiche nascoste sono decisive quando:
- Il posizionatore è un asse esterno del robot che richiede la sincronizzazione, movimento ad aggancio di fase
- Le parti sono grandi, fuori centro, o a sbalzo (carichi dominati dalla rigidezza)
- Le saldature sono lunghe, continuo, o correre su più turni (dominato dalla deriva)
- Il lavoro comporta strette tolleranze di posizione o di ispezione del codice
Per il posizionamento occasionale della luce, parti centrate con tolleranza moderata, un posizionatore di base è perfettamente adeguato: le specifiche nascoste semplicemente hanno meno spazio per causare danni. Il punto è abbinare il rigore delle specifiche al lavoro, non comprare troppo o sotto-comprare ciecamente.
Domande frequenti
Q: Cos'è il gioco in un posizionatore di saldatura?
UN: Il gioco è il movimento perduto nella trasmissione: il gioco tra i denti degli ingranaggi. Sull'inversione di direzione, l'uscita ritarda rispetto all'angolo comandato finché tale spazio non viene raggiunto. Provoca disallineamento nelle saldature multi-passaggio e sincronizzate.
Q: La valutazione del carico utile mi dice della rigidità?
UN: NO. Il carico utile è la massa che l'asse può ruotare; la rigidità torsionale è quanto la massa la devia sotto carico. Due posizionatori con lo stesso carico utile possono avere rigidità molto diverse, soprattutto con parti decentrate o a sbalzo.
Q: È possibile correggere la deriva termica??
UN: SÌ, attraverso l'ingegneria: materiali termicamente stabili, raffreddamento, routine di riscaldamento, e controllo con compensazione della temperatura che prevede e corregge la deriva. La chiave è che il fornitore progetta per questo invece di ignorarlo.
Q: Come posso verificare la reale precisione di un posizionatore prima dell'acquisto??
UN: Richiedi la ripetibilità del carico con carico utile decentrato nominale, un'inversione (gioco) test, e un test di deriva di riscaldamento della durata di 30-60 minuti. Un fornitore che può mostrare dati di riferimento per questi prodotti è molto più affidabile di uno che cita solo la ripetibilità del catalogo.
Le specifiche che vendono un posizionatore di saldatura raramente sono le specifiche che ne determinano le prestazioni. Carico utile, velocità, e un dato di ripetibilità di laboratorio sono necessari ma insufficienti; gioco, rigidità torsionale, e la deriva termica sono le variabili nascoste che determinano se la parte viene effettivamente mantenuta dove il programma ritiene che sia. Ignorali e erediterai errori che emergono solo nella saldatura: passaggi disallineati, cuciture vaganti, e andare alla deriva attraverso un lungo turno.
Per alta precisione, sincronizzato, o saldatura a ciclo lungo, la valutazione di queste tre specifiche nascoste non è negoziabile. Richiedi i dati dei test caricati e riscaldati, comprendere il carico dominato dalla rigidità, e scegliere un fornitore la cui ingegneria affronti esplicitamente il contraccolpo, rigidità, e deriva termica. I servoposizionatori ROBOPTIX sono costruiti attorno a riduttori a gioco ridotto, strutture rigide, e controllo sensibile alla temperatura in modo che la ripetibilità pubblicata sia valida in condizioni reali di officina, non solo sul banco.
Contatto ROBOPTIX per una revisione delle specifiche del posizionatore rispetto al carico effettivo, ciclo di lavoro, e requisiti di tolleranza.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
Riferimenti
[1] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura su varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato.Scienze applicate, 9(21), 4626. https://doi.org/10.3390/app9214626
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco al plasma a polarità variabile in diverse posizioni di saldatura.Materiali, 16(19), 6457. https://doi.org/10.3390/ma16196457
POST CORRELATI

Cella di saldatura robotizzata vs linea di saldatura tradizionale: Cosa cambia realmente nella tua officina

10 Principali vantaggi derivanti dall'implementazione di una cella di saldatura robotizzata nella tua officina

Programmazione di celle di saldatura robotizzata per principianti: Guida passo passo 2026

L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura

Come si formano i difetti della saldatura robotizzata e quanto può risolverli un posizionatore robotizzato?