Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



Fabrikasi Tanpa Perlengkapan: Saat Welding Positioner Menggantikan Jig Kompleks, Las Tack, dan Waktu Derek
Bagian yang paling mahal dari banyak pengelasan adalah bagian yang tidak pernah Anda las, yaitu perlengkapannya
Berjalanlah ke hampir semua lantai fabrikasi dan Anda akan menemukan hambatan sebenarnya jarang terjadi. Ini adalah pengaturannya: perlengkapan las khusus yang terletak di sudut, seorang tukang las taktik membungkuk di atas sambungan, dan derek di atas kepala menganggur sementara operator menunggu untuk membalik rangka seberat 2 ton. Lintas ROBOPTIX penerapan positioner dalam baja struktural, bejana tekan, dan manufaktur alat berat, kami berulang kali melihat pola yang sama — toko-toko menginvestasikan ribuan dolar untuk perlengkapan dan jam kerja untuk pemasangan, ketika satu pengatur posisi servo dapat menghilangkan keduanya.
Artikel ini menjelaskan model fabrikasi bebas perlengkapan: bagaimana pengatur posisi pengelasan memungkinkan Anda memutar benda kerja alih-alih membuat jig di sekitarnya, mengapa hal itu menghilangkan pengelasan paku dari proses, dan bagaimana hal ini menghapus sepenuhnya reposisi yang bergantung pada derek. Hasilnya adalah waktu tunggu yang lebih singkat, biaya perkakas yang lebih rendah, dan — seperti yang ditunjukkan oleh ilmu fisika — pengelasan yang lebih baik.
Ncatatan: Angka biaya dan peningkatan waktu siklus di bawah ini diambil dari integrasi positioner ROBOPTIX dan direferensikan silang dengan penelitian yang ditinjau oleh rekan sejawat mengenai perilaku kolam las yang digerakkan oleh gravitasi. (Taman dkk., 2019, Ilmu Terapan; Liu dkk., 2023, Bahan).
1. Pajak Tersembunyi atas Perlengkapan dan Jig
Perlengkapan las adalah perangkat apa pun yang menahannya, mendukung, atau menyelaraskan bagian selama pengelasan. Jig mencari dan menjepit; dukungan perlengkapan. Keduanya memecahkan masalah yang sama dengan yang dipecahkan oleh positioner - menghadirkan sambungan di tempat yang tepat - namun mereka menyelesaikannya dengan baja dan waktu tunggu, bukan dengan gerakan.. Biaya jarang dihitung pada satu item baris, itulah sebabnya hal itu luput dari pengawasan.
1.1 Berapa Biaya Perlengkapan Kustom Sebenarnya
- Rekayasa desain: Perlengkapan satu kali dimulai dengan CAD, FEA untuk kekakuan, dan analisis toleransi — seringkali memerlukan waktu 20–80 jam rekayasa sebelum satu pelat dipotong.
- Permesinan dan pengelasan: Badan perlengkapan dibuat dari baja struktural, dikerjakan untuk menemukan permukaan, dan menghilangkan stres. Untuk bingkai ukuran sedang, bahan ditambah tenaga kerja biasanya menghasilkan $2.000–$15.000.
- Penyimpanan dan inventaris: Perlengkapan adalah parasit ruang lantai. Sebuah toko berjalan 200 SKU mungkin berlaku 150 perlengkapan aktif menempati luas persegi utama di dekat sel pengelasan.
- Waktu henti pergantian: Mengalihkan sel dari satu bagian ke bagian lain berarti bertukar, menyelaraskan kembali, dan mengkualifikasi ulang pertandingan — 15–60 menit waktu non-produktif per pergantian.
- Keusangan: Ketika bagian tersebut direvisi, perlengkapannya seringkali tidak bisa diikuti. Perlengkapan mati menumpuk seperti kayu apung.
Tak satu pun dari biaya-biaya ini muncul dalam perhitungan biaya pengelasan, namun jika digabungkan sering kali melebihi tenaga kerja yang dihemat oleh pengelasan itu sendiri. Seorang positioner mengatasi masalah secara struktural: alih-alih membuat perangkat penahan baru untuk setiap bentuk bagian, Anda membeli satu perangkat yang menahan setiap bentuk bagian dengan memutarnya.
1.2 Spiral Kematian Perlengkapan-menuju-Perubahan
Biaya tersembunyi bertambah melalui pola yang kita sebut spiral kematian perlengkapan-ke-perubahan. Bagian baru telah tiba; teknik mengutip perlengkapan; pengadaan menunggu baja; sel diam sampai perlengkapan mendarat; bagian itu berjalan; maka varian selanjutnya membutuhkan perlengkapannya sendiri, dan siklus itu berulang. Setiap iterasi menambah waktu tunggu yang dirasakan pelanggan, namun toko jarang menagihnya. Toko-toko kelas atas - yang menjalankan lusinan toko berbeda, gunung, dan bingkai per bulan — paling terekspos, karena jumlah perlengkapan mereka bertambah lebih cepat daripada pembayaran kembali perlengkapan mana pun. Pengatur posisi servo mematahkan spiral dengan menjadikan perangkat penahan sebagai aset yang dapat digunakan kembali, bukan kewajiban per bagian.
2. Putar Bagiannya, Jangan Membangun Jig
Wawasan inti dari fabrikasi bebas perlengkapan adalah substitusi. Ada perlengkapan untuk menahan sambungan pada sudut yang bisa diterapkan. Positioner melakukan hal yang sama dengan menggerakkan benda kerja — sehingga perlengkapan menjadi tidak diperlukan.
2.1 Satu Perangkat, Setiap Geometri
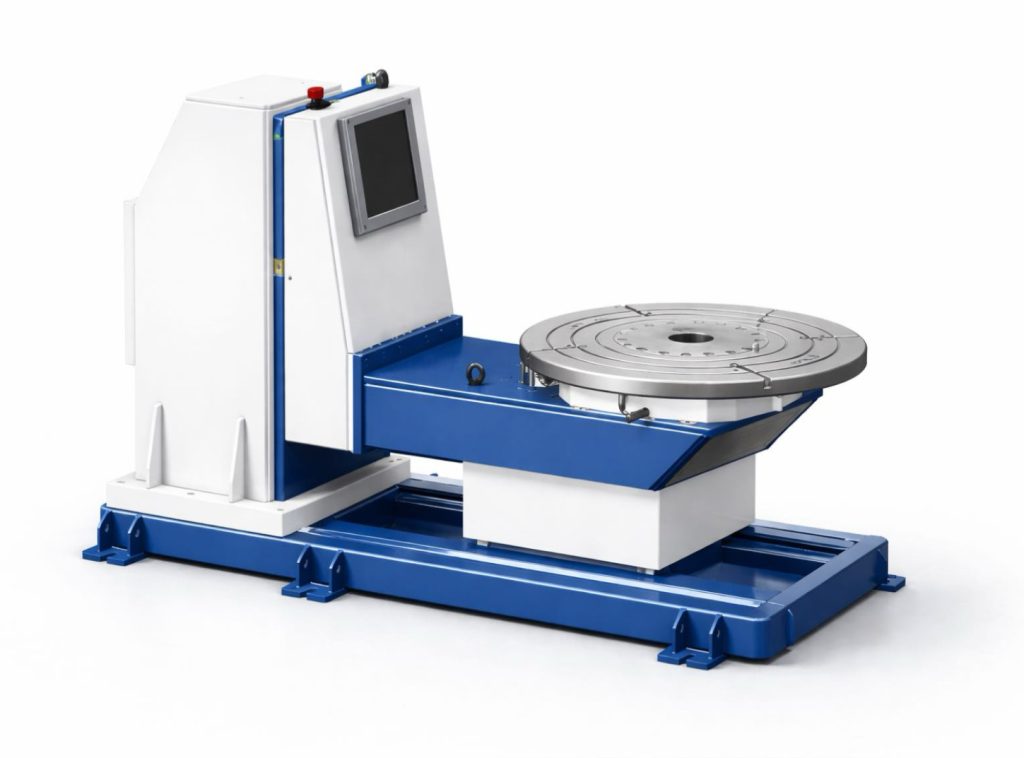
Pertimbangkan rangkaian rakitan braket yang sebelumnya memerlukan tiga perlengkapan khusus (satu per varian). Dipasang pada headstock-tailstock atau positioner tipe-L, ketiga varian cukup dijepit ke meja dan diputar ke sudut pengelasan optimal. Itu ROBOPTIX Seri kepala-ekor B001–B004 dan balok penutup pengatur posisi servo multi-sumbu B008–B012, piring, dan geometri tidak beraturan melalui rotasi yang dapat diprogram, bukan perkakas khusus.
2.2 Mengapa Hal Ini Mengalahkan Penetapan Kualitas
Memutar bagian tersebut hingga rata (1G/1F) posisi tidak hanya menghemat perlengkapan — ini meningkatkan pengelasan. Studi yang ditinjau oleh rekan sejawat mengkonfirmasi bahwa perubahan yang disebabkan oleh gravitasi dalam konveksi kolam cair sangat berbeda berdasarkan posisi pengelasan: Taman dkk. (2019) penetrasi terukur 1.8 mm dalam posisi datar versus adil 0.8 mm pada P-GMAW vertikal ke bawah dengan masukan panas yang sesuai, sementara Liu dkk. (2023) didokumentasikan a 23.8% ukuran butir pusat las yang lebih besar pada las busur plasma datar dibandingkan vertikal. Dengan membuat setiap sambungan menjadi rata, pengatur posisi secara bersamaan melepaskan perlengkapan dan meningkatkan hasil metalurgi — kemenangan ganda yang tidak dapat dihasilkan oleh jig statis.
2.3 Pemrograman Melalui Perkakas
Pergeseran yang lebih mendalam adalah dari perkakas ke pemrograman. Perlengkapan adalah komitmen fisik pada satu bagian; program positioner adalah komitmen perangkat lunak bagi banyak orang. Setelah bagian keluarga dipetakan ke sudut rotasi dan posisi penjepit, varian baru ditambahkan dengan mengedit program, bukan dengan memotong baja. Untuk bengkel kerja yang menawar kontrak prototipe hingga produksi, ketangkasan ini sendiri merupakan aset penjualan: Anda dapat mengutip braket baru tanpa mengutip perlengkapan baru, dan Anda dapat mengubah kutipan dalam hitungan jam, bukan minggu. Positioner menjadi kemampuan yang fleksibel dan bukan jig dengan tujuan tunggal.
Aturan praktis: jika satu-satunya tugas perlengkapan adalah menahan bagian pada sudut atau mencegahnya menggelinding, seorang positioner hampir selalu dapat menggantikannya. Perlengkapan cadangan untuk pekerjaan yang membutuhkan lokasi antar-fitur yang tepat yang tidak dapat disediakan oleh rotasi saja.
3. Membunuh Tack Weld
Pengelasan paku - pengelasan sementara yang menahan bagian-bagian agar sejajar sebelum lintasan terakhir - adalah pengganti perlengkapan yang muncul karena kebutuhan. Pada bagian yang terlalu canggung untuk dipasang, taktik operator, memeriksa, terima kasih kembali, lalu las. Ini lambat, tidak konsisten, dan sering menjadi sumber cacat.
3.1 Masalah dengan Tacking
- Langkah proses ekstra: Setiap taktik adalah siklus start-stop – dan setiap start-stop berpotensi menjadi titik lemahnya fusi atau inklusi.
- Risiko distorsi: Paku payung mengunci stres fit-up. Saat umpan terakhir melelehkannya, tegangan sisa dapat menggeser sendi dan menyebabkan lengkungan.
- Penyesuaian yang tidak konsisten: Penempelan tangan bervariasi dari satu operator ke operator lainnya, jadi robot atau tukang las melihat bagian yang berbeda setiap saat.
Positioner dengan penjepitan terintegrasi dan gerakan tersinkronisasi menghilangkan kebutuhan akan paku payung. Bagian tersebut dipegang secara kaku oleh chuck atau meja pengatur posisi, robot melakukan satu lintasan terus menerus, dan tidak ada transisi dari taktik ke final yang gagal. Untuk kode bekerja di bawah AWS D1.1, menghilangkan paku payung juga menghilangkan penyebab umum fusi akar terputus-putus yang ditandai oleh pemeriksa.
3.2 Pengelasan Berkelanjutan pada Bagian Silinder
Pada pipa dan cangkang bejana tekan, Rotasi positioner terkoordinasi memungkinkan robot mengelas seluruh jahitan dalam satu lintasan terus menerus pada posisi jam 12 yang optimal. Tidak ada cincin pengikat, tidak ada urutan jahitan-las — hanya satu yang tidak terputus, manik seragam. Hal ini tidak mungkin dicapai dengan mengubah posisi benda kerja tetap, dan itulah satu-satunya alasan terbesar mengapa pabrikan tubular mengadopsi positioner.
3.3 Penghapusan Tack dan Kontrol Distorsi
Melampaui kecepatan, menghapus paku payung meningkatkan akurasi dimensi. Lasan paku menurut definisi adalah fusi tidak sempurna yang nantinya harus dicairkan kembali; jika mereka tidak sepenuhnya melebur ke lintasan terakhir, mereka meninggalkan diskontinuitas putaran dingin. Mereka juga melakukan pra-pembebanan pada sambungan dengan tegangan fit-up yang dapat menarik rakitan keluar dari tempatnya saat lintasan terakhir menyusut. Positioner memegang bagian dalam keselarasan yang sebenarnya dari busur pertama hingga terakhir, jadi lasan yang telah selesai melemas ke dalam geometri yang dirancang, bukan geometri yang terdistorsi. Untuk rakitan dengan keterangan kerataan atau persegi yang rapat, perbedaan ini adalah perbedaan antara bagian yang dikirimkan dan bagian yang dikerjakan ulang.
4. Menghapus Waktu Derek
Biaya ketiga yang dihilangkan oleh positioner adalah yang paling terlihat: reposisi yang bergantung pada derek. Rangka besar yang dilas dalam posisi campuran dibalik dengan overhead crane di antara permukaannya — menambahkan 5–15 menit waktu henti non-pengelasan per pembalikan, ditambah pengarahan keselamatan, laberang, dan tersedianya crane tunggu yang mengelilinginya.
4.1 Satu Gunung, Rotasi Terus Menerus
Dengan pengatur posisi, bagian tersebut dipasang satu kali. Headstock dan tailstock memutarnya melalui setiap sudut yang diperlukan — keempat permukaan balok, kedua sisi piring, seluruh keliling cangkang — tanpa satu pun panggilan derek. ROBOPTIX pengatur posisi servo menahan posisi sudut hingga ±0,05 mm pada R350 (kira-kira 0,008°), jadi setiap rotasi mendaratkan sambungan tepat di tempat yang diharapkan oleh program.
Hasil lapangan: Toko yang mengubah reposisi yang bergantung pada crane menjadi rotasi positioner pemasangan tunggal biasanya mengurangi waktu henti pemasangan dan pembalikan sebesar 60–70%, meningkatkan waktu arc-on dari ~40% menjadi ~70% shift.
5. Angka-angka: ROI Bebas Perlengkapan
Efek gabungan dari menghilangkan perlengkapan, paku payung, dan waktu derek dapat diukur. Hasil khas dari ROBOPTIX instalasi:
| Penggerak Biaya | Dengan Perlengkapan + Derek | Bebas Perlengkapan (pengatur posisi) |
| Waktu pengaturan / bagian | 20–60 menit (pertukaran perlengkapan) | 2–5 menit (penjepit + memutar) |
| Biaya perkakas / SKU | $2perlengkapan k–$15k | $0 (pengatur posisi bersama) |
| Pengelasan paku | Diperlukan | Dieliminasi |
| Panggilan derek / menggeser | 15–30 | 1–3 |
| Waktu tepat | ~40% shift | ~70% shift |
Untuk toko pekerjaan yang menjalankan lusinan SKU bervolume rendah hingga menengah, penghapusan perkakas saja sering kali membenarkan positioner. Untuk produksi campuran tinggi, keruntuhan waktu pengaturan adalah keuntungan yang dominan.
5.1 Matematika Perkakas-Amortisasi
Untuk mengukur argumen perkakas, pertimbangkan toko dengan 40 SKU aktif masing-masing membutuhkan a $4,000 perlengkapan — a $160,000 investasi perkakas yang sering kali tidak digunakan dan terdepresiasi pada setiap revisi desain. Sebuah pengatur posisi servo dalam tugas yang sama, harga di lima angka rendah, melayani semua 40 SKU dengan perkakas nol per bagian. Bahkan sebelum menghitung penghematan tenaga kerja dan derek, positioner mengganti aset enam digit dengan satu aset yang dapat digunakan kembali. Titik impas bukanlah pertanyaan tentang apakah, namun berapa banyak SKU yang diperlukan — dan untuk sebagian besar toko kelas atas, jawabannya kurang dari sepuluh.
6. Contoh Lapangan: Braket Alat Berat
A ROBOPTIX braket boom ekskavator fabrikasi pelanggan sebelumnya menggunakan dua perlengkapan khusus dan mengelas setiap braket sebelum pengelasan robot. Pergantian antara ketiga varian braket terjadi 35 menit dan mengikat derek. Setelah memasang pengatur posisi servo B008, braket dijepit langsung ke meja pengatur posisi dan diputar melalui semua sudut las dalam satu program. Perlengkapan telah dihentikan, paku payung dihilangkan, dan panggilan derek turun dari ~20 menjadi 2 per shift. Waktu penyiapan turun ke bawah 4 menit, dan hasil first-pass meningkat 88% ke 96% ketika diskontinuitas yang disebabkan oleh taktik menghilang.
Periode pengembalian positioner di bawah sembilan bulan — tidak didorong oleh busur yang lebih cepat, tapi karena perlengkapan yang dihapus, paku payung yang dihapus, dan derek yang dihapus menunggu.
7. Saat Anda Masih Membutuhkan Perlengkapan
Menuntut keterusterangan: bebas perlengkapan adalah model yang kuat, tapi tidak universal. Anda mungkin masih memerlukan perlengkapan kapan:
- Penempatan antar-fitur yang tepat diperlukan — mis., memegang toleransi posisi yang ketat antara sub-rakitan yang dilas yang tidak dapat dijamin oleh rotasi saja
- Bagian tersebut terlalu fleksibel atau tipis untuk dipegang hanya dengan chuck tanpa distorsi
- Volume produksi yang ekstrim pada satu SKU menjadikannya berdedikasi, perlengkapan yang dioptimalkan lebih cepat daripada positioner tujuan umum mana pun
- Geometri yang berbahaya atau janggal membuat penjepitan pada pengatur posisi menjadi tidak aman tanpa peralatan pendukung tambahan
Dalam praktiknya, sebagian besar toko menemukan hibrida: positioner menangani sebagian besar rotasi dan kontrol sudut, selagi ringan, alat bantu pencarian sederhana (bukan perlengkapan penuh) menangani sisanya. Tujuannya untuk menghapus yang mahal, perlengkapan satu tujuan — tidak semua penjepit di dalam gedung.
Pertanyaan yang Sering Diajukan
Q: Dapatkah pengatur posisi pengelasan benar-benar menggantikan semua perlengkapan saya?
A: Tidak semua — tapi sebagian besar. Positioner menggantikan perlengkapan apa pun yang tugas satu-satunya adalah menahan suatu bagian pada suatu sudut atau menjaganya agar tidak berputar. Perlengkapan yang diperlukan untuk penempatan antar-fitur yang tepat atau untuk mendukung komponen yang fleksibel mungkin masih diperlukan, seringkali dalam bentuk yang lebih sederhana.
Q: Apakah menghilangkan las paku merusak keselarasan?
A: Tidak — ini memperbaikinya. Paku payung tidak konsisten dan dapat mengunci distorsi. Positioner memegang bagian tersebut dengan kaku dan berulang-ulang, sehingga robot atau tukang las melihat bagian sejajar yang sama setiap saat, tanpa transisi taktik ke final yang gagal.
Q: Berapa banyak waktu penyiapan yang dihemat positioner?
A: Dalam penerapan lapangan ROBOPTIX, Rotasi positioner pemasangan tunggal telah memangkas waktu penyetelan dan pembalikan sebesar 60–70% dibandingkan reposisi yang bergantung pada derek, meningkatkan waktu arc-on dari kira-kira 40% ke 70% dari suatu pergeseran.
Q: Apakah fabrikasi tanpa perlengkapan cocok untuk produksi volume rendah?
A: Terutama ya. Volume rendah hingga sedang, pekerjaan campuran tinggi adalah tempat perlengkapan khusus paling mahal per bagiannya. Positioner bersama melakukan amortisasi di setiap SKU tanpa biaya perkakas per bagian.
Ingin menghentikan perlengkapan Anda?
Kontak ROBOPTIX untuk penilaian tanpa perlengkapan terhadap komponen Anda saat ini dan rekomendasi positioner.
Referensi
[1] Taman, J.-H., Kim, S.-H., Bulan, H.-S., & Kim, M.-H. (2019). Pengaruh Gravitasi terhadap Perilaku Molten Pool dan Analisis Struktur Mikro pada Berbagai Posisi Pengelasan pada Pengelasan Busur Logam Gas Berpulsa. Ilmu Terapan, 9(21), 4626.
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Bu, X. (2023). Mekanisme Pengaruh Gravitasi terhadap Perilaku Kolam Las dan Kinerja Manik Las pada Pengelasan Busur Plasma Polaritas Variabel pada Berbagai Posisi Pengelasan. Bahan, 16(19), 6457.
Tentang Penulis
Pengalaman & Kredensial
Spesialis integrasi sistem pengelasan robot dengan 12+ pengalaman proyek langsung selama bertahun-tahun yang berfokus pada pemilihan dan integrasi Robot Positioner. Telah memberikan konsultasi kepada 300+ pabrik di seluruh Amerika Utara, Eropa, dan Asia. Semua data spesifikasi dalam artikel ini diambil dari H / B / L / Lembar data produk seri U.
Latar belakang perusahaan: 26+ tahun teknik otomasi pengelasan, 40+ paten aktif, 1,500+ menyelesaikan proyek secara global, sekitar 70% melibatkan integrasi Robot Positioner.
Sertifikasi
- ISO 9001: 2015 (GB/T 19001-2016) — Sistem Manajemen Mutu
- GJB 9001C-2017 — Sistem Manajemen Mutu Peralatan Militer/Senjata
- EU CE — Petunjuk Mesin 2006/42/EC (Sertifikat. TIDAK. M.2026.206.C134866)
- Perusahaan Teknologi Tinggi — Sertifikat. TIDAK. GR202341000595 (Dikeluarkan pada bulan November. 2023)
Terakhir diperbarui: Juni 2026
POSTINGAN TERKAIT
Lintasan Lantai vs Robot Sumbu 7 di Atas Kepala: Instalasi, Keamanan & Panduan Seleksi
Bagaimana Pengelasan Laser Robot Memungkinkan Peningkatan Otomotif: Dari Baja Berkekuatan Tinggi hingga Bodi Aluminium
Instalasi & Panduan Perawatan untuk Sistem Pengelasan Laser Robot: Peta Jalan Praktis
Berapa Biaya Sel Pengelasan Robot 2026? Rincian Harga Lengkap

Analisis ROI Pengelasan Laser Robot: Apakah Ini Layak untuk Diinvestasikan?