


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



रोबोटिक लेजर वेल्डिंग बनाम की एक व्यापक तुलना. एमआईजी और टीआईजी वेल्डिंग: आपके लिए कौन अच्छा है?
रोबोटिक लेजर वेल्डिंग बनाम. तुम मुझे: कौन सी प्रक्रिया आपके उत्पादन के लिए उपयुक्त है?
हमारे पिछले लेख में, हमने सिद्धांतों का विस्तृत अवलोकन प्रदान किया, सिस्टम घटक, और रोबोटिक लेजर वेल्डिंग के अनुप्रयोग परिदृश्य. इसे पढ़ने के बाद, कई पाठक स्वाभाविक रूप से पूछते हैं: क्या यह वास्तव में मेरे द्वारा वर्तमान में उपयोग की जाने वाली एमआईजी या टीआईजी वेल्डिंग से बेहतर है?
उत्तर निश्चित नहीं है "लेजर वेल्डिंग सर्वोत्तम है।" जबकि रोबोटिक लेजर वेल्डिंग विशिष्ट परिदृश्यों में महत्वपूर्ण लाभ प्रदान करता है, पारंपरिक एमई (धातु अक्रिय गैस) या टीआईजी (टंगस्टन अक्रिय गैस) दूसरों में वेल्डिंग अधिक उपयुक्त विकल्प बना हुआ है. यह आलेख चार प्रमुख आयामों-गति-में एक वस्तुनिष्ठ तुलना प्रदान करता है, गर्मी प्रभावित क्षेत्र, सामग्री अनुकूलता, और कुल लागत—आपको अपने उत्पाद की विशेषताओं और उत्पादन आवश्यकताओं के आधार पर एक सूचित निर्णय लेने में मदद करने के लिए.
1. वेल्डिंग स्पीड तुलना
रोबोटिक लेजर वेल्डिंग: पतली शीट पर स्पष्ट लाभ प्रदान करता है (≤5 मिमी), आम तौर पर 50-150 मिमी/सेकेंड तक पहुंचता है. यह आसानी से 80-120 मिमी/सेकेंड प्राप्त कर सकता है 1 मिमी स्टेनलेस स्टील और 40-60 मिमी/सेकेंड पर 2 मिमी एल्यूमीनियम मिश्र धातु. स्वचालन तेज़ चक्र समय और उच्च समग्र उत्पादन क्षमता को सक्षम बनाता है.
रोबोटिक एमआईजी वेल्डिंग: मध्यम गति प्रदान करता है और मध्यम से मोटी शीट पर लगातार प्रदर्शन करता है, लेकिन आमतौर पर लेजर वेल्डिंग की तुलना में धीमी होती है, खासकर जब एकाधिक पास की आवश्यकता होती है, या छींटे को साफ करने की जरूरत है.
टंग्स्टन गैस से होने वाली वेल्डिंग (मैनुअल या रोबोटिक): सबसे धीमी विधि, आमतौर पर लेजर वेल्डिंग की गति केवल 1/4-1/5 होती है, और आमतौर पर अत्यधिक उच्च सतह फिनिश गुणवत्ता की आवश्यकता वाले अनुप्रयोगों के लिए उपयोग किया जाता है.
सारांश: पतली शीट और उच्च गति बैच उत्पादन के लिए लेजर वेल्डिंग पसंदीदा विकल्प है; एमआईजी वेल्डिंग मोटी-शीट संरचनात्मक घटकों के लिए गति लाभ प्रदान करती है.
2. गर्मी प्रभावित क्षेत्र की तुलना (HAZ) और विरूपण
रोबोटिक लेजर वेल्डिंग: अत्यधिक संकेंद्रित ऊर्जा के परिणामस्वरूप अत्यंत छोटा ताप प्रभावित क्षेत्र बनता है (0.1-1 मिमी) और न्यूनतम वर्कपीस विरूपण. सटीक घटकों और पतली दीवार वाली संरचनाओं के लिए विशेष रूप से उपयुक्त.
एमआईजी वेल्डिंग: उच्च ताप इनपुट बड़े ताप-प्रभावित क्षेत्र की ओर ले जाता है, विकृति की संभावना अधिक होती है और अक्सर अतिरिक्त सीधा करने की आवश्यकता होती है.
टंग्स्टन गैस से होने वाली वेल्डिंग: नियंत्रित ताप इनपुट के परिणामस्वरूप ताप प्रभावित क्षेत्र एमआईजी से छोटा होता है, लेकिन फिर भी लेजर वेल्डिंग से काफी बड़ा है.
सारांश: लेजर वेल्डिंग पतली शीटों के लिए महत्वपूर्ण लाभ प्रदान करती है, एल्यूमीनियम मिश्र धातु, और सटीक घटक जो विरूपण के प्रति संवेदनशील हैं.

3. सामग्री उपयुक्तता की तुलना
वेल्डिंग प्रक्रियाओं के लिए विभिन्न सामग्रियों की बहुत अलग-अलग आवश्यकताएं होती हैं. लेज़र वेल्डिंग पतली शीट में उत्कृष्टता प्राप्त करती है, अत्यधिक परावर्तक सामग्री (अल्युमीनियम, ताँबा), और असमान धातु जोड़, जबकि एमआईजी मोटी कार्बन स्टील प्लेटों और बड़े अंतराल वाले घटकों के लिए अधिक अनुकूलनीय है. टीआईजी वेल्ड उपस्थिति और शुद्धता के लिए अत्यधिक उच्च मानकों की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त है.
नई ऊर्जा वाहनों और हल्के डिजाइन के उदय के साथ, एल्यूमीनियम मिश्र धातुओं का व्यापक उपयोग, गरम निर्मित इस्पात, और तांबे और एल्यूमीनियम जैसे असमान धातु संयोजनों ने वेल्डिंग के दौरान गर्मी इनपुट और विरूपण नियंत्रण पर उच्च मांग रखी है. इन परिदृश्यों में, रोबोटिक लेजर वेल्डिंग धीरे-धीरे अपने न्यूनतम ताप-प्रभावित क्षेत्र और उत्कृष्ट असमान धातु वेल्डिंग क्षमताओं के कारण अद्वितीय लाभ प्रदर्शित कर रही है. यह उन घटकों के लिए विशेष रूप से उपयुक्त है जिन्हें हल्के निर्माण और ताकत के संतुलन की आवश्यकता होती है, जैसे कार बॉडी और बैटरी ट्रे.
4. व्यापक लागत तुलना
आरंभिक निवेश: लेजर वेल्डिंग सिस्टम सबसे महंगे हैं, एमआईजी सबसे सस्ता है, और TIG बीच में पड़ता है.
परिचालन लागत: लेजर वेल्डिंग के लिए कम उपभोग्य सामग्रियों और कम पोस्ट-प्रोसेसिंग की आवश्यकता होती है, जिसके परिणामस्वरूप दीर्घकालिक लागत कम होती है; एमआईजी में निरंतर तार की खपत शामिल है; टीआईजी की श्रम लागत अधिक है.
निवेश पर प्रतिफल (लागत पर लाभ): उच्च-मात्रा वाली पतली-शीट अनुप्रयोगों में, लेजर वेल्डिंग आम तौर पर 18-24 महीनों के भीतर आरओआई हासिल कर लेती है; एमआईजी सामान्य प्रयोजन के मोटी-शीट अनुप्रयोगों में तेजी से आरओआई प्राप्त करता है.
तुलना तालिका
| तुलना मानदंड | रोबोटिक लेजर वेल्डिंग | रोबोटिक एमआईजी वेल्डिंग | टंग्स्टन गैस से होने वाली वेल्डिंग (मैनुअल/रोबोटिक) | अनुशंसित अनुप्रयोग |
| वेल्डिंग की गति | बेहद तेज़ (50-150 मिमी/सेकेंड) | मध्यम | बहुत धीमी गति से | पतली शीटों के उच्च गति के उत्पादन के लिए लेजर वेल्डिंग की सिफारिश की जाती है |
| गर्मी प्रभावित क्षेत्र | बेहद छोटा (0.1-1 मिमी), न्यूनतम विरूपण | बड़ा | मध्यम | सटीक पतले हिस्से, एल्यूमीनियम मिश्र धातु: लेजर चुनें |
| सामग्री अनुकूलता | पतली चादरों के लिए उत्कृष्ट, अत्यधिक परावर्तक सामग्री, असमान धातुएँ | मोटे कार्बन स्टील और स्टेनलेस स्टील के लिए मजबूत | लगभग सभी सामग्रियों के लिए उपयुक्त, विशेष रूप से उच्च-प्रदर्शन मिश्र धातु | असमान धातुएँ, पतला एल्यूमीनियम: लेजर चुनें; मोटा स्टील: मुझे चुनें |
| वेल्ड मनका गुणवत्ता | सौंदर्य संबंधी, कोई छींटा नहीं, आत्म-संलयन | छींटे उपस्थित, सफाई की आवश्यकता है | उच्चतम सौंदर्य गुणवत्ता | उच्च दृश्य आवश्यकताओं के लिए: टीआईजी या लेजर चुनें |
| आरंभिक निवेश | उच्च | कम | मध्यम | उच्च मात्रा के लिए नली लेजर; मध्यम से निम्न मात्रा के लिए एमआईजी |
| दीर्घकालिक परिचालन लागत | कम (न्यूनतम उपभोग्य वस्तुएं, न्यूनतम पोस्ट-प्रोसेसिंग) | मध्यम (वेल्डिंग तार की खपत) | अपेक्षाकृत उच्च (श्रम + समय) | पतली शीट बैच उत्पादन के लिए लेजर अधिक लागत प्रभावी है |
| समग्र सिफ़ारिशें | पतली चादरें, उच्चा परिशुद्धि, उच्च परिमाण | मोटी चादरें, सरंचनात्मक घटक, बड़े अंतराल | छोटे बैच, उच्च सौंदर्य मानक, जटिल मिश्रधातु | मोटाई और उत्पादन मात्रा के आधार पर लचीला चयन |

तुलना मानदंड रोबोट लेजर वेल्डिंग रोबोट एमआईजी वेल्डिंग टीआईजी वेल्डिंग (मैनुअल/रोबोटिक) अनुशंसित अनुप्रयोग वेल्डिंग गति अत्यंत तेज (50-150 मिमी/सेकेंड) मध्यम बहुत धीमी पतली चादरें उच्च गति उत्पादन: लेज़र ताप-प्रभावित क्षेत्र चुनें (HAZ) बेहद छोटा (0.1-1 मिमी), न्यूनतम विरूपण बड़े मध्यम परिशुद्धता पतले हिस्से, एल्यूमीनियम मिश्र धातु: लेजर सामग्री अनुकूलता पतली शीट चुनें, अत्यधिक परावर्तक सामग्री, असमान धातुएँ: उत्कृष्ट मोटी चादरें, कार्बन स्टील, स्टेनलेस स्टील मजबूत, लगभग सभी सामग्रियों के लिए उपयुक्त, विशेष रूप से उच्च-प्रदर्शन मिश्र धातु, असमान धातुएँ, और पतला एल्यूमीनियम - लेजर चुनें; मोटा स्टील-एमआईजी वेल्ड क्वालिटी एस्थेटिक चुनें, कोई छींटा नहीं, सेल्फ-फ्यूजन स्पैटर मौजूद, सफाई की आवश्यकता है उच्चतम सौंदर्य गुणवत्ता - टीआईजी या लेजर चुनें प्रारंभिक निवेश कम उच्च मध्यम उच्च उच्च मात्रा उत्पादन - लेजर चुनें, मध्यम से निम्न उत्पादन: मुझे; कम दीर्घकालिक परिचालन लागत (कम उपभोग्य वस्तुएं, न्यूनतम पोस्ट-प्रोसेसिंग); मध्यम (वेल्डिंग तार की खपत); उच्च (श्रम + समय); पतली शीट बैच उत्पादन के लिए, लेजर कुल मिलाकर अधिक लागत प्रभावी है; पतली शीटों के लिए अनुशंसित, उच्चा परिशुद्धि, और उच्च उत्पादन; मोटी प्लेटों के लिए, सरंचनात्मक घटक, बड़े अंतराल, छोटे बैच, उच्च सौंदर्य संबंधी आवश्यकताएँ, और जटिल मिश्र धातुएँ, मोटाई और उत्पादन मात्रा के आधार पर लचीलेपन का चयन करें.
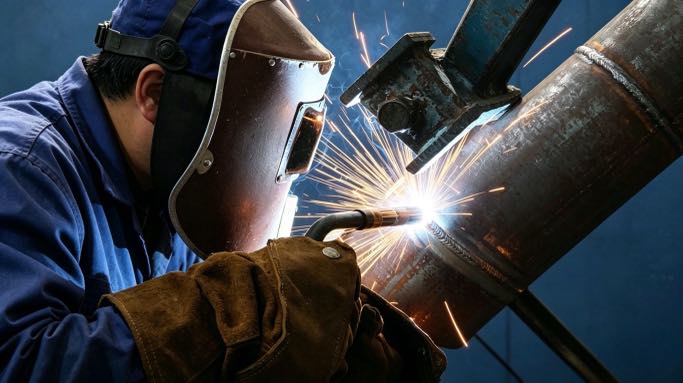
अपनी आवश्यकताओं के लिए सबसे उपयुक्त वेल्डिंग प्रक्रिया का शीघ्रता से चयन कैसे करें?
त्वरित मूल्यांकन के लिए निम्नलिखित निर्णय लेने की रूपरेखा का उपयोग करें:
पतली चादरें (≤5मिमी) + उच्च थ्रूपुट + कम विरूपण आवश्यकताएँ → रोबोटिक लेजर वेल्डिंग को प्राथमिकता दें
मोटी चादरें (>6मिमी) कार्बन स्टील + बड़े अंतराल + संरचनात्मक मजबूती को प्राथमिकता → रोबोटिक एमआईजी वेल्डिंग को प्राथमिकता दें
छोटे बैच + अत्यधिक उच्च सौंदर्य संबंधी आवश्यकताएं + जटिल मिश्र धातुएँ → TIG वेल्डिंग को प्राथमिकता दें
असमान धातुएँ (जैसे, तांबा और एल्यूमीनियम) या अत्यधिक परावर्तक सामग्री → लेजर वेल्डिंग महत्वपूर्ण लाभ प्रदान करती है
कोई एक "सर्वोत्तम" वेल्डिंग प्रक्रिया नहीं है; केवल वही प्रक्रिया जो उत्पादन आवश्यकताओं से सर्वोत्तम मेल खाती हो.

अगला लेख पूर्वावलोकन: ऑटोमोटिव लाइटवेटिंग रुझानों में रोबोटिक लेजर वेल्डिंग के अनुप्रयोग - लाइटर हासिल करने के लिए लेजर तकनीक का उपयोग कैसे करें, मजबूत, और अधिक ऊर्जा-कुशल वाहन बॉडी और बैटरी सिस्टम.
लेखक की पहचान
ओवर के साथ रोबोटिक वेल्डिंग सिस्टम एकीकरण में विशेषज्ञ 12 उद्योग का वर्षों का अनुभव. मेरी कंपनी ख़त्म हो गई है 26 वर्षों का पेशेवर अनुभव, से अधिक रखता है 40 पेटेंट प्रौद्योगिकियाँ, और सफलतापूर्वक पूरा कर लिया है 1,500 दुनिया भर में परियोजनाएँ (लगभग 70% जिनमें रोबोटिक वेल्डिंग सेल शामिल थे, से अधिक कुल मिलाकर 1,000 इकाइयां). कंपनी के पास EU CE प्रमाणीकरण है (प्रमाणपत्र संख्या: एम.2026.206.सी134866) और EN का अनुपालन करता है 60204-1:2018 और एन आईएसओ 12100:2010 मानकों. मैंने रोबोटिक वेल्डिंग वर्कस्टेशन कार्यान्वयन की पूरी प्रक्रिया के दौरान कई विनिर्माण कंपनियों की सहायता की है, चयन से लेकर उत्पादन लॉन्च तक.
अद्यतन: मई 2026
संबंधित पोस्ट

5 बड़े वर्कपीस वेल्डिंग के अप्रभावी होने के कारण - और एक रोबोट पोजिशनर प्रत्येक समस्या को कैसे हल करता है
रोबोटिक लेजर वेल्डिंग: सिद्धांत, लाभ, और अनुप्रयोग (2026 संपूर्ण गाइड)

रोबोट स्थिति आरओआई: मैन्युअल वेल्डिंग वास्तव में आपको कितना महंगा पड़ रहा है??

कैसे एक वेल्डिंग पोजिशनर गुरुत्वाकर्षण को नियंत्रित करता है: पोखर स्थिरता और वेल्ड गुणवत्ता का भौतिकी
सामान्य उद्योग में वास्तविक विश्व रोबोटिक वेल्डिंग सेल अनुप्रयोग: मामले का अध्ययन 2026
