


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Anatomie d'une cellule de soudage robotisée: Composants de base & Guide de sélection (2026)
Qu’y a-t-il réellement à l’intérieur d’une cellule de soudage robotisée?
Si vous envisagez une cellule de soudage robotisée, vous avez probablement vu pas mal de citations. Mais as-tu remarqué quelque chose: certaines citations disent $30,000, d'autres disent $120,000. D'où vient la différence?
La réponse est dans le composants.
Une cellule de soudage robotisée complète n’est pas seulement “un robot plus un soudeur.” C'est comme un orchestre: le robot est le violoniste principal, la source d'alimentation est le tuner, le positionneur est le conducteur - supprimez-en un, et toute la performance s'effondre.
Cet article ouvrira cela “boîte noire” et te montrer ce qu'il y a à l'intérieur, et que rechercher lors de la sélection de chaque pièce.
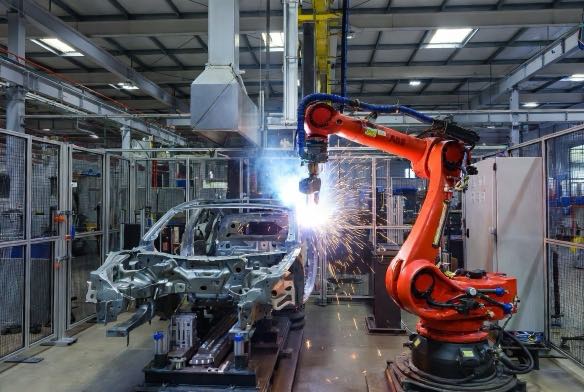
Six composants, Aucun raccourci
Une cellule de soudage robotisée prête à la production se compose de six parties:
- bras de robot industriel — fait le travail physique
- Source d'énergie de soudage & dévidoir – fait fondre le métal
- Positionneur & dispositif d'outillage - place la pièce au bon endroit
- Système de sécurité : assure la sécurité des personnes
- Système de contrôle & logiciel - dit à tout ce qu'il faut faire
- Système d’extraction des fumées – maintient l’air propre
Décomposons chacun.
Composant 1: Ce robot “Bras”
Qu'est-ce que c'est: Un robot industriel articulé à 6 axes — se déplace comme un bras humain. Six degrés de liberté lui permettent d'atteindre presque toutes les positions et orientations dans son espace de travail.
Trois numéros à surveiller:
- Charge utile: Les robots de soudage pèsent généralement entre 6 kg et 20 kg. Plus grand n’est pas toujours mieux : un surdimensionnement augmente les coûts d’achat et de maintenance. Règle générale: Charge utile requise = (torche + câble + dévidoir + capteur) × 1.2.
- Répétabilité: ±0,05 mm ou ±0,1 mm? Cette différence de 0,05 mm sépare “passer” depuis “échouer” dans les pièces automobiles. Pour l'acier de construction, ±0,1 mm fonctionne. Mais si vous soudez des sous-châssis ou des récipients sous pression, ressort pour ±0,05 mm.
- Atteindre: 1.4m ou 2,0 m? Mesurez votre plus grande partie. Le robot peut-il atteindre le cordon de soudure le plus éloigné? Aide des positionneurs, mais ne t'attends pas à des miracles.
Un détail négligé: Type de montage. Le montage au sol est standard, mais un montage inversé ou mural fonctionne parfois mieux, en fonction de l'agencement et des pièces de votre magasin..
Composant 2: La source d’énergie de soudage – discrètement critique
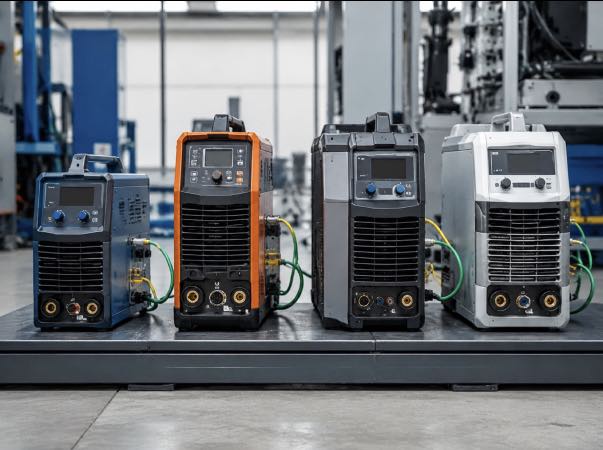
Qu'est-ce que c'est: Fournit l’énergie de soudage et contrôle le courant, tension, vitesse du fil, et débit de gaz. Doit communiquer avec le robot en temps réel - lorsque le robot dit “soudez maintenant,” la source d'alimentation fournit instantanément les bons paramètres.
Trois questions auxquelles répondre:
- Matériau et épaisseur?Moins de 3 mm → 200 A, c'est bien. Plus de 10 mm → besoin de 400 A+. Sous-spécifications et vous ne pénétrerez pas; trop de spécifications et vous gaspillez de l'argent.
- Quel processus?MIG/MAG est le plus courant. TIG pour inox et tôles fines. Pour l'aluminium, MIG pulsé ou transfert de métal à froid (CMT) est presque obligatoire — sinon, les éclaboussures vont te rendre fou.
- Compatible avec le protocole de communication? C'est le plus gros piège. Marque Un robot + Soudeur de marque B qui ne parle pas la même langue → retards de communication → qualité de soudure instable. Solution: même marque, ou combinaison multi-marques pré-validée (AppareilNet, EtherNet/IP, etc.).
Une mise à niveau intéressante: Pulse-moi. Les éclaboussures passent 50%+. Coûte plus, mais c'est payant en temps de nettoyage.
Composant 3: Le positionneur — Multiplicateur de capacité sous-estimé
Ce que ça fait: Fait pivoter et incline la pièce à usiner pour que la torche frappe toujours à l'angle optimal. Avec un conception à deux stations, vous pouvez souder sur une station tout en chargeant/déchargeant l'autre — soudage ininterrompu.
Pourquoi il est négligé:
Les gens se concentrent sur le robot. “Bon robot = bon système” - faux. Si votre pièce doit être soudée sur plusieurs côtés et que votre positionneur n'a qu'un seul axe, le robot s'ajuste constamment. Le temps d'allumage de l'arc passe de 80% à 50%. C'est un 40% la productivité a été touchée.
Deux choses à surveiller:
- Axe simple ou double? Tours simples. Double rotation + s'incline. Le double coûte plus cher mais gère mieux les pièces complexes. Tuyau, cadres, pièces multifaces → optez pour le double.
- Capacité de charge utile: Pièce à usiner + poids total du luminaire. Règle: 1.5x facteur de sécurité. Si votre pièce pèse 200kg, spécifier un positionneur de 300 kg+. Apprenez de ceux qui ont vu un positionneur avoir du mal à mi-soudure.
Deux autres détails:
- Répétabilité: ±0,1 mm à ±0,2 mm. La faible répétabilité interrompt la recherche des coutures : le robot vise correctement, mais la partie a déjà changé.
- Synchronisation des robots: Le positionneur et le robot doivent se déplacer ensemble. Demandez à votre intégrateur: “Tout peut-il bouger simultanément?” Si la réponse est “pause pour tourner,” le débit en prend un coup.
Composant 4: Le système de sécurité – non facultatif, C'est la loi
Ce que ça fait: Escrime, rideaux lumineux, scanners laser, portes verrouillées, Arrêts électroniques : un seul objectif: garder les gens à l'écart, laissez la machine fonctionner.
Pourquoi tu ne peux pas l'ignorer:
Pas seulement à propos “éviter les accidents.”OIN 10218-1 et OIN 10218-2 exiger explicitement des systèmes de sécurité pour les robots industriels. Aucune conformité = aucune approbation – provenant d'audits clients ou d'inspections de sécurité locales.
Trois niveaux:
- Entrée: Clôture de sécurité + portail verrouillé + arrêt d'urgence. Fonctionne mais prend de la place au sol et est peu pratique pour les opérateurs.
- Standard: Escrime + rideau lumineux + verrouillage. Les barrières immatérielles détectent l'entrée et déclenchent l'arrêt d'urgence. Cher et sujet aux faux déclenchements dus à la poussière.
- Haut de gamme: Escrime + scanner laser + automate de sécurité. Les scanners peuvent définir plusieurs zones – avertissement à proximité du périmètre, e-stop à l'entrée. Le plus flexible.
Une exception: Les robots collaboratifs en mode limitation de puissance/force peuvent réduire ou éliminer les clôtures après une évaluation formelle des risques. Mais les signes avant-coureurs, rideaux lumineux, et les arrêts électroniques sont toujours nécessaires – et l’évaluation des risques elle-même n’est pas du bricolage.
Composant 5: Système de contrôle & Logiciel — Le cerveau
Ce qu'il comprend: Contrôleur de robots, pendentif d'enseignement, logiciel de programmation hors ligne, Interface MES — le centre de commande.
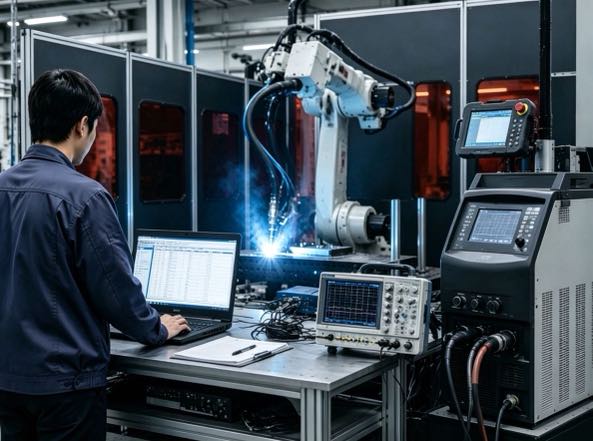
Trois points souvent mal compris:
D'abord, un pendentif d'apprentissage ne signifie pas que vous pouvez programmer.Apprenez le pendentif - 1-2 semaines. Pas d'ingénieur dédié? Envisagez les cobots de guidage – 2-3 jours de formation.
Deuxième, la programmation hors ligne n'est pas un luxe pour les magasins à forte mixité. Planifiez des chemins sur votre PC, télécharger sur le robot, courir. Passage de 2 heures à moins 30 minutes. Calculez votre gain de temps annuel.
Troisième, Les interfaces MES coûtent de l'argent, mais sans eux, vous ne pouvez pas réussir certains audits.Automobile et Tier 1 les clients exigent souvent une traçabilité complète des soudures – actuelle, tension, vitesse, temps pour chaque couture. Pas d'interface = pas de devis.
Logiciel OLP leader: RobotStudio (ABB), Roboguide (Fanuc), SIMPro (Yaskawa). Budget $3,000-8,000.
Composant 6: Extraction des fumées – arrête le tueur invisible
Ce que ça fait: Capte les fumées de soudage à la source. Les fumées contiennent du chrome, nickel, manganèse – causes d’une exposition à long terme “fièvre du soudeur” et maladie pulmonaire.
Deux méthodes d'extraction:
- Buse montée sur torche: Extraction juste à l'arc - >95% efficacité. Compromis: ajoute du poids et du volume à la torche, réduisant potentiellement l'agilité du robot.
- Bras d'extraction externe: Bras indépendant, 80-90% efficacité. Coût inférieur, adapté aux volumes de fumées inférieurs.
Pourquoi tu en as besoin: OSHA 29 CFR 1910.252 nécessite une extraction pour les opérations de soudage. Conformité mise à part – les poumons de votre employé après 5 années contre. 10 les années devraient compter pour toi.
Spécifications à vérifier: Flux d'air 1,000-3,000 m³/heure. HEPA H13+ (99.97% à 0.3 microns). Bruit <75 dB — sinon, les opérateurs repartent avec des maux de tête.
Une table: Ce que vous obtenez à chaque niveau budgétaire
| Composant | Petit budget ($30k-50k) | Standard ($60k-90k) | Hhaut de gamme ($100k-150k) |
| Robot | Domestique 6kg, ±0,08 mm | Importé 10kg, ±0,05 mm | Importé 20kg, ±0,05 mm |
| Source d'alimentation | MIG domestique 350A | Lincoln/Fronius MIG 400A impulsion | Fronius TPS/i 500A + CMT |
| Positionneur | Pneumatique mono-axe, 200kilos | Servomoteur à deux axes, 500kilos | Servomoteur à deux axes, 1000kg+ HD |
| Sécurité | Clôture de base + arrêt d'urgence | Escrime + rideau lumineux + verrouillage | Escrime + scanner laser + automate de sécurité |
| Contrôle | Pendentif d'apprentissage de base | OLP + MES standard | OLP + collecte complète de données |
| Extraction des fumées | Mobile autonome | Monté sur torche | Centralisé + monté sur torche |
7 Questions à poser avant d'obtenir des devis
Répondez d'abord à ces questions. Alors parlez aux intégrateurs. Vous éviterez de vous laisser guider.
- Taille et poids maximum des pièces? → Exigences de portée et de charge utile
- Quel matériel? Quelle épaisseur? → Spécifications de la source d'alimentation
- Heures de soudage annuelles? Tailles des lots? → Deux stations? Programmation hors ligne?
- Programmeur dédié parmi le personnel? → Enseigner pendentif vs. passe-partout
- Le client exige la traçabilité des soudures? → Interface MES nécessaire?
- UNsurface au sol disponible? → Disposition de sécurité
- Audits de sécurité ISO ou clients? → Niveau du système de sécurité
Les réponses à ces sept questions détermineront votre devis – et si vous vous retrouverez avec des regrets.
Quatre erreurs à ne pas commettre (D'autres l'ont déjà fait)
Erreur 1: Dépensez gros pour le robot, pas cher sur tout le reste
Résultat: Précision du robot ±0,05 mm, précision du positionneur ±0,2 mm — précision globale réduite par le maillon le plus faible. Usain Bolt en tongs.
Réparer: Équilibrez votre budget. Les positionneurs et les outillages méritent autant d’attention que le robot.
Erreur 2: Un tour d’outillage suffira
Résultat: Le premier outillage manque de rigidité : les pièces se déplacent après quelques soudures. Trois mois de débogage, toujours instable. Supprimer et redémarrer, coûtant des milliers de dollars supplémentaires.
Réparer: Budget pour les itérations d'outillage. Attendre 1-2 tours avant finalisation.
Erreur 3: Spécifications de sécurité minimales – assez bonnes
Résultat: L'équipement arrive. L'audit client échoue : clôture trop basse, pas de rideaux lumineux, arrêts d'urgence non conformes. La rénovation coûte entre 20 000 et 30 000 $.
Réparer: Configurer en ISO 10218 dès le début. Fais-le une fois, fais-le bien.
Erreur 4: Source d'alimentation et robot incompatibles
Résultat: Retards de communication → paramètres de soudure instables → qualité incohérente. L'ingénieur d'intégration passe deux semaines sur site, échange éventuellement un module de communication.
Réparer: Avant l'achat, demander “Quel protocole? La compatibilité a-t-elle été validée?” Même marque ou marque croisée pré-validée uniquement.
Étape suivante: La sélection n'est que le début
Comprendre les composants est la première étape. Ce qui détermine réellement le succès ou l'échec, c'est ce qui se passe pendant le déploiement..
Ensuite:
Applications concrètes des postes de travail de soudage robotisés dans l'industrie générale (2026) | Structures en acier / Machines agricoles / Meubles en métal
En partageant trois cas réels de déploiement de la structure en acier, machines agricoles, et les secteurs de la fabrication de meubles métalliques, complet avec des comparaisons de données détaillées, ce guide aide les petites et moyennes entreprises manufacturières à évaluer le retour sur investissement.
Sources de données
Fédération internationale de robotique (IFR) – Rapport mondial sur la robotique 2024
Organisation internationale de normalisation (OIN) – ISO 10218-1:2025, OIN 10218-2:2011
Société américaine de soudage (AWS) – Données sur la main-d'œuvre en soudage
ABB, Fanuc, Yaskawa, KUKA – Spécifications publiques (2025-2026)
Identification de l'auteur
Cet article est basé sur la Fédération internationale de robotique (IFR) Rapport mondial sur la robotique 2025, Société américaine de soudage (AWS) données sur la main-d'œuvre, et les feuilles de route technologiques des principaux fabricants.
Auteur:
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Mis à jour: Peut 2026
ARTICLES CONNEXES

Positionneur de soudage à vendre: Comment choisir le bon type pour votre pièce (Contre-pointe, Type L, Type U, 3 axes horizontaux, Rotatif à axe unique, Inclinaison verticale)

7Robot d'axe dans l'automatisation du soudage: Études de cas réels et exemples de retour sur investissement

Fabrication sans fixation: Lorsqu'un positionneur de soudage remplace des gabarits complexes, Soudures de pointage, et temps de grue

Installation & Guide de maintenance pour les systèmes de soudage laser robotisés: Une feuille de route pratique

Programmation de cellules de soudage robotisées pour les débutants: Guide étape par étape 2026
