


Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



Fabricación sin accesorios: Cuando un posicionador de soldadura reemplaza plantillas complejas, Soldaduras por puntos, y tiempo de grúa
La parte más cara de muchas soldaduras es la parte que nunca se suelda: el accesorio.
Camine por casi cualquier piso de fabricación y encontrará que el verdadero cuello de botella rara vez es el arco.. es la configuracion: un dispositivo de soldadura personalizado ubicado en una esquina, un soldador por puntos encorvado sobre una junta, y una grúa puente inactiva mientras un operador espera para voltear un marco de 2 toneladas. Al otro lado de ROBOPTIX Implementaciones de posicionadores en acero estructural., recipiente a presión, y fabricación de equipo pesado, Vemos repetidamente el mismo patrón: las tiendas invierten miles de dólares en accesorios y horas en virar, cuando un solo servo posicionador podría eliminar ambos.
Este artículo explica el modelo de fabricación sin accesorios.: cómo un posicionador de soldadura le permite rotar la pieza de trabajo en lugar de construir una plantilla alrededor de ella, ¿Por qué elimina la soldadura por puntos del proceso?, y cómo elimina por completo el reposicionamiento dependiente de la grúa. El resultado son plazos de entrega más cortos, menor costo de herramientas, y, como muestra la física subyacente, mejores soldaduras..
nortebeneficios según objetivos: Las cifras de costos y las mejoras en el tiempo de ciclo a continuación se extraen de las integraciones del posicionador ROBOPTIX y tienen referencias cruzadas con investigaciones revisadas por pares sobre el comportamiento del baño de soldadura impulsado por la gravedad. (Parque y col., 2019, Ciencias Aplicadas; Liu et al., 2023, Materiales).
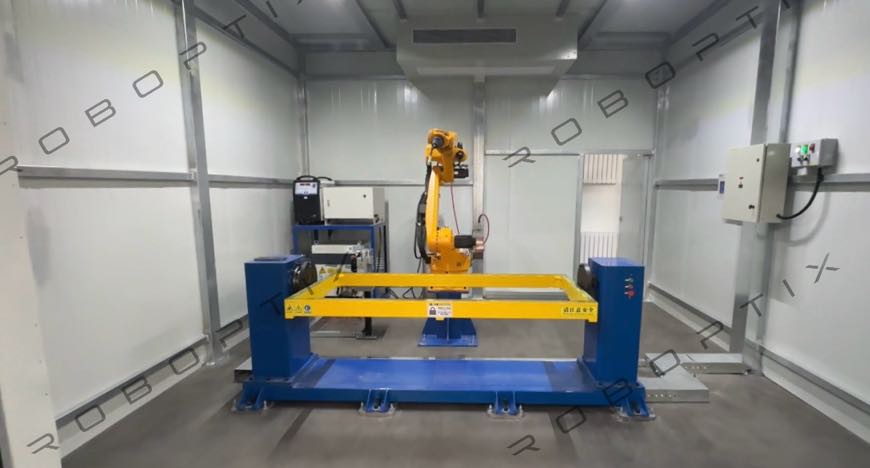
1. El impuesto oculto de los accesorios y las plantillas
Un dispositivo de soldadura es cualquier dispositivo que sostiene, apoya, o alinea una pieza durante la soldadura. Las plantillas localizan y sujetan; soporte de accesorios. Ambos resuelven el mismo problema que resuelve un posicionador (presentar la junta en el lugar correcto), pero lo resuelven con acero y tiempo de entrega en lugar de movimiento.. El costo rara vez se cuenta en una sola línea., que es exactamente por lo que escapa al escrutinio.
1.1 Lo que realmente cuesta un accesorio personalizado
- Ingeniería de diseño: Un equipamiento único comienza con CAD, FEA para rigidez, y análisis de tolerancia: a menudo, entre 20 y 80 horas de ingeniería antes de cortar una sola placa.
- Mecanizado y soldadura: Los cuerpos de los accesorios están fabricados de acero estructural., mecanizado para localizar superficies, y alivia el estrés. Para un marco de tamaño mediano, El material más la mano de obra suele costar entre 2000 y 15 000 dólares..
- Almacenamiento e inventario: Los accesorios son parásitos del espacio. una tienda funcionando 200 Los SKU pueden contener 150 Accesorios activos que ocupan una superficie privilegiada cerca de las celdas de soldadura..
- Tiempo de inactividad por cambio: Cambiar una celda de una parte a otra significa intercambiar, realineando, y recalificar el dispositivo: entre 15 y 60 minutos de tiempo no productivo por cambio.
- Obsolescencia: Cuando la parte se revisa, el aparato a menudo no puede seguir. Los accesorios muertos se acumulan como madera flotante.
Ninguno de estos costos aparece en el cálculo del costo de soldadura., sin embargo, juntos frecuentemente exceden el trabajo ahorrado por la soldadura misma.. Un posicionador ataca el problema estructuralmente: en lugar de construir un nuevo dispositivo de sujeción para cada forma de pieza, compras un dispositivo que mantiene la forma de cada pieza girándolo.
1.2 La espiral de muerte entre la fijación y el cambio
El costo oculto se agrava a través de un patrón que llamamos espiral de muerte desde la fijación hasta el cambio.. Llega una nueva parte; ingeniería cotiza un accesorio; la adquisición espera el acero; la celda permanece inactiva hasta que el dispositivo aterriza; la parte corre; entonces la siguiente variante necesita su propio dispositivo, y el ciclo se repite. Cada iteración agrega tiempo de entrega que el cliente siente, pero el taller rara vez factura por. Tiendas de gran variedad: las que ofrecen docenas de categorías distintas, monturas, y cuadros por mes, son los más expuestos, porque su número de partidos crece más rápido de lo que se recupera cualquier partido individual. Un servoposicionador rompe la espiral al hacer que el dispositivo de sujeción sea un activo reutilizable en lugar de un pasivo por pieza..
2. Girar la pieza, No construyas la plantilla
La idea central de la fabricación sin accesorios es la sustitución.. Existe un dispositivo para sostener una junta en un ángulo viable.. Un posicionador hace lo mismo moviendo la pieza de trabajo, por lo que el dispositivo se vuelve innecesario.
2.1 Un dispositivo, Cada geometría
Considere una familia de conjuntos de soportes que anteriormente requerían tres accesorios dedicados. (uno por variante). Montado sobre cabezal-contrapunto o posicionador tipo L, las tres variantes simplemente se sujetan a la mesa y se giran hasta alcanzar el ángulo de soldadura óptimo. El ROBOPTIX Serie cabeza-cola B001–B004 y servoposicionadores multieje B008–B012 que cubren la viga, lámina, y geometrías irregulares mediante rotación programable en lugar de herramientas personalizadas.
2.2 Por qué esto es mejor que fijarse en la calidad
Girar la pieza hasta quedar plana. (1G/1P) La posición hace más que salvar un accesorio: mejora la soldadura.. Estudios revisados por pares confirman que los cambios impulsados por la gravedad en la convección del baño fundido difieren marcadamente según la posición de soldadura: parque y otros. (2019) penetración medida de 1.8 mm en posición plana versus solo 0.8 mm en P-GMAW vertical hacia abajo con entrada de calor adaptada, mientras que Liu et al.. (2023) documentado un 23.8% Tamaño de grano del centro de soldadura más grande en soldaduras por arco de plasma planas versus verticales. Al nivelar cada articulación, el posicionador elimina simultáneamente el dispositivo y mejora los resultados metalúrgicos: una doble ganancia que una plantilla estática no puede ofrecer.
2.3 Programación sobre herramientas
El cambio más profundo es de las herramientas a la programación. Un elemento fijo es un compromiso físico con una parte.; un programa de posicionador es un compromiso de software para muchos. Una vez que una familia de piezas está asignada a ángulos de rotación y posiciones de sujeción, se añaden nuevas variantes editando un programa, no cortando acero. Para talleres que licitan contratos de prototipo a producción, Esta agilidad es en sí misma un activo de ventas.: puedes cotizar un nuevo soporte sin cotizar un nuevo accesorio, y puedes entregar la cotización en horas en lugar de semanas. El posicionador se convierte en una capacidad flexible en lugar de una plantilla de un solo propósito..
Regla práctica: si el único trabajo de un dispositivo es sostener la pieza en ángulo o evitar que ruede, un posicionador casi siempre puede reemplazarlo. Reserve accesorios para trabajos que requieren una ubicación precisa entre funciones que la rotación por sí sola no puede proporcionar.
3. Matar la soldadura por puntos
La soldadura por puntos, las soldaduras temporales que mantienen las piezas alineadas antes de la pasada final, es un sustituto de los accesorios nacido de la necesidad.. En piezas demasiado difíciles de fijar, los operadores viran, controlar, re-gracias, luego soldar. es lento, inconsistente, y una fuente frecuente de defectos.
3.1 Los problemas con la virada
- Pasos adicionales del proceso: Cada virada es un ciclo de inicio y parada, y cada inicio y parada es un sitio potencial de falta de fusión o inclusión..
- Riesgo de distorsión: Las tachuelas bloquean la tensión de ajuste. Cuando el pase final los derrite, La tensión residual puede desplazar la articulación y provocar deformación..
- Ajuste inconsistente: El virado manual varía de un operador a otro, para que el robot o soldador vea una pieza diferente cada vez.
Un posicionador con sujeción integrada y movimiento sincronizado elimina la necesidad de tachuelas. La pieza se sujeta rígidamente mediante los mandriles o la mesa del posicionador., el robot ejecuta una única pasada continua, y no hay transición de virada a final que falle. Para trabajar con código bajo AWS D1.1, La eliminación de tachuelas también elimina una causa común de fusión discontinua de raíces que los inspectores señalan..
3.2 Soldadura continua en piezas cilíndricas
En tuberías y depósitos de recipientes a presión, La rotación coordinada del posicionador permite al robot soldar la costura completa en una pasada continua en la posición óptima de las 12 en punto.. Sin anillos de viraje, sin secuencias de soldadura por puntos, solo una ininterrumpida, cuenta uniforme. Esto es imposible de lograr reposicionando una pieza de trabajo fija., y es la principal razón por la que los fabricantes tubulares adoptan posicionadores.
3.3 Eliminación de tachuelas y control de distorsión
Más allá de la velocidad, La eliminación de tachuelas mejora la precisión dimensional.. Las soldaduras por puntos son, por definición, fusiones incompletas que luego deben volver a fundirse.; si no se funden completamente en la pasada final, dejan discontinuidades en frío. También precargan la junta con tensión de ajuste que puede descuadrar el conjunto a medida que la pasada final se contrae.. Un posicionador mantiene la pieza en verdadera alineación desde el primer arco hasta el último., para que la soldadura completa se relaje en la geometría diseñada en lugar de una distorsionada por puntos.. Para ensambles con rótulos de planitud o cuadratura ajustada, esta distinción es la diferencia entre una pieza que se envía y una pieza que se reelabora.
4. Eliminación del tiempo de grúa
El tercer coste que elimina un posicionador es el más visible: reposicionamiento dependiente de la grúa. Un marco grande soldado en posiciones mixtas se voltea con una grúa aérea entre las caras, lo que agrega de 5 a 15 minutos de tiempo de inactividad sin soldadura por volteo., además de la sesión informativa de seguridad, aparejo, y la espera de disponibilidad de grúas que lo rodean.
4.1 Una montura, Rotación continua
Con un posicionador, la pieza se monta una vez. El cabezal y el contrapunto lo giran en cada ángulo requerido: las cuatro caras de una viga, ambos lados de un plato, la circunferencia completa de un caparazón, sin una sola llamada de grúa. ROBOPTIX Los servoposicionadores mantienen la posición angular a ±0,05 mm en R350. (aproximadamente 0,008°), para que cada rotación aterrice la articulación precisamente donde el programa espera que esté.
Resultado de campo: Los talleres que convierten el reposicionamiento dependiente de la grúa a la rotación del posicionador de montaje único generalmente reducen el tiempo de inactividad de configuración y giro entre un 60% y un 70%., aumentar el tiempo de encendido del arco de ~40% a ~70% de un turno.
5. Los números: Retorno de la inversión sin accesorios
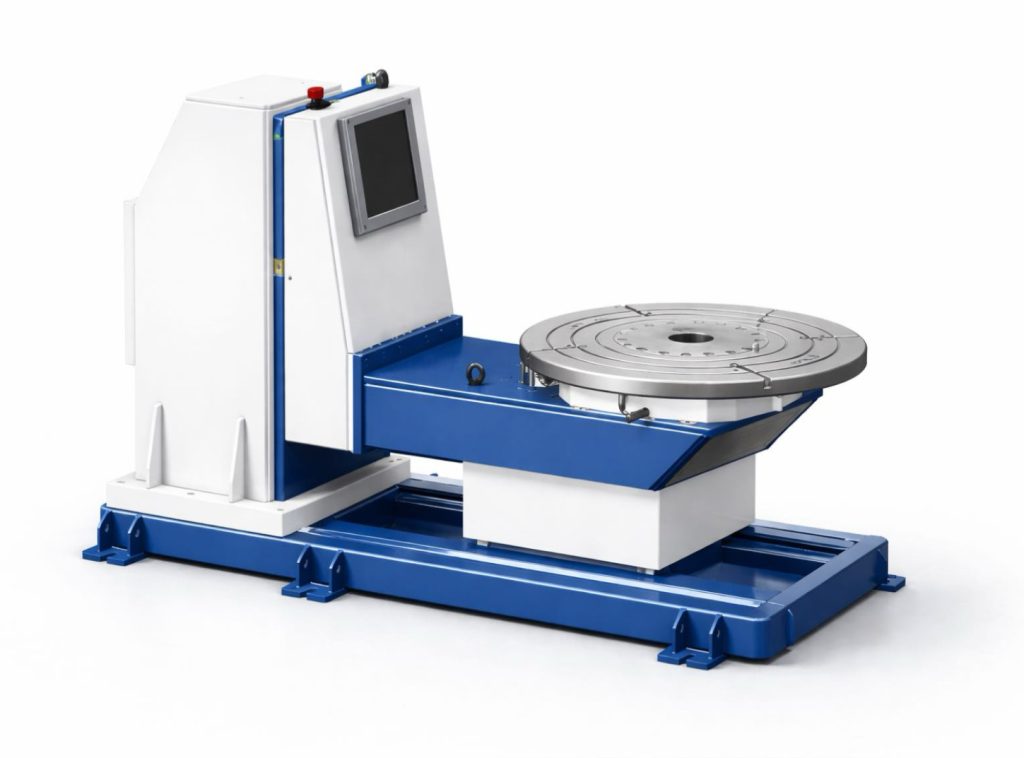
El efecto combinado de eliminar accesorios, tachuelas, y el tiempo de la grúa es mensurable. Resultados típicos de ROBOPTIX instalaciones:
| Conductor de costos | Con accesorios + Grúa | Sin accesorios (Posicionador) |
| tiempo de configuración / parte | 20–60 minutos (intercambio de accesorios) | 2–5 minutos (abrazadera + girar) |
| Costo de herramientas / SKU | $2k – $ 15k accesorio | $0 (posicionador compartido) |
| soldadura por puntos | Requerido | Eliminado |
| Llamadas de grúa / cambio | 15–30 | 1–3 |
| tiempo de encendido del arco | ~40% del turno | ~70% del turno |
Para un taller que opera docenas de SKU de volumen bajo a medio, La eliminación de herramientas por sí sola a menudo justifica el posicionador.. Para producción de alta mezcla, el colapso del tiempo de preparación es la ganancia dominante.
5.1 La matemática de amortización de herramientas
Para cuantificar el argumento de las herramientas., considere una tienda con 40 SKU activos, cada uno de los cuales requiere un $4,000 accesorio - un $160,000 Inversión en herramientas que permanece inactiva la mayor parte del tiempo y se deprecia con cada revisión de diseño.. Un único servoposicionador en la misma tarea, Con un precio de cinco cifras., sirve a todos 40 SKU sin herramientas por pieza. Incluso antes de contar el ahorro en mano de obra y grúas, el posicionador reemplaza un activo de seis cifras por uno único reutilizable. El punto de equilibrio no es una cuestión de si, sino de cuántos SKU se necesitan, y para la mayoría de las tiendas con una gran variedad, la respuesta es menos de diez.
6. Ejemplo de campo: Soportes para equipos pesados
A ROBOPTIX El cliente que fabricaba soportes de pluma de excavadora anteriormente usaba dos accesorios dedicados y soldaba por puntos cada soporte antes de la soldadura robótica.. Los cambios entre las tres variantes de soporte tomaron 35 minutos y ató la grúa. Después de instalar un servoposicionador B008, Los soportes se sujetan directamente a la mesa del posicionador y se giran a través de todos los ángulos de soldadura en un solo programa.. Los accesorios fueron retirados, tachuelas eliminadas, y las llamadas de grúas cayeron de ~20 a 2 por turno. El tiempo de preparación cayó a menos 4 minutos, y el rendimiento del primer paso aumentó de 88% a 96% a medida que desaparecieron las discontinuidades inducidas por la adherencia.
El periodo de recuperación del posicionador fue de menos de nueve meses, no impulsado por arcos más rápidos, sino por accesorios eliminados, tachuelas eliminadas, y esperas de grúa eliminadas.
7. Cuando todavía necesitas un accesorio
Exige franqueza: sin accesorios es un modelo poderoso, pero no universal. Es posible que aún necesite un accesorio cuando:
- Se requiere una localización precisa entre funciones, p., mantener tolerancias posicionales estrictas entre subconjuntos soldados que la rotación por sí sola no puede garantizar
- La pieza es demasiado flexible o delgada para sujetarla únicamente con mandriles sin deformarla.
- El volumen de producción extremo en un solo SKU hace que una empresa dedicada, Accesorio optimizado más rápido que cualquier posicionador de uso general.
- Las geometrías peligrosas o incómodas hacen que la sujeción a un posicionador sea insegura sin herramientas de soporte adicionales
En la práctica, la mayoría de las tiendas encuentran un híbrido: Los posicionadores manejan la mayor parte del control de rotación y ángulo., mientras la luz, ayudas de localización sencillas (partidos no completos) manejar el resto. El objetivo es eliminar lo caro., Accesorio de propósito único: no todas las abrazaderas del edificio..
Preguntas frecuentes
q: ¿Puede un posicionador de soldadura realmente reemplazar todos mis accesorios??
A: No todos, pero la mayoría. Un posicionador reemplaza cualquier dispositivo cuyo único trabajo es mantener una pieza en ángulo o evitar que gire.. Es posible que aún se requieran accesorios necesarios para la ubicación precisa entre funciones o para soportar piezas flexibles., a menudo en una forma mucho más simple.
q: ¿La eliminación de las soldaduras por puntos perjudica la alineación??
A: No, lo mejora.. Las tachuelas son inconsistentes y pueden bloquear la distorsión.. Un posicionador sujeta la pieza de forma rígida y repetible., para que el robot o soldador vea la misma pieza alineada cada vez, sin transición de virada a final para fallar.
q: ¿Cuánto tiempo de preparación ahorra un posicionador??
A: En implementaciones de campo de ROBOPTIX, La rotación del posicionador de montaje único ha reducido el tiempo de configuración y giro entre un 60 % y un 70 % en comparación con el reposicionamiento dependiente de la grúa., aumentando el tiempo de arco encendido de aproximadamente 40% a 70% de un turno.
q: ¿La fabricación sin accesorios es adecuada para producciones de bajo volumen??
A: Especialmente si. Volumen bajo a medio, el trabajo de alta mezcla es exactamente donde los accesorios dedicados son más caros por pieza. Un posicionador compartido amortiza cada SKU con cero costo de herramientas por pieza.
¿Quieres retirar tus accesorios??
Contacto ROBOPTIX para una evaluación sin accesorios de sus piezas actuales y una recomendación de posicionador.
Referencias
[1] Parque, J.-H., kim, S.-H., Luna, H.-S., & kim, M.-H. (2019). Influencia de la gravedad en el comportamiento del charco fundido y análisis de la microestructura en diversas posiciones de soldadura en soldadura por arco metálico con gas pulsado. Ciencias Aplicadas, 9(21), 4626.
[2] Liu, J., Jiang, F., Chen, S., Xu, B., zhang, GRAMO., cheng, w., & Mamá, incógnita. (2023). Mecanismos de influencia gravitacional en el comportamiento del baño de soldadura y el rendimiento del cordón de soldadura en la soldadura por arco de plasma de polaridad variable en diferentes posiciones de soldadura. Materiales, 16(19), 6457.
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS

Soldadura láser robótica: Principios, Ventajas, y aplicaciones (2026 Guía completa)
10 Beneficios clave de implementar una celda de soldadura robótica en su taller
Célula de soldadura robótica sin programación:Cómo los sistemas guiados por visión eliminan los dispositivos colgantes
Célula de soldadura robótica versus soldadura manual: ¿Cuál es mejor para la fabricación moderna??
Planificación autónoma de trayectorias en soldadores robóticos:Qué significa para su línea de producción
