


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Kopf und Reitstock vs. L-Typ vs. U-Typ-Roboterpositionierer: So wählen Sie nach Werkstückform aus
Beginnen Sie mit dem Werkstück, Nicht die Maschine
Die häufigste Frage, die wir von Fabriken erhalten, die Roboterpositionierer bewerten, lautet:: “Was ist besser – Kopf-Reitstock oder U-Typ??” Die Frage selbst ist falsch formuliert. Die richtige Frage ist: Wie sieht mein Werkstück aus?, und welcher Stellungsregler dafür ausgelegt ist?
Ein Kopf-Reitstock ist die optimale Lösung für Druckbehälterschalen – und für Kfz-Halterungen nahezu nutzlos. Ein U-Typ eignet sich hervorragend für mehrflächige Komponenten im Gewichtsbereich von 300–1.000 kg – und kann bei keiner Nutzlast ein 3-Meter-Rohr bewältigen. Dieser Artikel nähert sich der Auswahl so, wie ein Käufer tatsächlich denkt: ausgehend vom Werkstück. Für jede der sechs gängigen Werkstückkategorien, Wir identifizieren den richtigen Stellungsreglertyp, Erkläre warum, und untermauern Sie es mit dokumentierten Produktionsergebnissen realer Installationen.
| Bezug zum vollständigen Auswahlleitfaden: Dies ist der Begleiter für schnelle Entscheidungen 2026 Kaufratgeber für Roboterpositionierer: Alle 5 Typen im Vergleich. Wenn Sie detailliertere technische Details zu jedem Typ wünschen, siehe diesen Artikel. Hier gelangen Sie zu einer Empfehlung weiter unten 10 Minuten. |
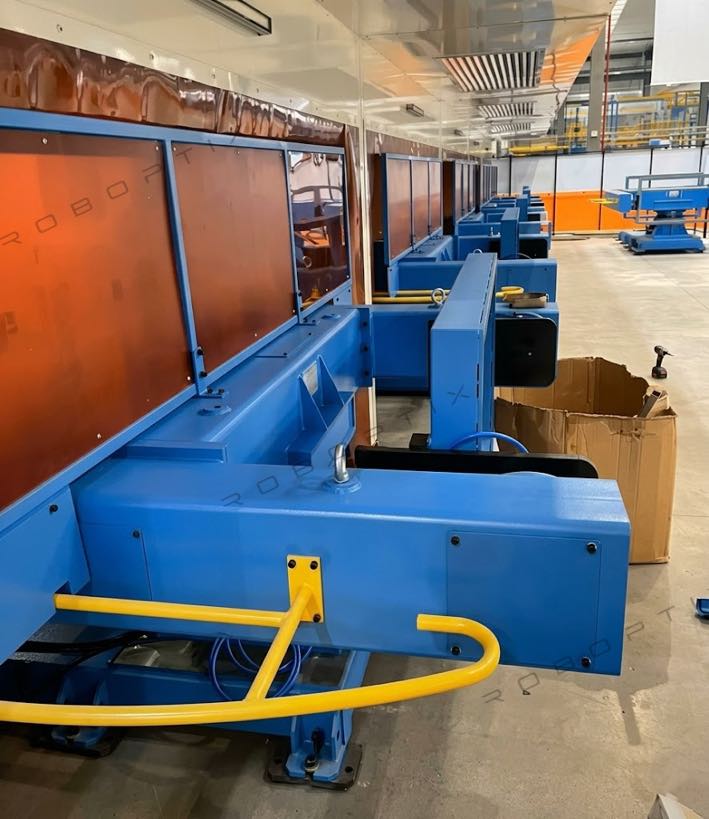
Quick-Match-Tabelle: Finden Sie Ihre Werkstückkategorie
Die überwiegende Mehrheit der industriellen Schweißwerkstücke fällt in eine von sechs Kategorien. Suchen Sie unten nach Ihrem:
| Werkstückbeschreibung | Typische Beispiele | Erste Wahl | Zweite Wahl | Beseitigen |
| Lang, röhrenförmig, axialsymmetrisch – beide Enden greifbar | Druckbehälter, Wellen, Turmabschnitte, Rohrspulen | Kopf und Reitstock (B-Serie) | H-Typ (kreisförmiger Abschnitt) | U-Typ, Dreiachsig |
| Scheibe, Ring, oder planare Geometrie – geringes Verhältnis von Höhe zu Durchmesser | Flansche, runde Rahmen, Batteriefächer für Elektrofahrzeuge | H-Typ-Rotationstisch (H-Serie) | Kopf und Reitstock (klein) | Dreiachsig |
| Vielseitig, 300–1.000 kg, reines Schweißen | Kfz-Halterungen, Instrumentenrahmen, Gerätemontageplatten | U-Typ-Doppelachse (U-Serie) | L-Typ | Kopf und Reitstock |
| Vielseitig, 300–1.500 kg, Schweißen + Montage an gleicher Station | Rahmen für EV-Akkupacks, Motorradrahmen, Aluminiumkonstruktionen | L-Typ-Doppelachse (L-Serie) | U-Typ | Kopf und Reitstock |
| Komplexe Vielseitigkeit, 500–2.000 kg, schwere Schweißkonstruktionen | Baggerausleger, Kranausleger, Gondelrahmen für Windkraftanlagen | Dreiachsig (B008–B012) | Kopf und Reitstock (Auslegerkörper) | H-Typ, U-Typ |
| Übergewichtiges Werkstück, >2,000 kg | Schwere Druckbehälter, große Strukturknoten, Industrierahmen | Schwerer Kopf und Reitstock (B004) | Dreiachsig (B008, bis zu 2,000 kg) | U-Typ, leichter H-Typ |
Szenario 1: Lang, Rohrförmig, oder axialsymmetrische Werkstücke
| Empfohlen: Kopf-und-Reitstock-Roboterpositionierer (B-Serie) |
| Typische Werkstücke: Druckbehälterschalen (Ring- und Längsnähte), große Antriebswellen, Turmabschnitte von Windkraftanlagen, Auslegerrohre für Maschinenbaumaschinen, Rohrverteiler Kernherausforderung: Manuelle Neupositionierung von a 1,500 Für den Rohbau eines Druckbehälters mit einem Gewicht von kg sind pro Umschlag ein Kran und zwei Ausleger erforderlich, Mittelung 20 Minuten pro Ereignis. Ein typischer Shell-Bedarf 6 Zu 8 Ereignisse pro Zyklus neu positionieren – vorbei 2 Stunden verlorener Lichtbogenzeit pro Komponente. Empfohlener Typ: Kopf-Reitstock-Roboterpositionierer – B001 / B002 / B004 Warum: Der Positionierer dreht das Werkstück kontinuierlich um seine Hauptachse, während der Roboter die Naht verfolgt – eine perfekte geometrische Anpassung für Umfangsschweißnähte. Lichtbogen-Einschaltzeit erreicht 85%+. Jede Naht wird in flacher Position ausgeführt. Referenzmodelle: MRK-B001 (500–1.000 kg, 0.05 mm@R350, 90°/s, Spannweite 2–3,5 m) / MRK-B002 (1,000–1.500 kg, 60°/s) / MRK-B004 (1,500–5.000 kg, ±0,075 mm bei R500, Spanne bis zu 8 M) Dokumentiertes Ergebnis: Ein Druckbehälterhersteller an der Golfküste, der MRK-B002 verwendet: Die Porositätsrate an Ringnähten ist gesunken 9.2% Zu 0.6%; Durchsatz erhöht von 3 Zu 7 Komponenten pro Schicht; jährliche Nacharbeitskostenreduzierung von $142,000. |
Wenn Kopf und Reitstock NICHT passen
- Werkstückenden können nicht konzentrisch gegriffen werden (unregelmäßiger Querschnitt, starke Verjüngung)
- Der Schwerpunkt ist deutlich von der Rotationsachse versetzt – es entsteht eine gefährliche Rotationsdynamik
- Der Außendurchmesser des Werkstücks überschreitet den maximalen Schwenkdurchmesser des Modells
Szenario 2: Scheibe, Ring, oder ebene Werkstücke
| Empfohlen: H-Typ-Servo-Rotationstisch (H-Serie) |
| Typische Werkstücke: Flansche in allen Größen, kreisförmige Strukturrahmen, Basisschalen für EV-Batteriepacks, runde Endkappen, Ringabschnitte Kernherausforderung: Manuelles Indizieren von a 600 kg Flansch zwischen Bolzenloch-Schweißpositionen benötigt 3 Zu 5 Minuten pro Index, führt zu Winkelfehlern, und führt während einer ganzen Schicht zu Ermüdung. Empfohlener Typ: H-Typ-Servo-Rotationstisch – H001 / H004 / H005 Warum: Der Rundtisch dreht sich mit Servopräzision in jede Indexposition (±0,05 mm) während das Werkstück flach liegt – passend zur natürlichen Ausrichtung von Scheiben- und Planarteilen. Kein Heben oder Kippen erforderlich; Niedrigste Integrationskosten aller fünf Typen. Referenzmodelle: MRK-H001 (500–2.000 kg, ±0,05@R350, 60°/s, Tisch ihn. 600–2.000 mm) / MRK-H004 (500–1.500 kg, max. Schwenkdurchmesser ø2.000 mm) / MRK-H005 (1,500–2.000 kg, max. Schwenkdurchmesser ø3.000 mm) Dokumentiertes Ergebnis: Eine Flanschfertigungswerkstatt mit MRK-H001: Einschicht-Flanschleistung erhöht von 24 Zu 47 Einheiten (+96%); Die Erfolgsquote bei der Erstprüfung verbesserte sich von 71% Zu 97%. |
Wenn H-Typ NICHT passt
- Das Werkstück muss an den Seitenflächen oder an der Unterseite geschweißt werden – bei der H-Rotation wird nur die Oberseite freigelegt
- Das Verhältnis von Werkstückhöhe zu Durchmesser ist größer 0.8 — Die Rotationsstabilität nimmt ab, zunehmendes Risiko
Szenario 3: Mehrflächige Komponenten, 300–1.000 kg, Reines Schweißen
| Empfohlen: Zweiachsiger Roboterpositionierer vom U-Typ (U-Serie) |
| Typische Werkstücke: Kfz-Aufhängungshalterungen, Chassis-Montageplatten, Instrumententafelrahmen, Rohkarosseriebaugruppen, Schweißkonstruktionen von Gerätegehäusen Kernherausforderung: Mit fester Halterung, 40–60 % der Schweißverbindungen an einer vierseitigen Halterung werden in vertikaler oder über Kopfposition ausgeführt. Das Ergebnis: Porosität bei 8–12 %, Raupenunregelmäßigkeiten an vertikalen Nähten, und Inkonsistenzen von Schicht zu Schicht – alles durch die Position verursacht, nicht programmieren. Empfohlener Typ: Zweiachsiger Roboterpositionierer vom U-Typ – U001 / U002 Warum: Die J1-Flip-Achse (±90°) und J2 Rotationsachse (±200°) Bringen Sie vor jeder Schweißsequenz eine beliebige Fläche in die nach oben gerichtete flache Schweißposition. Der Roboter schweißt nie aus der Position. Eine Stellfläche von ca. 1,2 m² ermöglicht mehrere Einheiten nebeneinander in einer einzigen Zelle. Referenzmodelle: MRK-U001 (300 kg, ±0,05 mm bei R250, J1: 30°/s / 2,695 N·m, J2: 60°/s / 1,225 N·m) / MRK-U002 (500–1.000 kg, Flip ±0,075 mm bei R500, Werkzeug ±0,05 mm@R350, J2: 60°/s) Dokumentiertes Ergebnis: Ein Tier-2-Automobilhalterungslieferant, der zwei MRK-U002-Einheiten verwendet: Die Gesamtfehlerquote ist gesunken 11.4% Zu 1.8%; Die monatlichen Nacharbeitskosten sanken $28,400 Zu $4,100; volle Investition wiederhergestellt 6.1 Monate. |
Wenn U-Typ NICHT passt
- Werkstückgewicht überschreitet 1,000 kg (Nutzlastobergrenze U002) — Steigen Sie auf L-Typ oder dreiachsig um
- Die Werkstücklänge überschreitet den Innenabstand des U-Rahmens – Behinderung des Rahmens
- Ein gleichzeitiger Montagevorgang ist an derselben Station erforderlich – der U-Typ verfügt über keine Montageindexierungsfunktion
Szenario 4: Mehrflächige Bauteile mit Schweißen + Versammlung am selben Bahnhof
| Empfohlen: Zweiachsiger Roboterpositionierer vom L-Typ (L-Serie) |
| Typische Werkstücke: Rahmen für EV-Akkupacks (Aluminium und Stahl), Hauptrahmen für Motorräder und Fahrräder, mittelgroße Gerätebasisstrukturen, jedes Werkstück, das das Einsetzen einer Mutter erfordert, Lagerpresssitz, oder Teilemontage an der Schweißvorrichtung Kernherausforderung: Übertragen von a 1,200 kg Akkupackrahmen zwischen einer Schweiß- und einer Montagestation fügt hinzu 15 Zu 20 Minuten nicht wertschöpfende Zeit pro Zyklus, erfordert in jede Richtung einen Kranhub, und führt bei jeder Übertragung zu Positionsfehlern. Empfohlener Typ: Zweiachsiger Roboterpositionierer vom L-Typ – L001 / L002 Warum: Die L-Rahmen-Werkzeugachse dient einem doppelten Zweck: Drehen des Werkstücks für mehrseitigen Schweißzugang und Indexieren auf präzise Positionen für die Montage. Beide Vorgänge finden am selben Gerät statt, Eliminierung des Transfers zwischen Stationen. L002 Kippmoment von 6,720 N·m handhabt stark asymmetrisch 1,500 kg Aluminiumrahmen. Referenzmodelle: MRK-L001 (300–500 kg, Werkzeugachse ±0,05 mm@R350, Flip ±0,075 mm bei R500, Drehung 60°/s) / MRK-L002 (1,500 kg, Drehmoment 3,960 N·m, Kippdrehmoment 6,720 N·m, Schweißerdungskabel ≥75 mm²) Dokumentiertes Ergebnis: Ein Hersteller von Elektrofahrzeugbatterien, der MRK-L002 verwendet: Die Zykluszeit einer einzelnen Einheit wurde reduziert 42 Zu 28 Minuten (−33 %); zwei Montageübergabestationen entfallen; jährliche Arbeitskosteneinsparung von $186,000. |
Wenn L-Typ NICHT passt
- Reine Schweißanwendung ohne Montageaufwand – U-Typ bietet normalerweise eine bessere Kosteneffizienz
- Die Anwendung erfordert einen Flip-Winkel von mehr als 90° – der Verfahrweg der L-Typ-Flip-Achse ist begrenzt
Szenario 5: Komplexe schwere Schweißkonstruktionen, 500–2.000 kg
| Empfohlen: Dreiachsiger Roboterpositionierer (Serie B008–B012) |
| Typische Werkstücke: Baggerausleger und Löffelstiel, Kranauslegerabschnitte und Drehkränze, Grundrahmen für die Gondel von Windkraftanlagen, Hauptstrukturen der Bergbauausrüstung, Rotierende Baugruppen für Hafenmaschinen Kernherausforderung: Ein komplexer Baggerausleger weist quer verlaufende Nähte auf 6+ Flugzeuge. Der traditionelle Arbeitsablauf erfordert 4 Zu 6 Kran-Neupositionierungsereignisse pro Zyklus, Mittelung 22 jeweils Minuten. Gesamte Neupositionierungszeit pro Ausleger: 90 Zu 130 Minuten vor jedem weiteren Schweißen. Empfohlener Typ: Dreiachsiger Roboterpositionierer – B009 / B011 / B008 Warum: Drei koordinierte Servoachsen bringen jede Naht auf jeder Fläche nacheinander in die flache Schweißposition. Das Werkstück wird einmal geladen und einmal entladen – die gesamte Flächenneupositionierung wird vom Positionierer übernommen. B008 Schaukel reicht 5,000 mm; B009 und B011 erreichen eine Wiederholgenauigkeit von ±0,03 mm. Referenzmodelle: MRK-B008 (1,500–2.000 kg, Drehung ±0,05 mm@R500, Schaukel ø5.000 mm, Bearbeitung 60°/s) / MRK-B009 (500–1.000 kg, Drehung ±0,03 mm@R500, Bearbeitung 90°/s) / MRK-B011 (1,000–1.500 kg, Drehung ±0,03 mm@R500, Bearbeitung 90°/s) Dokumentiertes Ergebnis: Eine Baumaschinenfabrik, die MRK-B011 bei der Herstellung von Baggerauslegern einsetzt: Kraneinsätze pro Schicht reduziert von 68 Zu 8 (Nur Ein-/Ausladen); Verkürzung des Einzelschweißzyklus von 4.2 Zu 2.7 Std. (−36 %); Die jährliche Produktion stieg von 580 Zu 890 Einheiten. |
Bei Dreiachser passt NICHT
- Werkstück überschreitet 2,000 kg – auf Hochleistungs-Kopf und Reitstock umsteigen (B004: 5,000 kg Kapazität)
- Das Werkstück ist ein Standardzylinder oder eine Standardscheibe – die Komplexität und Kosten der drei Achsen sind nicht gerechtfertigt; Verwenden Sie Kopf und Reitstock oder H-Typ
Szenario 6: Übergewichtige Werkstücke – oben 2,000 kg
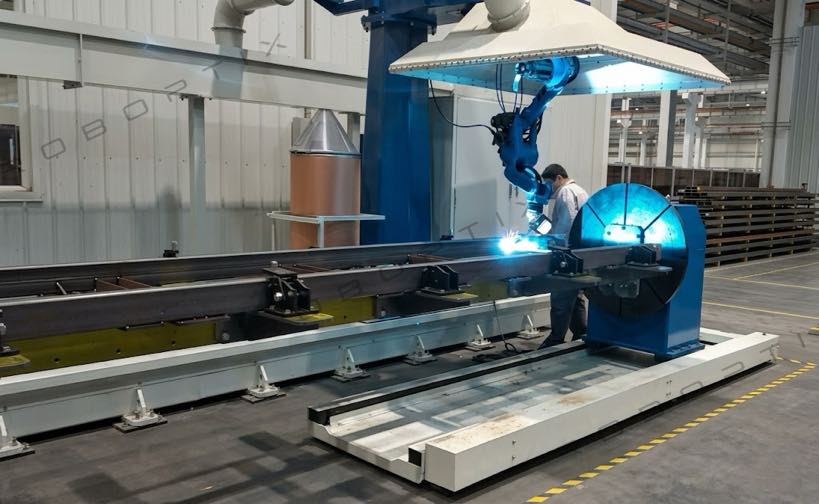
| Empfohlen: Hochleistungs-Roboterpositionierer mit Kopf und Reitstock (MRK-B004) |
| Typische Werkstücke: Baugruppen für schwere Druckbehälter (Durchmesser 2 m+), große Lagertankabschnitte, schwere industrielle Strukturknoten, massive Guss- und Schweißbaugruppen Kernherausforderung: Bei Nutzlasten oben 2,000 kg, Die meisten Roboterpositionierertypen liegen außerhalb der Spezifikation. Die technische Herausforderung wird zum Antriebsdrehmoment, Bremskraft, und Spannweitensteifigkeit bei hoher Rotationsträgheit – nicht nur die Nenntragfähigkeit. Empfohlener Typ: Hochleistungskopf und Reitstock – MRK-B004 Warum: Bewertet für 1,500 Zu 5,000 kg mit Spannweiten von 3 m zu 8 M, Entwickelt für die hohe Trägheitsdynamik übergewichtiger zylindrischer Werkstücke. Eine kontrollierte Verzögerung mit 20°/s² verhindert ein Verrutschen des Werkstücks. Das einzige Modell im Standardkatalog, das die oben genannten Lasten abdeckt 2,000 kg in kontinuierlicher Produktion. Referenzmodelle: MRK-B004 (1,500–5.000 kg, ±0,075 mm bei R500, maximale Flip-Geschwindigkeit 30°/s, Beschleunigung/Verzögerung 20°/s², Standardspannweiten: 3 / 5 / 6 / 8 M) Dokumentiertes Ergebnis: Ein Schwerindustriehersteller, der MRK-B004 verwendet (8 m Spanne) auf 4,2 Tonnen schweren Lagertankabschnitten: Kranumsetzereignisse pro Schicht reduziert von 12 Zu 0 Mitte des Zyklus; Schweißeffizienz erhöht 44%; Alle kranbezogenen Sicherheitsvorfallaufzeichnungen für diesen Arbeitsplatz wurden gelöscht. |
Kopf und Reitstock vs. L-Typ vs. U-Typ: Direkter Vergleich
Diese drei Typen generieren die meisten Auswahlfragen. Fünfdimensionale Entscheidungstabelle:
| Dimension | Kopf und Reitstock (B) | L-Typ-Doppelachse (L) | U-Typ-Doppelachse (U) |
| Formanpassung des Werkstücks | ❌ Nur axialsymmetrisch | ✅ Vielseitig, mittelgroß | ✅ Vielseitig, klein–mittel |
| Maximale Nutzlast | ✅ 5,000 kg (B004) | ⚪ 1,500 kg (L002) | ❌ 1,000 kg (U002) |
| Eliminiert Überkopfschweißen | ⚪ Nur umlaufende Nähte | ✅ Vielseitig wirksam | ✅ Alle Gesichter – J1+J2 |
| Montagefunktion an derselben Station | ❌ Nicht unterstützt | ✅ Werkzeugachse mit doppeltem Verwendungszweck | ❌ Nicht unterstützt |
| Bodengrundfläche | ❌ Groß (Spannweite 2–8 m) | ⚪ Mittel | ✅ Kleinste (~1,2 m²) |
| Integrationskomplexität | ✅ Niedrig (Einzelachse) | ⚪ Mittel (zwei Achsen) | ⚪ Mittel (zwei Achsen) |
| Typische Anschaffungskosten | ⚪ Mitte | ⚪ Mitte | ⚪ Mitte |
| Beste Branchentauglichkeit | Druckbehälter, Wind, Rohr | EV-Batterie, Motorrad, Aluminium | Kfz-Halterungen, BIW |
⚪ = Mittlerer Bereich zwischen den beiden Extremen.
5 Fragen zur Bestätigung Ihrer Auswahl
| Q1: Können beide Enden des Werkstücks konzentrisch gegriffen werden?? → Ja: Kopf und Reitstock sind ein Kandidat. NEIN: Eliminieren Sie Kopf und Reitstock. Q2: Ist das Werkstückgewicht (inklusive Halterung) überschreiten 1,000 kg? → Ja: Eliminieren Sie den U-Typ; Bewerten Sie den L-Typ, Kopf und Reitstock, oder dreiachsig. Q3: Erfordert das Werkstück Schweiß- und Montagearbeiten an derselben Station?? → Ja: L-Typ ist der Hauptkandidat. Q4: Sind Schweißnähte über verteilt 4 oder mehr Gesichter? → Ja: Eliminieren Sie Kopf-Reitstock und H-Typ; U-Typ bewerten, L-Typ, oder dreiachsig. F5: Liegt das Jahresvolumen oben 500 Einheiten mit strengen Anforderungen an die Konsistenz der Schweißposition? → Ja: Eine koordinierte Achssteuerung ist zwingend erforderlich, Nicht optional – bestätigen Sie vor der Bestellung die Kompatibilität der Robotermarke. |
Sie sind sich nicht sicher, in welche Kategorie Ihr Werkstück fällt?
Senden Sie uns eine Werkstückzeichnung oder ein Foto mit Angabe des Gewichts und der monatlichen Produktionsmenge. Unser Engineering-Team identifiziert den richtigen Roboterpositionierertyp, Geben Sie das richtige Modell an, und geben Sie eine vorläufige ROI-Schätzung ab – schriftlich, innerhalb 24 Geschäftszeiten, ohne Kosten.
► Senden Sie Ihre Werkstückdaten für eine kostenlose Auswahlempfehlung
Über den Autor
| Erfahrung & Anmeldeinformationen Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung. Das Werkstück-Szenario-Framework in diesem Artikel basiert auf der Auswahlberatung, die an durchgeführt wurde 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Fallstudiendaten sind dokumentiert, anonymisierte Produktionsaufzeichnungen von tatsächlichen Installationen. Unternehmen: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit. Alle Produktspezifikationen stammen aus dem aktuellen H / B / L / Datenblätter der U-Serie. Zertifizierungen: ISO 9001:2015 (GB/T 19001-2016) — Qualitätsmanagementsystem GJB 9001C-2017 — Qualitätsmanagementsystem für Militär-/Waffenausrüstung ICH WAS — Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866) High-Tech-Unternehmen — Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023) Zuletzt aktualisiert: Mai 2026 |
VERWANDTE BEITRÄGE

Gegenreaktion, Steifheit, und thermische Drift: Die drei verborgenen Spezifikationen, die die Leistung des Schweißpositionierers definieren
Wie viel kostet eine Roboterschweißzelle? 2026? Vollständige Preisaufschlüsselung

6 Häufige Herausforderungen beim Roboter-Laserschweißen und wie man sie löst

5 Gründe, warum das Schweißen großer Werkstücke ineffizient ist – und wie ein Roboterpositionierer jedes Problem löst

Anatomie einer Roboterschweißzelle: Kernkomponenten & Auswahlhilfe (2026)
