


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



ROI einer Roboterschweißzelle ohne Programmierung: Ein praktischer Leitfaden für Baustahlanwendungen
Die meisten ROI-Artikel zum Roboterschweißen enthalten eine Formel und überlassen es Ihnen, die Zahlen selbst einzugeben. Dies hier nicht. Wir arbeiten drei vollständige Baustahlszenarien durch – einen Lohnfertiger mit mittlerem Volumen, ein Großserienhersteller, und ein Hersteller von Transformatorkesseln – mit Kostenschätzungen basierend auf den aktuellen Systempreisen , Benchmark-Zykluszeiten, und realistische Amortisationsberechnungen. Sie können das Szenario lesen, das Ihrem Betrieb am nächsten liegt, und die Zahlen an Ihre Situation anpassen.
Der Schwerpunkt liegt dabei insbesondere auf programmierungsfreien Roboterschweißzellen – Systeme, die 3D-Laserscanning und autonome Trajektorienplanung nutzen, um die Programmierung von Programmiergeräten zu überflüssigen. Diese Unterscheidung ist für den ROI wichtig, da sich die Wirtschaftlichkeit einer Zelle ohne Programmierung grundlegend von der einer herkömmlichen programmierten Zelle unterscheidet: Die Programmierkostenzeile verschwindet, die realisierbare Chargengröße sinkt auf eins, und die Teilemischungsbeschränkung wird vollständig entfernt. Dabei handelt es sich nicht um geringfügige Verbesserungen gegenüber der Standardberechnung; Sie ändern, für welche Geschäfte Automatisierung sinnvoll ist.
Wenn Sie noch nicht mit der Funktionsweise von Roboterschweißzellen ohne Programmierung vertraut sind, lesen Blog 03: Roboterschweißzelle ohne Programmierung Erste. In diesem Artikel wird davon ausgegangen, dass Sie die Technologie verstehen und nun bewerten, ob die Wirtschaftlichkeit für Ihren Betrieb funktioniert.

Ein Hinweis zur Preisgestaltung:
Die Systemkosten variieren je nach Konfiguration erheblich (Single vs. Doppelstation, Positionstyp, Spur der siebten Achse, Sensornutzlast, und regionalspezifische Installations- und Inbetriebnahmeanforderungen). Die Systemkosten in diesem Artikel reichen von etwa 48.000 US-Dollar für eine Einzelstationskonfiguration bis zu 204.000 US-Dollar für ein voll ausgestattetes System mit großen Teilen, Spur und Positionierer für die siebte Achse. Hierbei handelt es sich um veranschaulichende Benchmarks zur richtungsweisenden ROI-Schätzung. Die tatsächlichen Preise hängen von Ihrer spezifischen Teilegeometrie ab, Produktionsvolumen, Anforderungen an die Sensornutzlast, und regionalen Installationsbedingungen. Für ein standortspezifisches Angebot, Kontaktieren Sie unser Engineering-Team mit Ihren Teilespezifikationen und Ihrem Produktionsvolumen.
Die vier Zahlen, die den ROI jeder Schweißautomatisierung bestimmen
Bevor Sie die Szenarien durcharbeiten, Es lohnt sich, die vier Variablen festzulegen, die den ROI in jeder Berechnung der Schweißautomatisierung von Baustahl bestimmen. Alles Weitere leitet sich von diesen vier ab.
| Variable | Was es einfängt | Wo Sie Ihre Nummer finden |
| Geladener Arbeitssatz (L) | Schweißerlohn + Vorteile + Gemeinkosten des Arbeitgebers. Die tatsächlichen Stundenkosten für die Beschäftigung eines zertifizierten Schweißers, nicht nur der Lohnsatz. | Personalwesen / Lohn- und Gehaltsabrechnung: Der Lohnsatz × 1,25–1,40 deckt in den meisten Märkten typischerweise Sozialleistungen und Gemeinkosten ab |
| Manuelle Stunden pro Teil (H) | Gesamte Schweißzeit pro Teil: aufstellen, heften, Schweißen, Schleifen, nacharbeiten. Nicht nur die Lichtbogenzeit – die Gesamtstundenzahl vom Eintreffen des Teils bis zur abgeschlossenen Schweißung. | Lassen Sie Ihren besten Schweißer an einem repräsentativen Teil arbeiten, einschließlich der gesamten Zeit außerhalb des Lichtbogens |
| Roboterzykluszeit pro Teil (C) | Scanzeit + Pfadgenerierung + Schweißausführung + Teilwechsel. Beinhaltet die gesamte Zeit, die die Zelle pro Teil belegt ist. | Fordern Sie beim Anbieter eine Zykluszeitstudie für Ihr repräsentatives Teil an |
| Gesamtinvestition in die Zelle (ICH) | Ausrüstung + Installation + Befestigung + Inbetriebnahme + Wartungsbudget für das erste Jahr. Nicht nur der Ausstattungspreis. | Erhalten Sie vom Anbieter einen Komplettpreis; Für Montage und Inbetriebnahme 15–20 % hinzurechnen |
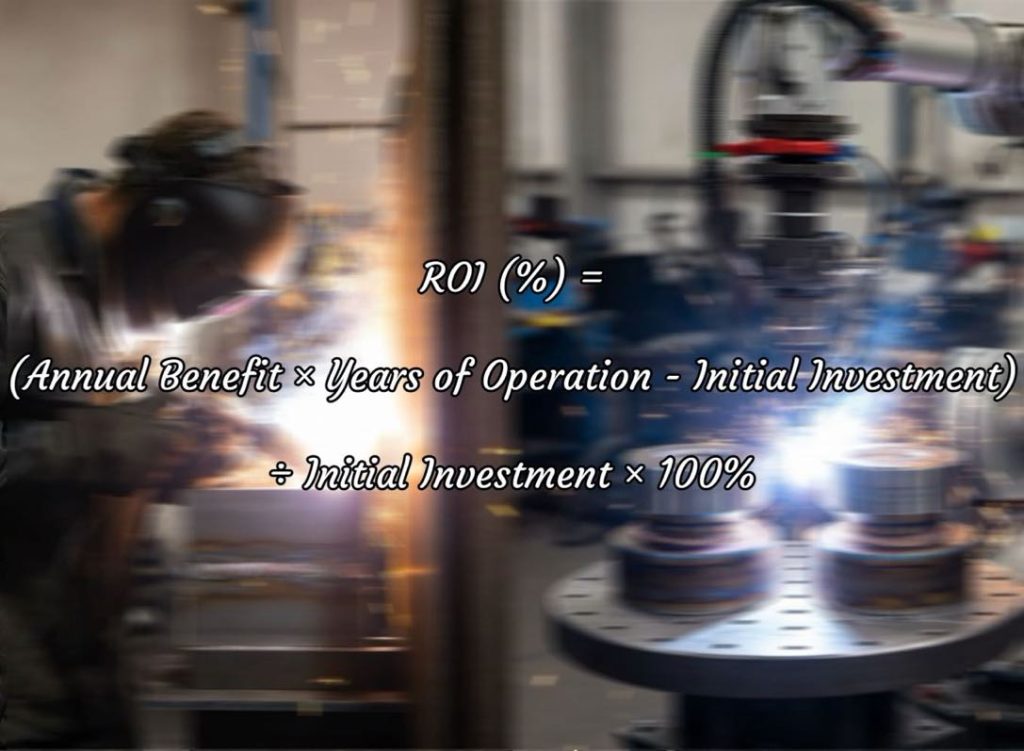
Sobald Sie diese vier Zahlen haben, ist die ROI-Formel einfach:
| Monthly saving = V × [ (L×H) − (L × 0.15 × C + Betriebskosten pro Teil) ] Rückzahlung (Monate) = I ÷ Monthly saving Where: V = monatliches Teilvolumen L × 0.15 × C = Betreiberkosten bei 15% der Zykluszeit (Laden, Überwachung, Entladung) Betriebskosten pro Teil = Leistung + Verbrauchsmaterial + Wartung abgeschrieben ≈ 1,50–3,00 $ Notiz: Für eine Zelle ohne Programmierung, Es gibt keinen Programmierkostenterm – diese Linie ist Null. Für eine herkömmliche programmierte Zelle, hinzufügen: (Programmiererstunden pro Teil × Programmierersatz) auf der Roboterkostenseite. |
Szenario 1: Lohnfertiger für Baustahl mittlerer Stückzahl
Shop-Profil
| Parameter | Wert |
| Operationstyp | Job-Shop – projektbasierte Strukturfertigung |
| Monatliches Teilvolumen | 120 Teile pro Monat, 25–30 verschiedene Teilenummern |
| Typisches Teil | Trägerhalterungsbaugruppe – 4-seitige Kehlnaht, 200–350-mm-Beine, 8–12 mm Platte |
| Aktueller Personalbestand | 3 geprüfte Schweißer + 1 Monteur |
| Primärer Schmerzpunkt | Kann kein viertes Schweißgerät finden; Auftragseinbußen aufgrund von Kapazitätsengpässen |
| Zelle wird ausgewertet | Sichtgesteuerte Einzelstationszelle mit Positionierer, keine 7. Achse |
Die Kostenberechnung
| Eingang | Wert | Quelle / Basis |
| Geladene Schweißerrate (L) | $54/Std | $38/Std. Lohn × 1.42 Belastungsquote |
| Manuelle Stunden pro Teil (H) | 1.6 Std | Zeitmessung im repräsentativen Bereich: 25 Min. Setup + 52 min. Schweißen + 19 Min. Schleifen/Nacharbeiten |
| Roboterzykluszeit pro Teil (C) | 0.48 Std | Studie zum Lieferantenzyklus: 8 Min. Scan+Plan + 21 min. Schweißnaht + 6 Mindestbeladung/-entladung |
| Zellinvestition (ICH) | $48K–$80K | Geschätzte Systemkosten: Sichtgesteuerte Einzelstationszelle mit Positionierer (konfigurationsabhängig) |
| Monatliches Volumen (V) | 120 Teile | Aktueller bestätigter Auftragsbestand |
| Bedienerkosten pro Teil | $54 × 0.15 × 0.48 = $3.89 | 15% der Zykluszeit bei Schweißgeschwindigkeit (als Betreiber neu eingesetzt) |
| Betriebskosten pro Teil | $2.10 | Leistung + Draht + Tipps + Wartung amortisiert |
Das Ergebnis
Manuelle Kosten pro Teil: $54 × 1.6 = $86.40
Roboterkosten pro Teil: $3.89 + $2.10 = $5.99
Einsparung pro Teil: $86.40 − $5.99 = $80.41
Monatliche Ersparnis: 120 × $80.41 = $9,649
Amortisationszeit: ca. 5–9 Monate (Abhängig von der endgültigen Systemkonfiguration)
| 5–9 MonateAmortisationszeit – Szenario 1 Mittelgroßer Lohnbetrieb, 120 Teile/Monat, $54/Std. geladener Tarif (illustrativ) |
Zwei zusätzliche Wertelemente, die nicht in der Basisberechnung enthalten sind: die Kapazitätsbeschränkung des Shops (Ablehnung von Aufträgen aufgrund von Schweißermangel) wird auf geschätzt $180,000 in entgangenem Jahresumsatz. Bei 3-fachem Durchsatz pro Schicht mit der Zelle, Diese Einschränkung wird im ersten Jahr beseitigt – ein erheblicher Mehrwert entsteht, der in einer reinen Kosteneinsparungs-ROI-Berechnung nicht erscheint.
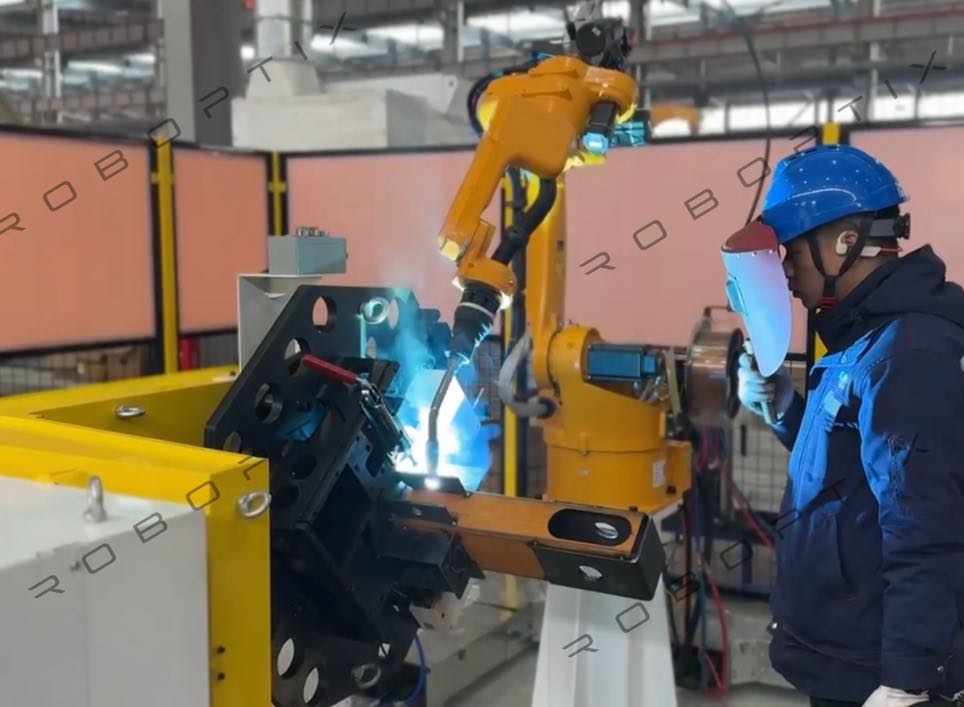
Szenario 2: Hochvolumiger Strukturhersteller mit Wiederholungsproduktion
Shop-Profil
| Parameter | Wert |
| Operationstyp | Produktionshersteller – Lieferkettenkomponente für Bauunternehmer |
| Monatliches Teilvolumen | 380 Teile pro Monat, 8–12 aktive Teilenummern |
| Typisches Teil | Montage der Stützengrundplatte – T-Verbindung und Kehlnähte, 16–25 mm Platte, 2–4 Schweißverbindungen pro Teil |
| Aktueller Personalbestand | 5 Schweißer an 2 Verschiebungen |
| Primärer Schmerzpunkt | Die Arbeitskosten sind der primäre Margendruck; wollen den Personalbestand durch Fluktuation reduzieren |
| Zelle wird ausgewertet | Visiongesteuerte Zelle mit zwei Stationen und Positionierer – gleichzeitiges Laden/Schweißen |
Die Kostenberechnung
| Eingang | Wert | Quelle / Basis |
| Geladene Schweißerrate (L) | $61/Std | $44/Std. Lohn × 1.39 Last (Gewerkschaftsladen) |
| Manuelle Stunden pro Teil (H) | 0.95 Std | Zeitgesteuert: 12 Min. Setup + 34 min. Schweißen + 11 minimale Handhabung |
| Roboterzykluszeit pro Teil (C) | 0.28 Std | Studie zum Lieferantenzyklus: 4 Min. Scan+Plan + 8 min. Schweißnaht + 5 Min. Doppelstationsumschaltung |
| Zellinvestition (ICH) | $80140.000 K$ | Geschätzte Systemkosten: Sichtgesteuerte Zelle mit zwei Stationen und Positionierer (konfigurationsabhängig) |
| Monatliches Volumen (V) | 380 Teile | Vertraglicher Produktionsplan |
| Bedienerkosten pro Teil | $61 × 0.15 × 0.28 = $2.56 | |
| Betriebskosten pro Teil | $2.40 | Höhere Abscheidungsrate auf dickem Blech |
Das Ergebnis
Manuelle Kosten pro Teil: $61 × 0.95 = $57.95
Roboterkosten pro Teil: $2.56 + $2.40 = $4.96
Einsparung pro Teil: $57.95 − $4.96 = $52.99
Monatliche Ersparnis: 380 × $52.99 = $20,136
Amortisationszeit: ca. 4–7 Monate (Abhängig von der endgültigen Systemkonfiguration und dem Produktionsvolumen)
| 4–7 MonateAmortisationszeit – Szenario 2 Großserienfertigung, 380 Teile/Monat, $61/Std. geladener Tarif (illustrativ) |
Bei 380 Teile pro Monat und 2-Schicht-Betrieb, Die Doppelstationszelle läuft ungefähr 1,800 Stunden pro Jahr. Die Zelle ersetzt effektiv 2.2 Schweißer auf Jahresbasis – im Einklang mit dem auf Fluktuation basierenden Personalabbauplan der Werkstatt. Ein Schweißer wird als Zellenbediener eingesetzt; Eine Position wird durch natürliche Fluktuation vernichtet 18 Monate.
Szenario 3: Hersteller von Transformatortanks
Shop-Profil
| Parameter | Wert |
| Operationstyp | OEM-Hersteller von Transformatorkesseln – 20–35 Einheiten pro Monat |
| Monatliches Teilvolumen | 28 Transformatorkessel pro Monat – Durchschnitt 55 Schweißverbindungen pro Tank |
| Typisches Teil | Mittelverteilungstransformatorkessel: 1.8 m × 1.2 m × 1.4 M, 6–10 mm Wandplatte, gewellte Seitenwände |
| Aktueller Personalbestand | 6 Schweißer + 2 Monteure — 2 Verschiebungen |
| Primärer Schmerzpunkt | Jeder Tank hat eine andere Konfiguration – die Programmierkosten machen herkömmliche Robotik unrentabel |
| Zelle wird ausgewertet | Sichtgesteuerte Einzelstationszelle mit 7.-Achsen-Führung und Spindelstock-/Reitstock-Positionierer |
Warum die traditionelle Robotik hier versagt – und warum das Nichtprogrammieren daran etwas ändert
Dieses Szenario veranschaulicht den wesentlichen ROI-Unterschied zwischen einer herkömmlichen programmierten Zelle und einer Zelle ohne Programmierung. Mit 28 Tanks pro Monat und 15–20 verschiedene Konfigurationen, Eine herkömmliche Zelle würde 15–20 × erfordern 4 Stunden = 60–80 Stunden Programmieren pro Monat zu 90 $/Stunde – 5.400–7.200 $ monatlich allein für Programmiererkosten, bevor die Zelle eine einzelne Verbindung schweißt. Die Wirtschaft bricht zusammen, bevor die Analyse ihre Amortisationszeit erreicht.
Bei einer Zelle ohne Programmierung entfallen diese Kosten vollständig. Jeder Tank wird frisch gescannt; Der Pfad wird autonom generiert. Die Programmierkosten betragen Null, unabhängig davon, wie viele Konfigurationen der monatliche Stapel enthält.
Die Kostenberechnung
| Eingang | Wert | Quelle / Basis |
| Geladene Schweißerrate (L) | $58/Std | $41/Std. Lohn × 1.41 Last |
| Manuelle Stunden pro Tank (H) | 19.5 Std | Zeitlich begrenzt 5 repräsentative Panzer: Schweißen + Neupositionierung + Schleifen |
| Roboterzykluszeit pro Tank (C) | 8.2 Std | Studie zum Lieferantenzyklus: 18 Min. Scan+Plan + 7.2 Std. schweißen + 45 meine Positionskoordination |
| Zellinvestition (ICH) | $140204.000 K$ | Geschätzte Systemkosten: Einzelstationszelle mit 7.-Achsen-Führung und Spindelstock-/Reitstock-Positionierer (konfigurationsabhängig) |
| Monatliches Volumen (V) | 28 Panzer | Aktueller Produktionsplan |
| Betreiberkosten pro Tank | $58 × 0.20 × 8.2 = $95.12 | 20% der Zykluszeit (stärkere Einbindung des Bedieners bei der Kranverladung) |
| Betriebskosten pro Tank | $18.40 | Höhere Verbrauchsmaterialien bei mehrlagigen dicken Plattenverbindungen |
| Einsparung von Programmierkosten | $6,300/Monat | Eliminiert: 70 Std. × 90 $/Std. Programmierer – entscheidender Vorteil ohne Programmieren |
Das Ergebnis
Manuelle Kosten pro Tank: $58 × 19.5 = $1,131
Roboterkosten pro Tank: $95.12 + $18.40 = $113.52
Einsparung pro Tank (Arbeit): $1,131 − $113.52 = $1,017.48
Monatliche Arbeitsersparnis: 28 × $1,017.48 = $28,490
Monatliche Programmierersparnis: $6,300 (einzigartig für Zellen ohne Programmierung)
Gesamte monatliche Ersparnis: $28,490 + $6,300 = $34,790
Amortisationszeit: ca. 4–6 Monate (Abhängig von der endgültigen Systemkonfiguration)
| 4–6 Monate Amortisationszeit – Szenario 3 Transformatortank OEM, 28 Tanks/Monat, $58/Std. geladener Tarif (illustrativ) |
| Die Programmiersparzeile ($6,300/Monat) ist ausschließlich der Vorteil einer Zelle ohne Programmierung. Eine herkömmliche programmierte Zelle würde in diesem Szenario diese Kosten erhöhen, anstatt sie zu beseitigen,Verlängerung der Amortisation von 11 Monate zu Ende 30 Monate – über die Grenzen der meisten Investitionsrichtlinien hinaus. Deshalb High-Mix, Nicht repetitive Baustahlanwendungen sind insbesondere für Zellen ohne Programmierung das stärkste wirtschaftliche Argument, keine Roboterschweißzellen im Allgemeinen. |
Vier ROI-Elemente, die bei herkömmlichen Schweißautomatisierungsmodellen fehlen
Standard-ROI-Modelle erfassen Arbeitseinsparungen. Ihnen fehlen in der Regel vier zusätzliche Wertelemente, die für den Gesamt-ROI einer Roboterschweißzelle ohne Programmierung in Baustahlanwendungen von wesentlicher Bedeutung sind.
| Fehlender Artikel | Warum es real ist | Typischer Jahreswert |
| Einnahmen aus nicht ausgelasteten Kapazitäten | Geschäfte, die Bestellungen aufgrund von Schweißermangel ablehnen, verlieren Umsatz, nicht nur Kosten entstehen. Die Zelle erhöht die Kapazität, ohne dass die Zahl der Mitarbeiter erhöht wird. | $150400.000 K$, je nach Auftragsbestand und Marge |
| Reduzierung der Nacharbeitskosten | Zellen ohne Programmierung mit lückenadaptiver Parametersteuerung reduzieren die Nacharbeit von 3–8 % auf unter 1% durch Anpassung der Schweißparameter an die tatsächliche Verbindungsgeometrie. | $45180.000 K$ bei einem jährlichen Schweißumsatz von 2 bis 3 Millionen US-Dollar |
| Vermeidung von Rekrutierungs- und Bindungskosten | Jeder eingestellte Schweißer kostet 8.000 bis 25.000 US-Dollar an Rekrutierungsaufwand, Onboarding, und Produktivitätssteigerung. Fluktuationsreduzierung und Personalvermeidung sind echte Einsparungen. | $1650.000 K$ pro eingesparter Schweißerposition |
| Eliminierung der Programmierkosten | Bei herkömmlichen Zellen fallen laufende Programmierkosten an, wenn sich der Teilemix ändert. Für Zellen ohne Programmierung fallen keine Programmierkosten an, unabhängig vom Teilemix. | $30120.000 K$/Jahr, abhängig von der Komplexität des Mixes |
| Wenn alle vier fehlenden Elemente enthalten sind, Der wirtschaftliche Gesamtnutzen für eine Roboterschweißzelle ohne Programmierung bei der Herstellung von Baustahl ist in der Regel 40–80 % größer, als die reine Arbeitsersparnisberechnung vermuten lässt. Die Amortisationszeit verkürzt sich entsprechend. |
Sensitivitätsanalyse: Wie sich Schlüsselvariablen auf die Amortisation auswirken
ROI-Berechnungen sind nur so gut wie die Eingabeannahmen. Die folgende Tabelle zeigt, wie das Szenario abläuft 1 Die Amortisationszeit ändert sich, wenn sich Schlüsselvariablen verschieben – und gibt Ihnen einen Eindruck davon, wie robust die Wirtschaftslage gegenüber Veränderungen in Ihrer tatsächlichen Situation ist.
| Variable geändert | Aus Basisfall | Amortisationszeit (Monate) | Richtung |
| Geladene Schweißerrate | $54/Std. → 45 $/Std (geringerer Arbeitsmarkt) | 7–10 Monate | Länger |
| Geladene Schweißerrate | $54/Std. → 65 $/Std (angespannter Arbeitsmarkt) | 5–7 Monate | Kürzer |
| Monatliches Volumen | 120 Teile → 80 Teile (geringere Lautstärke) | 8–12 Monate | Deutlich länger |
| Monatliches Volumen | 120 Teile → 160 Teile (höhere Lautstärke) | 4–6 Monate | Kürzer |
| Zellinvestition | $64K → 48.000 $ (niedrigere Spez / einfachere Konfiguration) | 4–6 Monate | Kürzer |
| Zellinvestition | $64K → 180.000 $ (höhere Spezifikation / Doppelstation / großteilige Konfiguration) | 7–10 Monate | Länger |
| Manuelle Stunden pro Teil | 1.6 Std. → 1.2 Std (einfachere Teile) | 9–13 Monate | Länger |
| Manuelle Stunden pro Teil | 1.6 Std. → 2.2 Std (komplexe Teile) | 4–6 Monate | Kürzer |
| Berücksichtigen Sie den Kapazitätsgewinn | Fügen Sie 150.000 $/Jahr ungenutzte Einnahmen hinzu | 3–5 Monate | Deutlich kürzer |
Aus der Sensitivitätstabelle stechen zwei Schlussfolgerungen hervor. Erste, Das monatliche Volumen ist die empfindlichste Variable – der Rückgang von 120 Zu 80 Ersatzteile verdoppelt die Amortisationszeit nahezu. Der Schwellenwert für das minimale lebensfähige Volumen ist wichtiger als fast jede andere Eingabe. Zweite, Die Einbeziehung einer kapazitätsbeschränkten Umsatzerholung führt zu einer drastischen Amortisierung – insbesondere für Geschäfte, die bereits Bestellungen ablehnen, Die Zelle ermöglicht den Umsatz, nicht nur ein Kostensenker.
Häufig gestellte Fragen
Wie hoch ist das monatliche Mindestvolumen, damit eine Roboterschweißzelle ohne Programmierung finanziell sinnvoll ist??
Basierend auf den oben genannten Szenarien, das minimale nutzbare Volumen für eine Standard-Einzelstationszelle ohne Programmierung (Die Investition liegt je nach Konfiguration typischerweise im Bereich von 48.000 bis 204.000 US-Dollar) Bei einem belasteten Schweißersatz von 50–60 US-Dollar/Stunde sind das etwa 70–90 Teile pro Monat 1.5+ manuelle Stunden pro Teil. Unterhalb dieser Schwelle, Die monatliche Ersparnis reicht nicht aus, um die Investition innerhalb eines Amortisationsfensters von 48 Monaten zu amortisieren. Geschäfte mit einem Volumen unterhalb dieses Volumens sind mit halbautomatischen Vorrichtungen oder Positionierern besser bedient, bis das Volumen zunimmt. Betriebe in der Nähe des Schwellenwerts sollten vor ihrer Entscheidung ihre eigenen Zahlen mit ihrem tatsächlichen Arbeitsaufwand und der Teilekomplexität ermitteln.
Wie berechne ich den Lohnsatz für meine Schweißer??
Der Lohnsatz ist der jährliche Gesamtaufwand für die Beschäftigung eines Schweißers geteilt durch die jährlich abrechnungsfähigen Stunden. Die jährlichen Gesamtkosten umfassen: Grundgehalt, Lohnsteuern (typischerweise 7–10 % des Gehalts), Kranken- und Zahnversicherung, Rentenbeiträge, Arbeiter’ Entschädigungsversicherung, und alle anderen Vorteile. Teilen Sie durch ungefähr 1,800 Zu 1,900 Jahresstunden für einen Vollzeitschweißer. Ein Schweißer, der einen Grundlohn von 38 US-Dollar pro Stunde verdient, hat je nach Leistungsstruktur in der Regel einen Lohnsatz von 48 bis 55 US-Dollar pro Stunde. Wenn Sie unsicher sind, Ihr HR- oder Finanzteam wird diese Zahl als Teil seiner Arbeitskostenmodellierung verwenden.
Die Szenarien zeigen Arbeitseinsparungen, aber wie lange dauert es bis man die erste Einsparung sieht?
Die ersten messbaren Einsparungen treten typischerweise im ersten Monat des Produktionsbetriebs auf 8 Zu 16 Wochen nach der Bestellung, sobald die Inbetriebnahme und die Bedienerschulung abgeschlossen sind. Die Zelle beginnt sofort mit der Produktion von Teilen; Es gibt keine Hochlaufphase, in der die Produktion unter der Kapazität liegt. Die in den Szenarien dargestellten Einsparungen sind ab dem ersten Monat des Produktionsbetriebs erreichbar, Vorausgesetzt, der Bediener ist geschult und die Schweißplanbibliothek ist für die primären Verbindungstypen validiert. Einige Geschäfte verzeichnen im ersten und zweiten Monat teilweise Einsparungen, da der Betreiber Vertrauen aufbaut, Die volle Produktivität wurde im dritten Monat erreicht.
Sollte ich die Kosten meines aktuellen Schweißermangels in die ROI-Berechnung einbeziehen??
Ja – und die meisten Standard-ROI-Modelle fordern Sie nicht dazu auf. Wenn Ihre Werkstatt derzeit Bestellungen abweist oder die Lieferzeiten verlängert, weil Sie nicht genügend Schweißkapazitäten mieten können, Der durch diese Einschränkungen entgangene Umsatz ist ein echter Kostenfaktor für die Nichtautomatisierung. Um es einzubeziehen: Schätzen Sie den jährlichen Wert der Aufträge, die Sie aufgrund von Kapazitätsengpässen beim Schweißen ablehnen oder verschieben, und addieren Sie diese Zahl als jährlichen Nutzen auf der Roboterseite der Berechnung. Dabei handelt es sich nicht um einen spekulativen Vorteil, sondern um die Rückgewinnung von Einnahmen, die Sie ohnehin nicht erzielen können. Durch die Einbeziehung verringert sich die Amortisation für Geschäfte mit eingeschränkter Kapazität in der Regel um 30–50 %.
Nächste Schritte
Wenn die oben genannten Szenarien Ihren Betrieb beeinträchtigen, Sie verfügen über genügend Informationen, um das Gespräch auf die nächste Ebene zu heben. Hier erfahren Sie, was zu tun ist:
- Führen Sie Ihre eigenen vier Eingänge aus: geladener Arbeitssatz, manuelle Stunden pro Teil, geschätzte Roboterzykluszeit, und Gesamtinvestition in die Zelle. Die Formel in H2-1 gibt Ihnen eine Amortisationsschätzung im Folgenden 10 Minuten.
- Fordern Sie eine Lieferantenzykluszeitstudie für Ihr repräsentatives Teil an. Jeder glaubwürdige Anbieter sollte bereit sein, eine Schätzung der Zykluszeit auf der Grundlage Ihrer Teilezeichnungen abzugeben, bevor Sie sich zu einem Kauf verpflichten. Dies gibt Ihnen das „C’ Variable mit realen Daten und nicht mit einem Benchmark.
- Fragen Sie den Anbieter nach einem Komplettpreis: Ausrüstung + Lieferung + Installation + Inbetriebnahme + Wartungsvertrag für das erste Jahr. Der Unterschied zwischen dem Preis der Ausrüstung und dem Preis für die vollständige Installation kann erheblich sein – Installation, Inbetriebnahme, Befestigung, Ausbildung, und standortspezifische Integration verursachen zusätzliche Materialkosten. Hier gehen ROI-Berechnungen am häufigsten schief.
- Wenn Sie ein Geschäft mit begrenzter Kapazität haben, Beziffern Sie Ihre entgangenen Einnahmen vor dem Gespräch mit dem Anbieter. Diese Zahl verändert den ROI-Fall erheblich und gibt Ihnen eine stärkere interne Begründung für die Kapitalanfrage.
| Verwandte Lektüre in dieser Reihe: Blog 02 — Manuelles vs. Roboterschweißen für Baustahl: Wann lohnt sich Automatisierung?? Blog 03 — Roboterschweißzelle ohne Programmierung: Wie visionsgesteuerte Systeme Teach-Pendants überflüssig machen Blog 06 — Automatisierung des Transformatortankschweißens: Die Herausforderung des Großen lösen, Nicht wiederkehrende Teile Blog 07 — Autonome Trajektorienplanung bei Roboterschweißgeräten Blog 09 — 5 Fragen, die Sie vor dem Kauf einer Roboterschweißzelle für Baustahl stellen sollten |
| Erhalten Sie eine standortspezifische ROI-Bewertung Teilen Sie uns Ihr monatliches Teilevolumen mit, aktuelle Lohnquote, und typische Teilekomplexität. Wir führen ein ROI-Modell anhand Ihrer realen Zahlen durch und geben eine Amortisationsprognose ab – keine Verpflichtung erforderlich. Kontaktieren Sie uns jetzt → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free ROI projection |
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE
So berechnen Sie den ROI einer Roboterschweißzelle in 2026: Komplette Vorlage mit realen Fällen

Trends bei Roboterschweißzellen 2026–2030: KI, Maschinelles Sehen & Die Zukunft der Schweißautomatisierung
Checkliste für den Kauf von Schweißpositionierern: 6 Eingaben für eine genaue Ausschreibung
Installation & Wartungshandbuch für Roboter-Laserschweißsysteme: Eine praktische Roadmap

Roboter-Laserschweißen: Prinzipien, Vorteile, und Anwendungen (2026 Vollständiger Leitfaden)
