


Производител на работни станции за роботи и лазерни системи по поръчка



Head-and-Tailstock vs. L-тип срещу. Робот позиционер U-тип: Как да изберете според формата на детайла
Започнете с детайла, Не Машината
Най-честият въпрос, който получаваме от фабрики, оценяващи позициониращи роботи, е: “Кое е по-добро - челна и задна стойка или U-тип?” Самият въпрос е формулиран неправилно. Правилният въпрос е: как изглежда моят детайл, и кой позиционер е предназначен за него?
Главата и опашката са оптималното решение за корпуси на съдове под налягане и почти безполезни за автомобилни скоби. U-образният тип превъзхожда многостранните компоненти в диапазона 300–1000 kg — и не може да се справи с 3-метрова тръба при какъвто и да е полезен товар. Тази статия подхожда към избора по начина, по който купувачът всъщност мисли: започвайки от детайла. За всяка от шестте общи категории детайли, ние идентифицираме правилния тип позиционер, обясни защо, и го подкрепете с документирани производствени резултати от реални инсталации.
| Връзка с пълното ръководство за избор: Това е спътникът за бързо вземане на решения 2026 Ръководство за купувача на робот-позиционер: Всички 5 Сравнени типове. Ако искате по-задълбочени технически подробности за всеки тип, виж тази статия. Това ви отвежда до препоръка под 10 минути. |
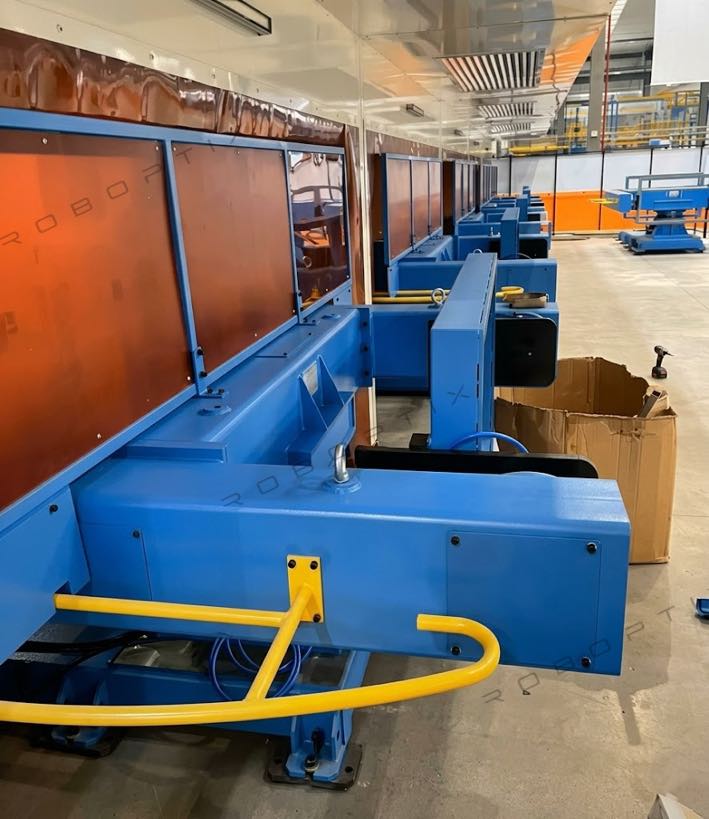
Таблица за бързо съвпадение: Намерете вашата категория детайл
По-голямата част от индустриалните заваръчни детайли попадат в една от шестте категории. Намерете своя по-долу:
| Описание на детайла | Типични примери | Първи избор | Втори избор | Елиминирайте |
| Дълги, тръбен, аксиално симетричен — двата края могат да се захващат | Съдове под налягане, валове, кулови секции, макари за тръби | Челна и задна част (B серия) | H-тип (кръгло сечение) | U-тип, Три оси |
| Диск, пръстен, или равнинна геометрия — ниско съотношение на височина към диаметър | Фланци, кръгли рамки, EV тави за батерии | H-тип ротационна маса (Серия H) | Челна и задна част (малък) | Три оси |
| Многолицев, 300–1000 кг, чиста заварка | Автомобилни скоби, рамки за инструменти, плочи за монтаж на оборудване | U-тип двойна ос (Серия U) | L-тип | Челна и задна част |
| Многолицев, 300–1 500 кг, заваряване + сглобяване на същата станция | Рамки за батерии за EV, рамки за мотоциклети, алуминиеви конструкции | L-тип двойна ос (Серия L) | U-тип | Челна и задна част |
| Сложно многолицево, 500–2 000 кг, тежки заварки | Стрели за багери, кранови стрели, рамки на гондолите на вятърни турбини | Три оси (B008–B012) | Челна и задна част (тяло на стрелата) | H-тип, U-тип |
| Детайл с наднормено тегло, >2,000 кг | Тежки съдове под налягане, големи структурни възли, индустриални рамки | Тежка предна и задна част (B004) | Три оси (B008, до 2,000 кг) | U-тип, светлина H-тип |
Сценарий 1: Дълги, Тръбна, или аксиално симетрични детайли
| Препоръчва се: Позиционер на робота с глава и задна стойка (B серия) |
| Типични детайли: Корпуси на съдове под налягане (пръстени и надлъжни шевове), големи задвижващи валове, секции от кули на вятърни турбини, тръби за стрели на инженерни машини, тръбни колектори Основно предизвикателство: Ръчно препозициониране на a 1,500 кг обвивка на съд под налягане изисква кран и двама такелажници на едно обръщане, осредняване 20 минути на събитие. Една типична черупка се нуждае 6 към 8 препозициониране на събития за цикъл — над 2 часове загубено време на дъгата на компонент. Препоръчителен тип: Позиционер на робота за глава и задна част — B001 / B002 / B004 защо: Позиционерът върти детайла непрекъснато по основната му ос, докато роботът проследява шева - перфектно геометрично съответствие за периферни заварки. Времето за включване на дъгата достига 85%+. Всеки шев е завършен в равна позиция. Референтни модели: MRK-B001 (500–1000 кг, 0.05 mm@R350, 90°/s, обхват 2–3,5 m) / MRK-B002 (1,000–1 500 кг, 60°/s) / MRK-B004 (1,500–5 000 кг, ±0,075 mm@R500, обхват до 8 м) Документиран резултат: Производител на съдове под налягане от Персийския залив, използващ MRK-B002: степента на порьозност на шевовете на пръстените спадна от 9.2% към 0.6%; пропускателна способност увеличена от 3 към 7 компоненти на смяна; годишно намаляване на разходите за преработка на $142,000. |
Когато челната и задната част НЕ пасват
- Краищата на детайла не могат да се хващат концентрично (неправилно напречно сечение, силно изтъняване)
- Центърът на масата е значително изместен спрямо оста на въртене - създава опасна ротационна динамика
- Външният диаметър на детайла надвишава максималния диаметър на въртене на модела
Сценарий 2: Диск, Пръстен, или равнинни детайли
| Препоръчва се: H-тип серво ротационна маса (Серия H) |
| Типични детайли: Фланци с всякакви размери, кръгли структурни рамки, Основни тави за EV батерии, кръгли крайни капачки, пръстеновидни секции Основно предизвикателство: Ръчно индексиране a 600 kg фланец между позициите на заваръчните шевове за дупка за болт отнема 3 към 5 минути на индекс, въвежда ъглова грешка, и създава умора при пълна смяна. Препоръчителен тип: H-тип серво ротационна маса — H001 / H004 / H005 защо: Кръглата маса се върти до всяка индексирана позиция със серво прецизност (±0,05 мм) докато детайлът лежи плосък — съвпадайки с естествената ориентация на дисковите и равнинните части. Не е необходимо повдигане или накланяне; най-ниската цена на интеграция от всичките пет типа. Референтни модели: MRK-H001 (500–2 000 кг, ±0,05 при R350, 60°/s, маса го. 600–2 000 мм) / MRK-H004 (500–1 500 кг, макс. въртене ø2000 mm) / MRK-H005 (1,500–2 000 кг, макс. въртене ø3000 mm) Документиран резултат: Цех за производство на фланци, използващ MRK-H001: производителността на фланеца за една смяна е увеличена от 24 към 47 единици (+96%); степента на преминаване при инспекция при първо преминаване е подобрена от 71% към 97%. |
Когато Н-тип НЕ пасва
- Заготовката изисква заваряване на страничните повърхности или долната страна — въртенето от H-тип разкрива само горната повърхност
- Съотношението височина/диаметър на детайла надвишава 0.8 — стабилността на въртене се влошава, нарастващ риск
Сценарий 3: Многолицеви компоненти, 300–1000 кг, Чисто заваряване
| Препоръчва се: Двуосен робот-позиционер U-тип (Серия U) |
| Типични детайли: Автомобилни окачващи скоби, монтажни плочи на шасито, рамки на арматурното табло, каросерия в бяло подвъзли, заварки на корпуса на оборудването Основно предизвикателство: С фиксирано приспособление, 40–60% от заваръчните фуги на конзола с четири лица се изпълняват във вертикални или горни позиции. Резултатът: порьозност при 8–12%, неравномерност на перлите по вертикални шевове, и несъответствие от смяна към смяна - всички причинени от позицията, не програмиране. Препоръчителен тип: Двуосен робот-позиционер U-тип — U001 / U002 защо: Обръщащата се ос J1 (±90°) и J2 ос на въртене (±200°) приведете която и да е страна в позицията за плоско заваряване нагоре преди всяка последователност на заваряване. Роботът никога не заварява извън позиция. Отпечатък от ~1,2 m² позволява множество модули едно до друго в една клетка. Референтни модели: MRK-U001 (300 кг, ±0,05 mm при R250, J1: 30°/s / 2,695 N·m, J2: 60°/s / 1,225 N·m) / MRK-U002 (500–1000 кг, обръщане ±0,075 mm@R500, инструментална екипировка ±0,05 mm@R350, J2: 60°/s) Документиран резултат: Доставчик на скоби за автомобили от ниво 2, използващ две единици MRK-U002: общият процент на дефектите спадна от 11.4% към 1.8%; месечните разходи за труд за преработка паднаха от $28,400 към $4,100; пълната възстановена инвестиция в 6.1 месеца. |
Когато тип U НЕ пасва
- Теглото на детайла надвишава 1,000 кг (U002 таван на полезен товар) — стъпка към L-тип или триос
- Дължината на детайла надвишава вътрешната хлабина на U-образната рамка — намеса в рамката
- Необходима е едновременна операция по сглобяване на една и съща станция — U-типът няма функция за индексиране на сглобяването
Сценарий 4: Многолицеви компоненти със заваряване + Сглобяване на същата станция
| Препоръчва се: Двуосен робот позиционер L-тип (Серия L) |
| Типични детайли: Рамки за батерии за EV (алуминий и стомана), основни рамки за мотоциклети и велосипеди, базови структури за оборудване със среден размер, всеки детайл, изискващ поставяне на гайка, пресоване на лагера, или сглобяване на части в заваръчното приспособление Основно предизвикателство: Прехвърляне на a 1,200 кг рамка за батерии между заваръчна и монтажна станция добавя 15 към 20 минути време без добавена стойност на цикъл, изисква повдигане с кран във всяка посока, и въвежда позиционна грешка при всяко прехвърляне. Препоръчителен тип: Двуосен робот позиционер L-тип — L001 / L002 защо: Инструменталната ос на L-рамката служи за двойно предназначение: завъртане на детайла за достъп при многостранно заваряване и индексиране до точни позиции за сглобяване. И двете операции се извършват на едно и също място, елиминиране на трансфера между гарите. L002 обръщане на въртящия момент на 6,720 N·m се справя силно асиметрично 1,500 кг алуминиева дограма. Референтни модели: MRK-L001 (300–500 кг, инструментална ос ±0,05 mm@R350, обръщане ±0,075 mm@R500, въртене 60°/s) / MRK-L002 (1,500 кг, въртящ момент 3,960 N·m, обръщащ въртящ момент 6,720 N·m, заваръчен заземен кабел ≥75 mm²) Документиран резултат: Производител на батерии за електромобили, използващ MRK-L002: времето за цикъл на единична единица, намалено от 42 към 28 минути (−33%); елиминирани са две станции за трансфер на сглобяване; годишно спестяване на разходи за труд $186,000. |
Когато L-тип НЕ пасва
- Чисто приложение за заваряване без изискване за сглобяване — тип U обикновено предлага по-добра ефективност на разходите
- Приложението изисква ъгъл на завъртане по-голям от 90° — ходът на оста на завъртане от тип L е ограничен
Сценарий 5: Сложни тежки заварки, 500–2 000 кг
| Препоръчва се: Триосен робот позиционер (Серия B008–B012) |
| Типични детайли: Рамена на стрелата на багера и кран, секции на кранова стрела и въртящи се пръстени, базови рамки на гондолата на вятърната турбина, основни структури на минно оборудване, въртящи се възли на пристанищни машини Основно предизвикателство: Сложна багерна стрела има шевове напречно 6+ самолети. Традиционният работен процес изисква 4 към 6 събития за препозициониране на крана за цикъл, осредняване 22 минути всеки. Общо време за препозициониране на стрела: 90 към 130 минути преди всяко допълнително заваряване. Препоръчителен тип: Триосен робот позиционер — B009 / B011 / B008 защо: Три координирани серво оси привеждат последователно всеки шев на която и да е повърхност до позиция за плоско заваряване. Детайлът се зарежда веднъж и се разтоварва веднъж — всички препозиционирания на лицето се извършват от позиционера. B008 обхват на люлка 5,000 мм; B009 и B011 постигат ±0,03 mm повторяемост. Референтни модели: MRK-B008 (1,500–2 000 кг, въртене ±0,05 mm@R500, люлка ø5 000 мм, обработка 60°/s) / MRK-B009 (500–1000 кг, въртене ±0.03 mm@R500, инструментална екипировка 90°/s) / MRK-B011 (1,000–1 500 кг, въртене ±0.03 mm@R500, инструментална екипировка 90°/s) Документиран резултат: Фабрика за строителни машини, използваща MRK-B011 за производство на стрели за багери: кранови операции на смяна намалени от 68 към 8 (само зареждане/изваждане); единичен цикъл на заваряване, съкратен от 4.2 към 2.7 часове (−36%); годишното производство се увеличава от 580 към 890 единици. |
Когато триос НЕ пасва
- Заготовката надвишава 2,000 kg — преминете към тежкотоварна челна и задна част (B004: 5,000 кг капацитет)
- Заготовката е стандартен цилиндър или диск - триосната сложност и цената не са оправдани; използвайте глава и опашка или Н-тип
Сценарий 6: Детайли с наднормено тегло — по-горе 2,000 кг
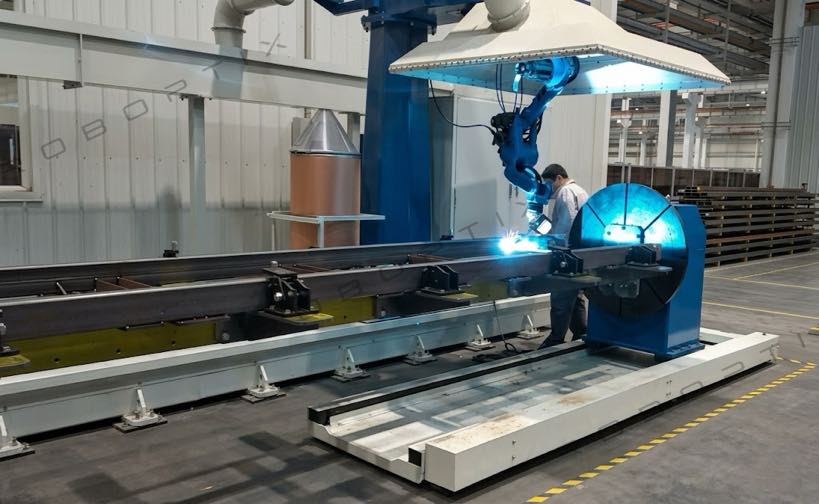
| Препоръчва се: Тежкотоварен позициониращ робот с глава и задна стойка (MRK-B004) |
| Типични детайли: Възли от тежки съдове под налягане (диаметър 2 m+), големи резервоари за съхранение, тежки индустриални структурни възли, масивни възли за отливане и заваряване Основно предизвикателство: При полезни товари по-горе 2,000 кг, повечето типове роботи позиционери са извън спецификацията. Инженерното предизвикателство се превръща в въртящия момент, спирачна сила, и твърдост на обхвата при висока ротационна инерция — не само номинален товар. Препоръчителен тип: Тежка предна и задна част — MRK-B004 защо: Оценен за 1,500 към 5,000 кг с разстояния от 3 m до 8 м, проектиран за високоинерционна динамика на цилиндрични детайли с наднормено тегло. Контролираното забавяне при 20°/s² предотвратява изместването на детайла. Единственият стандартен каталожен модел, покриващ товарите по-горе 2,000 кг при непрекъснато производство. Референтни модели: MRK-B004 (1,500–5 000 кг, ±0,075 mm@R500, максимална скорост на обръщане 30°/s, ускорение/забавяне 20°/s², стандартни разстояния: 3 / 5 / 6 / 8 м) Документиран резултат: Производител на тежка промишленост, използващ MRK-B004 (8 m обхват) на 4,2-тонни резервоарни секции: събития за препозициониране на кран на смяна, намалени от 12 към 0 средата на цикъла; повишена ефективност на заваряване 44%; всички записи за инциденти, свързани с безопасността, елиминирани за тази работна станция. |
Head-and-Tailstock vs. L-тип срещу. U-тип: Директно сравнение
Тези три типа генерират най-много въпроси за избор. Петизмерна таблица за вземане на решения:
| Измерение | Челна и задна част (Б) | L-тип двойна ос (Л) | U-тип двойна ос (U) |
| Напасване на формата на детайла | ❌ Само аксиално симетрични | ✅ Многолицев, среден размер | ✅ Многолицев, малък–среден |
| Максимален полезен товар | ✅ 5,000 кг (B004) | ⚪ 1,500 кг (L002) | ❌ 1,000 кг (U002) |
| Елиминира заваряването отгоре | ⚪ Само периферни шевове | ✅ Многостранно ефективен | ✅ Всички лица — J1+J2 |
| Функция за сглобяване на същата станция | ❌ Не се поддържа | ✅ Инструментална ос с двойно предназначение | ❌ Не се поддържа |
| Отпечатък от пода | ❌ Голям (обхват 2–8 m) | ⚪ Среден | ✅ Най-малък (~1,2 м²) |
| Сложност на интеграцията | ✅ Ниска (единична ос) | ⚪ Среден (две оси) | ⚪ Среден (две оси) |
| Типични разходи за покупка | ⚪ Среда | ⚪ Среда | ⚪ Среда |
| Най-подходящ за индустрията | Съдове под налягане, вятър, тръба | EV батерия, мотоциклет, алуминий | Автомобилни скоби, BIW |
⚪ = Среден диапазон между двете крайности.
5 Въпроси за потвърждение на вашия избор
| Q1: Могат ли двата края на детайла да бъдат захванати концентрично? → Да: head-and-tailstock е кандидат. не: премахване на главата и опашката. Q2: Дали теглото на детайла (включително приспособление) надхвърлям 1,000 кг? → Да: премахване на U-тип; оценете L-тип, глава и опашка, или триосни. Q3: Заготовката изисква ли операции по заваряване и сглобяване на една и съща станция? → Да: L-тип е основният кандидат. Q4: Заваръчните шевове са разпределени напречно 4 или повече лица? → Да: елиминирайте главата и опашката и H-типа; оценете U-типа, L-тип, или триосни. Q5: Е годишен обем по-горе 500 единици със строги изисквания за постоянство на позицията на заваръчния шев? → Да: координираният контрол на осите е задължителен, не е задължително — потвърдете съвместимостта на марката робот преди поръчка. |
Не сте сигурни в коя категория попада вашият детайл?
Изпратете ни чертеж или снимка на детайла с тегло и месечен обем на производство. Нашият инженерен екип ще идентифицира правилния тип робот позиционер, посочете правилния модел, и предоставете предварителна оценка на ROI — в писмен вид, в рамките на 24 работно време, без никакви разходи.
► Изпратете подробностите за вашия детайл за безплатна препоръка за избор
За автора
| опит & пълномощията Специалист по интегриране на роботизирана система за заваряване с 12+ години пряк опит в проекти. Рамката за сценарий на детайла в тази статия се основава на консултации за избор, предоставени на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички данни от казуси отразяват документирани, анонимизирани производствени записи от действителни инсталации. Компания: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб. Всички продуктови спецификации са извлечени от текущия H / Б / Л / U серия листове с данни. Сертификати: ISO 9001:2015 (GB/T 19001-2016) — Система за управление на качеството GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване АЗ КАКВО — Директива 2006/42/ЕО относно машините (Серт. не. M.2026.206.C134866) Високотехнологично предприятие — Серт. не. GR202341000595 (Издадено ноем. 2023) Последна актуализация: май 2026 |
СВЪРЗАНИ ПУБЛИКАЦИИ

5 Въпроси, които да зададете, преди да купите роботизирана заваръчна клетка за структурна стомана

5 Причини, поради които заваряването на големи детайли е неефективно — и как роботът за позициониране решава всяка от тях

Роботизирано лазерно заваряване ROI Анализ: Заслужава ли си инвестицията?

Кръгла срещу правоъгълна срещу неправилна: Съгласуване на конфигурацията на заваръчния позиционер с геометрията на детайла
Пет години TCO на заваръчен позиционер: Преброяване на скритите разходи, цитатът е забравен
