Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



5 Preguntas que debe hacerse antes de comprar una celda de soldadura robótica para acero estructural
La mayoría de los talleres que compran su primera celda de soldadura robótica primero hacen las preguntas equivocadas. preguntan por la marca, carga útil, y precio; luego, seis meses después, descubre que la celda no puede soportar su combinación de piezas., que la programación come cada hora que ahorra el robot, o que el posicionador no puede soportar la geometría de soldadura que realmente producen. Las preguntas que determinan si una celda de soldadura robótica tiene éxito o fracasa en la fabricación de acero estructural rara vez aparecen en una hoja de especificaciones..
Este artículo está dirigido a propietarios de talleres de fabricación., gerentes de producción, e ingenieros de automatización evaluando la compra de una celda de soldadura robótica. Las cinco preguntas a continuación identifican los puntos de falla que los proveedores a menudo no ofrecen voluntariamente.. Si está evaluando una celda de soldadura robótica sin programación (un sistema que utiliza escaneo láser 3D y planificación de trayectoria autónoma en lugar de enseñar programación colgante), estas preguntas se vuelven aún más críticas..
Pregunta 1: ¿Puede la celda manejar mi mezcla de piezas? Sin un accesorio para cada número de pieza?

Por qué es importante esta pregunta
Un taller típico de acero estructural funciona 25 a 40 diferentes números de pieza por mes, muchos en lotes de 3 a 15. Una celda de soldadura robótica tradicional asume una geometría repetible: cada pieza soldada se asienta en un dispositivo mecanizado con precisión, cada junta llega dentro de ±0,5 mm, y el robot sigue un camino previamente enseñado. Esto funciona en 5,000 piezas idénticas por mes. Se descompone en 40 diferentes conjuntos en pequeños lotes. Los talleres que no hacen esta pregunta terminan pagando entre $3000 y $8000 por pieza en costos de accesorios., o funcionar sin accesorios y ver cómo la calidad cae por debajo de los estándares manuales a medida que la variación entre piezas excede la tolerancia programada.
Que escuchar
Un proveedor que confía en el acero estructural hablará sobre fijaciones adaptables y flexibilidad de mezcla parcial. Si está evaluando una celda de soldadura robótica sin programación, la celda debe manejar lotes mixtos sin costo de instalación por variación de geometría: el escáner 3D compensa la desviación en el momento de la soldadura. Pídale al proveedor que le demuestre un cambio entre dos partes completamente diferentes.. Bajo 15 minutos es razonable. Bajo 5 es excelente. Encima 30 significa que la celda está construida para repetir la producción, no flexibilidad laboral.
| Escenario de mezcla de piezas | celda tradicional | Célula sin programación |
| 1 parte, 5,000+/mes | Accesorio dedicado, camino pre-enseñado. Óptimo. | Obras, pero la ventaja del escáner no se utiliza |
| 8–12 partes, 200–500/mes cada uno | Artículos fijos + programa por parte. Alto costo de instalación. | Fijación modular, sin programación. Ajuste fuerte. |
| 25–40 partes, lotes de 3 a 15 | El costo del accesorio/programa excede el costo de soldadura. No viable. | Caso de uso óptimo. El escáner se adapta a cada pieza. |
| 1-of-1 fabricaciones personalizadas | El tiempo de programación excede el tiempo de soldadura. No viable. | Viable si la pieza se ajusta al sobre de la celda. |
Si estás en las dos filas inferiores, una celda de soldadura robótica sin programación es la única configuración que tiene sentido económico para trabajos de acero estructural con alta mezcla.
Pregunta 2: ¿Cómo encuentra la celda la unión soldada y qué sucede cuando la separación es incorrecta??
Por qué es importante esta pregunta
Las piezas soldadas de acero estructural no llegan como los modelos CAD.. Las piezas cortadas con plasma tienen una variación de bisel de ±2–3°. Las tolerancias de ajuste varían entre ±1 y 3 mm.. La distorsión térmica abre o cierra los espacios de las raíces entre 1 y 2 mm a mitad de la soldadura.. Una celda de soldadura robótica que confía en el dibujo en lugar de medir la unión real producirá soldaduras defectuosas: el problema exacto para el que compró el robot.. La celda funciona perfectamente en la primera parte de prueba.. Luego las piezas de producción llegan con un 4 mm de espacio en lugar de 2 milímetros, el robot deposita la misma soldadura aprendida, y el resultado es una soldadura de tamaño insuficiente o quemado.
Que escuchar
Existen tres tecnologías, y la diferencia importa:
• Touch sensing: Encuentra la posición conjunta, no tamaño de la brecha. Agrega de 2 a 5 segundos por porro. Insuficiente para acero estructural de espacio variable.
• Through-arc tracking: Corrige el camino pero no el volumen de relleno.. Funciona para una variación moderada de la soldadura de filete. Luchas con raíces abiertas y ritmos de múltiples pases..
• 3D laser vision: Ancho de separación de perfiles, cara de raíz, ángulo de bisel, y desajuste antes de soldar: adapta tanto la ruta como los parámetros en tiempo real. La única tecnología que maneja variaciones completas del acero estructural. Estándar en cualquier celda de soldadura robótica creíble sin programación.
Pregunte qué sucede cuando la brecha mide 5 mm en un dibujo que especifica 2 milímetros. Una celda con visión 3D aumenta la velocidad de alimentación del alambre y ralentiza el recorrido para llenar el volumen. Una celda sin ella suelda a un tamaño insuficiente o se detiene; ambas cosas cuestan dinero.
Pregunta 3: ¿Cuál es el verdadero tiempo de ciclo, no sólo el tiempo de arco encendido??
Por qué es importante esta pregunta
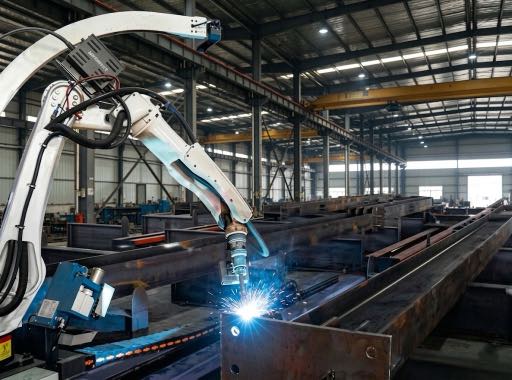
Los proveedores citan el tiempo de arco porque es el número más impresionante. Pero el arco suele ser entre el 35 y el 55 % del tiempo total del ciclo celular en el acero estructural.. el resto esta configurado, cargando, exploración, generación de ruta, reposicionamiento, y cambio. Un proveedor cotizando 12 minutos de arco para una parte que dura 28 El total de minutos no miente, pero no le dicen lo que necesita para obtener el retorno de la inversión..
Que escuchar
Solicite un desglose del tiempo del ciclo, ni un solo numero:
| Elemento de ciclo | Tiempo | Notas |
| Carga parcial y abrazadera | 4–6 minutos | Manual o asistido por grúa |
| 3Escaneo D y generación de ruta | 2–8 minutos | Proporcional al recuento conjunto; 18–40 articulaciones típicas |
| Soldadura por arco | 8–25 minutos | El número que cotizan los proveedores. |
| Reposicionamiento del posicionador | 1–3 minutos | A menudo se pasa por alto entre comillas |
| Descarga parcial | 3–5 minutos | Incluye inspección |
| Tiempo total del ciclo celular | 18–47 minutos | Esto impulsa el retorno de la inversión (ROI), no solo el arco |
Si el proveedor no puede proporcionar este desglose, Solicite un estudio de tiempo de ciclo por parte de su representante antes de comprar.. Esta es la prueba de evaluación de proveedores más confiable.
Pregunta 4: ¿Cuánto conocimiento sobre soldadura necesito internamente??
Por qué es importante esta pregunta
Una celda de soldadura robótica no es una máquina herramienta: no se puede presionar Inicio y marcharse. Las células tradicionales necesitan un programador dedicado por un precio de entre 70.000 y 95.000 dólares al año, un papel que a menudo no existía antes de la compra. O los talleres asignan su mejor soldador manual a la celda, perderlos de la producción, y descubra que operar un robot requiere un conjunto de habilidades diferente. la celda corre, pero el costo laboral total es mayor de lo proyectado.
Que escuchar
| Requisito de habilidad | Celda programada tradicional | Célula sin programación |
| programación de robots | Requerido por parte. 2–8 horas cada uno. Se necesita programador dedicado. | No requerido. Ruta generada a partir de escaneo 3D. |
| Ajuste de parámetros de soldadura | El operador ajusta según el tipo de articulación. Requiere conocimientos de soldadura. | Seleccionado automáticamente de la biblioteca de programas de soldadura validados. |
| Diseño de accesorios | Accesorio por pieza. 1–3 semanas de plazo de entrega. | Sujeción modular. Sin tiempo de entrega de diseño. |
| Operación diaria | Se requiere operador capacitado. | Umbral de entrenamiento más bajo. |
| Solución de problemas | Necesita soporte de programador o proveedor. | El soporte remoto del proveedor suele ser suficiente. |
Si no puedes contratar un programador dedicado, una celda de soldadura robótica sin programación es probablemente el único camino viable. El TCO a cinco años suele ser entre 250.000 y 475.000 dólares menos que el de una celda tradicional con hardware equivalente..
Pregunta 5: ¿Cuánto cuesta realmente la celda instalada?, Oficial, y corriendo?
Por qué es importante esta pregunta
El precio del equipo es el número en la cotización.. El costo de instalación determina su retorno de la inversión. Instalación, puesta en servicio, fijación, capacitación, mantenimiento del primer año, y la preparación del sitio agregan costos de material que no aparecen en la cotización del equipo. Los talleres de acero estructural son particularmente vulnerables porque sus piezas requieren posicionadores más pesados., envolturas celulares más grandes, y extracción de humos más robusta.
que pedir
| elemento de costo | rango típico | Por qué es importante |
| Equipo (robot, posicionador, escáner) | $48mil dólares: 204 mil dólares | Varía con la carga útil, ejes, carga útil del sensor |
| Instalación y puesta en marcha | Específico del sitio | Viajar, ingeniería en sitio, pruebas de aceptación |
| Fijación y sujeción | Modular: bajo | Accesorios dedicados: $3K–$8K cada uno |
| Formación de operadores | Incluido–$15K | 2–5 días en el sitio |
| Preparación del sitio | Variable | Eléctrico, extracción de humos, barreras de seguridad |
| Mantenimiento del primer año | Incluido–$25K | Soporte remoto, actualizaciones, piezas de repuesto |
| Costo total instalado | Solicitar cotización detallada | Este es el número del retorno de la inversión (ROI), no solo del equipo |
Los costos del sistema varían desde aproximadamente $48 000 para una configuración de una sola estación hasta $204 000 para un sistema de piezas grandes totalmente equipado con posicionador y riel de séptimo eje.. Estos son puntos de referencia ilustrativos.; El precio real depende de la geometría de la pieza., volumen de producción, y condiciones de instalación regionales. Para una cotización específica del sitio, pedirle al proveedor que incluya cada artículo de línea.
El patrón detrás de las cinco preguntas
Cada pregunta pregunta lo mismo.: ¿Esta celda se ajusta a mi realidad de producción real, no a la parte de demostración del proveedor?? Mezcla de partes, variación conjunta, tiempo de ciclo, base de habilidades, y el costo total de instalación determinan si una celda de soldadura robótica tiene éxito o falla en acero estructural. Una célula de soldadura robótica sin programación cambia a tu favor la respuesta a cuatro de cinco preguntas: mezcla parcial manejada sin accesorios, variación articular medida y adaptada, programación eliminada, Se eliminaron los costos de instalación y programador.. Sólo el tiempo de ciclo sigue siendo neutral desde el punto de vista tecnológico, e incluso allí, Escanear y planificar suele ser más rápido que programar y probar para cualquier pieza con más de tres uniones soldadas..
| La decisión de compra no es si automatizar. La cuestión es si automatizar con tecnología diseñada para la realidad del acero estructural de alta mezcla, o con tecnología diseñada para la producción repetida que se verá obligada a adaptarse.. Haz las cinco preguntas. La celda correcta responde las cinco preguntas honestamente. La celda equivocada cambia de tema.. |
Preguntas frecuentes
¿Cuál es la diferencia entre una celda de soldadura robótica y un robot de soldadura??
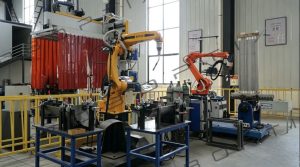
Un robot de soldadura es el brazo articulado que mueve el soplete. Una célula de soldadura robotizada es el sistema de producción completo: robot más posicionador, pista del séptimo eje, recinto de seguridad, extracción de humos, controlador, escáner, y sujeción. La mayoría de las aplicaciones de acero estructural requieren una celda completa: un robot sin un posicionador no puede soldar las cuatro caras de un soporte de viga sin un reposicionamiento manual..
¿Cómo sé si una celda de soldadura robótica sin programación es adecuada para mi taller??
Tres indicadores: ejecuta más de 8 a 10 números de pieza por mes; más que 20% de la producción está en lotes bajo 15 regiones; o no puedes contratar un programador de robots dedicado. Si se aplican dos, Es casi seguro que no programar es la mejor opción.. Si sus piezas soldadas tienen tolerancias de ajuste superiores a ±1 mm, 3El seguimiento de la costura de visión D es necesario independientemente del tipo de célula.
¿Debo comprar una celda de una o dos estaciones??
La estación única es el punto de partida adecuado para la mayoría de los compradores primerizos. La estación dual tiene sentido cuando el volumen mensual excede aproximadamente 200 regiones. La ganancia de rendimiento suele ser del 60 al 80 %., no 100%, porque el robot todavía se reposiciona entre estaciones. Ejecute ROI en ambos con su volumen real.
¿Qué tipo de posicionador necesito para soldar acero estructural??
Largo, soldaduras estrechas (vigas, columnas) Necesita un posicionador de cabezal-contrapunto que gire alrededor del eje longitudinal.. Soldaduras en forma de caja e irregulares. (paréntesis, tanques transformadores) necesita un posicionador tipo L o de tres ejes con inclinación y rotación. Si sueldas ambos, un posicionador de tres ejes con una capacidad de 500 a 2000 kg cubre el rango más amplio.
¿Cuánto tiempo transcurre desde el pedido hasta la primera pieza de producción??
Normalmente entre 10 y 18 semanas: fabricación (6–10 semanas), envío (1–3 semanas), preparación del sitio (2–4 semanas, se superpone), instalación y puesta en marcha (1–3 semanas). Una celda sin programación alcanza la productividad total más rápido porque no hay una fase de programación por pieza: la primera pieza utiliza el ciclo autónomo de escaneo y planificación..
Próximos pasos
• Write down your answers to all five questions before contacting any vendor. Tu mezcla de partes, variación conjunta, necesidades de tiempo de ciclo, base de habilidades, y el presupuesto son sus criterios, no la hoja de especificaciones del proveedor.
• Request a cycle time study on your representative part. Cualquier proveedor creíble debe devolver una estimación detallada que incluya el tiempo de escaneo., tiempo de soldadura, y cambio, no solo arco.
• Ask for a fully-installed, precio detallado. Si un proveedor no realiza la instalación, capacitación, y apoyo, presupuestarlos por separado.
• If evaluating a no-programming robotic welding cell, Pídale al proveedor que demuestre un cambio entre dos partes completamente diferentes.. El tiempo de preparación determina si la celda se ajusta a tu realidad..
| Lectura relacionada en esta serie.: Blog 02 — Soldadura manual versus robótica para acero estructural Blog 03 — Célula de soldadura robótica sin programación Blog 05 — Escanear para soldar: Cómo el escaneo láser 3D reemplaza la programación de robots Blog 08 — ROI de una celda de soldadura robótica sin programación |
| Hable con nuestros ingenieros de automatización de soldadura Cuéntanos tu mezcla de partes, tipos de articulaciones, y volumen mensual. Realizaremos un estudio de tiempo de ciclo en su parte representativa y le enviaremos una estimación detallada.. No se requiere compromiso. Contáctenos ahora → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS
¿Puedes confiar en la hoja de especificaciones?? Cómo verificar la precisión del posicionador de soldadura con rastreadores láser e ISO 9283

6 Desafíos comunes en la soldadura láser robótica y cómo resolverlos

Soldadura láser robótica: Principios, Ventajas, y aplicaciones (2026 Guía completa)

Dominio de la soldadura láser robótica: 10 Consejos prácticos para obtener el máximo rendimiento y retorno de la inversión
¿Qué es una celda de soldadura robótica?? 2026 Guía para principiantes | 37 Datos de la tienda