


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Tête et contre-pointe vs. Type L vs. Positionneur de robot de type U: Comment choisir par forme de pièce
Commencez par la pièce, Pas la machine
La question la plus courante que nous recevons des usines évaluant les positionneurs de robots est la suivante :: “Quel est le meilleur : tête et contre-pointe ou type U?” La question elle-même est mal formulée. La bonne question est: à quoi ressemble ma pièce, et quel positionneur est conçu pour cela?
Une tête et une contre-pointe sont la solution optimale pour les coques de récipients sous pression – et presque inutiles pour les supports automobiles.. Un type U excelle sur les composants multifaces dans la plage de 300 à 1 000 kg – et ne peut pas gérer un tuyau de 3 mètres, quelle que soit sa charge utile.. Cet article aborde la sélection de la manière dont un acheteur pense réellement: à partir de la pièce à usiner. Pour chacune des six catégories de pièces courantes, nous identifions le bon type de positionneur, expliquer pourquoi, et soutenez-le avec des résultats de production documentés à partir d'installations réelles.
| Relation avec le guide de sélection complet: C'est le compagnon de décision rapide du 2026 Guide d'achat du positionneur de robot: Tous 5 Types comparés. Si vous souhaitez des détails techniques plus approfondis sur chaque type, voir cet article. Celui-ci vous amène à une recommandation ci-dessous 10 minutes. |
Tableau de correspondance rapide: Trouvez votre catégorie de pièce
La grande majorité des pièces de soudage industrielles appartiennent à l'une des six catégories suivantes :. Localisez le vôtre ci-dessous:
| Description de la pièce | Exemples typiques | Premier choix | Deuxième choix | Éliminer |
| Long, tubulaire, symétrique axialement — les deux extrémités peuvent être saisies | Appareils à pression, arbres, sections de tour, bobines de tuyaux | Tête et contre-pointe (Série B) | Type H (section circulaire) | Type U, Trois axes |
| Disque, anneau, ou géométrie plane - faible rapport hauteur/diamètre | Brides, cadres circulaires, Plateaux de batterie EV | Table de rotation de type H (Série H) | Tête et contre-pointe (petit) | Trois axes |
| Multiface, 300–1 000 kg, soudage pur | Supports automobiles, cadres d'instruments, plaques de montage d'équipement | Type U double axe (Série U) | Type L | Tête et contre-pointe |
| Multiface, 300–1 500 kg, soudage + rassemblement à la même station | Cadres de batterie EV, cadres de moto, structures en aluminium | Type L à double axe (Série L) | Type U | Tête et contre-pointe |
| Complexe multiface, 500–2 000 kg, soudures lourdes | Flèches d'excavatrice, flèches de grue, cadres de nacelle d'éolienne | Trois axes (B008 à B012) | Tête et contre-pointe (corps de flèche) | Type H, Type U |
| Pièce en surpoids, >2,000 kilos | Appareils à pression lourde, gros nœuds structurels, cadres industriels | Tête et contre-pointe lourdes (B004) | Trois axes (B008, jusqu'à 2,000 kilos) | Type U, Type H léger |
Scénario 1: Long, Tubulaire, ou pièces axialement symétriques
| Recommandé: Positionneur de robot tête et contre-pointe (Série B) |
| Pièces typiques: Coquilles de récipients sous pression (coutures annulaires et longitudinales), grands arbres de transmission, sections de tour d'éolienne, tubes de flèche de machines d'ingénierie, collecteurs de tuyaux Défi de base: Repositionnement manuel d'un 1,500 kg de coque de récipient sous pression nécessite une grue et deux monteurs par retournement, faire la moyenne 20 minutes par événement. Une coque typique a besoin 6 à 8 événements de repositionnement par cycle - terminé 2 heures de temps d'arc perdu par composant. Type recommandé: Positionneur de robot tête et contre-pointe — B001 / B002 / B004 Pourquoi: Le positionneur fait tourner la pièce en continu le long de son axe principal tandis que le robot suit le joint – une correspondance géométrique parfaite pour les soudures circonférentielles.. Le temps d’activation de l’arc atteint 85%+. Chaque couture est réalisée à plat. Modèles de référence: MRK-B001 (500–1 000 kg, 0.05 mm@R350, 90°/s, portée 2 à 3,5 m) / MRK-B002 (1,000–1 500 kg, 60°/s) / MRK-B004 (1,500–5 000 kg, ±0,075 mm@R500, s'étendre jusqu'à 8 m) Résultat documenté: Un fabricant de récipients sous pression de la côte du Golfe utilisant le MRK-B002: le taux de porosité sur les joints annulaires a chuté de 9.2% à 0.6%; le débit est passé de 3 à 7 composants par quart de travail; réduction annuelle des coûts de reprise de $142,000. |
Lorsque la tête et la contre-pointe ne conviennent PAS
- Les extrémités de la pièce ne peuvent pas être saisies de manière concentrique (section irrégulière, cône sévère)
- Le centre de masse est considérablement décalé par rapport à l’axe de rotation – crée une dynamique de rotation dangereuse
- Le diamètre extérieur de la pièce à usiner dépasse le diamètre d'oscillation maximum du modèle
Scénario 2: Disque, Anneau, ou pièces planaires
| Recommandé: Table de rotation servo de type H (Série H) |
| Pièces typiques: Brides de toutes tailles, cadres structurels circulaires, Plateaux de base pour pack de batterie EV, embouts circulaires, sections d'anneaux Défi de base: Indexer manuellement un 600 kg la bride entre les positions de soudure des trous de boulon prend 3 à 5 minutes par index, introduit une erreur angulaire, et crée de la fatigue pendant un quart de travail complet. Type recommandé: Table de rotation servo de type H — H001 / H004 / H005 Pourquoi: La table circulaire tourne vers chaque position indexée avec une précision servo (±0,05mm) tandis que la pièce repose à plat – correspondant à l'orientation naturelle du disque et des pièces planes. Aucun levage ou inclinaison requis; coût d'intégration le plus bas des cinq types. Modèles de référence: MRK-H001 (500–2 000 kg, ±0,05 à R350, 60°/s, le déposer. 600–2 000 millimètres) / MRK-H004 (500–1 500 kg, ouverture maximale ø2 000 mm) / MRK-H005 (1,500–2 000 kg, ouverture maximale ø3 000 mm) Résultat documenté: Un atelier de fabrication de brides utilisant le MRK-H001: la sortie de la bride à changement unique a augmenté de 24 à 47 unités (+96%); le taux de réussite à l'inspection au premier passage s'est amélioré 71% à 97%. |
Lorsque le type H ne convient PAS
- La pièce à usiner nécessite un soudage sur les faces latérales ou sur la face inférieure – la rotation de type H expose uniquement la surface supérieure
- Le rapport hauteur/diamètre de la pièce dépasse 0.8 — la stabilité en rotation se dégrade, risque croissant
Scénario 3: Composants multifaces, 300–1 000 kg, Soudage pur
| Recommandé: Positionneur de robot à double axe de type U (Série U) |
| Pièces typiques: Supports de suspension automobile, plaques de montage du châssis, cadres de tableau de bord, sous-ensembles de carrosserie en blanc, constructions soudées pour boîtiers d'équipement Défi de base: Avec un luminaire fixe, 40–60 % des joints de soudure sur un support à quatre faces sont exécutés en position verticale ou aérienne. Le résultat: porosité à 8-12%, irrégularité des perles sur les coutures verticales, et incohérence d'une équipe à l'autre - toutes causées par la position, pas de programmation. Type recommandé: Positionneur de robot à deux axes de type U — U001 / U002 Pourquoi: L'axe de retournement J1 (±90°) et axe de rotation J2 (±200°) amener n'importe quelle face en position de soudage à plat vers le haut avant chaque séquence de soudage. Le robot ne soude jamais hors de sa position. L'encombrement d'environ 1,2 m² permet plusieurs unités côte à côte dans une seule cellule. Modèles de référence: MRK-U001 (300 kilos, ±0,05 mm@R250, J1: 30°/s / 2,695 N·m, J2: 60°/s / 1,225 N·m) / MRK-U002 (500–1 000 kg, retournement ±0,075 mm@R500, outillage ±0,05 mm@R350, J2: 60°/s) Résultat documenté: Un fournisseur de supports automobiles de niveau 2 utilisant deux unités MRK-U002: le taux de défauts global est passé de 11.4% à 1.8%; Le coût mensuel de la main-d'œuvre de retouche est passé de $28,400 à $4,100; l'intégralité de l'investissement a été récupérée 6.1 mois. |
Lorsque le type U ne convient PAS
- Le poids de la pièce dépasse 1,000 kilos (Plafond de charge utile U002) — passez au type L ou à trois axes
- La longueur de la pièce dépasse le jeu interne du cadre en U — interférence avec le cadre
- Une opération d'assemblage simultanée est requise au même poste — le type U n'a pas de fonction d'indexation d'assemblage
Scénario 4: Composants multifaces avec soudure + Assemblage à la même gare
| Recommandé: Positionneur de robot à double axe de type L (Série L) |
| Pièces typiques: Cadres de batterie EV (aluminium et acier), cadres principaux de motos et de vélos, structures de base pour équipements de taille moyenne, toute pièce nécessitant l'insertion d'un écrou, roulement à pression, ou assemblage de pièces au poste de soudage Défi de base: Transférer un 1,200 kg cadre de pack batterie entre un poste de soudage et un poste d'assemblage ajoute 15 à 20 minutes de temps sans valeur ajoutée par cycle, nécessite une grue dans chaque sens, et introduit une erreur de position à chaque transfert. Type recommandé: Positionneur de robot à deux axes de type L — L001 / L002 Pourquoi: L'axe d'outillage du cadre en L a un double objectif: rotation de la pièce pour un accès au soudage multiface et une indexation vers des positions précises pour l'assemblage. Les deux opérations se déroulent au même moment, éliminer les transferts inter-stations. L002 couple de retournement de 6,720 N·m gère les poignées fortement asymétriques 1,500 kg de cadres en aluminium. Modèles de référence: MRK-L001 (300–500kg, axe d'outillage ±0,05 mm@R350, retournement ±0,075 mm@R500, rotation 60°/s) / MRK-L002 (1,500 kilos, couple de rotation 3,960 N·m, couple de retournement 6,720 N·m, câble de terre à souder ≥75 mm²) Résultat documenté: Un fabricant de batteries pour véhicules électriques utilisant le MRK-L002: temps de cycle d'une unité réduite de 42 à 28 minutes (−33%); deux postes de transfert d'assemblage supprimés; économie annuelle sur les coûts de main-d'œuvre de $186,000. |
Lorsque le type L ne convient PAS
- Application de soudage pure sans exigence d'assemblage — le type en U offre généralement une meilleure rentabilité
- L'application nécessite un angle d'inversion supérieur à 90° — La course de l'axe d'inversion de type L est limitée
Scénario 5: Soudures lourdes complexes, 500–2 000 kg
| Recommandé: Positionneur de robot à trois axes (Séries B008-B012) |
| Pièces typiques: Bras et balanciers d'excavatrice, sections de flèche de grue et couronnes d'orientation, bâtis de base de nacelle d'éolienne, structures principales de l'équipement minier, ensembles tournants pour machines portuaires Défi de base: Une flèche d'excavatrice complexe a des coutures à travers 6+ avions. Le flux de travail traditionnel nécessite 4 à 6 événements de repositionnement de grue par cycle, faire la moyenne 22 minutes chacun. Temps total de repositionnement par flèche: 90 à 130 minutes avant toute soudure supplémentaire. Type recommandé: Positionneur de robot à trois axes — B009 / B011 / B008 Pourquoi: Trois axes servo coordonnés amènent n'importe quel joint sur n'importe quelle face en position de soudage à plat en séquence. La pièce est chargée une fois et déchargée une fois ; tous les repositionnements de face sont gérés par le positionneur.. B008 balançoires 5,000 mm; B009 et B011 atteignent une répétabilité de ±0,03 mm. Modèles de référence: MRK-B008 (1,500–2 000 kg, rotation ±0,05 mm@R500, balançoire ø5 000 mm, outillage 60°/s) / MRK-B009 (500–1 000 kg, rotation ±0,03 mm@R500, outillage 90°/s) / MRK-B011 (1,000–1 500 kg, rotation ±0,03 mm@R500, outillage 90°/s) Résultat documenté: Une usine de machines de construction utilisant le MRK-B011 pour la production de flèches d'excavatrice: opérations de grue par quart de travail réduites de 68 à 8 (chargement/départ uniquement); cycle de soudage unitaire raccourci de 4.2 à 2.7 heures (−36%); la production annuelle est passée de 580 à 890 unités. |
Quand les trois axes ne conviennent PAS
- La pièce dépasse 2,000 kg – passer à une tête et une contre-pointe robustes (B004: 5,000 capacité en kg)
- La pièce à usiner est un cylindre ou un disque standard : la complexité et le coût des trois axes ne sont pas justifiés; utiliser une tête et une contre-pointe ou un type H
Scénario 6: Pièces en surpoids – Au-dessus 2,000 kilos
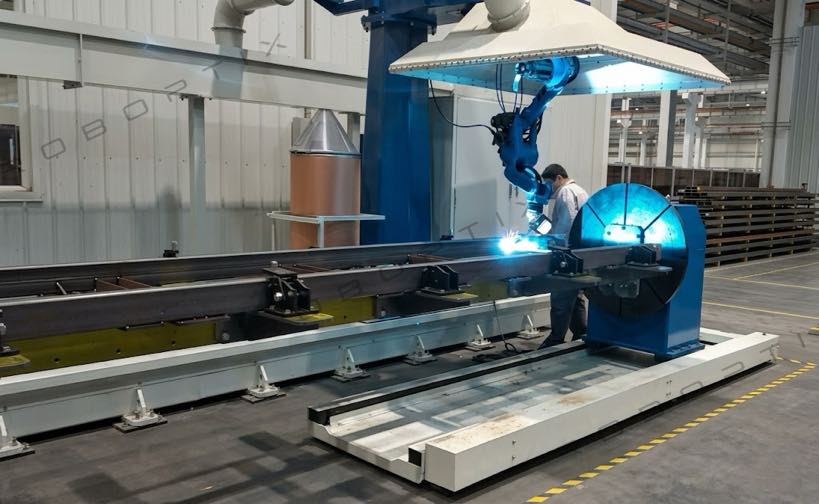
| Recommandé: Positionneur de robot à tête et contre-pointe robuste (MRK-B004) |
| Pièces typiques: Assemblages de récipients à pression lourde (diamètre 2 m+), grandes sections de réservoir de stockage, nœuds structurels industriels lourds, assemblages massifs coulés et soudés Défi de base: Aux charges utiles ci-dessus 2,000 kilos, la plupart des types de positionneurs de robots sont hors spécifications. Le défi technique devient le couple moteur, force de freinage, et rigidité de la portée à une inertie de rotation élevée - pas seulement une charge nominale. Type recommandé: Tête et contre-pointe robustes — MRK-B004 Pourquoi: Évalué pour 1,500 à 5,000 kg avec des travées de 3 m à 8 m, conçu pour la dynamique à haute inertie des pièces cylindriques en surpoids. La décélération contrôlée à 20°/s² empêche le déplacement de la pièce. Le seul modèle du catalogue standard couvrant les charges supérieures 2,000 kg en production continue. Modèles de référence: MRK-B004 (1,500–5 000 kg, ±0,075 mm@R500, vitesse de retournement maximale 30°/s, accélération/décélération 20°/s², travées standards: 3 / 5 / 6 / 8 m) Résultat documenté: Un fabricant de l'industrie lourde utilisant le MRK-B004 (8 m d'envergure) sur des sections de réservoir de stockage de 4,2 tonnes: événements de repositionnement de grue par équipe réduits de 12 à 0 milieu de cycle; efficacité de soudage augmentée 44%; tous les enregistrements d'incidents de sécurité liés à la grue ont été éliminés pour ce poste de travail. |
Tête et contre-pointe vs. Type L vs. Type U: Comparaison directe
Ces trois types génèrent le plus de questions de sélection. Table de décision à cinq dimensions:
| Dimension | Tête et contre-pointe (B) | Type L à double axe (L) | Type U double axe (U) |
| Ajustement de la forme de la pièce | ❌ Symétrique axialement uniquement | ✅ Multiface, taille moyenne | ✅ Multiface, petit à moyen |
| Charge utile maximale | ✅ 5,000 kilos (B004) | ⚪ 1,500 kilos (L002) | ❌ 1,000 kilos (U002) |
| Élimine les soudures aériennes | ⚪ Coutures circonférentielles uniquement | ✅ Multi-face efficace | ✅ Tous les visages — J1+J2 |
| Fonction d'assemblage au même poste | ❌ Non pris en charge | ✅ Axe d'outillage à double usage | ❌ Non pris en charge |
| Empreinte au sol | ❌ Grand (portée 2 à 8 m) | ⚪ Moyen | ✅ Le plus petit (~1,2 m²) |
| Complexité de l'intégration | ✅ Faible (axe unique) | ⚪ Moyen (deux axes) | ⚪ Moyen (deux axes) |
| Coût d'achat typique | ⚪ Milieu | ⚪ Milieu | ⚪ Milieu |
| Meilleure adéquation avec l’industrie | Appareils à pression, vent, tuyau | Batterie de VE, moto, aluminium | Supports automobiles, BIW |
⚪ = Intervalle intermédiaire entre les deux extrêmes.
5 Questions pour confirmer votre sélection
| T1: Les deux extrémités de la pièce peuvent-elles être saisies de manière concentrique? → Oui: la tête et la contre-pointe sont candidates. Non: éliminer la tête et la contre-pointe. T2: Le poids de la pièce à usiner (y compris le luminaire) dépasser 1,000 kilos? → Oui: éliminer le type U; évaluer le type L, tête et contre-pointe, ou trois axes. T3: La pièce nécessite-t-elle des opérations de soudage et d’assemblage au même poste? → Oui: Le type L est le principal candidat. T4: Les cordons de soudure sont-ils répartis 4 ou plusieurs visages? → Oui: éliminer la tête et la contre-pointe et le type H; évaluer le type U, Type L, ou trois axes. Q5: Le volume annuel est-il supérieur 500 unités avec des exigences strictes en matière de cohérence de la position de soudure? → Oui: le contrôle coordonné des axes est obligatoire, non facultatif — confirmez la compatibilité de la marque du robot avant de commander. |
Vous ne savez pas à quelle catégorie appartient votre pièce?
Envoyez-nous un dessin ou une photographie de la pièce avec le poids et le volume de production mensuel. Notre équipe d'ingénierie identifiera le bon type de positionneur de robot, précisez le bon modèle, et fournir une estimation préliminaire du retour sur investissement – par écrit, dans 24 heures d'ouverture, sans frais.
► Soumettez les détails de votre pièce pour une recommandation de sélection gratuite
À propos de l'auteur
| Expérience & Informations d'identification Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets. Le cadre de scénarios de pièce à usiner dans cet article est basé sur des conseils en sélection fournis à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données des études de cas reflètent des données documentées, enregistrements de production anonymisés provenant d'installations réelles. Entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale. Toutes les spécifications du produit tirées du courant H / B / L / Fiches techniques de la série U. Certifications: OIN 9001:2015 (GB/T 19001-2016) — Système de gestion de la qualité GJB9001C-2017 — Système de gestion de la qualité des équipements militaires/armes MOI QUOI — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866) Entreprise de haute technologie — Certifié. Non. GR202341000595 (Publié en novembre. 2023) Dernière mise à jour: Peut 2026 |
ARTICLES CONNEXES

Fabrication sans fixation: Lorsqu'un positionneur de soudage remplace des gabarits complexes, Soudures de pointage, et temps de grue

Le guide complet du débutant sur les positionneurs de robots: Tout ce que vous devez savoir

Installation & Guide de maintenance pour les systèmes de soudage laser robotisés: Une feuille de route pratique

2026 Guide d'achat du positionneur de robot: Tous 5 Types comparés – tête et contre-pointe, Type L, Type U, et plus

Planification de trajectoire autonome dans les soudeurs robotisés:Ce que cela signifie pour votre ligne de production
