


Производител на работни станции за роботи и лазерни системи по поръчка



Производство без приспособления: Когато позиционерът за заваряване заменя сложните приспособления, Прикрепващи заварки, и Крайн Време
Най-скъпата част от много заварки е частта, която никога не заварявате - приспособлението
Разходете се по почти всеки производствен етаж и ще откриете, че истинското тясно място рядко е дъгата. Това е настройката: персонализирано приспособление за заваряване, разположено в ъгъла, заваръчник, прегърбен над съединение, и мостов кран не работи, докато оператор чака да обърне 2-тонна рамка. Напречно РОБОПТИКС разполагане на позиционери в структурна стомана, съд под налягане, и производство на тежко оборудване, многократно виждаме един и същ модел - магазините инвестират хиляди в приспособления и часове в закрепване, когато един серво позиционер може да елиминира и двете.
Тази статия обяснява модела за производство без приспособления: как позиционерът за заваряване ви позволява да завъртите детайла, вместо да изграждате шаблон около него, защо премахва прихващащото заваряване от процеса, и как изтрива изцяло зависещото от крана препозициониране. Резултатът е по-кратки срокове за изпълнение, по-ниски разходи за инструменти, и — както показва основната физика — по-добри заварки.
Нбележка: Данните за разходите и подобренията във времето на цикъла по-долу са извлечени от интеграциите на позиционера ROBOPTIX и са съпоставени с рецензирани изследвания за поведението на заваръчната вана, управлявано от гравитацията (Парк и др., 2019, Приложни науки; Liu и др., 2023, Материали).
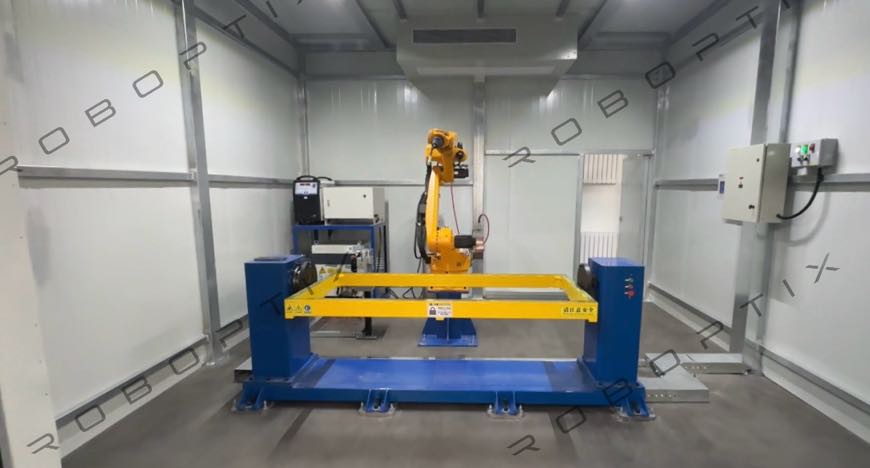
1. Скритият данък върху приспособленията и приспособленията
Приспособление за заваряване е всяко устройство, което държи, поддържа, или подравнява част по време на заваряване. Намерете и затегнете приспособленията; поддръжка на тела. И двете решават същия проблем, който разрешава позиционерът - представяне на ставата на правилното място - но го решават със стомана и време за изпълнение, а не с движение. Разходите рядко се отчитат на един ред, което точно е причината да убягва на контрол.
1.1 Колко всъщност струва персонализирано приспособление
- Инженерно проектиране: Еднократно приспособление започва с CAD, FEA за твърдост, и анализ на толерантност - често 20-80 часа инженерство, преди да бъде изрязана една плоча.
- Машинна обработка и заваряване: Корпусите на приспособленията са изработени от конструкционна стомана, обработени за локализиране на повърхности, и облекчени от стреса. За рамка от среден размер, материал плюс труд обикновено струва $2,000 – $15,000.
- Съхранение и инвентар: Приспособленията са паразити на пода. Работещ магазин 200 SKU може да задържат 150 активни тела, заемащи основни квадратни кадри в близост до заваръчните клетки.
- Престой при смяна: Превключването на клетка от една част към друга означава размяна, повторно подравняване, и преквалифициране на мача — 15–60 минути непродуктивно време на смяна.
- Остаряване: Когато частта се ревизира, приспособлението често не може да следва. Мъртвите тела се натрупват като дървесина.
Нито един от тези разходи не се появява в изчислението на разходите за заваряване, но заедно те често надхвърлят труда, спестен от самата заварка. Позиционерът атакува проблема структурно: вместо изграждането на ново задържащо устройство за всяка форма на част, купувате едно устройство, което държи формата на всяка част чрез завъртане.
1.2 Спиралата на смъртта от приспособление към смяна
Скритите разходи се натрупват чрез модел, който наричаме спирала на смъртта от приспособление към смяна. Пристига нова част; инженерство цитира приспособление; чакане на поръчки за стомана; клетката не работи, докато приспособлението не кацне; частта тече; тогава следващият вариант се нуждае от собствено приспособление, и цикълът се повтаря. Всяка итерация добавя време за изпълнение, което клиентът усеща, но магазинът рядко фактурира. Магазини с висок микс - тези, които работят с десетки различни скоби, монтажи, и кадри на месец — са най-изложени, тъй като техният брой на приспособленията расте по-бързо, отколкото всеки един приспособление изплаща. Серво позиционер прекъсва спиралата, като прави задържащото устройство актив за многократна употреба, а не задължение за част.
2. Завъртете частта, Не изграждайте Джига
Основното прозрение на производството без приспособления е заместването. Съществува приспособление за задържане на ставата под работещ ъгъл. Позиционерът прави същото, като премества детайла - така че приспособлението става ненужно.
2.1 Едно устройство, Всяка геометрия
Помислете за семейство комплекти скоби, които преди това изискваха три специални приспособления (по един на вариант). Монтиран на въртяща се дръжка или L-тип позиционер, и трите варианта просто се захващат към масата и се завъртат до оптималния ъгъл на заваряване. The РОБОПТИКС B001–B004 серия head-tail и B008–B012 многоосни серво позиционери покриваща греда, плоча, и неправилни геометрии чрез програмируемо въртене, а не персонализирани инструменти.
2.2 Защо това е по-добро от определянето на качеството
Завъртане на частта до плоскост (1G/1F) позиция прави повече от спестяване на приспособление - подобрява заваръчния шев. Рецензирани проучвания потвърждават, че предизвиканите от гравитацията промени в конвекцията на разтопения басейн се различават рязко в зависимост от позицията на заваряване: Парк и др. (2019) премерено проникване на 1.8 mm в плоско положение спрямо просто 0.8 mm във вертикално насочен надолу P-GMAW при съответстващо входящо топлинно захранване, докато Liu et al. (2023) документиран a 23.8% по-голям размер на зърното в центъра на заваръчния шев при плоски спрямо вертикални заварки с плазмена дъга. Като изравните всяка става, позиционерът едновременно премахва приспособлението и подобрява металургичните резултати — двойна победа статичен джиг не може да осигури.
2.3 Програмиране над инструменти
По-дълбоката промяна е от инструментите към програмирането. Приспособлението е физически ангажимент към една част; програмата за позициониране е софтуерен ангажимент за мнозина. След като фамилията части е картографирана към ъгли на въртене и позиции на скоби, нови варианти се добавят чрез редактиране на програма, не чрез рязане на стомана. За магазини за работа, които наддават за договори от прототип до производство, тази гъвкавост сама по себе си е актив за продажби: можете да цитирате нова скоба, без да цитирате ново приспособление, и можете да обърнете цитата за часове вместо седмици. Позиционерът се превръща в гъвкава способност, а не в приспособление за едно предназначение.
Практическо правило: ако единствената задача на приспособлението е да държи частта под ъгъл или да я предпазва от търкаляне, позиционер почти винаги може да го замени. Резервирайте приспособления за работни места, изискващи прецизно локализиране между функциите, което ротацията сама по себе си не може да осигури.
3. Умъртвяване на заваръчния шев
Прихващащото заваряване - временните заварки, които държат частите в подравняване преди окончателното преминаване - е заместител на приспособлението, роден от необходимост. На части, твърде неудобни за фиксиране, оператори tack, проверка, отново благодаря, след това заварете. Това е бавно, непоследователен, и чест източник на дефекти.
3.1 Проблемите с такинга
- Допълнителни стъпки на процеса: Всеки такс е цикъл старт-стоп - и всеки старт-стоп е потенциално място за липса на сливане или включване.
- Риск от изкривяване: Закопчалките се фиксират при напасване. Когато последният пас ги стопи, остатъчното напрежение може да измести ставата и да причини деформация.
- Непоследователно прилягане: Ръчното захващане варира от оператор до оператор, така че роботът или заварчикът виждат различна част всеки път.
Позиционер с интегрирано затягане и синхронизирано движение премахва необходимостта от прихващания. Частта се държи здраво от патронниците или масата на позиционера, роботът изпълнява едно непрекъснато преминаване, и няма преход от закрепване до финал, който да се провали. За работа с код под AWS D1.1, елиминирането на гвоздеите също премахва често срещана причина за прекъснато сливане на корени, която инспекторите отбелязват.
3.2 Непрекъснато заваряване на цилиндрични части
На тръби и корпуси на съдове под налягане, координираното въртене на позиционера позволява на робота да заварява целия шев в едно непрекъснато минаване в оптималната позиция на 12 часа. Без закрепващи пръстени, без последователности за заваряване - само една непрекъсната, еднообразно мънисто. Това е невъзможно да се постигне чрез повторно позициониране на фиксиран детайл, и това е най-голямата причина производителите на тръбни изделия да приемат позиционери.
3.3 Елиминиране на залепването и контрол на изкривяването
Отвъд скоростта, премахването на клечките подобрява точността на размерите. Залепващите заварки по дефиниция са непълно сливане, което по-късно трябва да се претопи; ако не се стопят напълно в последния пас, те оставят прекъсвания на студената обиколка. Те също така натоварват предварително фугата с напрежение при напасване, което може да извади сглобката от квадрата, когато последният проход се свие. Позиционер поддържа частта в истинско подравняване от първата дъга до последната, така че завършената заварка се отпуска в проектираната геометрия, вместо в изкривена от лепливост. За сглобки със стегнати изрезки за плоскост или правоъгълност, това разграничение е разликата между част, която се доставя, и част, която се преработва.
4. Изтриване на Crane Time
Третият разход, който позиционерът премахва, е най-видимият: препозициониране в зависимост от крана. Голяма рамка, заварена в смесени позиции, се обръща с мостов кран между страните - добавяйки 5–15 минути престой без заваряване на всяко обръщане, плюс инструктажа за безопасност, такелаж, и чакане за наличност на кран, които го заобикалят.
4.1 Едно монтиране, Непрекъснато въртене
С позиционер, частта се монтира еднократно. Главната и задната част го завъртат през всеки необходим ъгъл - всичките четири лица на гредата, двете страни на чиния, цялата обиколка на черупката - без нито едно повикване на кран. РОБОПТИКС серво позиционерите поддържат ъглова позиция до ±0,05 mm при R350 (приблизително 0,008°), така че всяко завъртане приземява ставата точно там, където програмата го очаква.
Резултат от полето: Магазините, които преобразуват препозиционирането, зависимо от крана, към въртене на позиционера с един монтаж, обикновено намаляват времето за престой при настройка и обръщане с 60–70%, увеличаване на времето за включване на дъгата от ~40% до ~70% от смяната.
5. Числата: Възвръщаемост на инвестициите без приспособление
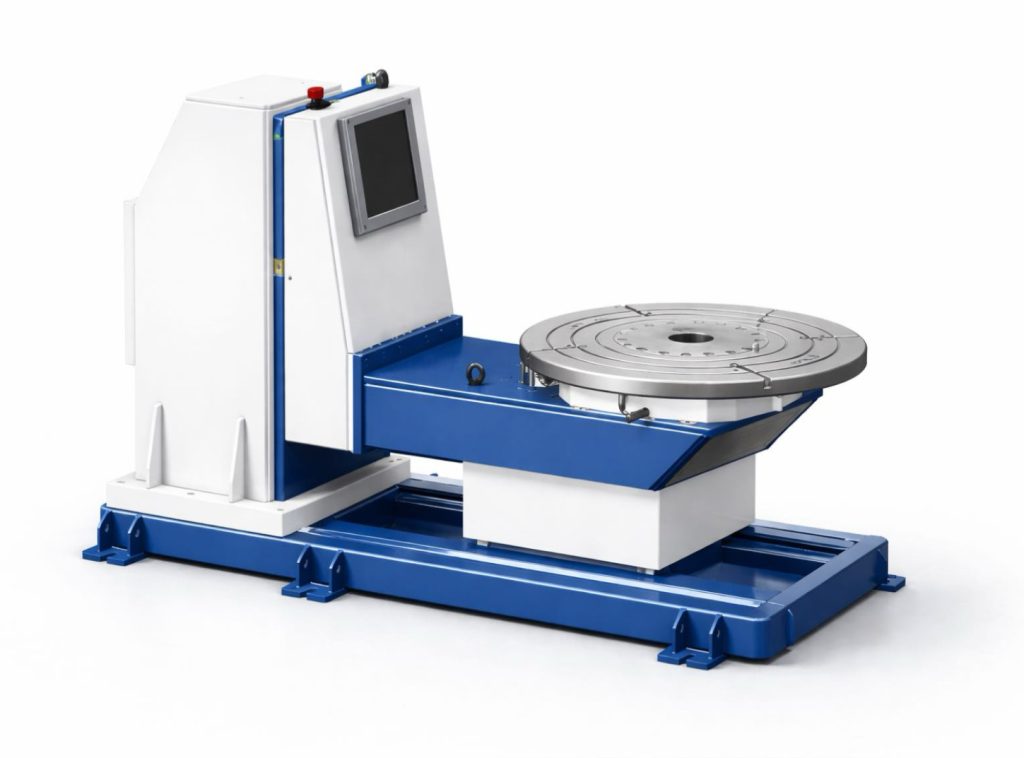
Комбинираният ефект от елиминирането на приспособленията, халки, и времето за кран е измеримо. Типични резултати от РОБОПТИКС инсталации:
| Двигател на разходите | С приспособления + Кран | Без приспособление (Позиционер) |
| Време за настройка / част | 20–60 мин (размяна на приспособления) | 2–5 мин (скоба + завъртане) |
| Разходи за инструментална екипировка / SKU | $2k–$15k програма | $0 (споделен позиционер) |
| Заваряване на прихващане | Задължително | Елиминиран |
| Крейн се обажда / смяна | 15–30 | 1–3 |
| Време за включване на дъгата | ~40% от смяната | ~70% от смяната |
За магазин за работа, работещ с десетки SKU с малък до среден обем, елиминирането на инструментите само по себе си често оправдава позиционера. За производство с висока смес, свиването на времето за настройка е доминиращата печалба.
5.1 Математиката за инструментална екипировка и амортизация
За количествено определяне на аргумента за инструментите, помислете за магазин с 40 активни SKU, всяка от които изисква a $4,000 приспособление - a $160,000 инвестиция в инструментална екипировка, която не работи през по-голямата част от времето и се обезценява с всяка ревизия на дизайна. Единичен серво позиционер в същото задължение, с ниска петцифрена цена, обслужва всички 40 SKU с нулева инструментална екипировка за част. Дори преди да броим спестяванията от труд и кранове, позиционерът замества шестцифрен актив с един такъв за многократна употреба. Равносметката не е въпрос дали, но от това колко SKU са необходими - и за повечето магазини с висок микс, отговорът е по-малко от десет.
6. Пример за поле: Скоби за тежко оборудване
А РОБОПТИКС клиентът изработва скоби на стрелата на багер преди това е използвал две специални приспособления и е заварил всяка скоба преди роботизирано заваряване. Взеха се смени между трите варианта на скоби 35 минути и завърза крана. След инсталиране на серво позиционер B008, скобите се захващат директно към масата на позиционера и се завъртат през всички ъгли на заваряване в една програма. Приспособленията бяха оттеглени, халки елиминирани, и повикванията на кран спаднаха от ~20 на 2 на смяна. Времето за настройка падна под 4 минути, и добивът при първо преминаване се повиши от 88% към 96% тъй като предизвиканите от лепкавост прекъсвания изчезнаха.
Периодът на изплащане на позиционера беше под девет месеца — задвижван не от по-бързи дъги, но чрез изтрити тела, изтрити такове, и изтрит кран чака.
7. Когато все още имате нужда от приспособление
Изисква откровеност: fixture-free е мощен модел, но не и универсален. Все още може да имате нужда от приспособление, когато:
- Изисква се прецизно локализиране между функциите — напр., поддържане на тесни позиционни толеранси между заварените подвъзли, които въртенето само по себе си не може да гарантира
- Частта е твърде гъвкава или тънка, за да се държи само с патронници, без да се изкриви
- Екстремният обем на производство на един SKU прави специален, оптимизирано приспособление по-бързо от всеки позиционер с общо предназначение
- Опасни или неудобни геометрии правят затягането към позиционер опасно без допълнителни поддържащи инструменти
На практика, повечето магазини намират хибрид: позиционерите се справят с по-голямата част от управлението на въртене и ъгъл, докато светлина, лесни помощни средства за локализиране (не пълни тела) се справят с останалото. Целта е да се изтрие скъпото, приспособление за едно предназначение — не всяка скоба в сградата.
Често задавани въпроси
Q: Може ли позиционер за заваряване наистина да замени всичките ми приспособления?
А: Не всички - но повечето. Позиционерът замества всяко приспособление, чиято единствена задача е да държи част под ъгъл или да я предпазва от въртене. Приспособления, необходими за прецизно локализиране между функциите или за поддържане на гъвкави части, все още може да са необходими, често в много по-проста форма.
Q: Елиминирането на залепващи заварки вреди ли на подравняването?
А: Не — подобрява го. Прихващанията са непоследователни и могат да блокират изкривяване. Позиционерът държи детайла неподвижно и многократно, така роботът или заварчикът виждат една и съща подравнена част всеки път, без преход от закрепване до краен, за да се провали.
Q: Колко време за настройка спестява позиционерът?
А: В полеви внедрявания на ROBOPTIX, въртенето на позиционера с единичен монтаж намалява времето за настройка и обръщане с 60–70% в сравнение с препозициониране, зависимо от крана, повишаване на времето за включване на дъгата от приблизително 40% към 70% на смяна.
Q: Производството без приспособления е подходящо за производство в малък обем?
А: Особено да. Нисък до среден обем, работата с висок микс е точно мястото, където специалните устройства са най-скъпи за част. Споделеният позиционер се амортизира за всяка SKU с нулеви разходи за инструменти за част.
Искате да оттеглите оборудването си?
Контакт РОБОПТИКС за оценка без приспособление на вашите текущи части и препоръка за позиционер.
Референции
[1] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата върху различни позиции на заваряване при заваряване с метална дъга с импулсен газ. Приложни науки, 9(21), 4626.
[2] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност през различни позиции на заваряване. Материали, 16(19), 6457.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Одитът преди покупката: Контролен списък за посещение на фабрика и протокол за изпитване на стенд за купувачи на заваръчни позиционери

Позиционер за лазерно заваряване: Точност и скорост за тънки заварки

Защо да добавите робот на 7-ма ос? 5 Мощни начини за повишаване на производителността & Намалете разходите 2026
7th Axis Robot срещу традиционен Gantry: Кое е по-добро за вашата линия за заваряване или обработка на материали?

7th Axis Robot Track System Support & Ръководство за отстраняване на неизправности
