


カスタムロボットワークステーションおよびレーザーシステムメーカー



ヘッドアンド心押し台 vs. L型 vs. U型ロボットポジショナ: ワーク形状による選び方
ワークピースから始める, 機械ではありません
ロボットポジショナを評価する工場から最もよく寄せられる質問は次のとおりです。: “ヘッドアンド心押し台とU型のどちらが優れていますか?” 質問自体の構成が間違っています. 正しい質問は: 私のワークピースはどのように見えますか, そしてどのポジショナーがそのために設計されているか?
ヘッドアンド心押台は圧力容器のシェルには最適なソリューションですが、自動車のブラケットにはほとんど役に立ちません. U タイプは、300 ~ 1,000 kg の範囲の多面コンポーネントに優れていますが、いかなる積載量定格でも 3 メートルのパイプを扱うことはできません. この記事では、購入者が実際に考えている方法で選択にアプローチします: ワークから始める. 6 つの一般的なワークカテゴリーごとに, 適切なポジショナーのタイプを特定します, 理由を説明してください, 実際の設置から文書化された本番環境の結果でそれを裏付けます.
| 完全な選択ガイドとの関係: これは、迅速な意思決定のコンパニオンです。 2026 ロボットポジショナー購入者ガイド: 全て 5 種類の比較. 各タイプについてさらに詳しい技術的詳細が必要な場合, その記事を見てください. これにより、以下の推奨事項が表示されます 10 分. |
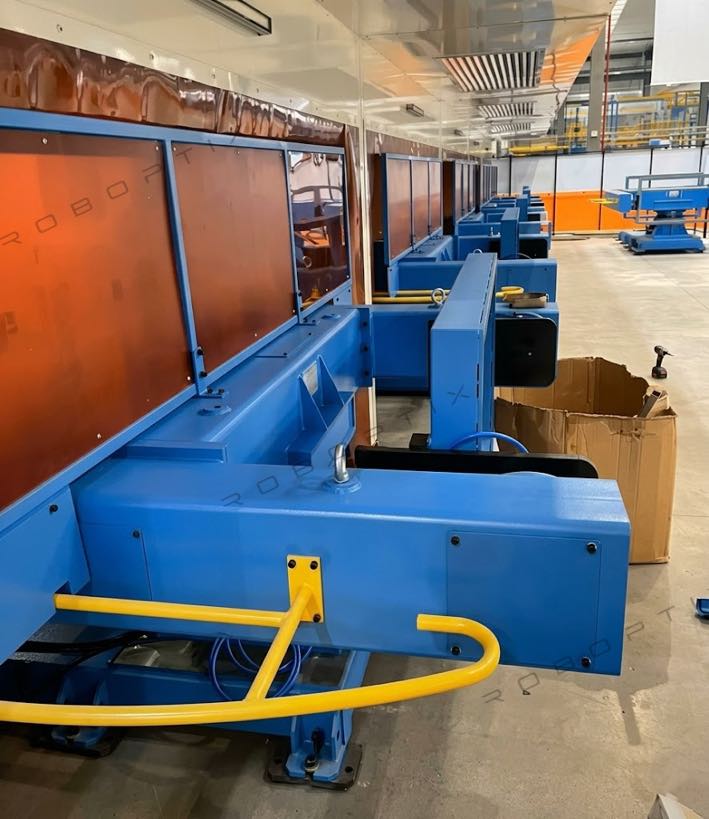
クイックマッチテーブル: ワークピースのカテゴリを探す
工業用溶接ワークの大部分は、6 つのカテゴリのいずれかに分類されます。. 以下からあなたのものを見つけてください:
| ワークの説明 | 代表的な例 | 第一選択 | 第二希望 | なくす |
| 長さ, 管状の, 軸対称 - 両端を掴むことが可能 | 圧力容器, シャフト, タワーセクション, パイプスプール | ヘッドアンド心押し台 (Bシリーズ) | H型 (円形断面) | U型, 3軸 |
| ディスク, 指輪, または平面形状 - 高さ対直径の比率が低い | フランジ, 円形フレーム, EVバッテリートレイ | H型回転テーブル (Hシリーズ) | ヘッドアンド心押し台 (小さい) | 3軸 |
| マルチフェイス, 300–1,000kg, 純粋な溶接 | 自動車用ブラケット, 計器フレーム, 機器取り付けプレート | U型2軸 (Uシリーズ) | L型 | ヘッドアンド心押し台 |
| マルチフェイス, 300–1,500kg, 溶接 + 同じ駅で集合 | EVバッテリーパックフレーム, オートバイのフレーム, アルミニウム構造物 | L型2軸 (Lシリーズ) | U型 | ヘッドアンド心押し台 |
| 複雑な多面性, 500–2,000kg, 重い溶接物 | 掘削機ブーム, クレーンジブ, 風力タービンのナセルフレーム | 3軸 (B008~B012) | ヘッドアンド心押し台 (ブーム本体) | H型, U型 |
| ワークピースの重量超過, >2,000 kg | 重圧力容器, 大きな構造ノード, 産業用フレーム | 重いヘッドと心押し台 (B004) | 3軸 (B008, まで 2,000 kg) | U型, 軽量Hタイプ |
シナリオ 1: 長さ, 管状, または軸対称のワークピース
| 推奨: ヘッドアンドテールストックロボットポジショナ (Bシリーズ) |
| 代表的なワーク: 圧力容器シェル (リングと縦方向の縫い目), 大型ドライブシャフト, 風力タービンタワーセクション, エンジニアリング機械のブームチューブ, パイプマニホールド 核となる課題: 手動での位置変更 1,500 kgの圧力容器シェルには、フリップごとにクレーンとリガー2台が必要です, 平均化する 20 イベントあたりの分数. 典型的なシェルのニーズ 6 に 8 サイクルごとにイベントを再配置する - 以上 2 コンポーネントごとに数時間の消弧時間. 推奨タイプ: ヘッドアンドテールストックロボットポジショナー — B001 / B002 / B004 なぜ: ポジショナーはワークピースを主軸に沿って連続的に回転させ、同時にロボットは継ぎ目を追跡します。これにより、円周溶接の幾何学的な完璧な一致が実現します。. アークオン時間到達 85%+. すべての縫い目は平らな位置で完了します. 参考モデル: MRK-B001 (500–1,000kg, 0.05 mm@R350, 90°/秒, スパン 2 ~ 3.5 m) / MRK-B002 (1,000–1,500kg, 60°/秒) / MRK-B004 (1,500–5,000kg, ±0.075mm@R500, までの範囲 8 メートル) 文書化された結果: MRK-B002を使用する湾岸圧力容器製造業者: リングシームの気孔率が低下 9.2% に 0.6%; スループットが~から増加 3 に 7 シフトごとのコンポーネント; 年間再作業コストの削減 $142,000. |
ヘッドと心押し台が合わない場合
- ワーク端部を同心円状に把握できない (異形断面, 厳しいテーパー)
- 重心が回転軸から大幅にオフセットされているため、危険な回転力学が生じます
- ワーク外径が機種の最大振り径を超えている
シナリオ 2: ディスク, 指輪, または平面状のワーク
| 推奨: H型サーボ回転テーブル (Hシリーズ) |
| 代表的なワーク: あらゆるサイズのフランジ, 円形構造フレーム, EVバッテリーパックベーストレイ, 円形エンドキャップ, リングセクション 核となる課題: 手動でインデックスを作成する 600 ボルト穴の溶接位置間のフランジにかかる重量は kg 3 に 5 インデックスあたりの分数, 角度誤差が発生します, シフト全体にわたって疲労が生じます. 推奨タイプ: H型サーボ回転テーブル — H001 / H004 / H005 なぜ: 円形テーブルはサーボ精度で各インデックス位置に回転します (±0.05mm) ワークピースは平らに置かれますが、ディスクと平面部品の自然な向きが一致します。. 持ち上げたり傾けたりする必要はありません; 5 つのタイプすべての中で最も低い統合コスト. 参考モデル: MRK-H001 (500–2,000kg, ±0.05@R350, 60°/秒, 彼にテーブルを与える. 600–2,000mm) / MRK-H004 (500–1,500kg, 最大振幅 ø2,000 mm) / MRK-H005 (1,500–2,000kg, 最大振幅 ø3,000 mm) 文書化された結果: MRK-H001を使用したフランジ製作工場: シングルシフトフランジの出力が増加 24 に 47 単位 (+96%); 一次検査合格率が以前より向上 71% に 97%. |
Hタイプが合わない場合
- ワークの側面または下面の溶接が必要 - H 型回転では上面のみが露出します
- ワークピースの高さと直径の比率が次を超えています 0.8 — 回転安定性が低下する, リスクの増大
シナリオ 3: 多面コンポーネント, 300–1,000kg, 純粋な溶接
| 推奨: U型2軸ロボットポジショナ (Uシリーズ) |
| 代表的なワーク: 自動車用サスペンションブラケット, シャーシ取り付けプレート, インパネフレーム, ホワイトボディのサブアセンブリ, 機器ハウジングの溶接 核となる課題: 固定金具付き, 40– 4 面ブラケットの溶接接合部の 60% は垂直または頭上の位置で実行されます。. 結果: 気孔率 8 ~ 12%, 縦縫い目のビードムラ, シフト間の不一致 - すべてはポジションによって引き起こされます, プログラミングではない. 推奨タイプ: U型2軸ロボットポジショナ — U001 / U002 なぜ: J1 フリップ軸 (±90°) およびJ2回転軸 (±200°) 各溶接シーケンスの前に、任意の面を上向きの平坦溶接位置に移動します。. ロボットは位置をずらして溶接することはありません. 設置面積約 1.2 m² で、単一セル内に複数のユニットを並べて設置可能. 参考モデル: MRK-U001 (300 kg, ±0.05mm@R250, J1: 30°/秒 / 2,695 N・m, J2: 60°/秒 / 1,225 N・m) / MRK-U002 (500–1,000kg, フリップ ±0.075 mm@R500, ツーリング ±0.05 mm@R350, J2: 60°/秒) 文書化された結果: MRK-U002 ユニットを 2 台使用する Tier-2 自動車用ブラケット サプライヤー: 全体的な不良率は以下のように低下しました 11.4% に 1.8%; 毎月の手直しの人件費は、 $28,400 に $4,100; 投資の全額を回収 6.1 月. |
Uタイプが合わない場合
- ワーク重量超過 1,000 kg (U002 ペイロード上限) — L型または3軸へのステップアップ
- ワークの長さが U フレームの内部クリアランスを超えています - フレームとの干渉
- 同一ステーションでの同時組立作業が必要 — Uタイプには組立割出機能なし
シナリオ 4: 溶接による多面コンポーネント + 同駅集合
| 推奨: L型2軸ロボットポジショナ (Lシリーズ) |
| 代表的なワーク: EVバッテリーパックフレーム (アルミニウムとスチール), オートバイと自転車のメインフレーム, 中型機器のベース構造, ナット挿入が必要なあらゆるワーク, ベアリング圧入, または溶接治具での部品の組み立て 核となる課題: 転送中 1,200 kg のバッテリーパックフレームが溶接ステーションと組立ステーションの間に追加されます。 15 に 20 サイクルごとの非付加価値時間(分), 片道クレーンリフトが必要です, 転送ごとに位置誤差が発生します. 推奨タイプ: L型2軸ロボットポジショナ — L001 / L002 なぜ: L フレームツーリング軸は 2 つの目的を果たします。: 多面溶接アクセスのためにワークピースを回転させ、組み立てのために正確な位置に割り出します。. 両方の操作が同じフィクスチャで行われます, 駅間の乗り換えをなくす. L002 フリップトルクの 6,720 N・m は非対称性が高い場合に対応します 1,500 kgのアルミフレーム. 参考モデル: MRK-L001 (300–500kg, ツーリング軸 ±0.05 mm@R350, フリップ ±0.075 mm@R500, 回転60°/秒) / MRK-L002 (1,500 kg, 回転トルク 3,960 N・m, フリップトルク 6,720 N・m, 溶接接地ケーブル ≥75 mm²) 文書化された結果: MRK-L002を使用しているEV用電池パックメーカー: 単一ユニットのサイクルタイムが以下より短縮 42 に 28 分 (−33%); 2 つのアセンブリ移送ステーションを廃止; 年間の人件費削減 $186,000. |
L型が合わない場合
- 組み立て不要の純粋な溶接アプリケーション — 通常、U タイプの方がコスト効率が優れています
- アプリケーションには 90° を超えるフリップ角度が必要です — L タイプのフリップ軸の移動には制限があります
シナリオ 5: 複雑な重い溶接, 500–2,000kg
| 推奨: 3軸ロボットポジショナ (B008~B012シリーズ) |
| 代表的なワーク: 掘削機のブームアームとディッパー, クレーンのジブセクションと旋回リング, 風力タービンナセルベースフレーム, 鉱山機械の主要構造物, 港湾機械回転アセンブリ 核となる課題: 複雑な掘削機のブームには継ぎ目がある 6+ 飛行機. 従来のワークフローでは次のことが必要です 4 に 6 サイクルごとのクレーンの位置変更イベント, 平均化する 22 それぞれ分. ブームごとの合計再位置決め時間: 90 に 130 追加の溶接を行う数分前. 推奨タイプ: 3軸ロボットポジショナ — B009 / B011 / B008 なぜ: 3 つの調整されたサーボ軸により、あらゆる面のあらゆる継ぎ目が順に平溶接位置に移動します。. ワークピースは 1 回ロードされ、1 回アンロードされます。すべての面の位置変更はポジショナによって処理されます。. B008 スイングリーチ 5,000 mm; B009、B011は±0.03mmの繰り返し精度を実現. 参考モデル: MRK-B008 (1,500–2,000kg, 回転±0.05mm@R500, スイングφ5,000mm, ツーリング 60°/秒) / MRK-B009 (500–1,000kg, 回転±0.03mm@R500, ツーリング 90°/秒) / MRK-B011 (1,000–1,500kg, 回転±0.03mm@R500, ツーリング 90°/秒) 文書化された結果: MRK-B011をショベルブームの製作に使用している建設機械工場: シフトあたりのクレーン作業が減少 68 に 8 (搬入出のみ); 単体溶接サイクルを短縮 4.2 に 2.7 時間 (−36%); 年間生産量は~から増加 580 に 890 単位. |
3軸が合わない場合
- ワークが超過 2,000 kg — 耐久性の高い主心押し台に切り替える (B004: 5,000 耐荷重kg)
- ワークピースは標準的なシリンダまたはディスクです。3 軸の複雑さとコストが正当化されません。; ヘッドアンド心押し台またはH型を使用
シナリオ 6: 重量超過のワークピース - 上 2,000 kg
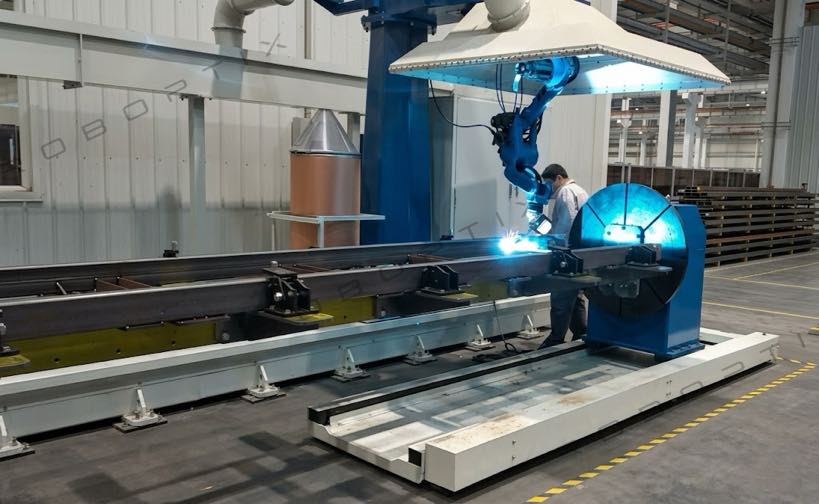
| 推奨: 耐久性の高いヘッド・アンド・テールストック型ロボットポジショナー (MRK-B004) |
| 代表的なワーク: 重圧力容器アセンブリ (直径 2 m+), 大型貯蔵タンクセクション, 重工業構造ノード, 巨大な鋳造溶接アセンブリ 核となる課題: 上記のペイロードで 2,000 kg, ほとんどのロボット ポジショナ タイプは仕様外です. エンジニアリング上の課題は駆動トルクです, 制動力, 公称定格荷重だけでなく、高い回転慣性でのスパン剛性も向上. 推奨タイプ: 耐久性の高いヘッドアンド心押し台 — MRK-B004 なぜ: 評価対象 1,500 に 5,000 kg (スパン付き) 3 メートルから 8 メートル, 過重な円筒形ワークピースの高慣性力学向けに設計. 20°/s²で制御された減速によりワークのズレを防止. 上記の荷重をカバーする唯一の標準カタログモデル 2,000 kg(連続生産時). 参考モデル: MRK-B004 (1,500–5,000kg, ±0.075mm@R500, 最大フリップ速度 30°/s, 加速/減速 20°/s², 標準スパン: 3 / 5 / 6 / 8 メートル) 文書化された結果: MRK-B004をご使用の重工業メーカー様 (8 メートルスパン) 4.2トンの貯蔵タンクセクションで: シフトごとのクレーンの位置変更イベントが減少 12 に 0 サイクル中期; 溶接効率が向上しました 44%; そのワークステーションのクレーン関連の安全インシデント記録はすべて削除されました. |
ヘッドアンド心押し台 vs. L型 vs. U型: 直接比較
これら 3 つのタイプが最も多くの選択質問を生成します. 5次元デシジョンテーブル:
| 寸法 | ヘッドアンド心押し台 (B) | L型2軸 (L) | U型2軸 (U) |
| ワーク形状の適合 | ❌ 軸対称のみ | ✅ マルチフェイス, 中規模 | ✅ マルチフェイス, 中小規模 |
| 最大積載量 | ✅ 5,000 kg (B004) | ⚪ 1,500 kg (L002) | ❌ 1,000 kg (U002) |
| オーバーヘッド溶接を排除 | ⚪ 円周縫い目のみ | ✅ マルチフェイス効果 | ✅ すべての顔 — J1+J2 |
| 同一ステーション内での組立機能 | ❌ サポートされていません | ✅ ツーリング軸兼用 | ❌ サポートされていません |
| 床面積 | ❌ 大 (スパン 2 ~ 8 m) | ⚪中 | ✅ 最小 (~1.2㎡) |
| 統合の複雑さ | ✅ 低い (単軸) | ⚪中 (2つの軸) | ⚪中 (2つの軸) |
| 一般的な購入費用 | ⚪ミッド | ⚪ミッド | ⚪ミッド |
| 業界に最適 | 圧力容器, 風, パイプ | EV用バッテリー, オートバイ, アルミニウム | 自動車用ブラケット, BIW |
⚪ = 2 つの極端な値の中間の範囲.
5 選択を確認するための質問
| Q1: ワークの両端を同心円状に把握できますか? →はい: ヘッドアンド心押し台が候補です. いいえ: ヘッドと心押し台をなくす. 第2四半期: ワークの重量はありますか (固定具を含む) 超える 1,000 kg? →はい: U型をなくす; L型を評価する, ヘッドと心押し台, または3軸。 Q3: ワークピースは同じステーションで溶接と組み立て作業を必要としますか?? →はい: L型が第一候補です。 Q4: 溶接線は全体に分散していますか 4 またはそれ以上の顔? →はい: ヘッド心押し台とH型を廃止; U タイプを評価する, L型, または3軸。 Q5: 年間取引量を上回っています 500 溶接位置の一貫性要件が厳格なユニット? →はい: 協調軸制御は必須です, オプションではありません - 注文前にロボットのブランドの互換性を確認してください. |
ワークピースがどのカテゴリに該当するかわからない?
ワークの重量と月産生産量を記載した図面または写真をお送りください。. 当社のエンジニアリングチームが適切なロボットポジショナーのタイプを特定します。, 正しいモデルを指定してください, 書面で暫定的な ROI 見積もりを提供します, 内で 24 営業時間, 無料で.
► ワークピースの詳細を送信して、無料の推奨品を選択してください
著者について
| 経験 & 資格 ロボット溶接システム統合スペシャリスト 12+ 長年にわたる直接プロジェクトの経験. この記事のワークピースとシナリオのフレームワークは、企業に提供された選択コンサルティングに基づいています。 300+ 北米各地の工場, ヨーロッパ, そしてアジア. すべてのケーススタディデータは文書化されたものを反映しています, 実際の設備からの匿名化された製造記録. 会社: 26+ 長年にわたる溶接自動化エンジニアリング, 40+ 有効な特許, 1,500+ 世界中で完了したプロジェクト. すべての製品仕様は現在の H から引き出されます / B / L / Uシリーズのデータシート. 認証: ISO 9001:2015 (ギガバイト/トン 19001-2016) — 品質管理システム GJB 9001C-2017 — 軍事/武器装備品の品質管理システム 私は何ですか — 機械指令 2006/42/EC (証明書. いいえ. M.2026.206.C134866) ハイテク企業 — 証明書. いいえ. GR202341000595 (11月発行. 2023) 最終更新日: 5月 2026 |





