


Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Cabeçote e cabeçote móvel vs. Tipo L vs.. Posicionador de robô tipo U: Como escolher pelo formato da peça
Comece com a peça de trabalho, Não a máquina
A pergunta mais comum que recebemos de fábricas que avaliam posicionadores robóticos é: “O que é melhor - cabeçote e cabeçote móvel ou tipo U?” A questão em si está formulada incorretamente. A pergunta certa é: como é a minha peça de trabalho, e qual posicionador foi projetado para isso?
Um cabeçote e cabeçote móvel é a solução ideal para reservatórios de pressão - e quase inútil para suportes automotivos. Um tipo U se destaca em componentes multifacetados na faixa de 300 a 1.000 kg — e não suporta um tubo de 3 metros em qualquer classificação de carga útil. Este artigo aborda a seleção da maneira como um comprador realmente pensa: começando pela peça de trabalho. Para cada uma das seis categorias comuns de peças de trabalho, identificamos o tipo certo de posicionador, explique por que, e apoiá-lo com resultados de produção documentados de instalações reais.
| Relação com o guia de seleção completo: Este é o companheiro de decisão rápida para o 2026 Guia do comprador do posicionador de robô: Todos 5 Tipos comparados. Se você quiser detalhes técnicos mais profundos sobre cada tipo, veja esse artigo. Este leva você a uma recomendação abaixo 10 minutos. |
Tabela de correspondência rápida: Encontre a categoria da sua peça de trabalho
A grande maioria das peças de soldagem industrial se enquadra em uma das seis categorias. Localize o seu abaixo:
| Descrição da peça | Exemplos típicos | Primeira escolha | Segunda escolha | Eliminar |
| Longo, tubular, axialmente simétrico – ambas as extremidades podem ser agarradas | Vasos de pressão, eixos, seções da torre, carretéis de tubo | Cabeça e cabeçote móvel (Série B) | Tipo H (seção circular) | Tipo U, Três eixos |
| Disco, anel, ou geometria plana - baixa relação altura-diâmetro | Flanges, molduras circulares, Bandejas de bateria EV | Mesa de rotação tipo H (Série H) | Cabeça e cabeçote móvel (pequeno) | Três eixos |
| Multifacetado, 300–1.000kg, soldagem pura | Suportes automotivos, quadros de instrumentos, placas de montagem de equipamentos | Eixo duplo tipo U (Série U) | Tipo L | Cabeça e cabeçote móvel |
| Multifacetado, 300–1.500kg, soldagem + montagem na mesma estação | Quadros de baterias EV, quadros de motocicleta, estruturas de alumínio | Eixo duplo tipo L (Série L) | Tipo U | Cabeça e cabeçote móvel |
| Complexo multifacetado, 500–2.000kg, soldagens pesadas | Lanças de escavadeira, lanças de guindaste, quadros de nacelas de turbinas eólicas | Três eixos (B008–B012) | Cabeça e cabeçote móvel (corpo da lança) | Tipo H, Tipo U |
| Peça com excesso de peso, >2,000 kg | Vasos de alta pressão, grandes nós estruturais, esquadrias industriais | Cabeça e cabeçote móvel pesados (B004) | Três eixos (B008, até 2,000 kg) | Tipo U, tipo H leve |
Cenário 1: Longo, Tubular, ou peças axialmente simétricas
| Recomendado: Posicionador de robô cabeçote e cabeçote móvel (Série B) |
| Peças de trabalho típicas: Carcaças de vasos de pressão (anel e costuras longitudinais), grandes eixos de transmissão, seções de torre de turbina eólica, tubos de lança para máquinas de engenharia, coletores de tubos Desafio central: Reposicionamento manual de um 1,500 O casco do vaso de pressão kg requer um guindaste e dois montadores por turno, média 20 minutos por evento. Um shell típico precisa 6 para 8 reposicionando eventos por ciclo - mais 2 horas de tempo de arco perdido por componente. Tipo recomendado: Posicionador de robô cabeçote e cabeçote móvel — B001 / B002 / B004 Por que: O posicionador gira a peça continuamente ao longo de seu eixo primário enquanto o robô rastreia a costura — uma combinação geométrica perfeita para soldas circunferenciais. O tempo de ativação do arco atinge 85%+. Cada costura é concluída em posição plana. Modelos de referência: MRK-B001 (500–1.000kg, 0.05 @R350, 90°/s, vão de 2 a 3,5 m) / MRK-B002 (1,000–1.500kg, 60°/s) / MRK-B004 (1,500–5.000kg, ±0,075 mm@R500, abranger até 8 eu) Resultado documentado: Um fabricante de vasos de pressão da Costa do Golfo usando MRK-B002: a taxa de porosidade nas costuras do anel caiu de 9.2% para 0.6%; o rendimento aumentou de 3 para 7 componentes por turno; redução anual de custos de retrabalho de $142,000. |
Quando cabeçote e cabeçote móvel NÃO cabem
- As extremidades da peça não podem ser agarradas concentricamente (seção transversal irregular, conicidade severa)
- O centro de massa está significativamente deslocado do eixo de rotação – cria uma dinâmica rotacional perigosa
- O diâmetro externo da peça excede o diâmetro máximo de giro do modelo
Cenário 2: Disco, Anel, ou peças planas
| Recomendado: Mesa de rotação servo tipo H (Série H) |
| Peças de trabalho típicas: Flanges de todos os tamanhos, quadros estruturais circulares, Bandejas de base para baterias EV, tampas circulares, seções de anel Desafio central: Indexando manualmente um 600 flange kg entre as posições de solda do furo do parafuso leva 3 para 5 minutos por índice, introduz erro angular, e cria fadiga durante um turno completo. Tipo recomendado: Tabela de Servo Rotação Tipo H - H001 / H004 / H005 Por que: A mesa circular gira para cada posição indexada com precisão servo (±0,05 mm) enquanto a peça fica plana — combinando com a orientação natural do disco e das peças planas. Não é necessário levantar ou inclinar; menor custo de integração de todos os cinco tipos. Modelos de referência: MRK-H001 (500–2.000kg, ±0,05@R350, 60°/s, mesa para ele. 600–2.000 mm) / MRK-H004 (500–1.500kg, balanço máximo ø2.000 mm) / MRK-H005 (1,500–2.000kg, balanço máximo ø3.000 mm) Resultado documentado: Uma oficina de fabricação de flanges usando MRK-H001: a saída do flange de deslocamento único aumentou de 24 para 47 unidades (+96%); a taxa de aprovação na inspeção de primeira passagem melhorou de 71% para 97%. |
Quando o tipo H NÃO cabe
- A peça de trabalho requer soldagem nas faces laterais ou na parte inferior – a rotação do tipo H expõe apenas a superfície superior
- A relação altura/diâmetro da peça excede 0.8 — a estabilidade rotacional degrada, aumentando o risco
Cenário 3: Componentes multifacetados, 300–1.000kg, Soldagem Pura
| Recomendado: Posicionador de robô de eixo duplo tipo U (Série U) |
| Peças de trabalho típicas: Suportes de suspensão automotiva, placas de montagem do chassi, molduras do painel de instrumentos, subconjuntos de corpo em branco, soldagens de alojamento de equipamentos Desafio central: Com fixação fixa, 40–60% das juntas soldadas em um suporte de quatro faces são executadas em posições verticais ou suspensas. O resultado: porosidade em 8–12%, irregularidade do cordão nas costuras verticais, e inconsistência entre turnos – tudo causado pela posição, não programando. Tipo recomendado: Posicionador de robô de eixo duplo tipo U — U001 / U002 Por que: O eixo giratório J1 (±90°) e eixo de rotação J2 (±200°) traga qualquer face para a posição de soldagem plana para cima antes de cada sequência de soldagem. O robô nunca solda fora de posição. A área ocupada de aproximadamente 1,2 m² permite múltiplas unidades lado a lado em uma única célula. Modelos de referência: MRK-U001 (300 kg, ±0,05 mm@R250, J1: 30°/s / 2,695 N·m, J2: 60°/s / 1,225 N·m) / MRK-U002 (500–1.000kg, virar ±0,075 mm@R500, ferramental ±0,05 mm@R350, J2: 60°/s) Resultado documentado: Um fornecedor de suporte automotivo Tier-2 usando duas unidades MRK-U002: a taxa geral de defeitos caiu de 11.4% para 1.8%; o custo mensal do trabalho de retrabalho caiu de $28,400 para $4,100; investimento integral recuperado em 6.1 meses. |
Quando o tipo U NÃO cabe
- O peso da peça excede 1,000 kg (Teto de carga útil U002) — avançar para tipo L ou três eixos
- O comprimento da peça excede a folga interna da estrutura em U — interferência com a estrutura
- É necessária uma operação de montagem simultânea na mesma estação — o tipo U não tem função de indexação de montagem
Cenário 4: Componentes multifacetados com soldagem + Montagem na Mesma Estação
| Recomendado: Posicionador de robô de eixo duplo tipo L (Série L) |
| Peças de trabalho típicas: Quadros de baterias EV (alumínio e aço), quadros principais de motocicletas e bicicletas, estruturas básicas de equipamentos de médio porte, qualquer peça de trabalho que exija inserção de porca, rolamento de pressão, ou montagem de peças no dispositivo de soldagem Desafio central: Transferindo um 1,200 kg, a estrutura da bateria entre uma estação de soldagem e uma estação de montagem adiciona 15 para 20 minutos de tempo sem valor agregado por ciclo, requer um elevador de guindaste em cada sentido, e introduz erro de posição em cada transferência. Tipo recomendado: Posicionador de robô de eixo duplo tipo L — L001 / L002 Por que: O eixo de ferramentas com estrutura em L tem dupla finalidade: girando a peça de trabalho para acesso de soldagem multiface e indexação em posições precisas para montagem. Ambas as operações acontecem no mesmo equipamento, eliminando a transferência entre estações. Torque de giro L002 de 6,720 N·m lida com fortemente assimétrico 1,500 kg esquadrias de alumínio. Modelos de referência: MRK-L001 (300–500kg, eixo de ferramentas ±0,05 mm@R350, virar ±0,075 mm@R500, rotação 60°/s) / MRK-L002 (1,500 kg, torque de rotação 3,960 N·m, torque de giro 6,720 N·m, cabo de aterramento para soldagem ≥75 mm²) Resultado documentado: Um fabricante de baterias EV usando MRK-L002: tempo de ciclo de unidade única reduzido de 42 para 28 minutos (−33%); duas estações de transferência de montagem eliminadas; economia anual de custos trabalhistas de $186,000. |
Quando o tipo L NÃO cabe
- Aplicação de soldagem pura sem necessidade de montagem – o tipo U geralmente oferece melhor eficiência de custos
- A aplicação requer um ângulo de rotação superior a 90° — o deslocamento do eixo de rotação do tipo L é limitado
Cenário 5: Soldagens Pesadas Complexas, 500–2.000kg
| Recomendado: Posicionador de robô de três eixos (Série B008–B012) |
| Peças de trabalho típicas: Braços e braços de lança de escavadeira, seções de lança de guindaste e anéis giratórios, estruturas de base da nacele da turbina eólica, estruturas principais de equipamentos de mineração, conjuntos rotativos de máquinas portuárias Desafio central: Uma lança de escavadeira complexa tem costuras 6+ aviões. O fluxo de trabalho tradicional requer 4 para 6 eventos de reposicionamento de guindaste por ciclo, média 22 minutos cada. Tempo total de reposicionamento por barra: 90 para 130 minutos antes de qualquer soldagem adicional. Tipo recomendado: Posicionador de Robô de Três Eixos — B009 / B011 / B008 Por que: Três servo-eixos coordenados levam qualquer costura em qualquer face para a posição de soldagem plana em sequência. A peça de trabalho é carregada uma vez e descarregada uma vez — todo o reposicionamento da face é feito pelo posicionador. Alcances de balanço B008 5,000 milímetros; B009 e B011 alcançam repetibilidade de ±0,03 mm. Modelos de referência: MRK-B008 (1,500–2.000kg, rotação ±0,05 mm@R500, balanço ø5.000 mm, ferramental 60°/s) / MRK-B009 (500–1.000kg, rotação ±0,03 mm@R500, ferramental 90°/s) / MRK-B011 (1,000–1.500kg, rotação ±0,03 mm@R500, ferramental 90°/s) Resultado documentado: Uma fábrica de máquinas de construção usando MRK-B011 na produção de lanças de escavadeiras: operações de guindaste por turno reduzidas de 68 para 8 (somente carregamento/saída); ciclo de soldagem de unidade única reduzido de 4.2 para 2.7 horas (−36%); a produção anual aumentou de 580 para 890 unidades. |
Quando três eixos NÃO cabem
- A peça excede 2,000 kg – mudar para cabeçote e cabeçote móvel para serviço pesado (B004: 5,000 capacidade em quilogramas)
- A peça de trabalho é um cilindro ou disco padrão – a complexidade e o custo dos três eixos não são justificados; use cabeçote e cabeçote móvel ou tipo H
Cenário 6: Peças com excesso de peso – Acima 2,000 kg
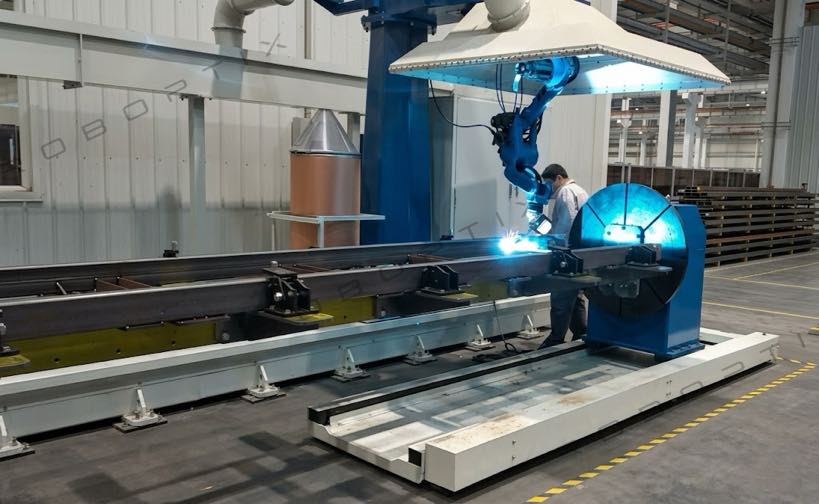
| Recomendado: Posicionador de robô de cabeçote e cabeçote móvel para serviços pesados (MRK-B004) |
| Peças de trabalho típicas: Conjuntos de vasos de pressão pesada (diâmetro 2 m+), grandes seções de tanques de armazenamento, nós estruturais industriais pesados, enormes conjuntos fundidos e soldados Desafio central: Em cargas úteis acima 2,000 kg, a maioria dos tipos de posicionadores de robô estão fora das especificações. O desafio de engenharia passa a ser o torque de acionamento, força de frenagem, e rigidez do vão com alta inércia rotacional - não apenas classificação de carga nominal. Tipo recomendado: Cabeçote e cabeçote móvel para serviços pesados — MRK-B004 Por que: Classificado para 1,500 para 5,000 kg com vãos de 3 m para 8 eu, projetado para dinâmica de alta inércia de peças cilíndricas com excesso de peso. A desaceleração controlada a 20°/s² evita o deslocamento da peça de trabalho. O único modelo de catálogo padrão que cobre cargas acima 2,000 kg em produção contínua. Modelos de referência: MRK-B004 (1,500–5.000kg, ±0,075 mm@R500, velocidade máxima de rotação 30°/s, aceleração/desaceleração 20°/s², vãos padrão: 3 / 5 / 6 / 8 eu) Resultado documentado: Um fabricante industrial pesado usando MRK-B004 (8 m vão) em seções de tanques de armazenamento de 4,2 toneladas: eventos de reposicionamento de guindaste por turno reduzidos de 12 para 0 meio do ciclo; eficiência de soldagem aumentada 44%; todos os registros de incidentes de segurança relacionados ao guindaste foram eliminados para aquela estação de trabalho. |
Cabeçote e cabeçote móvel vs. Tipo L vs.. Tipo U: Comparação Direta
Esses três tipos geram mais perguntas de seleção. Tabela de decisão de cinco dimensões:
| Dimensão | Cabeça e cabeçote móvel (B) | Eixo duplo tipo L (eu) | Eixo duplo tipo U (Você) |
| Ajuste do formato da peça | ❌ Apenas axialmente simétrico | ✅ Multi-face, tamanho médio | ✅ Multi-face, pequeno-médio |
| Carga útil máxima | ✅ 5,000 kg (B004) | ⚪ 1,500 kg (L002) | ❌ 1,000 kg (U002) |
| Elimina soldagem suspensa | ⚪ Somente costuras circunferenciais | ✅ Multiface eficaz | ✅ Todas as faces — J1+J2 |
| Função de montagem na mesma estação | ❌ Não suportado | ✅ Eixo de ferramenta de dupla finalidade | ❌ Não suportado |
| Pegada no chão | ❌ Grande (vão de 2 a 8 m) | ⚪ Médio | ✅ Menor (~1,2 m²) |
| Complexidade de integração | ✅ Baixo (eixo único) | ⚪ Médio (dois eixos) | ⚪ Médio (dois eixos) |
| Custo de compra típico | ⚪ Médio | ⚪ Médio | ⚪ Médio |
| Melhor ajuste da indústria | Vasos de pressão, vento, cano | Bateria VE, motocicleta, alumínio | Suportes automotivos, BIW |
⚪ = Faixa intermediária entre os dois extremos.
5 Perguntas para confirmar sua seleção
| 1º trimestre: Ambas as extremidades da peça de trabalho podem ser agarradas concentricamente? → Sim: head-and-tailstock é um candidato. Não: eliminar cabeçote e cabeçote móvel. 2º trimestre: O peso da peça de trabalho (incluindo luminária) exceder 1,000 kg? → Sim: eliminar o tipo U; avaliar tipo L, cabeça e cabeçote móvel, ou três eixos. 3º trimestre: A peça requer operações de soldagem e montagem na mesma estação?? → Sim: O tipo L é o candidato principal. 4º trimestre: As costuras de solda estão distribuídas 4 ou mais rostos? → Sim: eliminar cabeçote e cabeçote móvel e tipo H; avaliar tipo U, Tipo L, ou três eixos. Q5: O volume anual está acima 500 unidades com requisitos rígidos de consistência de posição de solda? → Sim: o controle do eixo coordenado é obrigatório, não é opcional – confirme a compatibilidade da marca do robô antes de fazer o pedido. |
Não tenho certeza em qual categoria sua peça de trabalho se enquadra?
Envie-nos um desenho ou fotografia da peça com o peso e volume de produção mensal. Nossa equipe de engenharia identificará o tipo certo de posicionador de robô, especifique o modelo correto, e fornecer uma estimativa preliminar de ROI – por escrito, dentro de 24 horário comercial, sem nenhum custo.
► Envie os detalhes da sua peça de trabalho para uma recomendação de seleção gratuita
Sobre o autor
| Experiência & Credenciais Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos. A estrutura do cenário da peça neste artigo é baseada na consultoria de seleção fornecida a 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados do estudo de caso refletem, registros de produção anonimizados de instalações reais. Empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente. Todas as especificações do produto extraídas do atual H / B / eu / Folhas de dados da série U. Certificações: ISO 9001:2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade GJB 9001C-2017 — Sistema de gerenciamento de qualidade de equipamentos militares/armas EU O QUE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866) Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023) Última atualização: Poderia 2026 |
POSTS RELACIONADOS

Soldagem Manual vs Robótica para Aço Estrutural:Quando a automação compensa?

Retaliação, Rigidez, e deriva térmica: As três especificações ocultas que definem o desempenho do posicionador de soldagem

Tipos de posicionador de soldagem comparados: Cabeçote, Tipo L, Tipo U, 3-Eixo & Mais

7Robô do Eixo vs Pórtico Tradicional: O que é melhor para sua linha de soldagem ou manuseio de materiais?

Programação de células de soldagem robótica para iniciantes: Guia passo a passo 2026
