Produttore di workstation robotizzate personalizzate e sistemi laser



In che modo la saldatura laser robotizzata consente l'alleggerimento del settore automobilistico: Dall'acciaio ad alta resistenza ai corpi in alluminio
L’industria automobilistica globale si trova ad affrontare una pressione senza precedenti per ridurre il peso dei veicoli. Con il progresso degli obiettivi “dual carbon” e normative sempre più rigorose sul consumo di carburante e sulle emissioni di carbonio in tutto il mondo, le case automobilistiche devono ridurre significativamente il peso del veicolo garantendo al tempo stesso sicurezza e integrità strutturale. Nell’era dei veicoli elettrici, il driving range è diventato un vantaggio competitivo fondamentale, amplificando ulteriormente la domanda di alleggerimento. Secondo i dati dell'Agenzia internazionale per l'energia (IEA), di 2030, il peso medio a vuoto dei nuovi veicoli a livello globale deve diminuire di circa il 15%–20% rispetto a 2020. Ciò ha portato direttamente all’applicazione su larga scala dell’acciaio altoresistenziale (HSS), acciaio avanzato ad alta resistenza (AHSS), acciaio al boro formato a caldo, e leghe di alluminio nelle carrozzerie dei veicoli.
Tuttavia, l'introduzione di questi materiali leggeri ha comportato sfide significative anche nel campo della saldatura. Saldatura a punti tradizionale a resistenza, ME, e i processi di saldatura TIG spesso falliscono di fronte a sfide come l’infragilimento dell’acciaio ad alta resistenza, porosità nelle leghe di alluminio, e giunti metallici dissimili tra alluminio e acciaio. Saldatura laser robotizzata, grazie alla sua elevata densità energetica, basso apporto di calore, e alta precisione, è emersa come la tecnologia chiave per superare queste sfide. Senza saldatura laser, l’applicazione su larga scala di molti materiali leggeri sarebbe praticamente impossibile.
Sfide di saldatura nel settore della leggerezza automobilistica
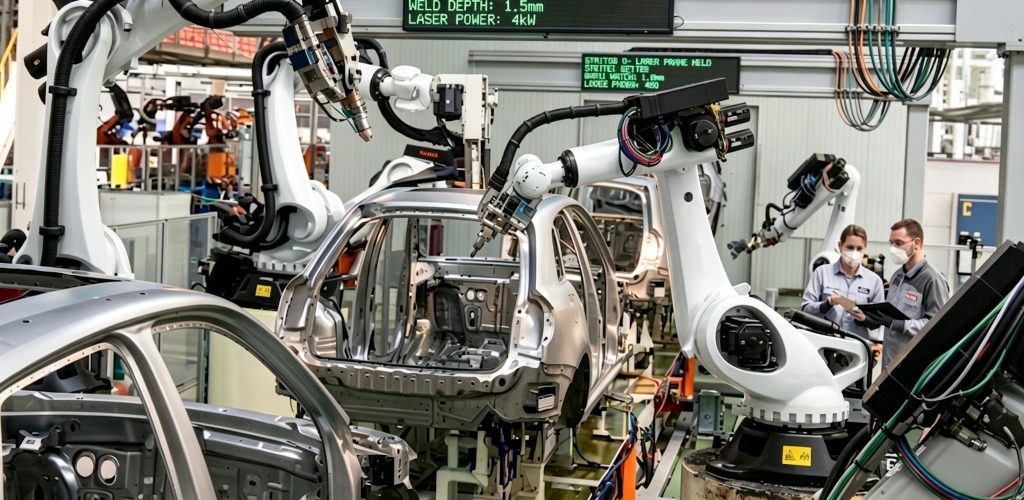
Le carrozzerie dei veicoli tradizionali utilizzano principalmente acciaio standard a basso tenore di carbonio, basandosi principalmente sulla saldatura a punti a resistenza per l'unione: un processo maturo ed economico. Tuttavia, poiché la percentuale di materiali leggeri continua ad aumentare, la difficoltà di saldatura è aumentata in modo significativo:
Acciaio ad alta resistenza e acciaio al boro formato a caldo (come 22MnB5, con punti di forza superiori 1500 MPa): Durante la saldatura, È probabile che si verifichi un infragilimento martensitico nella zona influenzata dal calore, portando ad una diminuzione della forza e della tenacità locali, che incide direttamente sulla sicurezza in caso di incidente del corpo.
Leghe di alluminio (soprattutto il 6000 E 7000 serie): Con elevata conduttività termica e un ampio coefficiente di dilatazione lineare, questi materiali sono altamente inclini alla porosità, crepe da calore, e significativa distorsione della saldatura durante la saldatura MIG/TIG tradizionale, che richiedono estesi processi di raddrizzatura e rettifica post-saldatura.
Giunti metallici dissimili alluminio-acciaio: L'alluminio e l'acciaio hanno punti di fusione che differiscono di circa 600°C e coefficienti di dilatazione termica significativamente diversi. I processi di saldatura tradizionali faticano a formare legami metallurgici affidabili, spesso richiedono rivettatura meccanica o incollaggio adesivo come metodi ausiliari; Tuttavia, questi metodi aumentano il peso e la complessità del processo.
Requisiti di ottimizzazione della progettazione: Per ridurre ulteriormente il peso, è necessario restringere la larghezza della flangia e adottare una struttura integrata; Tuttavia, i requisiti di larghezza della flangia della saldatura a punti tradizionale (tipicamente 15-20 mm) sono diventati un collo di bottiglia per il design leggero.
Questi problemi portano collettivamente a tassi di rendimento più bassi e a maggiori costi di post-elaborazione per i processi di saldatura tradizionali, rendendo difficile soddisfare i requisiti completi delle automobili moderne per “più leggeri”., più forte, e veicoli più sicuri”..
Vantaggi principali della saldatura laser robotizzata
Un sistema di saldatura laser robotizzato è costituito da un laser a fibra ad alta potenza, un robot industriale a 6 assi, una testa di saldatura di precisione, e un sistema di controllo intelligente. La sua caratteristica più notevole è la sua densità di energia estremamente elevata (raggiungendo 10⁶–10⁷W/cm²), che consente di focalizzare il raggio laser in un minuscolo punto di 0,2–0,8 mm, completando la fusione e la solidificazione in pochi millisecondi.
Rispetto alla tradizionale saldatura ad arco, la saldatura laser fornisce solo 1/5 A 1/10 dell'apporto termico, con un'ampiezza della zona influenzata dal calore controllabile entro 0,1–1 mm e velocità di riscaldamento/raffreddamento fino a 10³–10⁶°C/s. Queste caratteristiche rappresentano una svolta rivoluzionaria per la saldatura di materiali leggeri.
Elimina efficacemente l'infragilimento delle zone colpite dal calore dell'acciaio temprato
L'apporto termico estremamente basso riduce al minimo la zona interessata dal calore nella saldatura di acciai ad alta resistenza, prevenendo la formazione estesa di martensite fragile. La resistenza della saldatura può avvicinarsi a quella del materiale di base, migliorare significativamente la sicurezza in caso di incidente del veicolo.
Realizzazione di saldature di leghe di alluminio di alta qualità
Controllando con precisione la potenza del laser, velocità di saldatura, e sfocatura, combinato con la tecnologia di oscillazione del raggio, la formazione di porosità e crepe può essere efficacemente soppressa. La superficie di saldatura è liscia e ermetica, rendendolo particolarmente adatto per componenti esterni come porte e cappe.
Ottenere una giunzione affidabile di alluminio e acciaio
Ottimizzando i parametri di processo (come la modulazione della potenza e la composizione del gas di protezione), la saldatura laser forma un sottile, strato intermetallico stabile all'interfaccia, consentendo il legame metallurgico tra alluminio e acciaio. Questa tecnologia è ampiamente utilizzata nelle strutture corporee di materiali ibridi, riducendo significativamente l’aumento di peso associato alla rivettatura tradizionale.
Ridurre significativamente la larghezza della flangia per ottenere una riduzione del peso corporeo
La tradizionale saldatura a punti a resistenza richiede flange di sovrapposizione relativamente ampie, mentre la saldatura laser produce saldature continue, consentendo di ridurre facilmente le larghezze delle flange a 8–10 mm o anche più strette. Secondo le stime del settore, su una tipica berlina del segmento C, l'ottimizzazione del design della flangia mediante la saldatura laser può ridurre il peso corporeo di 8-15 kg, aumentando al contempo la rigidità torsionale di oltre 5%.
Inoltre, il sistema robotico raggiunge una precisione di ripetibilità di ±0,05 mm, consentendogli di saldare in modo affidabile superfici tridimensionali complesse e di soddisfare i requisiti sia delle carrozzerie monoscocca che della produzione modulare.
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Criteri di confronto | Saldatura laser robotizzata | Saldatura a punti convenzionale a resistenza / Saldatura MIG | Impatto sulla riduzione del peso |
| Zona influenzata dal calore | Minimo (0.1–1 millimetro) | Significativo (diversi millimetri o più) | Riduce significativamente il rischio di infragilimento e preserva le proprietà del materiale |
| Controllo della deformazione | Deformazione minima | Deformazione significativa; è necessario il raddrizzamento | Adatto per leghe di alluminio a parete sottile e strutture in acciaio ad alta resistenza |
| Unione di metalli diversi | Eccellente (alluminio-acciaio, rame-alluminio, ecc.) | Difficile, richiede processi ausiliari | Consente progetti di corpi ibridi multimateriale |
| Larghezza della flangia | Può essere ridotto a 8–10 mm | In genere richiede 15–20 mm | Riduce il peso del veicolo di diversi chilogrammi |
| Qualità della saldatura | Continuo, esteticamente gradevole, niente schizzi | Saldatura a punti o presenza di spruzzi | Migliora la rigidità del corpo e la qualità della superficie |
| Flessibilità produttiva | Alto (adatto per traiettorie 3D complesse) | Moderare | Adatto per carrozzerie monoscocca e strutture complesse |
| Effetto complessivo di riduzione del peso | Ottimale | Media | La saldatura laser è fondamentale per l’applicazione su larga scala di materiali leggeri |
Casi applicativi reali delle principali case automobilistiche
BMW: Nel 5 Serie e 7 Modelli di serie, l'azienda passa dalla tradizionale rivettatura alla saldatura laser per l'unione dei pannelli esterni delle porte in lega di alluminio con i pannelli interni in acciaio. Ciò non solo ha ridotto il numero di parti e il peso complessivo, ma ha anche migliorato significativamente la rigidità della carrozzeria. Secondo i dati ufficiali BMW, questa tecnologia ha contribuito a ridurre di circa il peso di ciascun veicolo 12 chilogrammi.
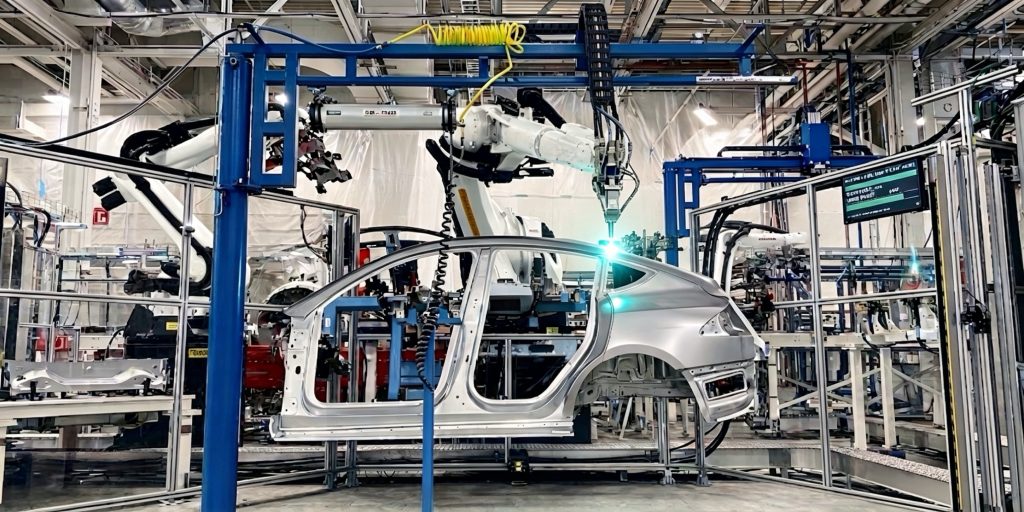
Tesla: In modelli come il Modello Y, la saldatura laser è profondamente integrata con i grandi componenti in alluminio pressofuso (Gigacasting), riducendo drasticamente il numero di punti di saldatura nelle carrozzerie tradizionali (da più di 1,600 in alcuni casi) e ottenere una doppia svolta in termini di efficienza produttiva e design leggero. Attualmente, La Shanghai Gigafactory di Tesla ha implementato centinaia di sistemi di saldatura laser robotizzati.
Gruppo Volkswagen: Sulla piattaforma completamente elettrica MEB, la saldatura laser è ampiamente utilizzata per unire i vassoi delle batterie in alluminio con i telai della carrozzeria in acciaio ad alta resistenza, garantendo l’integrità strutturale del pacco batteria controllando efficacemente il peso complessivo del veicolo.
Mercedes-Benz: Nei modelli Classe S ed EQS, la saldatura laser viene utilizzata per creare corpi ibridi alluminio-acciaio. Le saldature sono esteticamente gradevoli e strutturalmente affidabili, fornendo modelli premium con prestazioni NVH e sicurezza in caso di incidente superiori.
Queste applicazioni pratiche dimostrano pienamente che la saldatura laser robotizzata è diventata un processo fondamentale indispensabile nella produzione leggera di automobili di fascia alta.
Anteprima dell'articolo successivo: Le sei principali sfide della saldatura laser robotizzata e come superarle
Identificazione dell'autore
Un esperto nell'integrazione dei sistemi di saldatura robotizzata con over 12 anni di esperienza nel settore. La mia azienda è finita 26 anni di esperienza professionale, contiene più di 40 tecnologie brevettate, ed è stato completato con successo 1,500 progetti in tutto il mondo (circa 70% di cui hanno coinvolto celle di saldatura robotizzate, per un totale di più di 1,000 unità). L'azienda possiede la certificazione CE UE (Certificato n.: M.2026.206.C134866) ed è conforme alla norma EN 60204-1:2018 e EN ISO 12100:2010 standard. Ho assistito numerose aziende manifatturiere durante l'intero processo di implementazione delle postazioni di saldatura robotizzata, dalla selezione all'avvio della produzione.
Aggiornato: Maggio 2026
POST CORRELATI
Cella di saldatura coordinata: Posizionatore e robot come un'unica catena cinematica

Cella di saldatura robotizzata senza programmazione:Come i sistemi guidati dalla visione eliminano i Teach Ciondoli

Cella di saldatura robotizzata vs linea di saldatura tradizionale: Cosa cambia realmente nella tua officina

Installazione & Guida alla manutenzione per sistemi di saldatura laser robotizzati: Una tabella di marcia pratica

Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru