Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Vorrichtungslose Fertigung: Wenn ein Schweißpositionierer komplexe Vorrichtungen ersetzt, Heftschweißungen, und Kranichzeit
Der teuerste Teil vieler Schweißnähte ist der Teil, den Sie nie schweißen – die Vorrichtung
Betreten Sie fast jede Fertigungsebene und Sie werden feststellen, dass der eigentliche Engpass selten der Lichtbogen ist. Es ist das Setup: eine maßgeschneiderte Schweißvorrichtung, die in einer Ecke steht, ein Heftschweißer beugte sich über eine Schweißnaht, und ein Laufkran im Leerlauf, während ein Bediener darauf wartet, einen 2-Tonnen-Rahmen umzudrehen. Über ROBOPTIX Positionierereinsätze in Baustahl, Druckbehälter, und Schwermaschinenbau, Wir sehen immer wieder das gleiche Muster: Geschäfte investieren Tausende in Vorrichtungen und Stunden in das Heften, als ein einzelner Servopositionierer beides eliminieren könnte.
In diesem Artikel wird das vorrichtungsfreie Fertigungsmodell erläutert: Wie Sie mit einem Schweißpositionierer das Werkstück drehen können, anstatt eine Vorrichtung darum herum zu bauen, warum das Heftschweißen aus dem Prozess entfällt, und wie es die kranabhängige Neupositionierung vollständig eliminiert. Das Ergebnis sind kürzere Durchlaufzeiten, geringere Werkzeugkosten, und – wie die zugrunde liegende Physik zeigt – bessere Schweißnähte.
NAnmerkung: Die nachstehenden Kostenzahlen und Zykluszeitverbesserungen stammen aus der Integration von ROBOPTIX-Positionierern und werden mit von Experten begutachteten Untersuchungen zum schwerkraftbedingten Schweißbadverhalten abgeglichen (Park et al., 2019, Angewandte Wissenschaften; Liu et al., 2023, Materialien).
1. Die versteckte Steuer auf Vorrichtungen und Vorrichtungen
Eine Schweißvorrichtung ist jedes Gerät, das hält, unterstützt, oder richtet ein Teil beim Schweißen aus. Vorrichtungen lokalisieren und festklemmen; Halterung für Vorrichtungen. Beide lösen das gleiche Problem wie ein Positionierer – die Positionierung der Verbindung an der richtigen Stelle –, lösen es jedoch mit Stahl und Vorlaufzeit statt mit Bewegung. Die Kosten werden selten für eine einzelne Werbebuchung gezählt, Das ist genau der Grund, warum es einer genauen Prüfung entgeht.
1.1 Was eine maßgeschneiderte Vorrichtung tatsächlich kostet
- Konstruktionstechnik: Eine einmalige Vorrichtung beginnt mit CAD, FEA für Steifigkeit, und Toleranzanalyse – oft sind 20–80 Stunden Entwicklungszeit erforderlich, bevor eine einzelne Platte geschnitten wird.
- Bearbeiten und Schweißen: Leuchtenkörper sind aus Baustahl gefertigt, bearbeitet zur Lokalisierung von Oberflächen, und stressfrei. Für einen mittelgroßen Rahmen, Material plus Arbeit kosten üblicherweise 2.000 bis 15.000 US-Dollar.
- Lagerung und Inventar: Einrichtungsgegenstände sind Raumparasiten. Ein Laden läuft 200 SKUs können halten 150 Aktive Vorrichtungen nehmen eine erstklassige Fläche in der Nähe der Schweißzellen ein.
- Ausfallzeiten bei der Umstellung: Das Verschieben einer Zelle von einem Teil in einen anderen bedeutet Vertauschen, neu ausrichten, und Neuqualifizierung der Vorrichtung – 15–60 Minuten unproduktive Zeit pro Umrüstung.
- Veralten: Wenn das Teil überarbeitet wird, die Vorrichtung kann oft nicht folgen. Abgestorbene Einrichtungsgegenstände sammeln sich wie Treibholz an.
In einer Schweißkostenberechnung erscheinen keine dieser Kosten, Zusammengenommen übersteigen sie jedoch häufig die durch die Schweißung selbst eingesparte Arbeit. Ein Positionierer geht das Problem strukturell an: statt für jede Teileform eine neue Haltevorrichtung zu bauen, Sie kaufen ein Gerät, das jede Teileform durch Drehen festhält.
1.2 Die Todesspirale von der Vorrichtung zur Umstellung
Die versteckten Kosten verschärfen sich durch ein Muster, das wir Todesspirale von der Vorrichtung zur Umstellung nennen. Ein neues Teil kommt; Engineering zitiert eine Vorrichtung; Beschaffung wartet auf Stahl; Die Zelle bleibt im Leerlauf, bis das Gerät landet; das Teil läuft; dann benötigt die nächste Variante eine eigene Vorrichtung, und der Zyklus wiederholt sich. Mit jeder Iteration verlängert sich die Vorlaufzeit, die der Kunde wahrnimmt, für die das Geschäft jedoch nur selten Rechnungen stellt. High-Mix-Läden – diejenigen, die Dutzende unterschiedlicher Sparten führen, Reittiere, und Bilder pro Monat – sind am stärksten exponiert, weil die Anzahl ihrer Spiele schneller wächst, als sich ein einzelnes Spiel amortisiert. Ein Servopositionierer durchbricht die Spirale, indem er die Haltevorrichtung zu einem wiederverwendbaren Vermögenswert und nicht zu einer Haftung pro Teil macht.
2. Drehen Sie das Teil, Bauen Sie nicht die Vorrichtung
Die Kernerkenntnis der vorrichtungsfreien Fertigung ist die Substitution. Es gibt eine Vorrichtung, um eine Verbindung in einem brauchbaren Winkel zu halten. Ein Positionierer bewirkt das Gleiche, indem er das Werkstück bewegt – so wird die Vorrichtung überflüssig.
2.1 Ein Gerät, Jede Geometrie
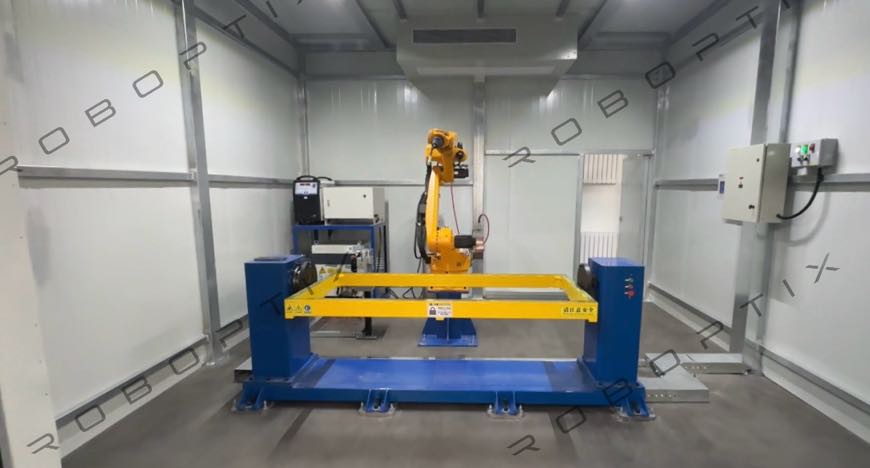
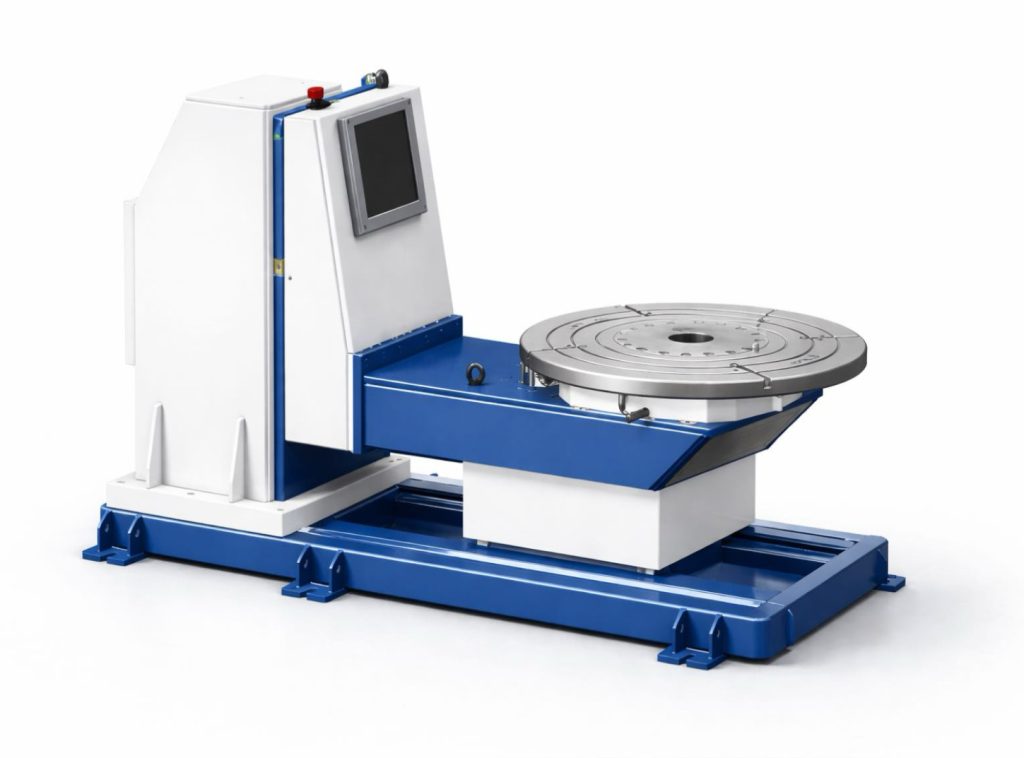
Stellen Sie sich eine Familie von Halterungsbaugruppen vor, für die zuvor drei spezielle Vorrichtungen erforderlich waren (eine pro Variante). Montiert auf einem Spindelstock-Reitstock oder L-Typ-Positionierer, Alle drei Varianten werden einfach am Tisch festgeklemmt und in den optimalen Schweißwinkel gedreht. Der ROBOPTIX Die Kopf-Schwanz-Serie B001–B004 und die mehrachsigen Servopositionierer B008–B012 decken den Balken ab, Platte, und unregelmäßige Geometrien durch programmierbare Rotation statt kundenspezifischer Werkzeuge.
2.2 Warum dies die Fixierung in puncto Qualität übertrifft
Drehen des Teils zur Ebene (1G/1F) Position spart nicht nur eine Vorrichtung, sondern verbessert auch die Schweißnaht. Von Experten begutachtete Studien bestätigen, dass sich schwerkraftbedingte Änderungen der Schmelzbadkonvektion je nach Schweißposition stark unterscheiden: Park et al. (2019) gemessene Penetration von 1.8 mm in flacher Position im Vergleich zu gerade 0.8 mm im vertikal nach unten gerichteten P-GMAW bei angepasster Wärmezufuhr, während Liu et al. (2023) dokumentiert a 23.8% Größere Korngröße in der Schweißnahtmitte bei flachen im Vergleich zu vertikalen Plasmalichtbogenschweißungen. Indem wir jede Verbindung flach machen, Der Positionierer entfernt gleichzeitig die Vorrichtung und verbessert die metallurgischen Ergebnisse – ein doppelter Gewinn, den eine statische Vorrichtung nicht liefern kann.
2.3 Programmierung statt Werkzeug
Der tiefere Wandel erfolgt vom Werkzeugbau zur Programmierung. Eine Vorrichtung ist eine physische Bindung an einen Teil; Ein Stellungsreglerprogramm ist für viele eine Software-Verpflichtung. Sobald eine Teilefamilie Drehwinkeln und Klemmpositionen zugeordnet ist, Neue Varianten werden durch Bearbeiten eines Programms hinzugefügt, nicht durch Schneiden von Stahl. Für Lohnfertiger, die Aufträge vom Prototyp bis zur Produktion anbieten, Diese Agilität ist an sich schon ein Verkaufsargument: Sie können eine neue Halterung angeben, ohne eine neue Vorrichtung anzugeben, und Sie können das Angebot in Stunden statt in Wochen umsetzen. Der Positionierer wird zu einer flexiblen Funktion und nicht zu einer Einzweckvorrichtung.
Praktische Faustregel: wenn die einzige Aufgabe einer Vorrichtung darin besteht, das Teil in einem Winkel zu halten oder es am Wegrollen zu hindern, Ein Stellungsregler kann ihn fast immer ersetzen. Reservieren Sie Vorrichtungen für Aufgaben, die eine präzise Lokalisierung zwischen den Merkmalen erfordern, die durch Drehung allein nicht möglich ist.
3. Tötung der Heftschweißung
Heftschweißen – die temporären Schweißnähte, die Teile vor dem letzten Durchgang in Ausrichtung halten – ist ein aus der Notwendigkeit entstandener Vorrichtungsersatz. An Teilen, deren Befestigung zu umständlich ist, Bedienungspersonal, überprüfen, Nochmals vielen Dank, dann schweißen. Es ist langsam, inkonsistent, und eine häufige Fehlerquelle.
3.1 Die Probleme beim Heften
- Zusätzliche Prozessschritte: Jede Wendung ist ein Start-Stopp-Zyklus – und jeder Start-Stopp ist eine potenzielle Fehlfusions- oder Einschlussstelle.
- Verzerrungsgefahr: Reißzwecken blockieren den Montagestress. Wenn der letzte Durchgang sie zum Schmelzen bringt, Restspannungen können die Verbindung verschieben und zu Verzug führen.
- Inkonsistente Passform: Das Heften von Hand ist von Bediener zu Bediener unterschiedlich, So sieht der Roboter oder Schweißer jedes Mal ein anderes Teil.
Ein Positionierer mit integrierter Klemmung und synchronisierter Bewegung macht Heftzwecken überflüssig. Das Teil wird durch die Spannfutter oder den Tisch des Positionierers starr gehalten, Der Roboter führt einen einzigen kontinuierlichen Durchgang aus, und es gibt keinen Übergang vom Wendepunkt zum Ziel, an dem man scheitern kann. Für Codearbeiten unter AWS D1.1, Durch die Eliminierung von Heftklammern wird auch eine häufige Ursache für diskontinuierliche Wurzelverschmelzung beseitigt, auf die Prüfer stoßen.
3.2 Kontinuierliches Schweißen an zylindrischen Teilen
An Rohren und Druckbehältermänteln, Durch die koordinierte Drehung des Positionierers kann der Roboter die gesamte Naht in einem kontinuierlichen Durchgang in der optimalen 12-Uhr-Position schweißen. Keine Heftringe, Keine Stichschweißsequenzen – nur eine ununterbrochene, gleichmäßige Perle. Dies ist durch Umpositionieren eines fixierten Werkstücks nicht zu erreichen, und es ist der Hauptgrund, warum Rohrhersteller Positionierer einsetzen.
3.3 Beseitigung von Klebrigkeit und Verformungskontrolle
Jenseits der Geschwindigkeit, Durch das Entfernen von Reißzwecken wird die Maßhaltigkeit verbessert. Heftschweißungen sind per Definition unvollständige Schweißnähte, die später wieder aufgeschmolzen werden müssen; wenn sie im letzten Durchgang nicht vollständig schmelzen, Sie hinterlassen Diskontinuitäten in der Kaltschicht. Sie belasten die Verbindung außerdem mit einer Passspannung vor, die dazu führen kann, dass die Baugruppe beim Schrumpfen im letzten Durchgang aus der Rechtwinkligkeit gerät. Ein Positionierer hält das Teil vom ersten bis zum letzten Bogen in der richtigen Ausrichtung, so entspannt sich die fertige Schweißnaht in die geplante Geometrie und weist keine Klebeverzerrung auf. Für Baugruppen mit engen Ebenheits- oder Rechtwinkligkeitsangaben, Diese Unterscheidung ist der Unterschied zwischen einem Teil, das versendet wird, und einem Teil, das nachbearbeitet wird.
4. Kranzeit löschen
Der dritte Kostenfaktor, der durch einen Positionierer beseitigt wird, ist der sichtbarste: kranabhängiges Umsetzen. Ein großer Rahmen, der in verschiedenen Positionen geschweißt wurde, wird mit einem Laufkran zwischen den Flächen gewendet – was zu 5–15 Minuten schweißfreier Ausfallzeit pro Wendung führt, plus die Sicherheitseinweisung, Takelwerk, und Kranverfügbarkeit warten darauf.
4.1 Eine Halterung, Kontinuierliche Rotation
Mit Positionierer, Das Teil wird einmal montiert. Der Spindelstock und der Reitstock drehen ihn um jeden erforderlichen Winkel – alle vier Flächen eines Balkens, beide Seiten einer Platte, den gesamten Umfang einer Granate – ohne einen einzigen Kranruf. ROBOPTIX Servopositionierer halten die Winkelposition bei R350 auf ±0,05 mm (ungefähr 0,008°), So landet das Gelenk bei jeder Drehung genau dort, wo das Programm es erwartet.
Feldergebnis: Betriebe, die die kranabhängige Neupositionierung auf die Drehung eines Einzelmontage-Positionierers umstellen, verkürzen die Rüst- und Flip-Stillstandszeit in der Regel um 60–70 %., Erhöhung der Lichtbogen-Einschaltzeit von ca. 40 % auf ca. 70 % einer Schicht.
5. Die Zahlen: Vorrichtungsfreier ROI
Der kombinierte Effekt der Eliminierung von Vorrichtungen, Reißnägel, und die Kranzeit ist messbar. Typische Ergebnisse von ROBOPTIX Installationen:
| Kostentreiber | Mit Vorrichtungen + Kran | Vorrichtungsfrei (Positionierer) |
| Rüstzeit / Teil | 20–60 Min (Gerätetausch) | 2–5 Min (Klemme + drehen) |
| Werkzeugkosten / Artikelnummer | $2k–$15.000 Spiel | $0 (Gemeinsamer Positionierer) |
| Heftschweißen | Erforderlich | Eliminiert |
| Kranichrufe / Schicht | 15–30 | 1–3 |
| Lichtbogen-Einschaltzeit | ~40 % der Schicht | ~70 % der Schicht |
Für einen Lohnfertiger, der Dutzende von SKUs mit geringem bis mittlerem Volumen betreibt, Der Wegfall von Werkzeugen allein rechtfertigt häufig den Einsatz eines Positionierers. Für High-Mix-Produktion, Der Zusammenbruch der Rüstzeit ist der dominierende Gewinn.
5.1 Die Werkzeug-Amortisations-Mathematik
Um das Werkzeugargument zu quantifizieren, Betrachten Sie ein Geschäft mit 40 Aktive SKUs, die jeweils eine erfordern $4,000 Vorrichtung – a $160,000 Werkzeuginvestitionen, die die meiste Zeit ungenutzt bleiben und mit jeder Designüberarbeitung an Wert verlieren. Ein einzelner Servopositionierer für die gleiche Aufgabe, preislich im niedrigen fünfstelligen Bereich, dient allen 40 SKUs ohne Werkzeug pro Teil. Noch ohne Berücksichtigung der Arbeits- und Kraneinsparungen, Der Positionierer ersetzt einen sechsstelligen Vermögenswert durch einen einzigen wiederverwendbaren. Der Break-Even ist keine Frage des Ob, sondern wie viele SKUs es braucht – und für die meisten High-Mix-Shops, Die Antwort ist weniger als zehn.
6. Feldbeispiel: Halterungen für schwere Geräte
A ROBOPTIX Der Kunde, der Baggerauslegerhalterungen herstellte, verwendete zuvor zwei spezielle Vorrichtungen und schweißte jede Halterung vor dem Roboterschweißen fest. Es dauerte Umstellungen zwischen den drei Halterungsvarianten 35 Minuten und band den Kran fest. Nach der Installation eines B008-Servopositionierers, Die Halterungen werden direkt auf den Positioniertisch gespannt und in einem Programm um alle Schweißwinkel gedreht. Vorrichtungen wurden ausgemustert, Reißzwecken beseitigt, und Kranichrufe sanken von ~20 auf 2 pro Schicht. Die Rüstzeit ist auf unterschritten 4 Minuten, und die First-Pass-Rendite stieg von 88% Zu 96% als durch die Klebrigkeit verursachte Diskontinuitäten verschwanden.
Die Amortisationszeit des Stellungsreglers betrug weniger als neun Monate – was nicht auf schnellere Lichtbögen zurückzuführen ist, sondern durch gelöschte Fixtures, gelöschte Reißzwecken, und Kranwartezeiten gelöscht.
7. Wenn Sie noch eine Vorrichtung benötigen
Verlangt Offenheit: Fixture-Free ist ein leistungsstarkes Modell, aber nicht universell. Möglicherweise benötigen Sie noch eine Vorrichtung, wenn:
- Eine genaue Lokalisierung zwischen den Merkmalen ist erforderlich – z., Einhaltung enger Positionstoleranzen zwischen geschweißten Unterbaugruppen, die durch Drehung allein nicht gewährleistet werden können
- Das Teil ist zu flexibel oder zu dünn, um nur von Spannfuttern gehalten zu werden, ohne sich zu verformen
- Extremes Produktionsvolumen auf einer einzigen SKU macht einen dedizierten, optimierte Vorrichtung schneller als jeder Allzweck-Positionierer
- Gefährliche oder ungünstige Geometrien machen die Klemmung an einem Positionierer ohne zusätzliche Stützwerkzeuge unsicher
In der Praxis, Die meisten Geschäfte finden einen Hybrid: Positionierer übernehmen den Großteil der Rotations- und Winkelsteuerung, während licht, einfache Ortungshilfen (nicht vollständige Spielpläne) Erledige den Rest. Ziel ist es, das Teure zu löschen, Einzweckbefestigung – nicht jede Klemme im Gebäude.
Häufig gestellte Fragen
Q: Kann ein Schweißpositionierer wirklich alle meine Vorrichtungen ersetzen??
A: Nicht alle – aber die meisten. Ein Positionierer ersetzt jede Vorrichtung, deren einzige Aufgabe darin besteht, ein Teil in einem Winkel zu halten oder es an der Drehung zu hindern. Möglicherweise sind weiterhin Vorrichtungen erforderlich, die zur präzisen Positionierung zwischen den Merkmalen oder zur Unterstützung flexibler Teile erforderlich sind, oft in einer viel einfacheren Form.
Q: Beeinträchtigt das Entfernen von Heftschweißnähten die Ausrichtung??
A: Nein – es verbessert es. Die Reißnägel sind inkonsistent und können zu Verzerrungen führen. Ein Positionierer hält das Teil stabil und wiederholbar, So sieht der Roboter oder Schweißer jedes Mal das gleiche ausgerichtete Teil, ohne dass der Übergang vom Wendepunkt zum Ziel scheitern könnte.
Q: Wie viel Rüstzeit spart ein Positionierer??
A: Bei ROBOPTIX-Feldeinsätzen, Durch die Drehung des Einzelmontage-Positionierers konnte die Rüst- und Umrüstzeit im Vergleich zur kranabhängigen Neupositionierung um 60–70 % verkürzt werden, Erhöhung der Lichtbogen-Einschaltzeit von ungefähr 40% Zu 70% einer Verschiebung.
Q: Eignet sich die vorrichtungslose Fertigung für die Kleinserienproduktion??
A: Vor allem ja. Geringe bis mittlere Lautstärke, Bei High-Mix-Arbeiten sind spezielle Vorrichtungen pro Teil am teuersten. Ein gemeinsam genutzter Positionierer amortisiert sich über alle SKU hinweg, ohne dass Werkzeugkosten pro Teil anfallen.
Möchten Sie Ihre Geräte ausmustern??
Kontakt ROBOPTIX für eine vorrichtungsfreie Beurteilung Ihrer aktuellen Teile und eine Positionierungsempfehlung.
Referenzen
[1] Park, J.-H., Kim, S.-H., Mond, H.-S., & Kim, M.-H. (2019). Einfluss der Schwerkraft auf das Verhalten des Schmelzbades und Analyse der Mikrostruktur an verschiedenen Schweißpositionen beim Metalllichtbogenschweißen mit Impulsgas. Angewandte Wissenschaften, 9(21), 4626.
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Ma, X. (2023). Mechanismen des Einflusses der Schwerkraft auf das Verhalten des Schweißbades und die Leistung der Schweißraupe beim Plasmalichtbogenschweißen mit variabler Polarität über verschiedene Schweißpositionen hinweg. Materialien, 16(19), 6457.
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE
Der komplette Anfängerleitfaden für Roboterpositionierer: Alles, was Sie wissen müssen

Scan-to-Weld-Technologie:Wie Reverse Modeling die Roboterprogrammierung ersetzt
Checkliste für den Kauf von Schweißpositionierern: 6 Eingaben für eine genaue Ausschreibung

Beherrschung des Roboter-Laserschweißens: 10 Praxistipps für maximale Leistung und ROI
5 Gründe, warum das Schweißen großer Werkstücke ineffizient ist – und wie ein Roboterpositionierer jedes Problem löst