


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



6 Häufige Herausforderungen beim Roboter-Laserschweißen und wie man sie löst
In früheren Artikeln, Wir haben die revolutionären Vorteile des Roboter-Laserschweißens beim Automobilleichtbau untersucht. Jedoch, als hochpräzises Verfahren, Die Implementierung des Laserschweißens in tatsächlichen Fabrikumgebungen verläuft nicht immer reibungslos. Aufgrund der extrem kleinen Laserfleckgröße und der schnellen Abkühlrate, Schon kleinste Prozessabweichungen können zu Schweißfehlern führen. Sich Herausforderungen direkt zu stellen, ist ein Zeichen dafür, dass die Technologie ausgereift ist. Heute, Wir werden uns mit den sechs größten Herausforderungen befassen, die beim Roboterlaserschweißen während der Produktion häufig auftreten, und branchenerprobte Lösungen vorstellen.
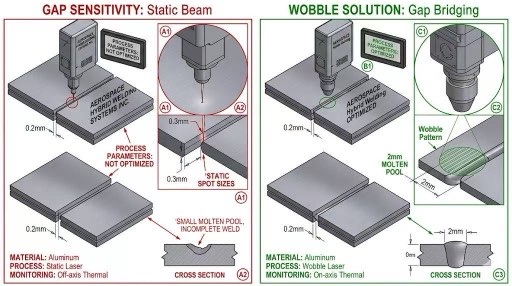
1. Extreme Empfindlichkeit gegenüber Montagelücken (Lückenempfindlichkeit)
Herausforderung: Der Laserpunktdurchmesser beträgt typischerweise nur 0,2–0,6 mm. Wenn der Montageabstand zwischen den Teilen größer ist 0.1 mm, Der Laserstrahl kann direkt durch den Spalt gelangen, Dies führt zu „fehlenden Schweißnähten“ oder schwerem Einsturz. Dies stellt höchste Anforderungen an die Prägepräzision vorangehender Prozesse.
Lösungen:
Laser-Wobbel-Schweißtechnologie: Durch die Integration von Hochfrequenz-Vibrationsspiegeln in den Schweißkopf, Der Strahler wird dazu gebracht, schnell kreisförmig oder in Form einer Acht zu schwingen. Dadurch wird nicht nur das Schmelzbad verbreitert, sondern auch die Toleranz gegenüber Montagespalten deutlich verbessert.
Drahtvorschubschweißen: Führt Schweißdraht automatisch in Bereiche mit größeren Lücken ein, Gewährleistung einer vollen Schweißnaht durch Zugabe von Zusatzwerkstoff.
2. Schweißspritzer und Oberflächenverschmutzung (Spritzerkontrolle)
Herausforderung: Beim Schweißen von hochfestem Stahl oder verzinktem Stahl, Starke Schwankungen im Schmelzbad und im Metalldampf können zu flüssigen Metallspritzern führen. Dies beeinträchtigt nicht nur das ästhetische Erscheinungsbild der Werkstückoberfläche, sondern verunreinigt auch Präzisionslaserlinsen.
Lösungen:
Strahlformung: Verwendung der Ring-Spot-Technologie (einstellbare Ringkernlaser), Der Außenring wärmt das Schmelzbad vor, während der Innenring das Tiefschweißen durchführt, was zu einem reibungsloseren Schweißprozess führt.
Optimierter Schutzgasfluss: Ein spezielles Schutzgasgerät (seitlicher Gasstrom) soll die Linse mit einem stabilen Gasvorhang schützen und Metalldämpfe entfernen.
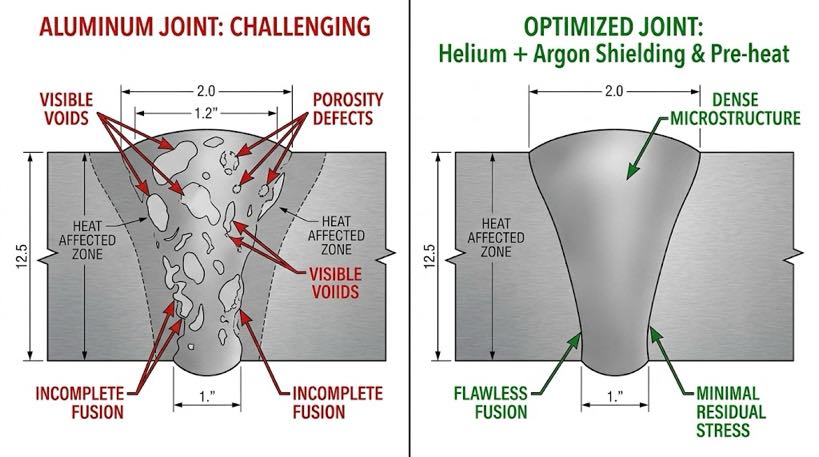
3. Porosität beim Aluminiumschweißen
Herausforderung: Aluminiumlegierungen weisen eine extrem hohe Wasserstofflöslichkeit auf, und das Laserschweißbad erstarrt sehr schnell, verhindert, dass Wasserstoff rechtzeitig entweicht. Dies führt zur Bildung zahlreicher Poren innerhalb der Schweißnaht, die strukturelle Festigkeit erheblich beeinträchtigen.
Lösungen:
Oberflächenvorbehandlung: Führen Sie vor dem Schweißen unbedingt eine chemische Reinigung oder ein mechanisches Schleifen durch, um oberflächliche Oxidschichten und Rückstände von Ölen zu entfernen.
Doppelpunktschweißen: Nutzen Sie zwei zusammenarbeitende Laserpunkte, um die Dauer des Schmelzbads zu verlängern, Bereitstellung einer „Lebensader“ für das Entweichen von Gasblasen.
4. Fokusverschiebung, die sich auf die Konsistenz auswirkt
Herausforderung: Beim Hochleistungs-Dauerschweißen, Die optischen Komponenten des Schweißkopfes können sich aufgrund der Wärmeaufnahme einer geringen Energiemenge verformen, Dadurch verschiebt sich der Brennpunkt und es kommt zu Schwankungen in der Schweißnahttiefe.
Lösungen:
Optisches Design mit Totalreflexion: Wählen Sie hochwertige Qualität, Verwenden Sie Linsen mit geringer Absorption oder ersetzen Sie durchlässige Linsen durch Totalreflexionsspiegel.
Echtzeit-Fokuskompensationssystem: Überwachen Sie die Linsentemperatur über Sensoren und passen Sie die Höhe des Roboter-Endeffektors automatisch an, um sicherzustellen, dass der Fokus auf der Werkstückoberfläche fixiert bleibt.
5. Beschädigungsgefahr durch stark reflektierende Materialien (Rückspiegelung)
Herausforderung: Beim Schweißen stark reflektierender Metalle wie Kupfer und Aluminium, Der Laserstrahl kann wie ein Spiegel in die Faser zurückreflektiert werden, Beschädigung der teuren Laserquelle.
Lösungen:
Antireflexions-Isolationstechnologie: Statten Sie den Laser mit mehrstufigen Antireflexionsvorrichtungen aus, die den Laser innerhalb von Millisekunden abschalten, wenn reflektiertes Licht erkannt wird.
Schräger Schweißwinkel: Neigen Sie den Laserkopf in einem Winkel von 5°–10° um reflektiertes Licht vom Laserausgang abzulenken.
6. Fehlende Inline-Qualitätsüberwachung
Herausforderung: Die Laserschweißgeschwindigkeiten sind extrem hoch (bis zu 10 m/min). Mit der herkömmlichen Sichtprüfung nach dem Schweißen können interne Mängel nicht rechtzeitig erkannt werden, Dies führt zu einer großen Anzahl defekter Teile.
Lösung:
Multispektrale optische Überwachung: Nutzt visuelle und Infrarotsensoren, um vom Schmelzbad emittierte Plasmalichtsignale in Echtzeit zu erfassen, Automatische Erkennung von Defekten wie Porosität und mangelnder Fusion durch KI-Algorithmen.
Optische Kohärenztomographie (OKT): Misst die Schweißtiefe in Echtzeit mithilfe kohärenten Lichts während des Schweißens.
Roboter-Laserschweißen: Ein Vergleich der Technologiereife
| Herausforderungsdimension | Aktueller Status | Lösungsreife | Wichtige Überlegungen |
| Lückenempfindlichkeit | Deutlich gemildert | Hoch (Die Pendelschweißtechnik ist weit verbreitet) | Präzision der Vorrichtungen in vorangehenden Prozessen |
| Spritzerkontrolle | Kontrollierbar | Mäßig (Erfordert eine Optimierung für bestimmte Materialien) | Anwendung einstellbarer Ringkern-Laserquellen |
| Porosität der Aluminiumlegierung | Effektiv reduziert | Medium | Management des Reinigungsprozesses vor dem Schweißen |
| Hohes Reflexionsvermögen | Extrem geringes Risiko | Extrem hoch (Der Hardwareschutz ist bereits gut etabliert) | Einstellungen für den Neigungswinkel des Schweißkopfes |
Roboterlaserschweißen ist keine einfache „Plug-and-Play“-Technologie; es stellt tatsächlich zahlreiche Herausforderungen dar. Jedoch, mit der weit verbreiteten Einführung des Oszillationsschweißens, Spot-by-Spot-Technologie, und Inline-Inspektionssysteme, Für diese einst gewaltigen Herausforderungen gibt es mittlerweile standardisierte Lösungen. Die Beherrschung dieser Best Practices ist für Unternehmen von entscheidender Bedeutung, um vom „Schweißen in der Lage“ zum „Schweißen in hoher Qualität“ überzugehen.
Vorschau des nächsten Artikels: „Warum benötigt das Roboter-Laserschweißen ein Bildverarbeitungssystem?? Vom Blindschweißen zum intelligenten Schweißen”
Identifizierung des Autors
Ein Experte für die Integration von Roboterschweißsystemen mit über 12 Jahre Branchenerfahrung. Meine Firma ist vorbei 26 Jahre Berufserfahrung, hält mehr als 40 patentierte Technologien, und wurde erfolgreich abgeschlossen 1,500 Projekte weltweit (etwa 70% davon handelte es sich um Roboterschweißzellen, insgesamt mehr als 1,000 Einheiten). Das Unternehmen verfügt über die EU-CE-Zertifizierung (Zertifikat Nr.: M.2026.206.C134866) und entspricht der EN 60204-1:2018 und EN ISO 12100:2010 Standards. Ich habe zahlreiche Fertigungsunternehmen während des gesamten Prozesses der Implementierung von Roboterschweißarbeitsplätzen unterstützt, Von der Auswahl bis zum Produktionsstart.
Aktualisiert: Mai 2026
VERWANDTE BEITRÄGE
8 Kostspielige Fehler beim Einsatz einer Roboterschweißzelle (Und wie man sie vermeidet) – 2026 Ausgabe

Schweißpositionierertypen im Vergleich: Spindelstock, L-Typ, U-Typ, 3-Achse & Mehr
Fünfjährige Gesamtbetriebskosten eines Schweißpositionierers: Zählen der versteckten Kosten, die das Angebot vergessen hat

Rund vs. rechteckig vs. unregelmäßig: Anpassung der Konfiguration des Schweißpositionierers an die Werkstückgeometrie

So berechnen Sie den ROI einer Roboterschweißzelle in 2026: Komplette Vorlage mit realen Fällen
