Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Fabricação sem acessórios: Quando um posicionador de soldagem substitui gabaritos complexos, Soldas adesivas, e tempo do guindaste
A parte mais cara de muitas soldas é aquela que você nunca solda – o acessório
Ande em praticamente qualquer piso de fabricação e você descobrirá que o verdadeiro gargalo raramente é o arco. É a configuração: um acessório de solda personalizado em um canto, um soldador curvado sobre uma junta, e uma ponte rolante ociosa enquanto um operador espera para virar uma estrutura de 2 toneladas. Entre ROBOPTIX implantações de posicionador em aço estrutural, vaso de pressão, e fabricação de equipamentos pesados, vemos repetidamente o mesmo padrão - as lojas investem milhares em acessórios e horas em alinhavos, quando um único servo posicionador poderia eliminar ambos.
Este artigo explica o modelo de fabricação sem acessórios: como um posicionador de soldagem permite girar a peça de trabalho em vez de construir um gabarito em torno dela, por que remove a soldagem por pontos do processo, e como ele elimina totalmente o reposicionamento dependente do guindaste. O resultado são prazos de entrega mais curtos, menor custo de ferramentas, e - como mostra a física subjacente - melhores soldas.
Nnota: Os valores de custos e as melhorias no tempo de ciclo abaixo são extraídos das integrações do posicionador ROBOPTIX e cruzados com pesquisas revisadas por pares sobre o comportamento da poça de fusão acionada pela gravidade (Park et al., 2019, Ciências Aplicadas; Liu et al., 2023, Materiais).
1. O imposto oculto de acessórios e gabaritos
Um acessório de solda é qualquer dispositivo que contenha, suporta, ou alinha uma peça durante a soldagem. Os gabaritos localizam e fixam; suporte de luminárias. Ambos resolvem o mesmo problema que um posicionador resolve – apresentar a junta no lugar certo – mas resolvem-no com aço e tempo de entrega em vez de movimento. O custo raramente é contabilizado em um único item de linha, é exatamente por isso que escapa ao escrutínio.
1.1 Quanto custa realmente um acessório personalizado
- Engenharia de projeto: Um acessório único começa com CAD, FEA para rigidez, e análise de tolerância — geralmente de 20 a 80 horas de engenharia antes que uma única placa seja cortada.
- Usinagem e soldagem: Os corpos dos acessórios são fabricados em aço estrutural, usinado para localizar superfícies, e aliviado do estresse. Para um quadro de tamanho médio, material mais mão de obra geralmente custa entre US$ 2.000 e US$ 15.000.
- Armazenamento e inventário: Luminárias são parasitas do espaço. Uma loja funcionando 200 SKUs podem conter 150 luminárias ativas ocupando metragem quadrada privilegiada perto das células de soldagem.
- Tempo de inatividade de mudança: Mudar uma célula de uma parte para outra significa trocar, realinhamento, e requalificar o equipamento – 15–60 minutos de tempo não produtivo por troca.
- Obsolescência: Quando a peça é revisada, o equipamento muitas vezes não consegue seguir. Acessórios mortos se acumulam como madeira flutuante.
Nenhum desses custos aparece no cálculo do custo de soldagem, ainda assim, juntos, eles frequentemente excedem o trabalho economizado pela própria solda. Um posicionador ataca o problema estruturalmente: em vez de construir um novo dispositivo de fixação para cada formato de peça, você compra um dispositivo que mantém cada formato de peça girando-o.
1.2 A espiral mortal do aparelho para a mudança
Os custos ocultos aumentam por meio de um padrão que chamamos de espiral mortal do equipamento para a troca. Uma nova peça chega; engenharia cota um acessório; aquisição espera por aço; a célula fica ociosa até que o aparelho pouse; a parte corre; então a próxima variante precisa de seu próprio acessório, e o ciclo se repete. Cada iteração aumenta o tempo de entrega que o cliente sente, mas a loja raramente fatura. Lojas de alto mix – aquelas que administram dezenas de categorias distintas, montagens, e frames por mês – são mais expostos, porque a contagem de jogos deles cresce mais rápido do que qualquer jogo único compensa. Um servo posicionador quebra a espiral, tornando o dispositivo de retenção um ativo reutilizável, em vez de uma responsabilidade por peça.
2. Girar a peça, Não construa o gabarito
O principal insight da fabricação sem acessórios é a substituição. Existe um acessório para manter uma junta em um ângulo viável. Um posicionador faz a mesma coisa movendo a peça de trabalho – então o acessório se torna desnecessário.
2.1 Um dispositivo, Cada geometria
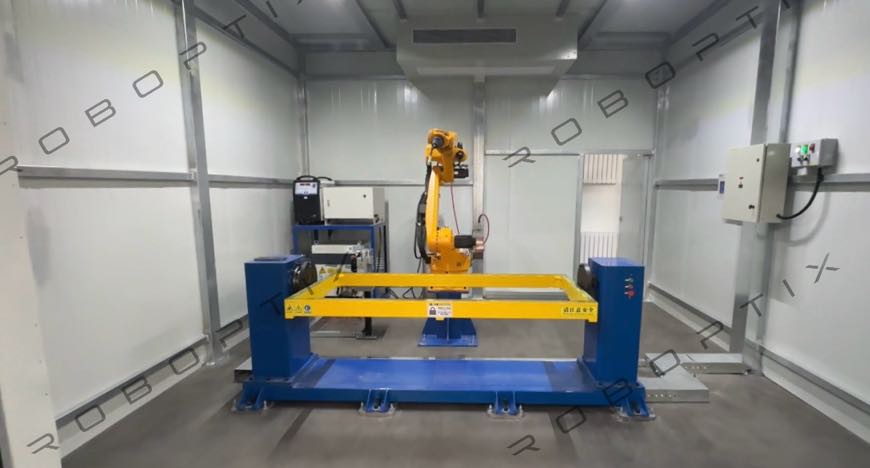
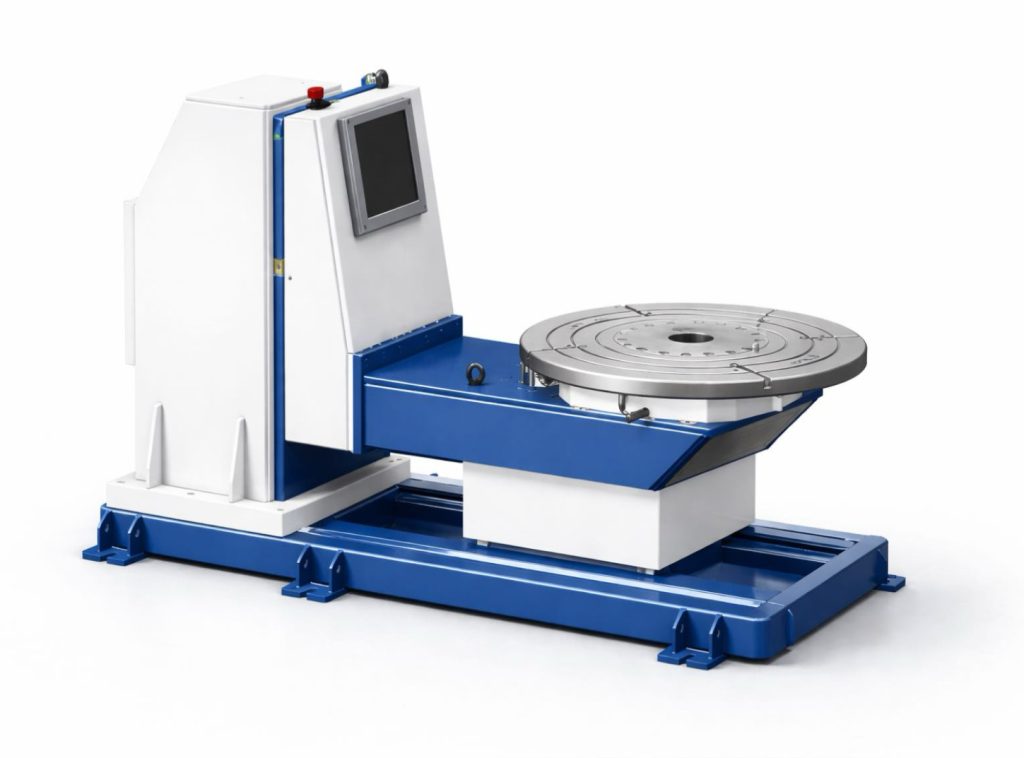
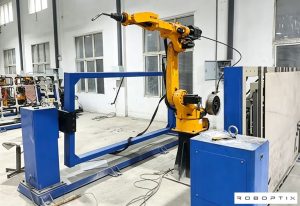
Considere uma família de conjuntos de suportes que anteriormente exigiam três acessórios dedicados (um por variante). Montado em cabeçote-cabeçote móvel ou posicionador tipo L, todas as três variantes são simplesmente fixadas na mesa e giradas para o ângulo de soldagem ideal. O ROBOPTIX Série B001–B004 cabeça-cauda e servoposicionadores multieixos B008–B012 cobrem o feixe, placa, e geometrias irregulares através de rotação programável em vez de ferramentas personalizadas.
2.2 Por que isso supera a fixação na qualidade
Girando a peça para o plano (1G/1F) posição faz mais do que salvar um acessório – melhora a soldagem. Estudos revisados por pares confirmam que as mudanças causadas pela gravidade na convecção da poça fundida diferem acentuadamente de acordo com a posição da soldagem: Parque e outros. (2019) penetração medida de 1.8 mm na posição plana versus apenas 0.8 mm em P-GMAW vertical para baixo com entrada de calor correspondente, enquanto Liu et al. (2023) documentou um 23.8% maior tamanho de grão do centro da solda em soldas de arco plasma planas versus verticais. Trazendo todas as juntas para o plano, o posicionador remove simultaneamente o acessório e melhora os resultados metalúrgicos — uma vitória dupla que um gabarito estático não pode oferecer.
2.3 Programação sobre ferramentas
A mudança mais profunda é das ferramentas para a programação. Um acessório é um compromisso físico com uma parte; um programa de posicionador é um compromisso de software para muitos. Depois que uma família de peças é mapeada para ângulos de rotação e posições de fixação, novas variantes são adicionadas editando um programa, não cortando aço. Para licitações de oficinas de trabalho em contratos de protótipo para produção, essa agilidade é em si um ativo de vendas: você pode citar um novo suporte sem citar um novo fixture, e você pode reverter a cotação em horas, em vez de semanas. O posicionador se torna uma capacidade flexível em vez de um gabarito de propósito único.
Regra prática: se a única função de um acessório for segurar a peça em um ângulo ou evitar que ela role, um posicionador quase sempre pode substituí-lo. Reserve acessórios para trabalhos que exijam localização precisa de inter-recursos que a rotação por si só não pode fornecer.
3. Matando a solda adesiva
A soldagem por pontos – as soldas temporárias que mantêm as peças alinhadas antes da passagem final – é um substituto de fixação nascido da necessidade. Em peças muito difíceis de fixar, aderência dos operadores, verificar, obrigado novamente, então solde. É lento, inconsistente, e uma fonte frequente de defeitos.
3.1 Os problemas com aderência
- Etapas extras do processo: Cada rumo é um ciclo start-stop – e cada start-stop é um potencial local de falta de fusão ou inclusão.
- Risco de distorção: As tachas bloqueiam o estresse de ajuste. Quando a passagem final os derrete, tensão residual pode deslocar a junta e causar empenamento.
- Ajuste inconsistente: A aderência manual varia de operador para operador, então o robô ou soldador vê uma peça diferente a cada vez.
Um posicionador com fixação integrada e movimento sincronizado elimina a necessidade de tachas. A peça é fixada rigidamente pelos mandris ou mesa do posicionador, o robô executa uma única passagem contínua, e não há transição do rumo ao final para falhar. Para trabalho de código sob AWS D1.1, eliminar tachas também remove uma causa comum de fusão descontínua de raízes que os inspetores sinalizam.
3.2 Soldagem Contínua em Peças Cilíndricas
Em tubos e reservatórios de pressão, a rotação coordenada do posicionador permite que o robô solde toda a costura em uma passagem contínua na posição ideal de 12 horas. Sem anéis de aderência, sem sequências de pontos de solda - apenas uma ininterrupta, conta uniforme. Isto é impossível de conseguir reposicionando uma peça fixa, e é a maior razão pela qual os fabricantes tubulares adotam posicionadores.
3.3 Eliminação de aderência e controle de distorção
Além da velocidade, a remoção de tachas melhora a precisão dimensional. As soldas adesivas são, por definição, uma fusão incompleta que mais tarde deve ser fundida novamente.; se eles não derreterem completamente na passagem final, eles deixam descontinuidades de colo frio. Eles também pré-carregam a junta com tensão de ajuste que pode tirar a montagem do esquadro à medida que o passe final encolhe. Um posicionador mantém a peça em alinhamento verdadeiro do primeiro ao último arco, então a solda concluída relaxa na geometria projetada em vez de distorcida por aderência. Para montagens com chamadas de planicidade ou esquadria apertadas, esta distinção é a diferença entre uma peça que é enviada e uma peça que é retrabalhada.
4. Excluindo o tempo do guindaste
O terceiro custo que um posicionador remove é o mais visível: reposicionamento dependente de guindaste. Uma grande estrutura soldada em posições mistas é virada com uma ponte rolante entre as faces - adicionando 5 a 15 minutos de tempo de inatividade não relacionado à soldagem por giro, além do briefing de segurança, aparelhamento, e disponibilidade de guindaste esperam que o cercam.
4.1 Uma montagem, Rotação Contínua
Com um posicionador, a peça é montada uma vez. O cabeçote e o cabeçote móvel giram em todos os ângulos necessários - todas as quatro faces de uma viga, ambos os lados de um prato, toda a circunferência de uma carcaça — sem um único toque de guindaste. ROBOPTIX os servoposicionadores mantêm a posição angular em ±0,05 mm no R350 (aproximadamente 0,008°), então cada rotação coloca a junta exatamente onde o programa espera.
Resultado do campo: Oficinas que convertem o reposicionamento dependente do guindaste para a rotação do posicionador de montagem única normalmente reduzem o tempo de inatividade de configuração e giro em 60 a 70%, aumentando o tempo de arco ligado de ~40% para ~70% de um turno.
5. Os Números: ROI sem acessórios
O efeito combinado da eliminação de fixtures, tachas, e o tempo do guindaste é mensurável. Resultados típicos de ROBOPTIX instalações:
| Gerador de custos | Com luminárias + Guindaste | Sem luminária (Posicionador) |
| Tempo de configuração / papel | 20–60 minutos (troca de luminária) | 2–5 minutos (braçadeira + girar) |
| Custo de ferramentas / SKU | $2k – jogo de $ 15k | $0 (posicionador compartilhado) |
| Soldagem por pontos | Obrigatório | Eliminado |
| Chamadas de guindaste / mudança | 15–30 | 1–3 |
| Tempo de arco ligado | ~40% do turno | ~70% do turno |
Para uma oficina que executa dezenas de SKUs de baixo a médio volume, a eliminação de ferramentas por si só muitas vezes justifica o posicionador. Para produção de alta mistura, o colapso do tempo de configuração é o ganho dominante.
5.1 A matemática de amortização de ferramentas
Para quantificar o argumento do ferramental, considere uma loja com 40 SKUs ativos, cada um exigindo um $4,000 acessório - um $160,000 investimento em ferramentas que fica ocioso na maior parte do tempo e se deprecia a cada revisão do projeto. Um único servo posicionador na mesma tarefa, com preço na casa dos cinco dígitos, serve a todos 40 SKUs com zero ferramentas por peça. Mesmo antes de contar com a economia de mão de obra e guindaste, o posicionador substitui um ativo de seis dígitos por um único reutilizável. O ponto de equilíbrio não é uma questão de se, mas de quantos SKUs são necessários – e para a maioria das lojas de alto mix, a resposta é menos de dez.
6. Exemplo de campo: Suportes para equipamentos pesados
UM ROBOPTIX o cliente que fabricava suportes de lança de escavadeira usava anteriormente dois acessórios dedicados e soldava cada suporte antes da soldagem robótica. As trocas entre as três variantes de colchetes levaram 35 minutos e amarrou o guindaste. Depois de instalar um servo posicionador B008, os suportes são fixados diretamente na mesa do posicionador e girados em todos os ângulos de soldagem em um programa. Os jogos foram retirados, tachas eliminadas, e as chamadas do guindaste caíram de ~20 para 2 por turno. O tempo de configuração caiu para menos 4 minutos, e o rendimento de primeira passagem aumentou de 88% para 96% à medida que as descontinuidades induzidas pela aderência desapareceram.
O período de retorno do investimento no posicionador foi inferior a nove meses – impulsionado não por arcos mais rápidos, mas por fixtures deletadas, tachas excluídas, e esperas de guindaste excluídas.
7. Quando você ainda precisa de um acessório
Exige franqueza: sem fixação é um modelo poderoso, mas não universais. Você ainda pode precisar de um acessório quando:
- É necessária uma localização precisa entre recursos - por ex., mantendo tolerâncias de posição rígidas entre subconjuntos soldados que a rotação por si só não pode garantir
- A peça é muito flexível ou fina para ser fixada apenas pelos mandris sem distorcer
- O volume extremo de produção em um único SKU faz com que, acessório otimizado mais rápido do que qualquer posicionador de uso geral
- Geometrias perigosas ou estranhas tornam a fixação em um posicionador insegura sem ferramentas de suporte adicionais
Na prática, a maioria das lojas encontra um híbrido: posicionadores lidam com a maior parte da rotação e controle de ângulo, enquanto leve, ajudas de localização simples (não jogos completos) lidar com o resto. O objetivo é deletar o caro, acessório de uso único – nem todos os grampos do edifício.
Perguntas frequentes
P: Um posicionador de soldagem pode realmente substituir todos os meus acessórios?
UM: Nem todos - mas a maioria. Um posicionador substitui qualquer acessório cuja única função é manter uma peça em um ângulo ou evitar que ela gire. Acessórios necessários para localização precisa de inter-recursos ou para suportar peças flexíveis ainda podem ser necessários, muitas vezes de uma forma muito mais simples.
P: A eliminação de pontos de solda prejudica o alinhamento?
UM: Não - melhora. As aderências são inconsistentes e podem travar a distorção. Um posicionador segura a peça de forma rígida e repetitiva, para que o robô ou soldador veja sempre a mesma peça alinhada, sem transição da virada para o final para falhar.
P: Quanto tempo de configuração um posicionador economiza?
UM: Em implantações de campo do ROBOPTIX, a rotação do posicionador de montagem única reduziu o tempo de configuração e giro em 60–70% em comparação ao reposicionamento dependente do guindaste, aumentando o tempo de arco ligado de aproximadamente 40% para 70% de uma mudança.
P: A fabricação sem acessórios é adequada para produção de baixo volume??
UM: Especialmente sim. Volume baixo a médio, o trabalho de alta mixagem é exatamente onde os acessórios dedicados são mais caros por peça. Um posicionador compartilhado amortiza cada SKU com custo zero de ferramentas por peça.
Quer aposentar seus equipamentos?
Contato ROBOPTIX para uma avaliação sem fixação de suas peças atuais e uma recomendação de posicionador.
Referências
[1] Parque, J.-H., Kim, S.-H., Lua, H.-S., & Kim, M.-H. (2019). Influência da gravidade no comportamento da poça fundida e análise da microestrutura em várias posições de soldagem na soldagem a arco metálico a gás pulsado. Ciências Aplicadas, 9(21), 4626.
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, C., & Mãe, X. (2023). Mecanismos de influência gravitacional no comportamento da poça de fusão e no desempenho do cordão de solda na soldagem a arco plasma de polaridade variável em diferentes posições de soldagem. Materiais, 16(19), 6457.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
POSTS RELACIONADOS
Como escolher o sistema robótico de soldagem a laser certo para sua fábrica
Você pode confiar na folha de especificações? Como verificar a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283
Redondo vs Retangular vs Irregular: Correspondência da configuração do posicionador de soldagem com a geometria da peça

7Manutenção do sistema de rastreamento de robôs Axis & Guia de solução de problemas
Por que os sistemas de visão são essenciais para soldagem robótica a laser