


Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Uma comparação abrangente entre soldagem robótica a laser e. Soldagem MIG e TIG: Qual é o certo para você?
Soldagem robótica a laser vs.. EU/VOCÊ: Qual processo se adapta à sua produção?
Em nosso artigo anterior, fornecemos uma visão geral detalhada dos princípios, componentes do sistema, e cenários de aplicação de soldagem robótica a laser. Depois de ler, muitos leitores perguntam naturalmente: É realmente melhor do que a soldagem MIG ou TIG que uso atualmente?
A resposta não é definitiva “a soldagem a laser é a melhor”. Embora a soldagem robótica a laser ofereça vantagens significativas em cenários específicos, eu tradicional (Gás Inerte Metálico) ou TIG (Gás Inerte Tungstênio) a soldagem continua sendo a escolha mais adequada em outros. Este artigo fornece uma comparação objetiva entre quatro dimensões principais: velocidade, zona afetada pelo calor, compatibilidade de materiais, e custo total – para ajudá-lo a tomar uma decisão informada com base nas características do produto e nos requisitos de produção.
1. Comparação de velocidade de soldagem
Soldagem robótica a laser: Oferece uma clara vantagem em chapas finas (≤5mm), normalmente atingindo 50–150 mm/s. Pode atingir facilmente 80–120 mm/s em 1 mm de aço inoxidável e 40–60 mm/s em 2 mm liga de alumínio. A automação permite tempos de ciclo rápidos e alta capacidade de produção geral.
Soldagem MIG Robótica: Oferece velocidades moderadas e desempenho consistente em folhas médias a grossas, mas geralmente é mais lento que a soldagem a laser, especialmente quando múltiplas passagens são necessárias, ou respingos precisam ser limpos.
Soldagem TIG (Manual ou Robótico): O método mais lento, normalmente apenas 1/4–1/5 da velocidade da soldagem a laser, e é comumente usado para aplicações que exigem qualidade de acabamento superficial extremamente alta.
Resumo: A soldagem a laser é a escolha preferida para chapas finas e produção em lote de alta velocidade; A soldagem MIG oferece uma vantagem de velocidade para componentes estruturais de chapa espessa.
2. Comparação da zona afetada pelo calor (HAZ) e distorção
Soldagem Robótica a Laser: Energia altamente concentrada resulta em uma zona afetada pelo calor extremamente pequena (0.1–1mm) e distorção mínima da peça de trabalho. Particularmente adequado para componentes de precisão e estruturas de paredes finas.
Soldagem MIG: Maior entrada de calor leva a uma zona afetada pelo calor maior, tornando a distorção mais provável e muitas vezes exigindo endireitamento adicional.
Soldagem TIG: A entrada de calor controlável resulta em uma zona afetada pelo calor menor que a MIG, mas ainda significativamente maior que a soldagem a laser.
Resumo: A soldagem a laser oferece vantagens significativas para chapas finas, ligas de alumínio, e componentes de precisão que são sensíveis à distorção.

3. Comparação de adequação de material
Diferentes materiais têm requisitos muito diferentes para processos de soldagem. A soldagem a laser é excelente em chapas finas, materiais altamente reflexivos (alumínio, cobre), e juntas metálicas diferentes, enquanto o MIG é mais adaptável para placas espessas de aço carbono e componentes com grandes folgas. O TIG é adequado para aplicações que exigem padrões extremamente elevados de aparência e pureza da solda..
Com a ascensão de novos veículos energéticos e design leve, o uso generalizado de ligas de alumínio, aço formado a quente, e combinações diferentes de metais, como cobre e alumínio, impõem maiores demandas à entrada de calor e ao controle de distorção durante a soldagem. Nestes cenários, a soldagem robótica a laser está gradualmente demonstrando vantagens únicas devido à sua zona mínima afetada pelo calor e excelentes capacidades de soldagem de metais diferentes. É particularmente adequado para componentes que exigem um equilíbrio entre construção leve e resistência, como carrocerias de automóveis e bandejas de bateria.
4. Comparação abrangente de custos
Investimento Inicial: Os sistemas de soldagem a laser são os mais caros, MIG é o menos caro, e TIG cai no meio.
Custos Operacionais: A soldagem a laser requer menos consumíveis e menos pós-processamento, resultando em custos mais baixos a longo prazo; MIG envolve consumo contínuo de fio; TIG tem custos trabalhistas mais elevados.
Retorno do Investimento (ROI): Em aplicações de chapas finas de alto volume, a soldagem a laser normalmente atinge o ROI dentro de 18 a 24 meses; MIG alcança ROI mais rápido em aplicações de chapas grossas de uso geral.
Tabela de comparação
| Critérios de comparação | Soldagem Robótica a Laser | Soldagem MIG Robótica | Soldagem TIG (Manual/Robótico) | Aplicativos recomendados |
| Velocidade de soldagem | Extremamente rápido (50–150mm/s) | Moderado | Muito lento | A soldagem a laser é recomendada para produção em alta velocidade de chapas finas |
| Zona Afetada pelo Calor | Extremamente pequeno (0.1–1mm), distorção mínima | Maior | Moderado | Peças finas de precisão, ligas de alumínio: Escolha laser |
| Compatibilidade de materiais | Excelente para folhas finas, materiais altamente reflexivos, metais diferentes | Forte para aço carbono espesso e aço inoxidável | Adequado para quase todos os materiais, ligas particularmente de alto desempenho | Metais diferentes, alumínio fino: Escolha laser; aço grosso: Escolha-me |
| Qualidade do cordão de solda | Estética, sem respingos, autofusão | Respingos presentes, requer limpeza | A mais alta qualidade estética | Para altos requisitos visuais: Escolha TIG ou laser |
| Investimento Inicial | Alto | Baixo | Moderado | escolha laser para alto volume; MIG para volume médio a baixo |
| Custos operacionais de longo prazo | Baixo (consumíveis mínimos, pós-processamento mínimo) | Moderado (consumo de fio de soldagem) | Relativamente alto (trabalho + tempo) | O laser é mais econômico para produção em lote de folhas finas |
| Recomendações Gerais | Folhas finas, alta precisão, alto volume | Folhas grossas, componentes estruturais, grandes lacunas | Pequenos lotes, altos padrões estéticos, ligas complexas | Seleção flexível com base na espessura e no volume de produção |

Critérios de comparação Robô de soldagem a laser Robô de soldagem MIG Soldagem TIG (Manual/Robótico) Aplicações recomendadas Velocidade de soldagem Extremamente rápida (50–150mm/s) Moderado Muito lento Folhas finas Produção em alta velocidade: escolha a zona afetada pelo calor do laser (HAZ) Extremamente pequeno (0.1–1mm), distorção mínima Grande Moderada Precisão em peças finas, ligas de alumínio: escolha a compatibilidade do material do laser Folhas finas, materiais altamente reflexivos, metais diferentes: excelentes folhas grossas, aço carbono, aço inoxidável Forte Adequado para quase todos os materiais, ligas particularmente de alto desempenho, metais diferentes, e alumínio fino – escolha laser; aço espesso - escolha estética de qualidade de solda MIG, sem respingos, autofusão Respingos presentes, requer limpeza A mais alta qualidade estética – escolha TIG ou laser Investimento inicial Baixo Alto Médio Alto Produção de alto volume – escolha laser, Produção média a baixa: MEU; Custos operacionais baixos a longo prazo (menos consumíveis, pós-processamento mínimo); Moderado (consumo de fio de soldagem); Mais alto (trabalho + tempo); Para produção em lote de folhas finas, o laser é mais econômico em geral; Recomendado para folhas finas, alta precisão, e alta produção; Para placas grossas, componentes estruturais, grandes lacunas, pequenos lotes, altos requisitos estéticos, e ligas complexas, escolha com flexibilidade com base na espessura e no volume de produção.
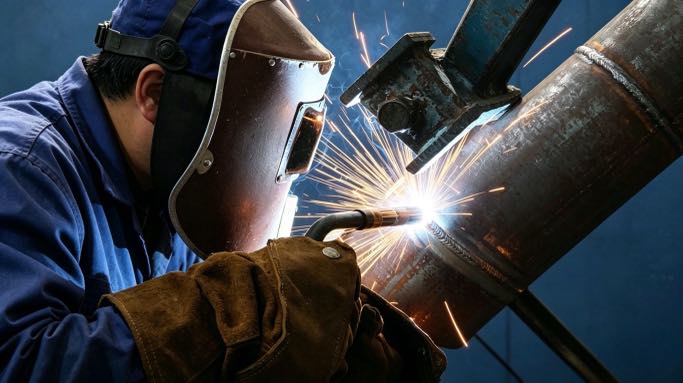
Como selecionar rapidamente o processo de soldagem mais adequado às suas necessidades?
Use a seguinte estrutura de tomada de decisão para uma avaliação rápida:
Folhas finas (≤5mm) + alto rendimento + requisitos de baixa distorção → Priorize a soldagem a laser robótica
Folhas grossas (>6milímetros) aço carbono + grandes lacunas + prioridade de resistência estrutural → Priorizar soldagem MIG robótica
Pequenos lotes + requisitos estéticos extremamente elevados + ligas complexas → Priorize a soldagem TIG
Metais diferentes (por exemplo, cobre e alumínio) ou materiais altamente refletivos → A soldagem a laser oferece vantagens significativas
Não existe um único processo de soldagem “melhor”; apenas o processo que melhor atende aos requisitos de produção.

Visualização do próximo artigo: Aplicações da soldagem robótica a laser nas tendências de redução de peso automotivo - como usar a tecnologia laser para obter mais leveza, Mais forte, e carrocerias de veículos e sistemas de baterias com maior eficiência energética.
Identificação do Autor
Especialista em integração de sistemas de soldagem robótica com mais de 12 anos de experiência no setor. Minha empresa acabou 26 anos de experiência profissional, detém mais de 40 tecnologias patenteadas, e concluiu com sucesso mais 1,500 projetos em todo o mundo (aproximadamente 70% dos quais envolviam células de soldagem robótica, totalizando mais de 1,000 unidades). A empresa possui certificação CE da UE (Certificado nº.: M.2026.206.C134866) e está em conformidade com a EN 60204-1:2018 e EN ISO 12100:2010 padrões. Auxiliei inúmeras empresas de manufatura em todo o processo de implementação de estações de trabalho de soldagem robótica, da seleção ao lançamento da produção.
Atualizado: Poderia 2026
POSTS RELACIONADOS
Por que os sistemas de visão são essenciais para soldagem robótica a laser

Orçamento apertado, Escolha Inteligente:Como fábricas de pequeno e médio porte obtêm o máximo valor de um posicionador de robô em 2026

Cálculo da carga útil do posicionador de robô e seleção segura: O guia completo de engenharia

7Robô do Eixo + Posicionadores robóticos: Construindo Células Completas de Soldagem Flexíveis

Programação de células de soldagem robótica para iniciantes: Guia passo a passo 2026
