カスタムロボットワークステーションおよびレーザーシステムメーカー



ロボット溶接セルと手動溶接: 現代の製造業にとってどちらが優れているのか?
直接の答え: ロボット溶接と手動溶接はどちらが良いですか?
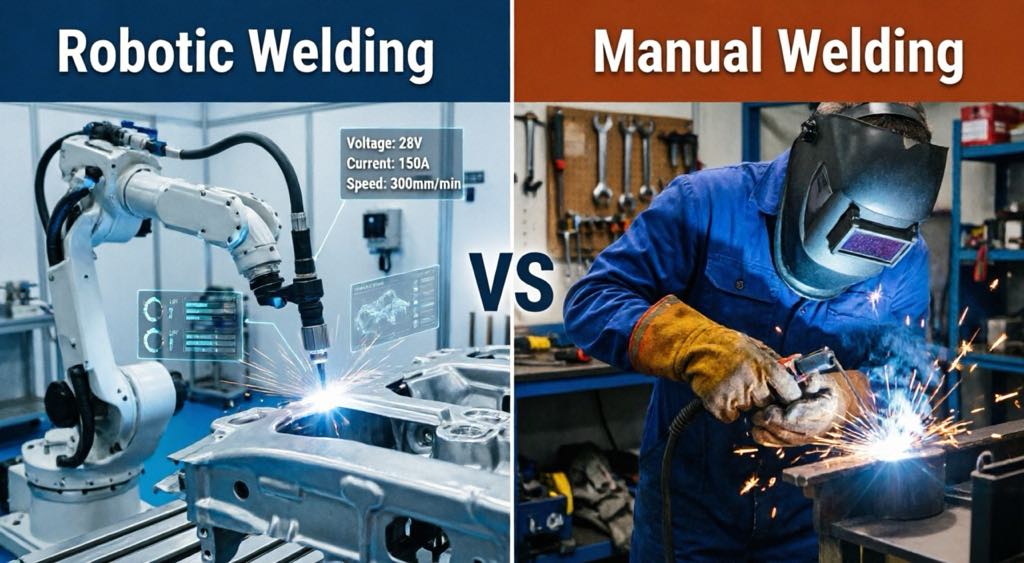
絶対的なものはない “より良い” - のみ “より適しています。” 繰り返しの場合, 大容量, 品質の安定した溶接作業, ロボット溶接セル 生産性において明らかな利点を提供する (3-5×改善), 一貫性 (~からの不良率 8-12% まで 2-3%), そして長期的なコスト. 現場設置用, 非常に小さいバッチサイズ (下 50 バッチごとの部品数), 非常に複雑な溶接パス, または剛性の低いワーク, 手溶接 かけがえのないものであり続ける. 最も成功しているメーカーは、 人とロボットの協働モデル: ロボットが反復的な本溶接を処理し、溶接工が仮付け溶接を管理します, 修理, と例外処理.
この質問がこれまで以上に重要になっている理由
によると、 アメリカ溶接協会 (AWS) , 米国はおよそ 320,500 新しい溶接プロフェッショナルによる 2029, 現在の従業員数は約 771,000, 多くの人が退職年齢に近づいている. その間, 国際ロボット連盟 (IFR) データによると、世界の産業用ロボットの設置台数は 541,302 の単位 2023, 最も重要なアプリケーション カテゴリの 1 つを代表する溶接ロボットを使用.
これはつまり: 溶接工を見つけるのが難しくなっている, ロボットはより手頃な価格になりつつありますが、. しかし、ロボットは本当に人間の溶接工を完全に置き換えることができるのでしょうか? 答えはノーです. この記事では、特定の状況に応じて適切な決定を下せるよう、両方の溶接方法を多面的に体系的に比較しています。.
比較次元 1: 溶接品質 & 一貫性
ロボット溶接: プログラムされたパスとパラメータに従って正確に実行します, 準拠する ISO 10218-1:2025 産業用ロボットの再現性の要件. ±0.05mm の再現性を達成 - すべての溶接シームがほぼ同一. 業界の調査では、ロボット溶接により欠陥率が減少することが示されています。 8-12% 手溶接用 2-3% , 先進のシステムで以下を実現 1%.
手溶接: 品質は溶接者の日々の状態に大きく左右されます, 経験, そして注意. 倦怠感, 気分, 照明の変更はすべて結果に影響します. 熟練した溶接工は複雑な接合部や難しい位置にも対応します, しかし、どんなに優れた溶接工であっても、すべての溶接で同じ結果を保証することはできません。.
評決: ロボット溶接は一貫性において決定的な勝利を収めます. 自動車部品や圧力容器など、厳格なトレーサビリティと一貫性要件が求められる業界向け, ロボット溶接はほぼ必須.
比較次元 2: 生産性 & スループット
ロボット溶接: 動作します 24/7 疲れずに. アークオン時間は通常、 60-90% , のみと比較して 15-30% 手溶接用. 溶接速度が安定する 35 インチ/分, 対 18-20 熟練した手動溶接工向けに毎分インチ - を提供 3-5× 全体的な生産性の向上.
現実世界の事例: 科学技術日報によると (11月 20, 2025), 中国鉄道ハルビングループのチチハル車両基地がインテリジェント溶接システムを導入, ドアあたりの溶接時間を短縮 15 分まで 3 分と毎日の生産量の増加 30 に 120 ドア — 400% 効率の向上. (ソース: 科学技術日報, 11月 20, 2025)
手溶接: 人的要因によって制限される - 溶接工には休憩が必要, 病気休暇を取る, そして休暇に行きます. しかし, 手溶接は段取り替えに有利: 熟練した溶接工であれば、ある製品から別の製品に切り替えるのに追加の時間はほとんどかかりません。.
評決: 大容量向け, ロングラン生産, ロボット溶接の生産性の利点は非常に大きい. ただし、ハイミックスの場合, 非常に少量のシナリオ (下 50 バッチごとの部品数), 手溶接の柔軟性の利点は明らかです.
比較次元 3: コスト構造
ロボット溶接:
- 初期投資: 35,000 110,000ドルまで (完全なセル)
- 年間運営コスト: 約 8-12% 初期投資の (メンテナンス, スペアパーツ, 電気)
- 人件費: オペレーター1名で監視可能 2-3 細胞
- 回収期間: 12 に 24 月
手溶接:
- 初期投資: 溶接工, PPE, 工具 — 約 5,000 ~ 15,000 米ドル
- 年間運営コスト: 溶接工の給料 (アメリカの熟練した溶接工: 40,000 年間70,000まで), 消耗品, トレーニング
- 人件費: 継続的に上昇, 採用難易度の上昇に伴い
長期コストの比較: あるお店の場合 2,000 年間溶接時間, ロボット溶接にかかる 5 年間の合計コスト (初期投資も含めて) 約250,000~350,000ドル, 手溶接しながら (含む 3 溶接工’ 給与) 約60万~105万ドル.
評決: 手動溶接は短期コストが低い, しかし、長期的にはロボット溶接のトータルコストの優位性が明らかになる (後 2-3 年).
比較次元 4: 柔軟性 & 切り替え機能
ロボット溶接: 最新のロボット溶接セルのサポート オフラインプログラミング そして クイックチェンジ治具, に準拠する ISO 10218-2 ロボットシステム統合の技術枠組み. 通常、切り替え時間の範囲は次のとおりです。 15 に 45 分. 先進的なメーカーは、3D スキャンと AI を使用して部品を自動的に識別し、溶接パスを計画するスマート システムを導入しています。, 段取り替え時間をさらに短縮.
手溶接: 熟練した溶接工は、ほとんど追加コストをかけずに、ある製品から別の製品に数分で切り替えることができます。. バッチサイズがわずか数十、場合によっては十数個の生産シナリオ向け, 手溶接の柔軟性は比類のないものです.
評決: 極めてハイミックスな状態で, 非常に少量の環境, 手溶接の柔軟性の利点は大きい. しかし, AI ビジョンと高速切り替えテクノロジーの進歩により、, ロボット溶接がこのギャップを埋めつつある.
比較次元 5: スキル要件 & 人材派遣
ロボット溶接: 高度な熟練溶接職人への依存を軽減. 正社員は次の段階で熟練します。 1-2 数週間のトレーニング 操作用, 積み込み/積み下ろし, 基本的な品質チェック. AWS データは、これが溶接工不足の危機に効果的に対処することを示しています.
手溶接: 経験豊富な溶接マスターへの依存度が高い. AWS は、 320,500 米国の溶接専門家. による 2029, 採用は難しく、給与水準は上昇し続けている.
評決: 溶接工不足の中で, ロボット溶接は人員配置において戦略的利点をもたらします.
比較次元 6: 安全性 & 労働衛生
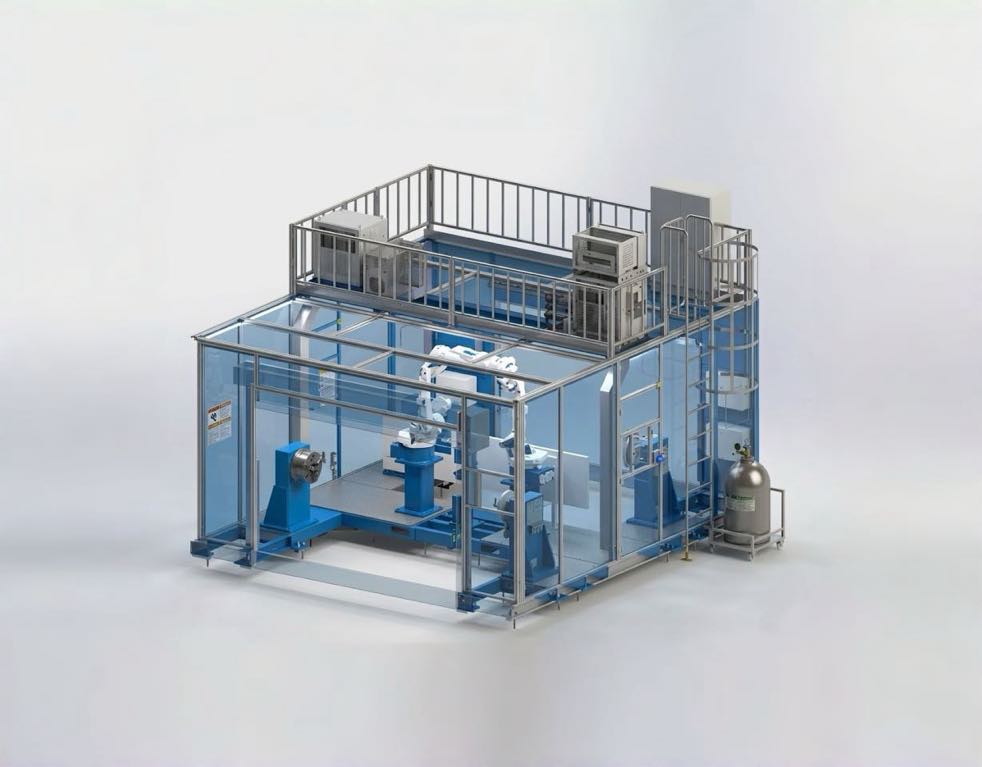
ロボット溶接: に準拠 ISO 10218 シリーズの安全要件. オペレーターは安全柵の外から監視, 強力なアーク放射線への曝露を大幅に削減, 危険な溶接ヒューム, 高温, そして重労働. 強力なヒューム排出機能を備えた密閉された溶接チャンバーにより、作業者は完全に溶接作業から離れることができます。 “煙と重労働” 環境.
手溶接: 溶接工はアーク放射線への長期曝露に直面する, 溶接ヒューム, 高温, スパッタの危険性. 個人用保護具にもかかわらず (PPE), 長期的な健康リスクは残る.
評決: ロボット溶接には安全性と労働衛生の点で明らかな利点があります. ロボット溶接セル導入後, 追跡された店舗では、溶接関連の軽傷事故率が大幅に減少しました 70% (ソース: 2024-2025 追跡された店舗の安全性レポート).
比較次元 7: データ収集 & トレーサビリティ
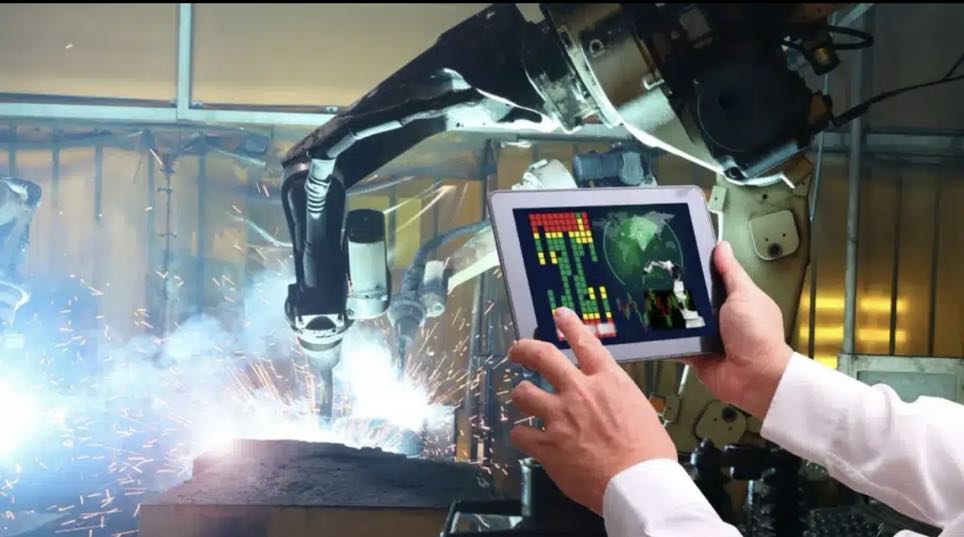
ロボット溶接: 溶接電流に関するリアルタイムデータを取得します。, 電圧, スピード, 温度, およびその他の重要なパラメータ, すべての溶接シームのトレーサビリティを可能にする. これは、厳しい品質要件が求められる業界、つまり自動車業界にとって非常に重要です。, 圧力容器, 鉄道輸送, および航空宇宙 — 監査要求に簡単に対応 ISO, IATF 16949, およびその他の品質管理システム.
手溶接: 溶接機の記録と品質検査員のサンプリングに依存します. すべての溶接シームの完全なトレーサビリティを達成することはほぼ不可能です. プロセス仕様であっても, 実際の実行を検証するのは困難 100%.
評決: 完全なプロセスのトレーサビリティを必要とする業界向け, ロボット溶接は参加要件です, オプションではありません.
比較次元 8: 投資収益率
ロボット溶接: 標準システムを使用する (総投資額約 70,000 ドル) 例として:
- 置き換えます 1.5-2 溶接工 → 年間の省力化: $21,000-28,000
- スループットの向上による生産性の向上 → $14,000-21,000
- 手戻りの削減 (8% → 2-3%) → $4,000-7,000
- ワイヤー & ガスの節約 (15-30%) → $3,000-4,000
- 年間総利益: $42,000-60,000, 回収期間: 14-20 月
手溶接: 人件費は年々増加. ありません “返済” コンセプト - 継続的なコストのみ. のために 3 溶接工, 5年間の報酬総額は約60万~105万.
評決: ロボット溶接は一度限りの投資で長期的な利益が得られます; 手溶接が進行中です, 経費の増加.
比較概要表
| 寸法 | ロボット溶接セル | 手溶接 |
| 溶接速度 | 35 インチ/分 | 18-20 インチ/分 |
| アークオン時間 | 60-90% | 15-30% |
| 欠陥率 | 2-3% (高度な <1%) | 8-12% |
| 初期投資 | $35k-110k | $5k-15k |
| 年間人件費 | 1 オペレーター | 1.5-2 溶接工 |
| 5-年間総コスト | $250k-350k | $600k-1.05M |
| 切り替え時間 | 15-45 分 | 分 |
| 理想的なバッチサイズ | 50+ 部品 | どれでも |
| データのトレーサビリティ | 完全に追跡可能 | レコードに依存する |
| 安全上のリスク | 大幅に削減 | 長期暴露 |
| 回収期間 | 12-24 月 | 該当なし |
| 溶接機不足の影響 | 低い | 高い |
現実世界のコラボレーション モデル: 人間とロボットの共存
どちらでもない/または. 私たちが追跡したケースでは, 62% を使用している企業の割合 “人間とロボットのコラボレーション” モデル: ロボット溶接セルが繰り返しの主溶接を処理し、溶接工が仮付け溶接を管理します, 修理, 複雑な関節, と例外処理.
場合: 常州建設機械工場 (2024-2025 追跡されたデータ):
- 2 ロボット溶接セル + 3 溶接工
- 生産能力が2.4倍に増加
- 溶接工からの移行 “長時間の聖火保持” に “例外処理 + 品質検査”
- 溶接工の満足度が向上 (肉体労働が劇的に減少)
他にも2つのモデルが存在します:
完全自動セル (22%) : 複数のセル + 自動積み降ろし + 無人夜勤 - 大量の標準化された製品に適しています
マニュアルファースト + 単細胞 (16%) : ボトルネックプロセスにのみセルを使用 - 初めて採用する人のリスクを軽減
意思決定の枠組み: 自分のお店に合わせた選び方
ロボット溶接セルを優先する場合:
- 年間溶接時間が超過している 2,000 時間
- バッチサイズが超過しています 100 部品
- 溶接品質の一貫性に対する厳しい要件
- 溶接工の雇用困難または人件費の高騰
- 顧客監査には溶接データのトレーサビリティが必要です
- ロボットが届く範囲のワークサイズ (通常は1.5m未満)
手動溶接を優先する場合:
- 現場での設置または溶接の修理 (制御されていない環境)
- バッチサイズの下 50 多様性に富んだパーツ
- 低剛性, 大きく変形したワーク
- 方向が頻繁に変更される非常に複雑な溶接パス
- 予算が非常に低い - 初期投資ができない
ハイブリッドモデルに最適 (ロボット + 人間が一緒に):
- ほとんどの状況がこのカテゴリに分類されます. 反復的な作業はロボットに任せましょう, ロボットがうまくできない部分は溶接工に任せましょう.
自己評価チェックリスト
答え “はい” または “いいえ” 次の質問に:
- 月間生産量が超過する溶接タイプが 1 つ以上ありますか 500 部品?
- 溶接タイプは比較的安定していますか (毎日変わらない)?
- ワークサイズは1.5m×1m以内ですか?
- 溶接工の雇用に苦労していませんか、または人件費の高騰に直面していますか?
- プログラミングを学ぶ意欲のある従業員が少なくとも 1 人いますか?
- 顧客は溶接データのトレーサビリティを必要としていますか?
- 溶接機不足のため注文を頻繁に断りますか?
結果ガイド:
- 5+ “はい” 答え → ロボット溶接セルを強くお勧めします
- 3-4 “はい” 答え → ハイブリッドモデルを推奨 (1 細胞 + 既存の溶接工)
- 1-2 “はい” 答え →協働ロボットやリースモデルを検討
- 0 “はい” 答え → この段階では手動溶接の方が適しています。
次のステップ
あなたのショップに適した溶接アプローチを特定した場合, このシリーズの次の記事に進む:
ロボット溶接セルの構造: コアコンポーネント & セレクションガイド (2026 版)
ロボット溶接セルの各コアコンポーネントを分解して、より正確な選択決定を行えるようにします。.
著者の識別
この記事は国際ロボット連盟に基づいています。 (IFR) ワールドロボティクスレポート 2025, アメリカ溶接協会 (AWS) 従業員データ, および主要メーカーの技術ロードマップ.
著者:
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新されました: 5月 2026