


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



6 रोबोटिक लेजर वेल्डिंग में सामान्य चुनौतियाँ और उन्हें कैसे हल करें
पिछले लेखों में, हमने ऑटोमोटिव लाइटवेटिंग में रोबोटिक लेजर वेल्डिंग के क्रांतिकारी फायदों का पता लगाया. तथापि, एक अत्यधिक सटीक प्रक्रिया के रूप में, वास्तविक कारखाने के वातावरण में लेजर वेल्डिंग का कार्यान्वयन हमेशा सुचारू नहीं होता है. अत्यंत छोटे लेजर स्पॉट आकार और तीव्र शीतलन दर के कारण, यहां तक कि प्रक्रिया में थोड़ा सा भी विचलन वेल्डिंग दोष का कारण बन सकता है. चुनौतियों का डटकर सामना करना एक परिपक्व प्रौद्योगिकी का संकेत है. आज, हम उत्पादन के दौरान रोबोटिक लेजर वेल्डिंग में आम तौर पर आने वाली छह प्रमुख चुनौतियों पर चर्चा करेंगे और उद्योग-सिद्ध समाधान साझा करेंगे.
1. असेंबली अंतराल के प्रति अत्यधिक संवेदनशीलता (गैप संवेदनशीलता)
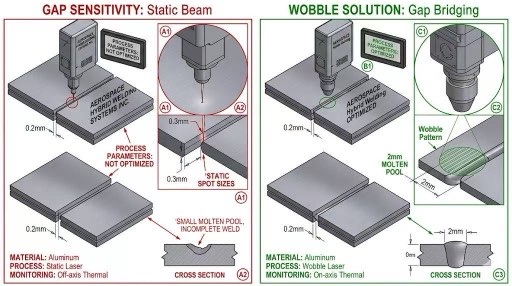
चुनौती: लेज़र स्पॉट व्यास आमतौर पर केवल 0.2-0.6 मिमी है. यदि भागों के बीच असेंबली गैप अधिक है 0.1 मिमी, लेज़र किरण सीधे अंतराल से गुजर सकती है, जिसके परिणामस्वरूप "मिस्ड वेल्ड" या गंभीर पतन हुआ. यह पूर्ववर्ती प्रक्रियाओं की मुद्रांकन परिशुद्धता पर अत्यधिक उच्च मांग रखता है.
समाधान:
लेजर वॉबलिंग वेल्डिंग तकनीक: वेल्डिंग हेड में उच्च-आवृत्ति कंपन दर्पणों को एकीकृत करके, स्थान को गोलाकार या आकृति-आठ पैटर्न में तेजी से दोलन करने के लिए बनाया गया है. यह न केवल पिघले हुए पूल को चौड़ा करता है बल्कि असेंबली अंतराल के लिए सहनशीलता में भी काफी सुधार करता है.
वायर फ़ीड वेल्डिंग: बड़े अंतराल वाले क्षेत्रों में वेल्डिंग तार को स्वचालित रूप से फीड करता है, भराव धातु को जोड़कर एक पूर्ण वेल्ड मनका सुनिश्चित करना.
2. वेल्डिंग छींटे और सतह संदूषण (छींटे नियंत्रण)
चुनौती: उच्च शक्ति वाले स्टील या गैल्वनाइज्ड स्टील को वेल्डिंग करते समय, पिघले हुए पूल और धातु वाष्प में हिंसक उतार-चढ़ाव से तरल धातु के छींटे पड़ सकते हैं. यह न केवल वर्कपीस सतह के सौंदर्य स्वरूप को नुकसान पहुंचाता है बल्कि सटीक लेजर लेंस को भी दूषित करता है.
समाधान:
बीम आकार देना: रिंग-स्पॉट तकनीक का उपयोग (समायोज्य रिंग-कोर लेजर), बाहरी रिंग पिघले हुए पूल को पहले से गर्म कर देती है जबकि आंतरिक रिंग गहरी पैठ वेल्डिंग करती है, जिसके परिणामस्वरूप वेल्डिंग प्रक्रिया आसान हो गई.
अनुकूलित परिरक्षण गैस प्रवाह: एक समर्पित परिरक्षण गैस उपकरण (पार्श्व गैस प्रवाह) लेंस को स्थिर गैस पर्दे से सुरक्षित रखने और धातु वाष्प को हटाने के लिए डिज़ाइन किया गया है.
3. एल्युमीनियम वेल्डिंग में सरंध्रता
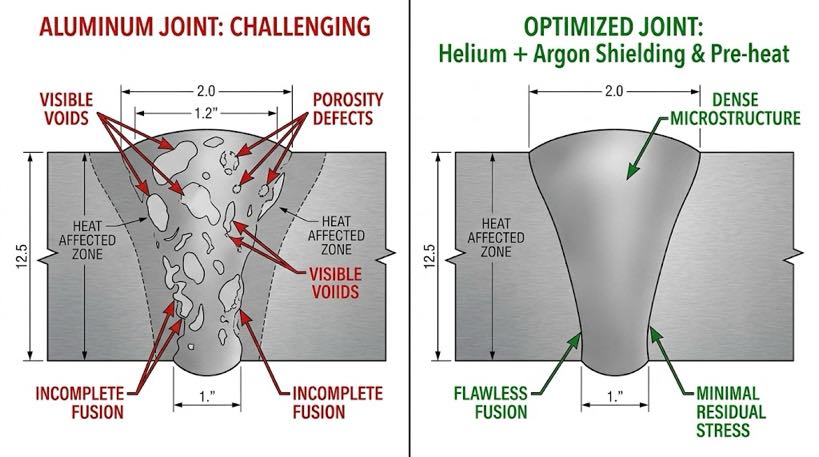
चुनौती: एल्यूमीनियम मिश्र धातुओं में अत्यधिक उच्च हाइड्रोजन घुलनशीलता होती है, और लेजर वेल्ड पूल बहुत तेजी से जम जाता है, समय पर हाइड्रोजन को बाहर निकलने से रोकना. इसके परिणामस्वरूप वेल्ड के भीतर असंख्य छिद्रों का निर्माण होता है, संरचनात्मक मजबूती से गंभीर समझौता.
समाधान:
भूतल पूर्व उपचार: सतह ऑक्साइड परतों और अवशिष्ट तेलों को हटाने के लिए वेल्डिंग से पहले रासायनिक सफाई या यांत्रिक पीसने का सख्ती से पालन करें.
डुअल-स्पॉट वेल्डिंग: पिघले हुए पूल की अवधि बढ़ाने के लिए मिलकर काम करने वाले दो लेजर स्पॉट का उपयोग करें, गैस के बुलबुले से बचने के लिए एक "जीवन रेखा" प्रदान करना.
4. फोकस शिफ्ट संगति को प्रभावित कर रहा है
चुनौती: उच्च-शक्ति निरंतर वेल्डिंग के दौरान, वेल्डिंग हेड के ऑप्टिकल घटक ऊर्जा की थोड़ी मात्रा से गर्मी अवशोषण के कारण ख़राब हो सकते हैं, जिससे फोकल प्वाइंट शिफ्ट हो जाता है और परिणामस्वरूप वेल्ड की गहराई में उतार-चढ़ाव होता है.
समाधान:
टोटल रिफ्लेक्शन ऑप्टिकल डिज़ाइन: उच्च गुणवत्ता का चयन करें, कम-अवशोषण लेंस या ट्रांसमिसिव लेंस को पूर्ण प्रतिबिंब दर्पण से बदलें.
वास्तविक समय फोकस मुआवजा प्रणाली: सेंसर के माध्यम से लेंस के तापमान की निगरानी करें और यह सुनिश्चित करने के लिए रोबोट एंड-इफ़ेक्टर ऊंचाई को स्वचालित रूप से समायोजित करें कि फोकस वर्कपीस सतह पर लॉक रहे.
5. अत्यधिक परावर्तक सामग्रियों से क्षति का जोखिम (पीछे का प्रतिबिंब)
चुनौती: तांबे और एल्यूमीनियम जैसी अत्यधिक परावर्तक धातुओं को वेल्डिंग करते समय, लेज़र किरण दर्पण की तरह फाइबर में वापस परावर्तित हो सकती है, महंगे लेज़र स्रोत को नुकसान पहुँचाना.
समाधान:
विरोधी प्रतिबिंब अलगाव प्रौद्योगिकी: लेज़र को मल्टी-स्टेज एंटी-रिफ्लेक्शन उपकरणों से लैस करें जो परावर्तित प्रकाश का पता लगाने पर मिलीसेकंड के भीतर लेज़र को बंद कर देते हैं.
झुका हुआ वेल्डिंग कोण: के कोण पर लेज़र हेड को झुकाएँ 5°–10° परावर्तित प्रकाश को लेजर आउटपुट पोर्ट से दूर मोड़ने के लिए.
6. इन-लाइन गुणवत्ता निगरानी का अभाव
चुनौती: लेजर वेल्डिंग की गति बहुत अधिक है (तक 10 मी/मिनट). पारंपरिक पोस्ट-वेल्डिंग दृश्य निरीक्षण समय पर आंतरिक दोषों का पता नहीं लगा सकता है, जिसके कारण बड़ी संख्या में हिस्से ख़राब हो गए.
समाधान:
मल्टी-स्पेक्ट्रल ऑप्टिकल मॉनिटरिंग: वास्तविक समय में पिघले हुए पूल द्वारा उत्सर्जित प्लाज्मा प्रकाश संकेतों को पकड़ने के लिए दृश्य और अवरक्त सेंसर का उपयोग करता है, एआई एल्गोरिदम के माध्यम से सरंध्रता और संलयन की कमी जैसे दोषों की स्वचालित रूप से पहचान करना.
ऑप्टिकल सुसंगतता टोमोग्राफी (अक्टूबर): वेल्डिंग करते समय सुसंगत प्रकाश का उपयोग करके वास्तविक समय में वेल्ड की गहराई को मापता है.
रोबोटिक लेजर वेल्डिंग: प्रौद्योगिकी परिपक्वता की तुलना
| चुनौती का आयाम | वर्तमान स्थिति | समाधान परिपक्वता | मुख्य विचार |
| गैप संवेदनशीलता | उल्लेखनीय रूप से कम किया गया | उच्च (पेंडुलम वेल्डिंग तकनीक को व्यापक रूप से अपनाया गया है) | पूर्ववर्ती प्रक्रियाओं में फिक्स्चर की परिशुद्धता |
| छींटे नियंत्रण | चलाया हुआ | मध्यम (विशिष्ट सामग्रियों के लिए अनुकूलन की आवश्यकता है) | एडजस्टेबल रिंग-कोर लेजर स्रोतों का अनुप्रयोग |
| एल्यूमीनियम मिश्र धातु सरंध्रता | प्रभावी ढंग से कम किया गया | मध्यम | प्री-वेल्डिंग सफाई प्रक्रिया प्रबंधन |
| उच्च परावर्तन | बेहद कम जोखिम | अत्यंत ऊंचा (हार्डवेयर सुरक्षा पहले से ही अच्छी तरह से स्थापित है) | वेल्डिंग हेड झुकाव कोण सेटिंग्स |
रोबोटिक लेजर वेल्डिंग कोई साधारण "प्लग-एंड-प्ले" तकनीक नहीं है; यह वास्तव में अनेक चुनौतियाँ प्रस्तुत करता है. तथापि, ऑसिलेटिंग वेल्डिंग को व्यापक रूप से अपनाने के साथ, स्पॉट-दर-स्पॉट तकनीक, और इन-लाइन निरीक्षण प्रणाली, एक समय की कठिन चुनौतियों के लिए अब मानकीकृत समाधान मौजूद हैं. कंपनियों के लिए "वेल्ड करने में सक्षम होने" से "उच्च गुणवत्ता वाली वेल्डिंग" प्राप्त करने के लिए इन सर्वोत्तम प्रथाओं में महारत हासिल करना महत्वपूर्ण है।
अगला लेख पूर्वावलोकन: “रोबोटिक लेजर वेल्डिंग को विज़न सिस्टम की आवश्यकता क्यों है?? ब्लाइंड वेल्डिंग से लेकर इंटेलिजेंट वेल्डिंग तक”
लेखक की पहचान
ओवर के साथ रोबोटिक वेल्डिंग सिस्टम एकीकरण में विशेषज्ञ 12 उद्योग का वर्षों का अनुभव. मेरी कंपनी ख़त्म हो गई है 26 वर्षों का पेशेवर अनुभव, से अधिक रखता है 40 पेटेंट प्रौद्योगिकियाँ, और सफलतापूर्वक पूरा कर लिया है 1,500 दुनिया भर में परियोजनाएँ (लगभग 70% जिनमें रोबोटिक वेल्डिंग सेल शामिल थे, से अधिक कुल मिलाकर 1,000 इकाइयां). कंपनी के पास EU CE प्रमाणीकरण है (प्रमाणपत्र संख्या: एम.2026.206.सी134866) और EN का अनुपालन करता है 60204-1:2018 और एन आईएसओ 12100:2010 मानकों. मैंने रोबोटिक वेल्डिंग वर्कस्टेशन कार्यान्वयन की पूरी प्रक्रिया के दौरान कई विनिर्माण कंपनियों की सहायता की है, चयन से लेकर उत्पादन लॉन्च तक.
अद्यतन: मई 2026
संबंधित पोस्ट

7वां एक्सिस रोबोट क्यों जोड़ें?? 5 उत्पादकता बढ़ाने के शक्तिशाली तरीके & लागत में कटौती करें 2026

रोबोटिक लेजर वेल्डिंग बनाम की एक व्यापक तुलना. एमआईजी और टीआईजी वेल्डिंग: आपके लिए कौन अच्छा है?

विज़न-गाइडेड रोबोटिक वेल्डिंग सेल को मौजूदा फैब्रिकेशन लाइन में कैसे एकीकृत करें
स्मार्ट फ़ैक्टरियों में रोबोट 7वें एक्सिस रोबोट के भविष्य के रुझान & कोबोट एकीकरण (2026-2030)
वेल्डिंग पोजिशनर का पांच साल का टीसीओ: छिपी हुई लागतों की गिनती करना भूल गए उद्धरण