


الشركة المصنعة لمحطات عمل الروبوت المخصصة وأنظمة الليزر



6 التحديات الشائعة في اللحام بالليزر الآلي وكيفية حلها
في المقالات السابقة, لقد استكشفنا المزايا الثورية للحام بالليزر الآلي في تخفيف وزن السيارات. لكن, كعملية دقيقة للغاية, إن تنفيذ اللحام بالليزر في بيئات المصنع الفعلية لا يكون دائمًا سلسًا. نظرًا لحجم بقعة الليزر الصغير للغاية ومعدل التبريد السريع, حتى أدنى انحراف في العملية يمكن أن يؤدي إلى عيوب اللحام. إن مواجهة التحديات وجهاً لوجه هي علامة على نضج التكنولوجيا. اليوم, سوف نتعمق في التحديات الستة الرئيسية التي نواجهها عادةً في اللحام بالليزر الآلي أثناء الإنتاج ونشارك الحلول التي أثبتت جدواها في الصناعة.
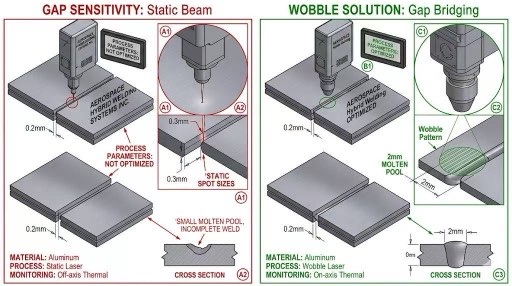
1. حساسية شديدة لفجوات التجميع (حساسية الفجوة)
تحدي: يبلغ قطر بقعة الليزر عادة 0.2-0.6 ملم فقط. إذا تجاوزت فجوة التجميع بين الأجزاء 0.1 مم, قد يمر شعاع الليزر مباشرة من خلال الفجوة, مما يؤدي إلى "اللحامات المفقودة" أو الانهيار الشديد. وهذا يضع متطلبات عالية للغاية على دقة الختم للعمليات السابقة.
الحلول:
تكنولوجيا اللحام المتذبذب بالليزر: من خلال دمج المرايا الاهتزازية عالية التردد في رأس اللحام, تم تصميم البقعة لتتأرجح بسرعة في نمط دائري أو على شكل ثمانية. وهذا لا يؤدي إلى توسيع المجمع المنصهر فحسب، بل يعمل أيضًا على تحسين القدرة على تحمل فجوات التجميع بشكل كبير.
لحام تغذية الأسلاك: يقوم تلقائيًا بتغذية سلك اللحام في المناطق ذات الفجوات الأكبر, ضمان حبة لحام كاملة من خلال إضافة معدن الحشو.
2. ترشيش اللحام والتلوث السطحي (التحكم بالرش)
تحدي: عند لحام الفولاذ عالي القوة أو الفولاذ المجلفن, يمكن أن تسبب التقلبات العنيفة في البركة المنصهرة والبخار المعدني تناثر المعدن السائل. وهذا لا يؤدي إلى الإضرار بالمظهر الجمالي لسطح قطعة العمل فحسب، بل يلوث أيضًا عدسات الليزر الدقيقة.
الحلول:
تشكيل الشعاع: استخدام تقنية البقعة الحلقية (الليزر ذو النواة الحلقية القابلة للتعديل), تقوم الحلقة الخارجية بتسخين حوض السباحة المنصهر بينما تقوم الحلقة الداخلية بإجراء لحام عميق الاختراق, مما يؤدي إلى عملية لحام أكثر سلاسة.
تحسين تدفق الغاز التدريع: جهاز غاز التدريع مخصص (تدفق الغاز الجانبي) تم تصميمه لحماية العدسة بستارة غاز ثابتة وإزالة الأبخرة المعدنية.
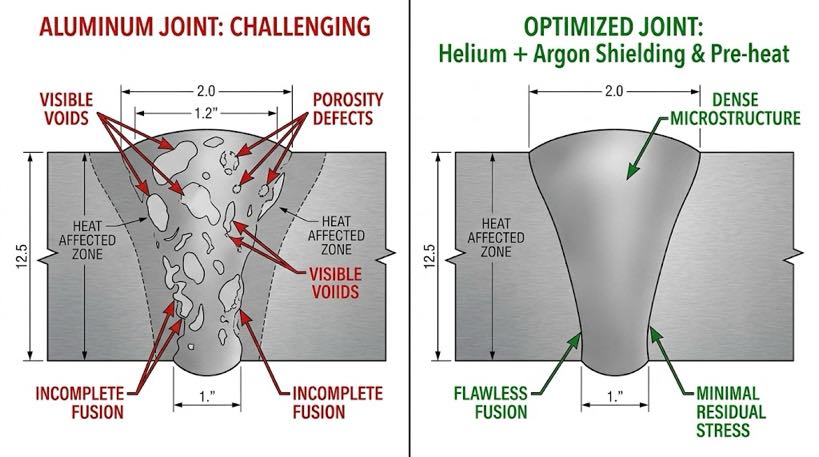
3. المسامية في لحام الألمنيوم
تحدي: تتميز سبائك الألومنيوم بقابلية ذوبان عالية للهيدروجين, ويتجمد تجمع اللحام بالليزر بسرعة كبيرة, منع الهيدروجين من الهروب في الوقت المناسب. وهذا يؤدي إلى تكوين العديد من المسام داخل اللحام, المساس بشدة بالقوة الهيكلية.
الحلول:
المعالجة المسبقة للسطح: قم بإجراء التنظيف الكيميائي أو الطحن الميكانيكي بدقة قبل اللحام لإزالة طبقات الأكسيد السطحي والزيوت المتبقية.
لحام البقعة المزدوجة: استخدم نقطتي ليزر تعملان جنبًا إلى جنب لإطالة مدة البركة المنصهرة, توفير "شريان الحياة" لفقاعات الغاز للهروب.
4. تحول التركيز الذي يؤثر على الاتساق
تحدي: أثناء اللحام المستمر عالي الطاقة, يمكن أن تتشوه المكونات البصرية لرأس اللحام بسبب امتصاص الحرارة من كمية صغيرة من الطاقة, مما يتسبب في تحول النقطة المحورية ويؤدي إلى تقلبات في عمق اللحام.
الحلول:
التصميم البصري للانعكاس الكلي: اختر الجودة العالية, العدسات منخفضة الامتصاص أو استبدال العدسات الناقلة بمرايا الانعكاس الكلي.
نظام تعويض التركيز في الوقت الحقيقي: مراقبة درجة حرارة العدسة عبر أجهزة الاستشعار وضبط ارتفاع المؤثر النهائي للروبوت تلقائيًا لضمان بقاء التركيز مثبتًا على سطح قطعة العمل.
5. خطر التلف الناتج عن المواد شديدة الانعكاس (الانعكاس الخلفي)
تحدي: عند لحام المعادن شديدة الانعكاس مثل النحاس والألومنيوم, قد ينعكس شعاع الليزر مرة أخرى إلى الألياف مثل المرآة, إتلاف مصدر الليزر باهظ الثمن.
الحلول:
تقنية العزل المضادة للانعكاس: تجهيز الليزر بأجهزة متعددة المراحل مضادة للانعكاس تعمل على إيقاف تشغيل الليزر خلال ميلي ثانية عند اكتشاف الضوء المنعكس.
زاوية اللحام المائلة: قم بإمالة رأس الليزر بزاوية 5°–10° لتحويل الضوء المنعكس بعيدًا عن منفذ إخراج الليزر.
6. عدم وجود مراقبة الجودة في الخط
تحدي: سرعات اللحام بالليزر عالية للغاية (ما يصل الى 10 م/دقيقة). لا يمكن للفحص البصري التقليدي بعد اللحام اكتشاف العيوب الداخلية في الوقت المناسب, مما يؤدي إلى عدد كبير من الأجزاء المعيبة.
حل:
مراقبة بصرية متعددة الأطياف: يستخدم أجهزة الاستشعار المرئية والأشعة تحت الحمراء لالتقاط إشارات ضوء البلازما المنبعثة من البركة المنصهرة في الوقت الحقيقي, تحديد العيوب تلقائيًا مثل المسامية ونقص الاندماج من خلال خوارزميات الذكاء الاصطناعي.
التصوير المقطعي التوافقي البصري (أكتوبر): يقيس عمق اللحام في الوقت الحقيقي باستخدام الضوء المتماسك أثناء اللحام.
اللحام بالليزر الروبوتي: مقارنة بين نضج التكنولوجيا
| البعد التحدي | الوضع الحالي | نضج الحل | الاعتبارات الرئيسية |
| حساسية الفجوة | مخففة بشكل كبير | عالي (تم اعتماد تكنولوجيا اللحام البندول على نطاق واسع) | دقة التركيبات في العمليات السابقة |
| التحكم بالرش | يمكن السيطرة عليها | معتدل (يتطلب التحسين لمواد محددة) | تطبيق مصادر الليزر ذات النواة الحلقية القابلة للتعديل |
| مسامية سبائك الألومنيوم | خفضت بشكل فعال | واسطة | إدارة عملية التنظيف قبل اللحام |
| انعكاسية عالية | مخاطر منخفضة للغاية | عالية للغاية (حماية الأجهزة راسخة بالفعل) | إعدادات زاوية إمالة رأس اللحام |
اللحام بالليزر الآلي ليس تقنية "التوصيل والتشغيل" البسيطة; إنه يمثل بالفعل العديد من التحديات. لكن, مع اعتماد اللحام المتذبذب على نطاق واسع, تقنية بقعة تلو الأخرى, وأنظمة التفتيش في الخط, وتوجد الآن حلول موحدة لهذه التحديات التي كانت شاقة ذات يوم. يعد إتقان أفضل الممارسات أمرًا أساسيًا للشركات للانتقال من "القدرة على اللحام" إلى تحقيق "لحام عالي الجودة".
معاينة المادة التالية: "لماذا يحتاج اللحام بالليزر الآلي إلى نظام رؤية؟? من اللحام الأعمى إلى اللحام الذكي"
تحديد هوية المؤلف
خبير في تكامل نظام اللحام الآلي مع أكثر 12 سنوات من الخبرة في الصناعة. لقد انتهت شركتي 26 سنوات من الخبرة المهنية, يحمل أكثر من 40 التقنيات الحاصلة على براءة اختراع, وقد أكمل بنجاح 1,500 المشاريع في جميع أنحاء العالم (تقريبًا 70% منها خلايا اللحام الروبوتية, بإجمالي أكثر من 1,000 وحدات). الشركة حاصلة على شهادة الاتحاد الأوروبي CE (رقم الشهادة: م.2026.206.C134866) ويتوافق مع EN 60204-1:2018 و إن إسو 12100:2010 المعايير. لقد ساعدت العديد من شركات التصنيع طوال عملية تنفيذ محطة عمل اللحام الآلي, من الاختيار إلى إطلاق الإنتاج.
تم التحديث: يمكن 2026
المشاركات ذات الصلة

برمجة خلايا اللحام الروبوتية للمبتدئين: دليل خطوة بخطوة 2026

اتجاهات خلايا اللحام الروبوتية 2026-2030: منظمة العفو الدولية, رؤية الآلة & مستقبل أتمتة اللحام

تثبيت & دليل الصيانة لأنظمة اللحام بالليزر الروبوتية: خريطة طريق عملية

أتمتة لحام خزان المحولات:حل التحدي الكبير, أجزاء غير متكررة

2026 دليل المشتري لأداة تحديد موضع الروبوت: الجميع 5 الأنواع التي تمت مقارنتها - الرأس والغراب الخلفي, النوع L, نوع U, والمزيد
