


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



कैसे रोबोटिक लेजर वेल्डिंग ऑटोमोटिव लाइटवेटिंग को सक्षम बनाती है: हाई-स्ट्रेंथ स्टील से लेकर एल्युमीनियम बॉडी तक
वैश्विक ऑटोमोटिव उद्योग वाहन वजन कम करने के लिए अभूतपूर्व दबाव का सामना कर रहा है. "दोहरे कार्बन" लक्ष्यों की प्रगति और दुनिया भर में ईंधन की खपत और कार्बन उत्सर्जन नियमों में तेजी से वृद्धि के साथ, वाहन निर्माताओं को सुरक्षा और संरचनात्मक अखंडता सुनिश्चित करते हुए वाहन का वजन काफी कम करना चाहिए. इलेक्ट्रिक वाहनों के युग में, ड्राइविंग रेंज एक मुख्य प्रतिस्पर्धी लाभ बन गया है, लाइटवेटिंग की मांग में और वृद्धि हुई है. अंतर्राष्ट्रीय ऊर्जा एजेंसी के आंकड़ों के अनुसार (आईईए), द्वारा 2030, विश्व स्तर पर नए वाहनों के औसत वजन में लगभग 15%-20% की कमी होनी चाहिए 2020. इसने सीधे तौर पर उच्च शक्ति वाले स्टील के बड़े पैमाने पर अनुप्रयोग को प्रेरित किया है (एचएसएस), उन्नत उच्च शक्ति स्टील (एएचएसएस), गर्म-निर्मित बोरॉन स्टील, और वाहन बॉडी में एल्यूमीनियम मिश्र धातु.
तथापि, इन हल्की सामग्रियों के आगमन से वेल्डिंग में भी महत्वपूर्ण चुनौतियाँ आ गई हैं. पारंपरिक प्रतिरोध स्पॉट वेल्डिंग, मुझे, और उच्च शक्ति वाले स्टील के भंगुर होने जैसी चुनौतियों का सामना करने पर टीआईजी वेल्डिंग प्रक्रियाएं अक्सर विफल हो जाती हैं, एल्यूमीनियम मिश्र धातुओं में सरंध्रता, और एल्यूमीनियम और स्टील के बीच असमान धातु के जोड़. रोबोट लेजर वेल्डिंग, अपने उच्च ऊर्जा घनत्व के साथ, कम ताप इनपुट, और उच्च परिशुद्धता, इन चुनौतियों से पार पाने के लिए प्रमुख प्रौद्योगिकी के रूप में उभरी है. लेजर वेल्डिंग के बिना, कई हल्की सामग्रियों का बड़े पैमाने पर उपयोग लगभग असंभव होगा.
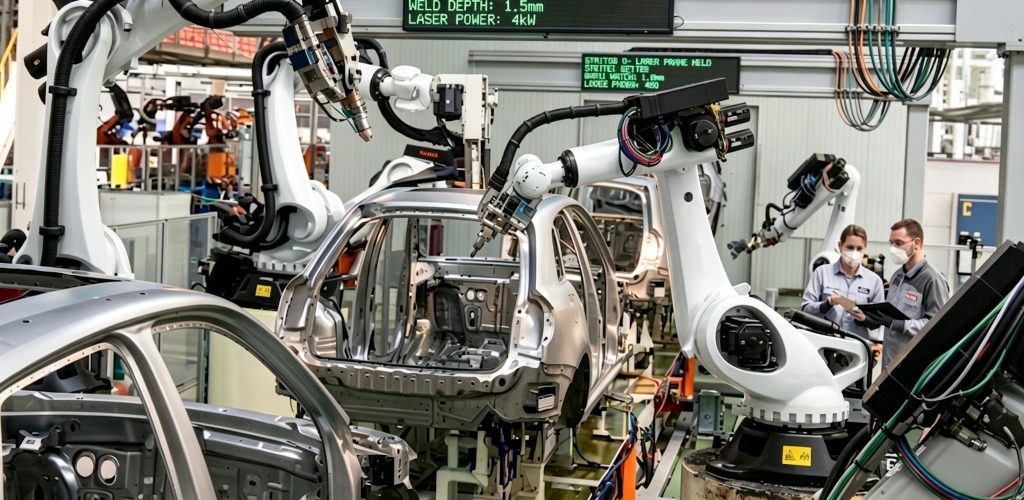
ऑटोमोटिव लाइटवेटिंग में वेल्डिंग चुनौतियाँ
पारंपरिक वाहन निकाय मुख्य रूप से मानक निम्न-कार्बन स्टील का उपयोग करते हैं, जुड़ने के लिए मुख्य रूप से प्रतिरोध स्पॉट वेल्डिंग पर निर्भर रहना - एक परिपक्व और लागत प्रभावी प्रक्रिया. तथापि, जैसे-जैसे हल्की सामग्री का अनुपात बढ़ता जा रहा है, वेल्डिंग की कठिनाई काफी बढ़ गई है:
उच्च शक्ति वाला स्टील और गर्म-निर्मित बोरॉन स्टील (जैसे 22MnB5, शक्तियों से अधिक के साथ 1500 एमपीए): वेल्डिंग के दौरान, गर्मी प्रभावित क्षेत्र में मार्टेंसिटिक एम्ब्राइटलमेंट होने का खतरा होता है, जिससे स्थानीय ताकत और क्रूरता में कमी आई, जिसका सीधा असर शरीर की दुर्घटना सुरक्षा पर पड़ता है.
एल्यूमीनियम मिश्र धातु (विशेष रूप से 6000 और 7000 शृंखला): उच्च तापीय चालकता और रैखिक विस्तार के एक बड़े गुणांक के साथ, इन सामग्रियों में सरंध्रता की अत्यधिक संभावना होती है, गर्मी की दरारें, और पारंपरिक एमआईजी/टीआईजी वेल्डिंग के दौरान महत्वपूर्ण वेल्डिंग विरूपण, वेल्डिंग के बाद व्यापक सीधीकरण और पीसने की प्रक्रियाओं की आवश्यकता होती है.
एल्यूमीनियम-स्टील असमान धातु जोड़: एल्युमीनियम और स्टील के गलनांक लगभग 600°C और थर्मल विस्तार के गुणांक में काफी भिन्न होते हैं. पारंपरिक वेल्डिंग प्रक्रियाएं विश्वसनीय धातुकर्म बंधन बनाने के लिए संघर्ष करती हैं, अक्सर सहायक तरीकों के रूप में यांत्रिक रिवेटिंग या चिपकने वाली बॉन्डिंग की आवश्यकता होती है; तथापि, ये विधियाँ वजन और प्रक्रिया जटिलता बढ़ाती हैं.
डिज़ाइन अनुकूलन आवश्यकताएँ: वजन को और कम करने के लिए, निकला हुआ किनारा की चौड़ाई को कम करना और एक एकीकृत संरचना को अपनाना आवश्यक है; तथापि, पारंपरिक स्पॉट वेल्डिंग की निकला हुआ किनारा चौड़ाई की आवश्यकताएं (आम तौर पर 15-20 मिमी) हल्के डिज़ाइन के लिए एक बाधा बन गए हैं.
ये मुद्दे सामूहिक रूप से कम उपज दर और पारंपरिक वेल्डिंग प्रक्रियाओं के लिए प्रसंस्करण के बाद की लागत में वृद्धि का कारण बनते हैं, जिससे "लाइटर" के लिए आधुनिक ऑटोमोबाइल की व्यापक आवश्यकताओं को पूरा करना मुश्किल हो गया है, मजबूत, और सुरक्षित” वाहन.
रोबोटिक लेजर वेल्डिंग के मुख्य लाभ
रोबोटिक लेजर वेल्डिंग सिस्टम में एक उच्च शक्ति फाइबर लेजर होता है, एक 6-अक्ष औद्योगिक रोबोट, एक सटीक वेल्डिंग सिर, और एक बुद्धिमान नियंत्रण प्रणाली. इसकी सबसे उल्लेखनीय विशेषता इसका अत्यधिक उच्च ऊर्जा घनत्व है (10⁶–10⁷W/cm² तक पहुँचना), जो लेजर बीम को 0.2-0.8 मिमी के एक छोटे स्थान पर केंद्रित करने की अनुमति देता है, मिलीसेकंड के भीतर पिघलने और जमने को पूरा करना.
पारंपरिक आर्क वेल्डिंग की तुलना में, लेज़र वेल्डिंग ही प्रदान करती है 1/5 को 1/10 ऊष्मा इनपुट का, गर्मी से प्रभावित क्षेत्र की चौड़ाई 0.1-1 मिमी के भीतर नियंत्रित की जा सकती है और हीटिंग/ठंडा करने की दर 10³-10⁶°C/s जितनी अधिक है. ये विशेषताएँ हल्के पदार्थों की वेल्डिंग के लिए एक क्रांतिकारी सफलता का प्रतिनिधित्व करती हैं.
कठोर स्टील के ताप-प्रभावित क्षेत्र के भंगुरता को प्रभावी ढंग से दबाना
अत्यधिक कम ताप इनपुट उच्च शक्ति वाले स्टील वेल्डिंग में ताप प्रभावित क्षेत्र को कम करता है, भंगुर मार्टेंसाइट के व्यापक गठन को रोकना. वेल्ड की ताकत आधार सामग्री के बराबर हो सकती है, वाहन दुर्घटना सुरक्षा में उल्लेखनीय वृद्धि.
उच्च गुणवत्ता वाली एल्यूमीनियम मिश्र धातु वेल्डिंग प्राप्त करना
लेजर शक्ति को सटीक रूप से नियंत्रित करके, वेल्डिंग की गति, और डिफोकसिंग, बीम दोलन प्रौद्योगिकी के साथ संयुक्त, सरंध्रता और दरारों के गठन को प्रभावी ढंग से दबाया जा सकता है. वेल्ड की सतह चिकनी और वायुरोधी होती है, इसे दरवाजे और हुड जैसे बाहरी घटकों के लिए विशेष रूप से उपयुक्त बनाता है.
एल्युमीनियम और स्टील का विश्वसनीय संयोजन प्राप्त करना
प्रक्रिया मापदंडों को अनुकूलित करके (जैसे पावर मॉड्यूलेशन और परिरक्षण गैस संरचना), लेज़र वेल्डिंग एक पतली परत बनाती है, इंटरफ़ेस पर स्थिर इंटरमेटेलिक परत, एल्यूमीनियम और स्टील के बीच धातुकर्म बंधन को सक्षम करना. हाइब्रिड-मटेरियल बॉडी संरचनाओं में इस तकनीक का व्यापक रूप से उपयोग किया जाता है, पारंपरिक रिवेटिंग से जुड़े वजन में उल्लेखनीय वृद्धि को कम करना.
शारीरिक वजन में कमी लाने के लिए फ्लैंज की चौड़ाई को महत्वपूर्ण रूप से कम करना
पारंपरिक प्रतिरोध स्पॉट वेल्डिंग के लिए अपेक्षाकृत व्यापक ओवरलैप फ्लैंज की आवश्यकता होती है, जबकि लेजर वेल्डिंग निरंतर वेल्ड उत्पन्न करती है, जिससे फ्लैंज की चौड़ाई को आसानी से 8-10 मिमी या उससे भी कम किया जा सके. उद्योग के अनुमान के अनुसार, एक सामान्य सी-सेगमेंट सेडान पर, लेजर वेल्डिंग के माध्यम से निकला हुआ किनारा डिजाइन का अनुकूलन शरीर के वजन को 8-15 किलोग्राम तक कम कर सकता है जबकि मरोड़ की कठोरता को अधिक से अधिक बढ़ा सकता है 5%.
इसके अलावा, रोबोटिक प्रणाली ±0.05 मिमी की दोहराव सटीकता प्राप्त करती है, इसे जटिल त्रि-आयामी सतहों को विश्वसनीय रूप से वेल्ड करने और मोनोकोक बॉडी और मॉड्यूलर उत्पादन दोनों की आवश्यकताओं को पूरा करने में सक्षम बनाना.
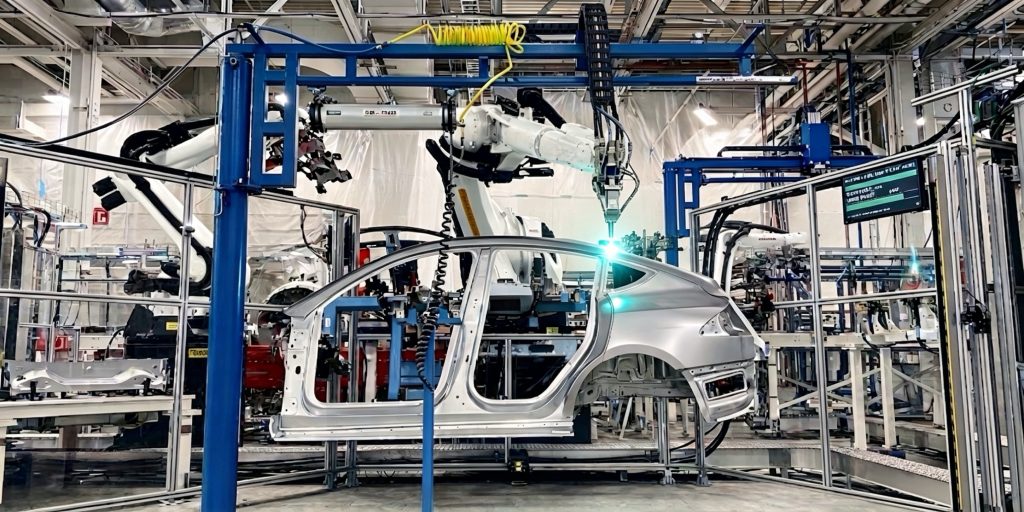
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| तुलना मानदंड | रोबोटिक लेजर वेल्डिंग | पारंपरिक प्रतिरोध स्पॉट वेल्डिंग / एमआईजी वेल्डिंग | वजन घटाने पर प्रभाव |
| गर्मी प्रभावित क्षेत्र | न्यूनतम (0.1-1 मिमी) | महत्वपूर्ण (कई मिलीमीटर या अधिक) | यह भंगुरता के जोखिम को महत्वपूर्ण रूप से कम करता है और भौतिक गुणों को संरक्षित करता है |
| विरूपण नियंत्रण | न्यूनतम विरूपण | महत्वपूर्ण विकृति; सीधा करना आवश्यक है | पतली दीवार वाली एल्यूमीनियम मिश्र धातु और उच्च शक्ति वाली स्टील संरचनाओं के लिए उपयुक्त |
| असमान धातुओं का जुड़ना | उत्कृष्ट (एल्यूमीनियम इस्पात, कॉपर-एल्यूमिनियम, वगैरह।) | कठिन, सहायक प्रक्रियाओं की आवश्यकता है | बहु-सामग्री हाइब्रिड बॉडी डिज़ाइन सक्षम करता है |
| निकला हुआ किनारा चौड़ाई | 8-10 मिमी तक कम किया जा सकता है | आमतौर पर 15-20 मिमी की आवश्यकता होती है | वाहन का वजन कई किलोग्राम कम हो जाता है |
| वेल्ड गुणवत्ता | निरंतर, सुंदर रूप से सुखद, कोई छींटा नहीं | स्पॉट वेल्डिंग या स्पैटर मौजूद | शरीर की कठोरता और सतह की गुणवत्ता में सुधार होता है |
| उत्पादन लचीलापन | उच्च (जटिल 3डी प्रक्षेप पथों के लिए उपयुक्त) | मध्यम | मोनोकोक निकायों और जटिल संरचनाओं के लिए उपयुक्त |
| समग्र वजन घटाने का प्रभाव | इष्टतम | औसत | लेजर वेल्डिंग हल्के पदार्थों के बड़े पैमाने पर अनुप्रयोग की कुंजी है |
अग्रणी वाहन निर्माताओं से वास्तविक दुनिया के अनुप्रयोग मामले
बीएमडब्ल्यू: में 5 शृंखला और 7 श्रृंखला मॉडल, कंपनी ने एल्यूमीनियम मिश्र धातु के बाहरी दरवाजे पैनलों को स्टील के आंतरिक पैनलों के साथ जोड़ने के लिए पारंपरिक रिवेटिंग से लेजर वेल्डिंग पर स्विच किया. इससे न केवल भागों की संख्या और कुल वजन कम हुआ बल्कि शरीर की कठोरता में भी उल्लेखनीय सुधार हुआ. बीएमडब्ल्यू के आधिकारिक आंकड़ों के अनुसार, इस तकनीक ने प्रत्येक वाहन का वजन लगभग कम करने में मदद की 12 किलोग्राम.
टेस्ला: मॉडल Y जैसे मॉडलों में, लेजर वेल्डिंग को बड़े एल्यूमीनियम डाई-कास्ट घटकों के साथ गहराई से एकीकृत किया गया है (गीगाकास्टिंग), पारंपरिक बॉडी संरचनाओं में वेल्ड बिंदुओं की संख्या में भारी कमी (से अधिक द्वारा 1,600 कुछ मामलों में) और उत्पादन दक्षता और हल्के डिजाइन में दोहरी सफलता हासिल करना. वर्तमान में, टेस्ला की शंघाई गीगाफैक्ट्री ने सैकड़ों रोबोटिक लेजर वेल्डिंग सिस्टम तैनात किए हैं.
वोक्सवैगन समूह: MEB ऑल-इलेक्ट्रिक प्लेटफॉर्म पर, उच्च शक्ति वाले स्टील बॉडी फ्रेम के साथ एल्यूमीनियम बैटरी ट्रे को जोड़ने के लिए लेजर वेल्डिंग का व्यापक रूप से उपयोग किया जाता है, वाहन के समग्र वजन को प्रभावी ढंग से नियंत्रित करते हुए बैटरी पैक की संरचनात्मक अखंडता सुनिश्चित करना.
मर्सिडीज बेंज: एस-क्लास और ईक्यूएस मॉडल में, एल्युमीनियम-स्टील हाइब्रिड बॉडी बनाने के लिए लेजर वेल्डिंग का उपयोग किया जाता है. वेल्ड सौंदर्य की दृष्टि से मनभावन और संरचनात्मक रूप से विश्वसनीय हैं, बेहतर एनवीएच प्रदर्शन और क्रैश सुरक्षा के साथ प्रीमियम मॉडल प्रदान करना.
ये व्यावहारिक अनुप्रयोग पूरी तरह से प्रदर्शित करते हैं कि रोबोटिक लेजर वेल्डिंग हाई-एंड ऑटोमोबाइल के हल्के निर्माण में एक अनिवार्य मुख्य प्रक्रिया बन गई है।.
अगला लेख पूर्वावलोकन: रोबोटिक लेजर वेल्डिंग की छह प्रमुख चुनौतियाँ और उनसे कैसे निपटें
लेखक की पहचान
ओवर के साथ रोबोटिक वेल्डिंग सिस्टम एकीकरण में विशेषज्ञ 12 उद्योग का वर्षों का अनुभव. मेरी कंपनी ख़त्म हो गई है 26 वर्षों का पेशेवर अनुभव, से अधिक रखता है 40 पेटेंट प्रौद्योगिकियाँ, और सफलतापूर्वक पूरा कर लिया है 1,500 दुनिया भर में परियोजनाएँ (लगभग 70% जिनमें रोबोटिक वेल्डिंग सेल शामिल थे, से अधिक कुल मिलाकर 1,000 इकाइयां). कंपनी के पास EU CE प्रमाणीकरण है (प्रमाणपत्र संख्या: एम.2026.206.सी134866) और EN का अनुपालन करता है 60204-1:2018 और एन आईएसओ 12100:2010 मानकों. मैंने रोबोटिक वेल्डिंग वर्कस्टेशन कार्यान्वयन की पूरी प्रक्रिया के दौरान कई विनिर्माण कंपनियों की सहायता की है, चयन से लेकर उत्पादन लॉन्च तक.
अद्यतन: मई 2026
संबंधित पोस्ट

रोबोटिक वेल्डिंग दोष कैसे बनते हैं - और एक रोबोट पोजिशनर कितना ठीक कर सकता है?

रोबोटिक लेजर वेल्डिंग में महारत: 10 अधिकतम प्रदर्शन और आरओआई के लिए व्यावहारिक सुझाव

रोबोट पोजिशनर पेलोड गणना और सुरक्षित चयन: संपूर्ण इंजीनियरिंग गाइड

6 रोबोटिक लेजर वेल्डिंग में सामान्य चुनौतियाँ और उन्हें कैसे हल करें
8 रोबोटिक वेल्डिंग सेल तैनात करते समय महंगी गलतियाँ (और उनसे कैसे बचें) – 2026 संस्करण
