


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



6 Robotik Lazer Kaynağında Sık Karşılaşılan Zorluklar ve Bunların Çözümü
Önceki makalelerde, otomotiv hafiflemesinde robotik lazer kaynağının devrim niteliğindeki avantajlarını araştırdık. Fakat, son derece hassas bir süreç olarak, Lazer kaynağının gerçek fabrika ortamlarında uygulanması her zaman sorunsuz ilerlemez. Son derece küçük lazer noktası boyutu ve hızlı soğuma hızı nedeniyle, En ufak bir proses sapması bile kaynak hatalarına yol açabilir. Zorluklarla doğrudan yüzleşmek olgunlaşan bir teknolojinin işaretidir. Bugün, üretim sırasında robotik lazer kaynağında yaygın olarak karşılaşılan altı büyük zorluğu inceleyeceğiz ve endüstride kanıtlanmış çözümleri paylaşacağız.
1. Montaj Boşluklarına Karşı Aşırı Hassasiyet (Boşluk Hassasiyeti)
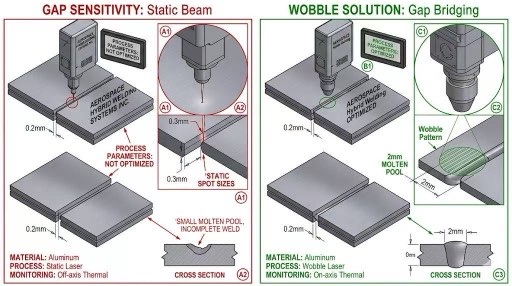
Meydan okumak: Lazer noktası çapı tipik olarak yalnızca 0,2–0,6 mm'dir. Parçalar arasındaki montaj boşluğu aşarsa 0.1 mm, lazer ışını doğrudan boşluktan geçebilir, "kaynakların kaçırılmasına" veya ciddi çökmeye neden olur. Bu, önceki proseslerin damgalama hassasiyeti konusunda son derece yüksek talepler doğurur.
Çözümler:
Lazer Sallantılı Kaynak Teknolojisi: Yüksek frekanslı titreşimli aynaların kaynak kafasına entegre edilmesiyle, noktanın dairesel veya sekiz şeklinde bir düzende hızla salınması sağlanır. Bu sadece erimiş havuzu genişletmekle kalmaz, aynı zamanda montaj boşluklarına karşı toleransı da önemli ölçüde artırır.
Tel Besleme Kaynağı: Kaynak telini daha büyük boşluklara sahip alanlara otomatik olarak besler, dolgu metali ilavesiyle tam kaynak dikişi sağlanması.
2. Kaynak Sıçraması ve Yüzey Kirliliği (Sıçrama Kontrolü)
Meydan okumak: Yüksek mukavemetli çelik veya galvanizli çelik kaynak yaparken, erimiş havuzdaki ve metal buharındaki şiddetli dalgalanmalar sıvı metal sıçramasına neden olabilir. Bu sadece iş parçası yüzeyinin estetik görünümüne zarar vermekle kalmaz, aynı zamanda hassas lazer merceklerini de kirletir..
Çözümler:
Kiriş Şekillendirme: Halka nokta teknolojisini kullanma (ayarlanabilir halka çekirdekli lazerler), dış halka erimiş havuzu önceden ısıtırken iç halka derin nüfuzlu kaynak gerçekleştirir, daha düzgün bir kaynak işlemi ile sonuçlanır.
Optimize Edilmiş Koruyucu Gaz Akışı: Özel bir koruyucu gaz cihazı (yanal gaz akışı) merceği sabit bir gaz perdesiyle korumak ve metal buharlarını gidermek için tasarlanmıştır.
3. Alüminyum Kaynağında Gözeneklilik
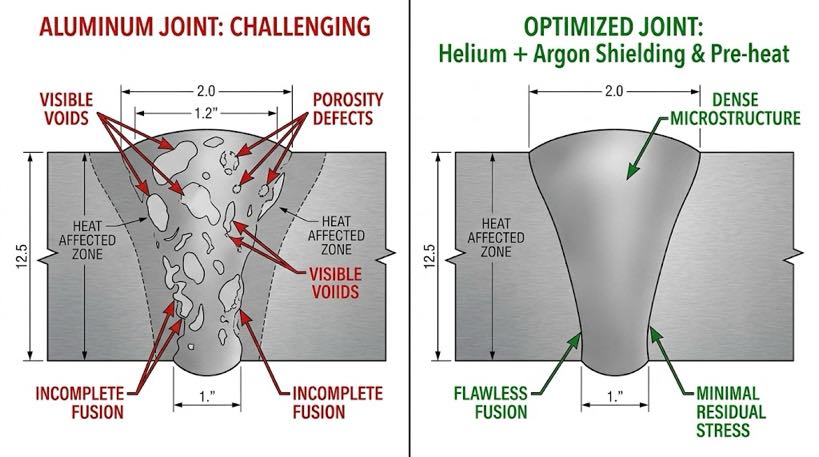
Meydan okumak: Alüminyum alaşımları son derece yüksek hidrojen çözünürlüğüne sahiptir, ve lazer kaynak havuzu çok hızlı bir şekilde katılaşıyor, Hidrojenin zamanla kaçmasını önlemek. Bu, kaynakta çok sayıda gözenek oluşmasına neden olur, yapısal mukavemetten ciddi şekilde ödün veren.
Çözümler:
Yüzey Ön İşlemi: Yüzeydeki oksit katmanlarını ve artık yağları gidermek için kaynak öncesinde kesinlikle kimyasal temizlik veya mekanik taşlama yapın..
Çift Nokta Kaynak: Erimiş havuzun süresini uzatmak için birlikte çalışan iki lazer noktasından yararlanın, Gaz kabarcıklarının kaçması için bir “cankurtaran halatı” sağlamak.
4. Tutarlılığı Etkileyen Odak Kayması
Meydan okumak: Yüksek güçlü sürekli kaynak sırasında, Kaynak kafasının optik bileşenleri az miktardaki enerjinin ısı emilimi nedeniyle deforme olabilir, odak noktasının kaymasına neden olur ve kaynak derinliğinde dalgalanmalara neden olur.
Çözümler:
Tam Yansımalı Optik Tasarım: Yüksek kaliteyi seçin, düşük emilimli lensler veya geçirgen lensleri tam yansımalı aynalarla değiştirin.
Gerçek Zamanlı Odak Dengeleme Sistemi: Lens sıcaklığını sensörler aracılığıyla izleyin ve odağın iş parçası yüzeyine kilitli kalmasını sağlamak için robot uç efektör yüksekliğini otomatik olarak ayarlayın.
5. Yüksek Yansıtıcı Malzemelerden Kaynaklanan Hasar Riski (Geri Yansıma)
Meydan okumak: Bakır ve alüminyum gibi yüksek derecede yansıtıcı metallerin kaynağında, lazer ışını bir ayna gibi fibere geri yansıyabilir, pahalı lazer kaynağına zarar vermek.
Çözümler:
Yansıma önleyici izolasyon teknolojisi: Lazeri, yansıyan ışığı tespit ettikten sonra lazeri milisaniyeler içinde kapatan çok aşamalı yansıma önleyici cihazlarla donatın.
Eğimli kaynak açısı: Lazer kafasını belirli bir açıyla eğin 5°–10° Yansıyan ışığı lazer çıkış bağlantı noktasından uzağa yönlendirmek için.
6. Hat İçi Kalite İzleme Eksikliği
Meydan okumak: Lazer kaynak hızları son derece yüksektir (kadar 10 m/dak). Geleneksel kaynak sonrası görsel muayene, iç kusurları zamanında tespit edemiyor, çok sayıda kusurlu parçaya yol açıyor.
Çözüm:
Çok spektrumlu optik izleme: Erimiş havuz tarafından yayılan plazma ışık sinyallerini gerçek zamanlı olarak yakalamak için görsel ve kızılötesi sensörlerden yararlanır, Yapay zeka algoritmaları aracılığıyla gözeneklilik ve füzyon eksikliği gibi kusurları otomatik olarak belirleme.
Optik Koherens Tomografi (EKİM): Kaynak sırasında tutarlı ışık kullanarak kaynak derinliğini gerçek zamanlı olarak ölçer.
Robotik Lazer Kaynak: Teknoloji Olgunluğunun Karşılaştırması
| Mücadele Boyutu | Mevcut Durum | Çözüm Olgunluğu | Temel Hususlar |
| Boşluk Hassasiyeti | Önemli Ölçüde Azaltılmış | Yüksek (Sarkaç kaynak teknolojisi yaygın olarak benimsenmiştir) | Önceki proseslerdeki fikstürlerin hassasiyeti |
| Sıçrama Kontrolü | Kontrol edilebilir | Ilıman (Belirli malzemeler için optimizasyon gerektirir) | Ayarlanabilir Halka-Çekirdekli Lazer Kaynaklarının Uygulanması |
| Alüminyum Alaşım Gözenekliliği | Etkili Bir Şekilde Azaltılmış | Orta | Kaynak öncesi temizlik proses yönetimi |
| Yüksek Yansıtıcılık | Son Derece Düşük Risk | Son derece Yüksek (Donanım koruması zaten iyi kurulmuş durumda) | Kaynak kafası eğim açısı ayarları |
Robotik lazer kaynağı basit bir "tak ve çalıştır" teknolojisi değildir; gerçekten de çok sayıda zorluk sunuyor. Fakat, salınımlı kaynağın yaygın olarak benimsenmesiyle, nokta nokta teknoloji, ve hat içi denetim sistemleri, Bir zamanlar göz korkutucu olan bu zorluklar için artık standartlaştırılmış çözümler mevcut. Bu en iyi uygulamalara hakim olmak, şirketlerin "kaynak yapabilme" aşamasından "yüksek kaliteli kaynak" elde etme aşamasına geçmelerinin anahtarıdır.
Sonraki Makale Önizlemesi: “Robotik Lazer Kaynağı Neden Bir Görüş Sistemine İhtiyaç Duyar?? Kör Kaynaktan Akıllı Kaynağa”
Yazar Kimliği
Robotik kaynak sistemi entegrasyonunda uzman 12 yıllık endüstri deneyimi. Şirketim bitti 26 yıllık mesleki deneyim, fazlasını tutar 40 patentli teknolojiler, ve başarıyla tamamlandı 1,500 dünya çapındaki projeler (yaklaşık olarak 70% bunlardan bazıları robotik kaynak hücrelerini içeriyordu, toplamı birden fazla 1,000 birimler). Şirket AB CE sertifikasına sahiptir (Sertifika No.: M.2026.206.C134866) ve EN ile uyumludur 60204-1:2018 ve EN ISO 12100:2010 standartlar. Robotik kaynak iş istasyonu uygulamasının tüm süreci boyunca çok sayıda imalat şirketine yardımcı oldum, seçimden üretim lansmanına kadar.
Güncellendi: Mayıs 2026
İLGİLİ YAZILAR

7. Eksen Robotunun Kurulumu ve Entegrasyonu: Adım Adım Kılavuz & En İyi Uygulamalar

Robotik Kaynak Hücresi ve Manuel Kaynak Karşılaştırması: Modern Üretim İçin Hangisi Daha İyi??

Robot Konumları Yatırım Getirisi: Manuel Kaynak Gerçekte Size Ne Kadar Maliyetlidir??
Robotik Lazer Kaynak için Görüş Sistemleri Neden Önemlidir?

Robot Konumlandırıcı Yük Hesaplaması ve Güvenli Seçim: Eksiksiz Mühendislik Kılavuzu
