


Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



6 Desafíos comunes en la soldadura láser robótica y cómo resolverlos
En artículos anteriores, Exploramos las ventajas revolucionarias de la soldadura láser robótica en el aligeramiento del automóvil.. Sin embargo, como un proceso altamente preciso, La implementación de la soldadura láser en entornos de fábrica reales no siempre es fácil. Debido al tamaño extremadamente pequeño del punto láser y a la rápida velocidad de enfriamiento, Incluso la más mínima desviación del proceso puede provocar defectos de soldadura.. Enfrentar los desafíos de frente es una señal de que una tecnología está madurando. Hoy, Profundizaremos en los seis principales desafíos que se encuentran comúnmente en la soldadura láser robótica durante la producción y compartiremos soluciones probadas en la industria..
1. Extrema sensibilidad a las brechas de montaje (Sensibilidad a las brechas)
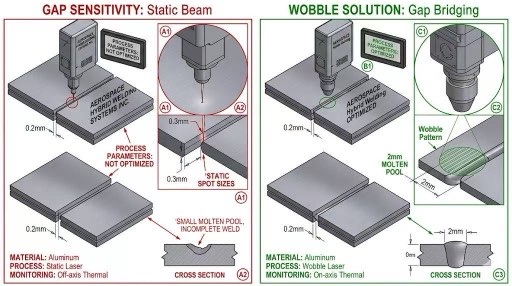
Desafío: El diámetro del punto láser suele ser de solo 0,2 a 0,6 mm.. Si el espacio de montaje entre las piezas excede 0.1 milímetros, el rayo láser puede pasar directamente a través del espacio, resultando en “soldaduras perdidas” o colapso severo. Esto impone exigencias extremadamente altas a la precisión de estampado de los procesos anteriores..
Soluciones:
Tecnología de soldadura por oscilación láser: Integrando espejos vibratorios de alta frecuencia en el cabezal de soldadura, el punto se hace oscilar rápidamente en un patrón circular o en forma de ocho. Esto no sólo amplía el baño fundido sino que también mejora significativamente la tolerancia a los espacios de montaje..
Soldadura con alimentación de alambre: Alimenta automáticamente alambre de soldadura en áreas con espacios más grandes, asegurar un cordón de soldadura completo mediante la adición de metal de aportación.
2. Salpicaduras de soldadura y contaminación de superficies (Control de salpicaduras)
Desafío: Al soldar acero de alta resistencia o acero galvanizado, Las fluctuaciones violentas en el baño fundido y el vapor de metal pueden causar salpicaduras de metal líquido.. Esto no sólo daña la apariencia estética de la superficie de la pieza de trabajo, sino que también contamina las lentes láser de precisión..
Soluciones:
Conformación del haz: Utilizando tecnología de punto anular (láseres de núcleo de anillo ajustables), el anillo exterior precalienta el baño fundido mientras que el anillo interior realiza una soldadura de penetración profunda, lo que resulta en un proceso de soldadura más suave.
Flujo de gas de protección optimizado: Un dispositivo de gas de protección dedicado (flujo de gas lateral) está diseñado para proteger la lente con una cortina de gas estable y eliminar los vapores metálicos.
3. Porosidad en la soldadura de aluminio
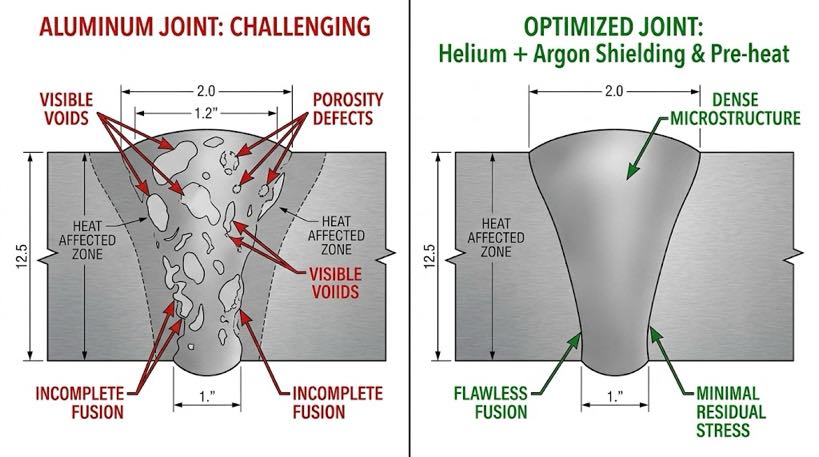
Desafío: Las aleaciones de aluminio tienen una solubilidad extremadamente alta en hidrógeno., y el baño de soldadura láser se solidifica muy rápidamente, evitando que el hidrógeno se escape a tiempo. Esto da como resultado la formación de numerosos poros dentro de la soldadura., comprometer gravemente la resistencia estructural.
Soluciones:
Pretratamiento de superficies: Realice estrictamente una limpieza química o un esmerilado mecánico antes de soldar para eliminar las capas de óxido de la superficie y los aceites residuales..
Soldadura por puntos dobles: Utilice dos puntos láser trabajando en conjunto para extender la duración del baño fundido, Proporcionar un “salvavidas” para que escapen las burbujas de gas..
4. El cambio de enfoque afecta la coherencia
Desafío: Durante la soldadura continua de alta potencia, Los componentes ópticos del cabezal de soldadura pueden deformarse debido a la absorción de calor de una pequeña cantidad de energía., provocando que el punto focal se desplace y resultando en fluctuaciones en la profundidad de la soldadura..
Soluciones:
Diseño óptico de reflexión total: Seleccione alta calidad, lentes de baja absorción o reemplazar lentes transmisivas con espejos de reflexión total.
Sistema de compensación de enfoque en tiempo real: Supervise la temperatura de la lente mediante sensores y ajuste automáticamente la altura del efector final del robot para garantizar que el enfoque permanezca fijado en la superficie de la pieza de trabajo..
5. Riesgo de daños por materiales altamente reflectantes (Reflexión trasera)
Desafío: Al soldar metales altamente reflectantes como el cobre y el aluminio., El rayo láser puede reflejarse nuevamente en la fibra como un espejo., dañando la costosa fuente láser.
Soluciones:
Tecnología de aislamiento antirreflectante.: Equipe el láser con dispositivos antirreflectantes de múltiples etapas que lo apaguen en milisegundos al detectar la luz reflejada..
Ángulo de soldadura inclinado: Incline el cabezal láser en un ángulo de 5°–10° para desviar la luz reflejada lejos del puerto de salida del láser.
6. Falta de monitoreo de calidad en línea
Desafío: Las velocidades de soldadura láser son extremadamente altas. (arriba a 10 m/min). La inspección visual tradicional posterior a la soldadura no puede detectar defectos internos de manera oportuna, provocando un gran número de piezas defectuosas.
Solución:
Monitoreo óptico multiespectral: Utiliza sensores visuales e infrarrojos para capturar señales de luz de plasma emitidas por el charco fundido en tiempo real., Identificar automáticamente defectos como porosidad y falta de fusión a través de algoritmos de IA..
Tomografía de coherencia óptica (OCT): Mide la profundidad de la soldadura en tiempo real usando luz coherente mientras suelda.
Soldadura láser robótica: Una comparación de la madurez tecnológica
| Dimensión del desafío | Estado actual | Madurez de la solución | Consideraciones clave |
| Sensibilidad a las brechas | Significativamente mitigado | Alto (La tecnología de soldadura pendular se adopta ampliamente) | Precisión de fijaciones en procesos anteriores. |
| Control de salpicaduras | Controlable | Moderado (Requiere optimización para materiales específicos.) | Aplicación de fuentes láser de núcleo de anillo ajustable |
| Porosidad de la aleación de aluminio | Reducido efectivamente | Medio | Gestión del proceso de limpieza previa a la soldadura. |
| Alta reflectividad | Riesgo extremadamente bajo | Extremadamente alto (La protección del hardware ya está bien establecida) | Ajustes del ángulo de inclinación del cabezal de soldadura |
La soldadura láser robótica no es una simple tecnología "plug-and-play"; De hecho, presenta numerosos desafíos.. Sin embargo, con la adopción generalizada de la soldadura oscilante, tecnología punto por punto, y sistemas de inspección en línea, Ahora existen soluciones estandarizadas para estos desafíos que alguna vez fueron abrumadores.. Dominar estas mejores prácticas es clave para que las empresas pasen de “poder soldar” a lograr una “soldadura de alta calidad”.
Vista previa del artículo siguiente: “¿Por qué la soldadura láser robótica necesita un sistema de visión?? De la soldadura ciega a la soldadura inteligente"
Identificación del autor
Un experto en integración de sistemas de soldadura robótica con más de 12 años de experiencia en la industria. mi empresa ha terminado 26 años de experiencia profesional, tiene más de 40 tecnologías patentadas, y ha completado con éxito más de 1,500 proyectos en todo el mundo (aproximadamente 70% de los cuales se trataba de células de soldadura robóticas, totalizando más de 1,000 unidades). La empresa cuenta con la certificación CE de la UE. (Certificado No.: M.2026.206.C134866) y cumple con la EN 60204-1:2018 y ENISO 12100:2010 estándares. He ayudado a numerosas empresas manufactureras durante todo el proceso de implementación de estaciones de trabajo de soldadura robótica., desde la selección hasta el lanzamiento de la producción.
Actualizado: Puede 2026
PUBLICACIONES RELACIONADAS

Cómo instalar e integrar un robot del séptimo eje: Guía paso a paso & Mejores prácticas

Cómo calcular el ROI de la celda de soldadura robótica en 2026: Plantilla completa con casos del mundo real

Tecnología de escaneo para soldar:Cómo el modelado inverso reemplaza la programación de robots

Soldadura manual versus robótica para acero estructural:¿Cuándo vale la pena la automatización??

7Mantenimiento del sistema de seguimiento del robot del eje th & Guía de solución de problemas
