


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Robotik Lazer Kaynağı Otomotivin Hafifletilmesini Nasıl Sağlar?: Yüksek Mukavemetli Çelikten Alüminyum Gövdelere
Küresel otomotiv endüstrisi, araç ağırlığını azaltmak için benzeri görülmemiş bir baskıyla karşı karşıya. “Çift karbon” hedeflerinin ilerlemesi ve dünya çapında giderek katılaşan yakıt tüketimi ve karbon emisyonu düzenlemeleri ile, otomobil üreticileri güvenlik ve yapısal bütünlüğü sağlarken araç ağırlığını önemli ölçüde azaltmalı. Elektrikli araçlar çağında, sürüş menzili temel bir rekabet avantajı haline geldi, hafiflemeye olan talebi daha da artırıyor. Uluslararası Enerji Ajansı'nın verilerine göre (IEA), ile 2030, küresel olarak yeni araçların ortalama boş ağırlığının, önceki yıla göre yaklaşık -20 oranında azalması gerekmektedir. 2020. Bu durum doğrudan yüksek dayanımlı çeliğin geniş ölçekli uygulamasını yönlendirdi (HSS), gelişmiş yüksek mukavemetli çelik (AHSS), sıcak şekillendirilmiş bor çeliği, ve araç gövdelerindeki alüminyum alaşımları.
Fakat, Bu hafif malzemelerin piyasaya sürülmesi aynı zamanda kaynakta da önemli zorlukları beraberinde getirdi. Geleneksel direnç nokta kaynağı, BEN, ve TIG kaynak işlemleri, yüksek mukavemetli çeliğin gevrekleşmesi gibi zorluklarla karşılaşıldığında sıklıkla yetersiz kalır, alüminyum alaşımlarında gözeneklilik, ve alüminyum ile çelik arasındaki farklı metal bağlantılar. Robot lazer kaynağı, Yüksek enerji yoğunluğuyla, düşük ısı girişi, ve yüksek hassasiyet, bu zorlukların üstesinden gelmek için anahtar teknoloji olarak ortaya çıktı. Lazer kaynağı olmadan, birçok hafif malzemenin büyük ölçekli uygulanması neredeyse imkansız olacaktır.
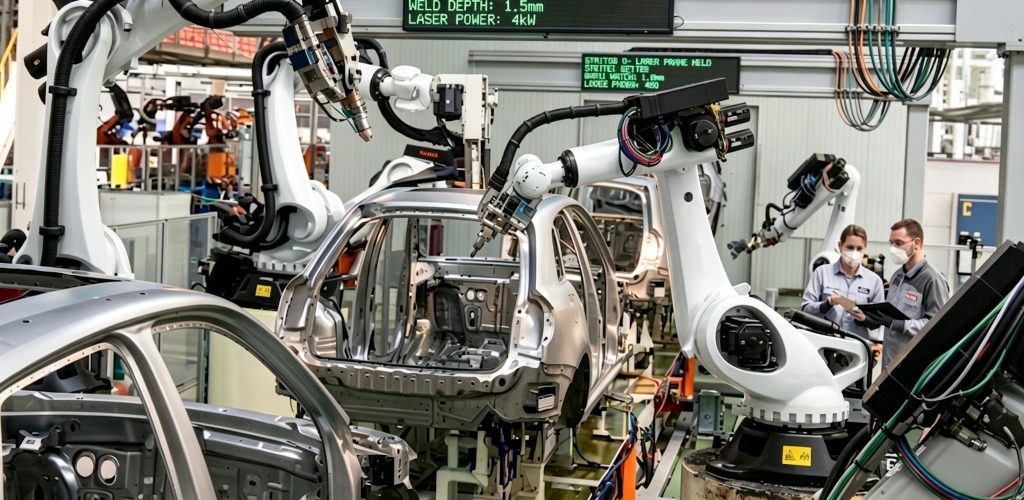
Otomotiv Hafifletmede Kaynak Zorlukları
Geleneksel araç gövdelerinde öncelikle standart düşük karbonlu çelik kullanılır, birleştirme için esas olarak dirençli nokta kaynağına güvenmek; olgun ve uygun maliyetli bir süreç. Fakat, hafif malzemelerin oranı artmaya devam ettikçe, kaynak zorluğu önemli ölçüde arttı:
Yüksek mukavemetli çelik ve sıcak şekillendirilmiş bor çeliği (22MnB5 gibi, gücü aşan 1500 MPa): Kaynak sırasında, ısıdan etkilenen bölgede martensitik gevrekleşme meydana gelme eğilimindedir, yerel güç ve dayanıklılıkta azalmaya yol açar, Vücudun çarpışma güvenliğini doğrudan etkileyen.
Alüminyum alaşımları (özellikle 6000 Ve 7000 seri): Yüksek ısı iletkenliği ve büyük doğrusal genleşme katsayısı ile, bu malzemeler gözenekliliğe oldukça yatkındır, ısı çatlakları, ve geleneksel MIG/TIG kaynağı sırasında önemli kaynak distorsiyonu, Kapsamlı kaynak sonrası düzeltme ve taşlama işlemleri gerektirir.
Alüminyum-çelik farklı metal bağlantılar: Alüminyum ve çelik, yaklaşık 600°C farklılık gösteren erime noktalarına ve önemli ölçüde farklı termal genleşme katsayılarına sahiptir.. Geleneksel kaynak işlemleri güvenilir metalurjik bağlar oluşturmakta zorlanıyor, yardımcı yöntemler olarak genellikle mekanik perçinleme veya yapışkan bağlama gerektirir; Yine de, bu yöntemler ağırlığı ve süreç karmaşıklığını artırır.
Tasarım Optimizasyon Gereksinimleri: Ağırlığı daha da azaltmak için, flanş genişliğini daraltmak ve entegre bir yapıya geçmek gerekiyor; Yine de, geleneksel punta kaynağının flanş genişliği gereksinimleri (tipik olarak 15–20 mm) hafif tasarım açısından bir darboğaz haline geldi.
Bu sorunlar toplu olarak geleneksel kaynak işlemleri için daha düşük akma oranlarına ve artan işlem sonrası maliyetlere yol açmaktadır., modern otomobillerin "daha hafif" kapsamlı gereksinimlerini karşılamayı zorlaştırıyor, daha güçlü, ve daha güvenli” araçlar.
Robotik Lazer Kaynağının Temel Avantajları
Robotik bir lazer kaynak sistemi, yüksek güçlü bir fiber lazerden oluşur, 6 eksenli endüstriyel robot, hassas bir kaynak kafası, ve akıllı bir kontrol sistemi. En dikkat çekici özelliği son derece yüksek enerji yoğunluğudur. (10⁶–10⁷W/cm²'ye ulaşıyor), lazer ışınının 0,2-0,8 mm'lik küçük bir noktaya odaklanmasını sağlar, Erime ve katılaşmanın milisaniyeler içerisinde tamamlanması.
Geleneksel ark kaynağıyla karşılaştırıldığında, lazer kaynağı yalnızca sunar 1/5 ile 1/10 ısı girişi, 0,1–1 mm dahilinde kontrol edilebilen ısıdan etkilenen bölge genişliği ve 10³–10⁶°C/s kadar yüksek ısıtma/soğutma oranlarıyla. Bu özellikler hafif malzemelerin kaynaklanması için devrim niteliğinde bir atılımı temsil etmektedir.
Sertleştirilmiş Çelikte Isıdan Etkilenen Bölge Kırılganlığının Etkin Bir Şekilde Bastırılması
Son derece düşük ısı girişi, yüksek mukavemetli çelik kaynaklarında ısıdan etkilenen bölgeyi en aza indirir, geniş ölçüde kırılgan martenzit oluşumunun önlenmesi. Kaynak mukavemeti ana malzemeninkine yaklaşabilir, araç çarpışma güvenliğini önemli ölçüde artırır.
Yüksek Kaliteli Alüminyum Alaşımlı Kaynak Elde Edilmesi
Lazer gücünü hassas bir şekilde kontrol ederek, kaynak hızı, ve odaklanma, ışın salınım teknolojisi ile birleştirildi, gözeneklilik ve çatlakların oluşumu etkili bir şekilde bastırılabilir. Kaynak yüzeyi pürüzsüz ve hava geçirmezdir, özellikle kapı ve kaput gibi dış bileşenler için uygun olmasını sağlar.
Alüminyum ve Çeliğin Güvenilir Birleşimini Sağlamak
Proses parametrelerini optimize ederek (güç modülasyonu ve koruyucu gaz bileşimi gibi), Lazer kaynağı ince bir tabaka oluşturur, arayüzeydeki kararlı intermetalik katman, alüminyum ve çelik arasında metalurjik bağlanmayı mümkün kılar. Bu teknoloji hibrit malzemeli gövde yapılarında yaygın olarak kullanılmaktadır., geleneksel perçinlemeyle ilişkili ağırlık artışını önemli ölçüde azaltır.
Vücut Ağırlığının Azaltılması İçin Flanş Genişliğinin Önemli Ölçüde Azaltılması
Geleneksel dirençli nokta kaynağı nispeten geniş örtüşme flanşları gerektirir, lazer kaynağı sürekli kaynaklar üretirken, flanş genişliklerinin kolayca 8–10 mm'ye veya daha da dar bir seviyeye düşürülmesine olanak tanır. Sektör tahminlerine göre, tipik bir C segmenti sedanda, Flanş tasarımının lazer kaynak yoluyla optimize edilmesi, gövde ağırlığını 8-15 kg azaltırken burulma sertliğini 300 gramdan fazla artırabilir. 5%.
Ek olarak, robotik sistem ±0,05 mm tekrarlanabilirlik doğruluğuna ulaşır, karmaşık üç boyutlu yüzeylerin güvenilir bir şekilde kaynaklanmasını ve hem monokok gövdelerin hem de modüler üretimin gereksinimlerini karşılamasını sağlar.
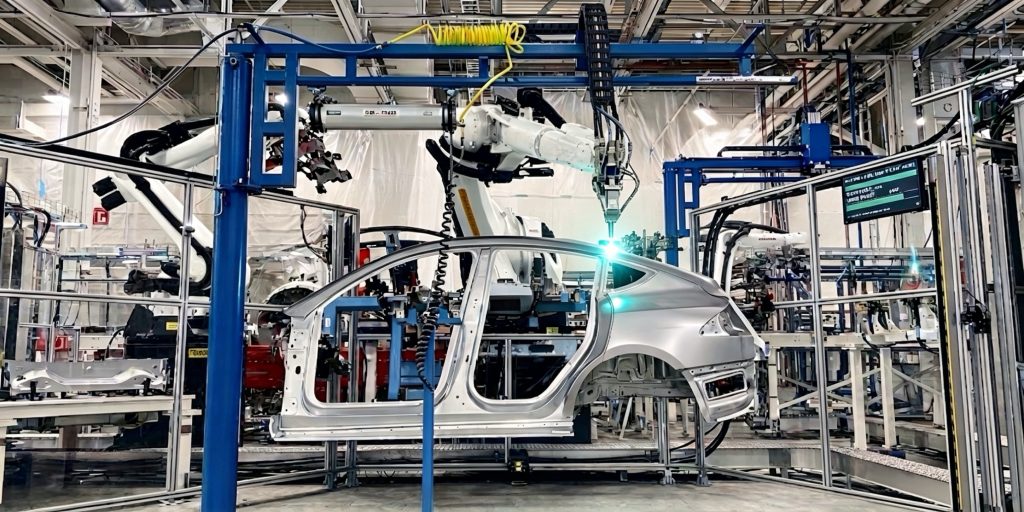
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Karşılaştırma Kriterleri | Robotik Lazer Kaynak | Geleneksel Direnç Nokta Kaynağı / MIG Kaynağı | Kilo Azaltma Etkisi |
| Isıdan Etkilenen Bölge | Asgari (0.1–1 mm) | Önemli (birkaç milimetre veya daha fazla) | Kırılganlık riskini önemli ölçüde azaltır ve malzeme özelliklerini korur |
| Deformasyon Kontrolü | Minimum deformasyon | Önemli deformasyon; düzeltme gerekli | İnce duvarlı alüminyum alaşımlı ve yüksek mukavemetli çelik yapılar için uygundur |
| Farklı Metallerin Birleştirilmesi | Harika (alüminyum-çelik, bakır-alüminyum, vesaire.) | Zor, yardımcı süreçler gerektirir | Çok malzemeli hibrit gövde tasarımlarına olanak tanır |
| Flanş genişliği | 8–10 mm'ye düşürülebilir | Tipik olarak 15–20 mm gerektirir | Araç ağırlığını birkaç kilogram azaltır |
| Kaynak kalitesi | Sürekli, estetik açıdan hoş, sıçrama yok | Nokta kaynağı veya sıçrama mevcut | Gövde sertliğini ve yüzey kalitesini artırır |
| Üretim esnekliği | Yüksek (karmaşık 3D yörüngeler için uygun) | Ilıman | Monokok gövdeler ve karmaşık yapılar için uygundur |
| Genel ağırlık azaltma etkisi | Optimum | Ortalama | Lazer kaynağı, hafif malzemelerin büyük ölçekli uygulanmasının anahtarıdır |
Önde Gelen Otomobil Üreticilerinden Gerçek Dünya Uygulama Örnekleri
BMW: içinde 5 Seri ve 7 Seri modeller, şirket, alüminyum alaşımlı dış kapı panellerini çelik iç panellerle birleştirmek için geleneksel perçinlemeden lazer kaynağa geçti. Bu sadece parça sayısını ve toplam ağırlığı azaltmakla kalmadı, aynı zamanda gövde sağlamlığını da önemli ölçüde artırdı.. Resmi BMW verilerine göre, bu teknoloji her aracın ağırlığının yaklaşık olarak azaltılmasına yardımcı oldu 12 kilogram.
Tesla'nın: Model Y gibi modellerde, Lazer kaynağı, büyük alüminyum döküm bileşenlerle derinlemesine entegre edilmiştir (Gigacasting), geleneksel gövde yapılarındaki kaynak noktalarının sayısını büyük ölçüde azaltır (fazlasıyla 1,600 bazı durumlarda) üretim verimliliği ve hafif tasarımda ikili atılımlar elde etmek. Şu anda, Tesla'nın Şangay Gigafactory'si yüzlerce robotik lazer kaynak sistemi kurdu.
Volkswagen Grubu: MEB tamamen elektrikli platformda, Lazer kaynağı, alüminyum akü tepsilerini yüksek mukavemetli çelik gövde çerçeveleriyle birleştirmek için yaygın olarak kullanılır, Aracın toplam ağırlığını etkili bir şekilde kontrol ederken akü grubunun yapısal bütünlüğünü sağlamak.
Mercedes-Benz: S-Serisi ve EQS modellerinde, Alüminyum-çelik hibrit gövdeler oluşturmak için lazer kaynağı kullanılır. Kaynaklar estetik açıdan hoş ve yapısal olarak güvenilirdir, Üstün NVH performansına ve çarpışma güvenliğine sahip birinci sınıf modeller sunmak.
Bu pratik uygulamalar, robotik lazer kaynağının üst düzey otomobillerin hafif imalatında vazgeçilmez bir temel süreç haline geldiğini tam olarak göstermektedir..
Sonraki Makale Önizlemesi: Robotik Lazer Kaynağının Altı Büyük Zorluğu ve Bunların Üstesinden Gelme Yolları
Yazar Kimliği
Robotik kaynak sistemi entegrasyonunda uzman 12 yıllık endüstri deneyimi. Şirketim bitti 26 yıllık mesleki deneyim, fazlasını tutar 40 patentli teknolojiler, ve başarıyla tamamlandı 1,500 dünya çapındaki projeler (yaklaşık olarak 70% bunlardan bazıları robotik kaynak hücrelerini içeriyordu, toplamı birden fazla 1,000 birimler). Şirket AB CE sertifikasına sahiptir (Sertifika No.: M.2026.206.C134866) ve EN ile uyumludur 60204-1:2018 ve EN ISO 12100:2010 standartlar. Robotik kaynak iş istasyonu uygulamasının tüm süreci boyunca çok sayıda imalat şirketine yardımcı oldum, seçimden üretim lansmanına kadar.
Güncellendi: Mayıs 2026
İLGİLİ YAZILAR

Görüş Kılavuzlu Robotik Kaynak Hücresini Mevcut Bir Üretim Hattına Nasıl Entegre Edebiliriz?

Robotik Lazer Kaynak ROI Analizi: Yatırıma Değer mi??

Teknik Özellikler Sayfasına Güvenebilir misiniz?? Kaynak Pozisyonerinin Doğruluğu Laser Tracker ve ISO ile Nasıl Doğrulanır? 9283

Yeni Başlayanlar İçin Robotik Kaynak Hücresi Programlaması: Adım Adım Kılavuz 2026
Programlamasız Robotik Kaynak Hücresi: Vizyon Rehberli, Öğretme Kolyesi Yok
