Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Como a soldagem robótica a laser permite a redução de peso no setor automotivo: De aço de alta resistência a carrocerias de alumínio
A indústria automóvel global enfrenta uma pressão sem precedentes para reduzir o peso dos veículos. Com o avanço das metas de “duplo carbono” e regulamentações cada vez mais rigorosas sobre consumo de combustível e emissão de carbono em todo o mundo, as montadoras devem reduzir significativamente o peso dos veículos, garantindo ao mesmo tempo a segurança e a integridade estrutural. Na era dos veículos elétricos, A autonomia tornou-se uma vantagem competitiva essencial, amplificando ainda mais a demanda por redução de peso. Segundo dados da Agência Internacional de Energia (AIE), por 2030, o peso médio dos veículos novos em todo o mundo deve diminuir em aproximadamente 15% a 20% em comparação com 2020. Isto impulsionou diretamente a aplicação em larga escala de aço de alta resistência (HSS), aço avançado de alta resistência (AHSS), aço ao boro formado a quente, e ligas de alumínio em carrocerias de veículos.
No entanto, a introdução destes materiais leves também trouxe desafios significativos na soldagem. Soldagem por resistência tradicional, MEU, e os processos de soldagem TIG muitas vezes ficam aquém quando confrontados com desafios como a fragilização do aço de alta resistência, porosidade em ligas de alumínio, e juntas metálicas diferentes entre alumínio e aço. Soldagem a laser robótica, com sua alta densidade de energia, baixa entrada de calor, e alta precisão, emergiu como a tecnologia chave para superar esses desafios. Sem soldagem a laser, a aplicação em larga escala de muitos materiais leves seria virtualmente impossível.
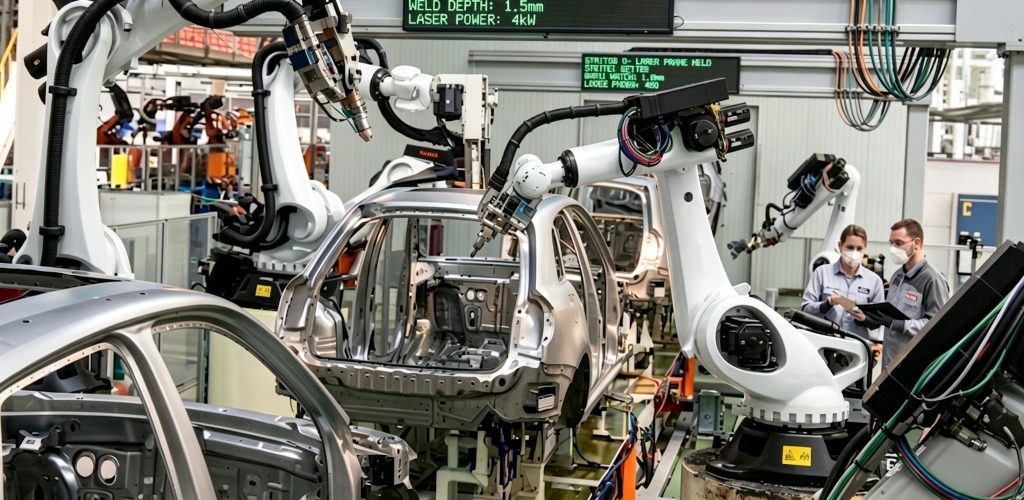
Desafios de soldagem em peso leve automotivo
As carrocerias de veículos tradicionais usam principalmente aço padrão de baixo carbono, contando principalmente com soldagem a ponto por resistência para união - um processo maduro e econômico. No entanto, à medida que a proporção de materiais leves continua a aumentar, a dificuldade de soldagem aumentou significativamente:
Aço de alta resistência e aço ao boro formado a quente (como 22MnB5, com forças superiores 1500 MPa): Durante a soldagem, a fragilização martensítica é propensa a ocorrer na zona afetada pelo calor, levando a uma diminuição na resistência local e tenacidade, que impacta diretamente a segurança do corpo contra colisões.
Ligas de alumínio (especialmente o 6000 e 7000 série): Com alta condutividade térmica e grande coeficiente de expansão linear, esses materiais são altamente propensos à porosidade, rachaduras de calor, e distorção de soldagem significativa durante a soldagem MIG/TIG tradicional, exigindo extensos processos de endireitamento e retificação pós-soldagem.
Juntas metálicas diferentes de alumínio-aço: O alumínio e o aço têm pontos de fusão que diferem em aproximadamente 600°C e coeficientes de expansão térmica significativamente diferentes.. Os processos tradicionais de soldagem lutam para formar ligações metalúrgicas confiáveis, muitas vezes exigindo rebitagem mecânica ou colagem adesiva como métodos auxiliares; no entanto, esses métodos aumentam o peso e a complexidade do processo.
Requisitos de otimização de design: Para reduzir ainda mais o peso, é necessário estreitar a largura do flange e adotar uma estrutura integrada; no entanto, os requisitos de largura do flange da soldagem a ponto tradicional (normalmente 15–20 mm) tornaram-se um gargalo para o design leve.
Esses problemas levam coletivamente a taxas de rendimento mais baixas e a maiores custos de pós-processamento para processos de soldagem tradicionais., tornando difícil atender aos requisitos abrangentes dos automóveis modernos para “mais leves, mais forte, e mais seguros” veículos.
Principais vantagens da soldagem robótica a laser
Um sistema robótico de soldagem a laser consiste em um laser de fibra de alta potência, um robô industrial de 6 eixos, uma cabeça de soldagem de precisão, e um sistema de controle inteligente. Sua característica mais notável é sua densidade de energia extremamente alta (atingindo 10⁶–10⁷W/cm²), que permite que o feixe de laser seja focado em um pequeno ponto de 0,2–0,8 mm, completando a fusão e a solidificação em milissegundos.
Em comparação com a soldagem a arco tradicional, soldagem a laser oferece apenas 1/5 para 1/10 da entrada de calor, com uma largura de zona afetada pelo calor controlável entre 0,1–1 mm e taxas de aquecimento/resfriamento de até 10³–10⁶°C/s. Estas características representam um avanço revolucionário para soldagem de materiais leves.
Suprimindo efetivamente a fragilização da zona afetada pelo calor do aço endurecido
A entrada de calor extremamente baixa minimiza a zona afetada pelo calor na soldagem de aço de alta resistência, evitando a extensa formação de martensita frágil. A resistência da solda pode se aproximar da do material de base, melhorando significativamente a segurança em colisões de veículos.
Alcançando soldagem de liga de alumínio de alta qualidade
Controlando com precisão a potência do laser, velocidade de soldagem, e desfocagem, combinado com tecnologia de oscilação de feixe, a formação de porosidade e rachaduras pode ser efetivamente suprimida. A superfície da solda é lisa e hermética, tornando-o particularmente adequado para componentes externos, como portas e capôs.
Alcançando uma união confiável de alumínio e aço
Ao otimizar os parâmetros do processo (como modulação de potência e composição de gás de proteção), soldagem a laser forma uma fina, camada intermetálica estável na interface, permitindo a ligação metalúrgica entre alumínio e aço. Esta tecnologia é amplamente utilizada em estruturas corporais de materiais híbridos, reduzindo significativamente o aumento de peso associado à rebitagem tradicional.
Reduzindo significativamente a largura do flange para obter redução do peso corporal
A soldagem a ponto por resistência tradicional requer flanges de sobreposição relativamente largos, enquanto a soldagem a laser produz soldas contínuas, permitindo que as larguras dos flanges sejam facilmente reduzidas para 8–10 mm ou até mais estreitas. De acordo com estimativas da indústria, em um típico sedã do segmento C, otimizar o projeto do flange por meio de soldagem a laser pode reduzir o peso corporal em 8–15 kg e aumentar a rigidez torcional em mais de 5%.
Além disso, o sistema robótico atinge uma precisão de repetibilidade de ±0,05 mm, permitindo soldar de forma confiável superfícies tridimensionais complexas e atender aos requisitos de carrocerias monocoque e produção modular.
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Critérios de comparação | Soldagem Robótica a Laser | Soldagem a ponto por resistência convencional / Soldagem MIG | Impacto na redução de peso |
| Zona Afetada pelo Calor | Mínimo (0.1–1mm) | Significativo (vários milímetros ou mais) | Reduz significativamente o risco de fragilização e preserva as propriedades do material |
| Controle de Deformação | Deformação mínima | Deformação significativa; endireitamento necessário | Adequado para ligas de alumínio de paredes finas e estruturas de aço de alta resistência |
| União de Metais Dissimilares | Excelente (aço-alumínio, cobre-alumínio, etc.) | Difícil, requer processos auxiliares | Permite designs de carrocerias híbridas multimateriais |
| Largura do flange | Pode ser reduzido para 8–10 mm | Normalmente requer 15–20 mm | Reduz o peso do veículo em vários quilogramas |
| Qualidade de solda | Contínuo, esteticamente agradável, sem respingos | Soldagem por pontos ou respingos presentes | Melhora a rigidez do corpo e a qualidade da superfície |
| Flexibilidade de produção | Alto (adequado para trajetórias 3D complexas) | Moderado | Adequado para carrocerias monocoque e estruturas complexas |
| Efeito geral de redução de peso | Ideal | Média | A soldagem a laser é fundamental para a aplicação em larga escala de materiais leves |
Casos de aplicação reais dos principais fabricantes de automóveis
BMW: No 5 Série e 7 Modelos de série, a empresa mudou da rebitagem tradicional para a soldagem a laser para unir painéis externos de liga de alumínio com painéis internos de aço. Isto não só reduziu o número de peças e o peso total, mas também melhorou significativamente a rigidez da carroceria.. De acordo com dados oficiais da BMW, esta tecnologia ajudou a reduzir o peso de cada veículo em aproximadamente 12 quilogramas.
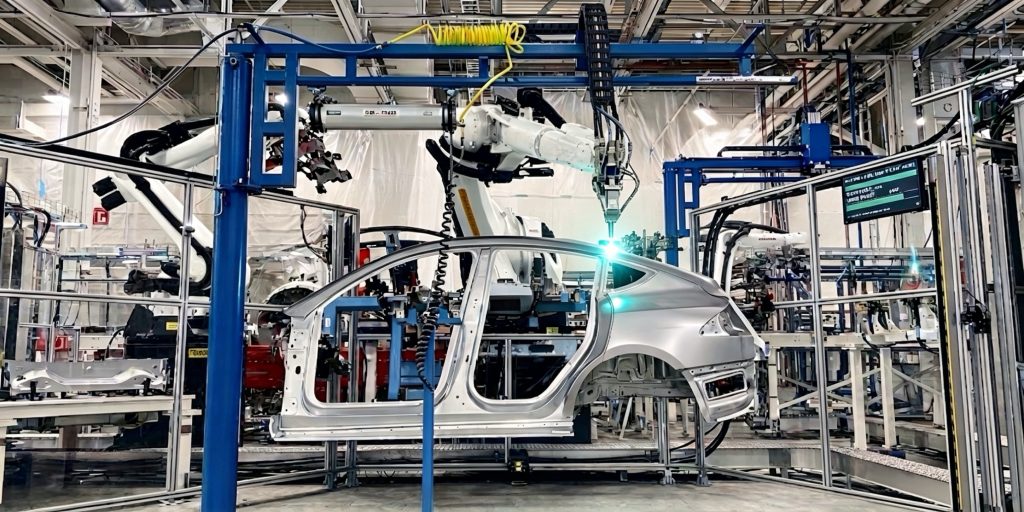
Tesla: Em modelos como o Modelo Y, a soldagem a laser está profundamente integrada com grandes componentes fundidos em alumínio (Gigacasting), reduzindo drasticamente o número de pontos de solda em estruturas de carroceria tradicionais (por mais de 1,600 em alguns casos) e alcançar avanços duplos em eficiência de produção e design leve. Atualmente, A Gigafactory de Xangai da Tesla implantou centenas de sistemas robóticos de soldagem a laser.
Grupo Volkswagen: Na plataforma totalmente elétrica MEB, a soldagem a laser é amplamente utilizada para unir bandejas de bateria de alumínio com estruturas de aço de alta resistência, garantindo a integridade estrutural da bateria enquanto controla eficazmente o peso total do veículo.
Mercedes-Benz: Nos modelos Classe S e EQS, soldagem a laser é usada para criar corpos híbridos de alumínio-aço. As soldas são esteticamente agradáveis e estruturalmente confiáveis, fornecendo modelos premium com desempenho NVH superior e segurança contra colisões.
Estas aplicações práticas demonstram plenamente que a soldagem robótica a laser se tornou um processo central indispensável na fabricação leve de automóveis de alto padrão..
Visualização do próximo artigo: Os seis principais desafios da soldagem robótica a laser e como superá-los
Identificação do Autor
Especialista em integração de sistemas de soldagem robótica com mais de 12 anos de experiência no setor. Minha empresa acabou 26 anos de experiência profissional, detém mais de 40 tecnologias patenteadas, e concluiu com sucesso mais 1,500 projetos em todo o mundo (aproximadamente 70% dos quais envolviam células de soldagem robótica, totalizando mais de 1,000 unidades). A empresa possui certificação CE da UE (Certificado nº.: M.2026.206.C134866) e está em conformidade com a EN 60204-1:2018 e EN ISO 12100:2010 padrões. Auxiliei inúmeras empresas de manufatura em todo o processo de implementação de estações de trabalho de soldagem robótica, da seleção ao lançamento da produção.
Atualizado: Poderia 2026
POSTS RELACIONADOS

Pista de piso vs robô suspenso de 7º eixo: Instalação, Segurança & Guia de seleção

A auditoria pré-compra: Uma lista de verificação de visita à fábrica e um protocolo de teste de bancada para compradores de posicionadores de soldagem

Programação de células de soldagem robótica para iniciantes: Guia passo a passo 2026

6 Desafios comuns na soldagem robótica a laser e como resolvê-los

2026 7Guia de seleção do robô Axis: Carga útil, AVC, Repetibilidade & Compatibilidade de marca