


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Robotik Lazer Kaynağının Kapsamlı Bir Karşılaştırması. MIG ve TIG Kaynağı: Hangisi Size Uygun?
Robotik Lazer Kaynak vs. BEN/SEN: Üretiminize Hangi Proses Uyar??
Önceki yazımızda, ilkelere ilişkin ayrıntılı bir genel bakış sunduk, sistem bileşenleri, robotik lazer kaynağının uygulama senaryoları ve senaryoları. Okuduktan sonra, birçok okuyucu doğal olarak soruyor: Şu anda kullandığım MIG veya TIG kaynağından gerçekten daha mı iyi??
Cevap kesin bir “lazer kaynağı en iyisidir” değildir. Robotik lazer kaynağı belirli senaryolarda önemli avantajlar sunarken, geleneksel ME (Metal İnert Gaz) veya TIG (Tungsten İnert Gaz) diğerlerinde kaynak daha uygun bir seçim olmaya devam ediyor. Bu makale dört temel boyuta (hız) ilişkin nesnel bir karşılaştırma sağlar, ısıdan etkilenen bölge, malzeme uyumluluğu, ve toplam maliyet—ürün özelliklerine ve üretim gereksinimlerinize göre bilinçli bir karar vermenize yardımcı olmak için.
1. Kaynak Hızı Karşılaştırması
Robotik lazer kaynağı: İnce saclarda belirgin bir avantaj sunar (≤5 mm), tipik olarak 50–150 mm/s'ye ulaşır. Kolayca 80–120 mm/s hıza ulaşabilir. 1 mm paslanmaz çelik ve 40–60 mm/s 2 mm alüminyum alaşımı. Otomasyon, hızlı çevrim süreleri ve yüksek genel üretim kapasitesi sağlar.
Robotik MIG Kaynağı: Orta düzeyde hızlar sunar ve orta ila kalın tabakalarda tutarlı performans gösterir, ancak genellikle lazer kaynağından daha yavaştır, özellikle birden fazla geçiş gerektiğinde, veya sıçramanın temizlenmesi gerekiyor.
TIG Kaynağı (Manuel veya Robotik): En yavaş yöntem, tipik olarak lazer kaynağının yalnızca 1/4–1/5 hızı, ve son derece yüksek yüzey kalitesi gerektiren uygulamalarda yaygın olarak kullanılır.
Özet: Lazer kaynak, ince saclar ve yüksek hızlı seri üretim için tercih edilen seçimdir; MIG kaynağı kalın sac yapısal bileşenler için hız avantajı sunar.
2. Isıdan Etkilenen Bölgenin Karşılaştırılması (HAZ) ve Bozulma
Robotik Lazer Kaynak: Yüksek düzeyde konsantre enerji, ısıdan etkilenen son derece küçük bir bölgeyle sonuçlanır (0.1–1 mm) ve minimum iş parçası bozulması. Özellikle hassas bileşenler ve ince duvarlı yapılar için uygundur.
MIG Kaynağı: Daha yüksek ısı girişi, daha büyük bir ısıdan etkilenen bölgeye yol açar, distorsiyon olasılığını artırır ve sıklıkla ek düzeltme gerektirir.
TIG Kaynağı: Kontrol edilebilir ısı girişi, ısıdan etkilenen bölgenin MIG'den daha küçük olmasını sağlar, ancak yine de lazer kaynağından önemli ölçüde daha büyük.
Özet: Lazer kaynağı ince saclar için önemli avantajlar sunar, alüminyum alaşımları, ve distorsiyona duyarlı hassas bileşenler.

3. Malzeme Uygunluğunun Karşılaştırılması
Farklı malzemelerin kaynak işlemleri için çok farklı gereksinimleri vardır. Lazer kaynağı ince saclarda mükemmeldir, son derece yansıtıcı malzemeler (alüminyum, bakır), ve farklı metal bağlantılar, MIG ise kalın karbonlu çelik levhalar ve büyük boşluklara sahip bileşenler için daha uygundur. TIG, kaynak görünümü ve saflığı açısından son derece yüksek standartlar gerektiren uygulamalar için uygundur.
Yeni enerji araçlarının ve hafif tasarımın yükselişiyle birlikte, alüminyum alaşımlarının yaygın kullanımı, sıcak şekillendirilmiş çelik, ve bakır ve alüminyum gibi farklı metal kombinasyonları, kaynak sırasında ısı girdisi ve distorsiyon kontrolü konusunda daha yüksek talepler ortaya çıkarmıştır.. Bu senaryolarda, Robotik lazer kaynağı, minimal düzeyde ısıdan etkilenen bölgesi ve mükemmel farklı metal kaynaklama yetenekleri nedeniyle giderek benzersiz avantajlar sergilemektedir.. Hafif yapı ve dayanıklılık arasında denge gerektiren bileşenler için özellikle uygundur., araba gövdeleri ve akü tepsileri gibi.
4. Kapsamlı Maliyet Karşılaştırması
İlk Yatırım: Lazer kaynak sistemleri en pahalıdır, MIG en ucuz olanıdır, ve TIG ortada düşüyor.
İşletme Maliyetleri: Lazer kaynağı daha az sarf malzemesi ve daha az son işlem gerektirir, uzun vadeli maliyetlerin azalmasına neden olur; MIG sürekli kablo tüketimini içerir; TIG'nin işçilik maliyetleri daha yüksektir.
Yatırım Getirisi (yatırım getirisi): Yüksek hacimli ince sac uygulamalarında, Lazer kaynağı genellikle 18-24 ay içinde yatırım getirisine ulaşır; MIG, genel amaçlı kalın levha uygulamalarında yatırım getirisini daha hızlı elde ediyor.
Karşılaştırma Tablosu
| Karşılaştırma Kriterleri | Robotik Lazer Kaynak | Robotik MIG Kaynağı | TIG Kaynağı (Manuel/Robotik) | Önerilen Uygulamalar |
| Kaynak Hızı | Son derece hızlı (50–150 mm/sn) | Ilıman | Çok yavaş | İnce sacların yüksek hızlı üretimi için lazer kaynağı önerilir |
| Isıdan Etkilenen Bölge | Son derece küçük (0.1–1 mm), minimum bozulma | Daha büyük | Ilıman | Hassas ince parçalar, alüminyum alaşımları: Lazer seçin |
| Malzeme Uyumluluğu | İnce levhalar için mükemmel, son derece yansıtıcı malzemeler, farklı metaller | Kalın karbon çeliği ve paslanmaz çelik için güçlü | Hemen hemen tüm malzemeler için uygundur, özellikle yüksek performanslı alaşımlar | Farklı metaller, ince alüminyum: Lazer seçin; kalın çelik: BENİ seç |
| Kaynak Boncuk Kalitesi | Estetik, sıçrama yok, kendi kendine füzyon | Sıçrama mevcut, temizlik gerektirir | En yüksek estetik kalite | Yüksek görsel gereksinimler için: TIG veya lazeri seçin |
| İlk Yatırım | Yüksek | Düşük | Ilıman | yüksek hacim için lazeri seçin; Orta ve düşük hacim için MIG |
| Uzun Vadeli İşletme Maliyetleri | Düşük (minimum sarf malzemesi, minimum işlem sonrası) | Ilıman (kaynak teli tüketimi) | Nispeten yüksek (iş gücü + zaman) | Lazer, ince levha seri üretimi için daha uygun maliyetlidir |
| Genel Öneriler | İnce sayfalar, yüksek hassasiyet, yüksek hacim | Kalın sayfalar, yapısal bileşenler, büyük boşluklar | Küçük partiler, yüksek estetik standartlar, karmaşık alaşımlar | Kalınlık ve üretim hacmine göre esnek seçim |

Karşılaştırma Kriterleri Robot Lazer Kaynak Robotu MIG Kaynağı TIG Kaynağı (Manuel/Robotik) Önerilen Uygulamalar Kaynak Hızı Son derece hızlı (50–150 mm/sn) Orta Çok yavaş İnce levhalar Yüksek hızlı üretim: lazer Isıdan Etkilenen Bölgeyi seçin (HAZ) Son derece küçük (0.1–1 mm), minimum bozulma Büyük Orta Hassas ince parçalar, alüminyum alaşımları: lazeri seçin Malzeme Uyumluluğu İnce sayfalar, son derece yansıtıcı malzemeler, farklı metaller: mükemmel Kalın levhalar, karbon çeliği, paslanmaz çelik Güçlü Hemen hemen tüm malzemeler için uygundur, özellikle yüksek performanslı alaşımlar, farklı metaller, ve ince alüminyum; lazeri seçin; kalın çelik – MIG Kaynak Kalitesi Estetiğini seçin, sıçrama yok, kendi kendine kaynaşma Sıçrayan mevcut, temizlik gerektirir En yüksek estetik kalite – TIG veya lazeri seçin İlk Yatırım Düşük Yüksek Orta Yüksek Yüksek hacimli üretim – lazeri seçin, Orta ila düşük üretim: BEN; Düşük uzun vadeli işletme maliyetleri (daha az sarf malzemesi, minimum işlem sonrası); Ilıman (kaynak teli tüketimi); Daha yüksek (iş gücü + zaman); İnce levha seri üretimi için, Lazer genel olarak daha uygun maliyetlidir; İnce levhalar için önerilir, yüksek hassasiyet, ve yüksek üretim; Kalın plakalar için, yapısal bileşenler, büyük boşluklar, küçük partiler, yüksek estetik gereksinimler, ve karmaşık alaşımlar, kalınlık ve üretim hacmine göre esnek seçim yapın.
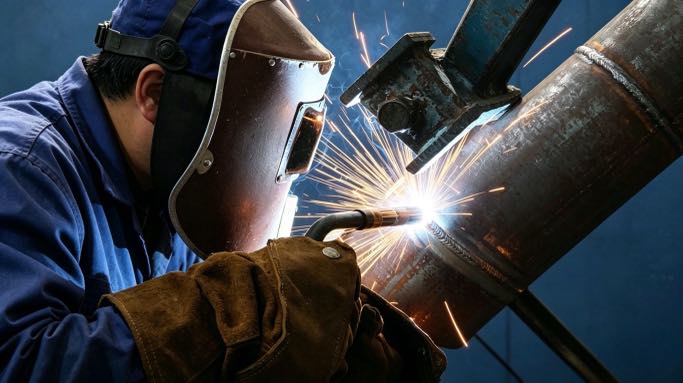
İhtiyaçlarınıza en uygun kaynak prosesini hızlı bir şekilde nasıl seçersiniz??
Hızlı bir değerlendirme için aşağıdaki karar verme çerçevesini kullanın:
İnce sayfalar (≤5mm) + yüksek verim + düşük distorsiyon gereksinimleri → Robotik lazer kaynağına öncelik verin
Kalın sayfalar (>6mm) karbon çeliği + büyük boşluklar + yapısal dayanıklılık önceliği → Robotik MIG kaynağına öncelik verin
Küçük partiler + son derece yüksek estetik gereksinimler + karmaşık alaşımlar → TIG kaynağına öncelik verin
Farklı metaller (örneğin, bakır ve alüminyum) veya yüksek derecede yansıtıcı malzemeler → Lazer kaynağı önemli avantajlar sunar
Tek bir “en iyi” kaynak prosesi yoktur; yalnızca üretim gereksinimlerine en iyi şekilde uyan süreç.

Sonraki Makale Önizlemesi: Otomotiv Hafifletme Trendlerinde Robotik Lazer Kaynağı Uygulamaları - Daha Çakmak Elde Etmek İçin Lazer Teknolojisi Nasıl Kullanılır?, Daha güçlü, ve Daha Fazla Enerji Verimli Araç Gövdeleri ve Akü Sistemleri.
Yazar Kimliği
Robotik kaynak sistemi entegrasyonunda uzman 12 yıllık endüstri deneyimi. Şirketim bitti 26 yıllık mesleki deneyim, fazlasını tutar 40 patentli teknolojiler, ve başarıyla tamamlandı 1,500 dünya çapındaki projeler (yaklaşık olarak 70% bunlardan bazıları robotik kaynak hücrelerini içeriyordu, toplamı birden fazla 1,000 birimler). Şirket AB CE sertifikasına sahiptir (Sertifika No.: M.2026.206.C134866) ve EN ile uyumludur 60204-1:2018 ve EN ISO 12100:2010 standartlar. Robotik kaynak iş istasyonu uygulamasının tüm süreci boyunca çok sayıda imalat şirketine yardımcı oldum, seçimden üretim lansmanına kadar.
Güncellendi: Mayıs 2026
İLGİLİ YAZILAR
Akıllı Fabrikalarda Robotun Gelecek Trendleri 7. Eksen Robot & Cobot Entegrasyonu (2026-2030)

5 Yapısal Çelik İçin Robotik Kaynak Hücresi Satın Almadan Önce Sorulması Gereken Sorular
Robotik Lazer Kaynak: İlkeler, Avantajları, ve Uygulamalar (2026 Tam Kılavuz)

Robot Konumlandırıcı Satın Alma Rehberi 2026:Bütçenizi Doğru Sistemle Eşleştirin

Robotik Lazer Kaynak Ustalığı: 10 Maksimum Performans ve Yatırım Getirisi için Pratik İpuçları
