カスタムロボットワークステーションおよびレーザーシステムメーカー



ロボットレーザー溶接が自動車の軽量化をどのように実現するか: 高張力鋼からアルミボディへ
世界の自動車産業は、車両重量の削減という前例のないプレッシャーに直面しています。. 「デュアルカーボン」目標の推進と世界中でますます厳格化する燃料消費量と二酸化炭素排出規制に伴い、, 自動車メーカーは、安全性と構造的完全性を確保しながら車両重量を大幅に削減する必要があります. 電気自動車の時代に, ゴルフ練習場は競争力の中核となっている, 軽量化への要求がさらに高まる. 国際エネルギー機関のデータによると (IEA), による 2030, 世界中の新車の平均車両重量は、従来の車両と比較して約 15% ~ 20% 減少する必要があります。 2020. これは高張力鋼の大規模な適用を直接推進しました。 (HSS), 先進的な高張力鋼 (ああ), 熱間成形ボロン鋼, 車体のアルミニウム合金.
しかし, これらの軽量材料の導入は、溶接にも重大な課題をもたらしました。. 従来の抵抗スポット溶接, 自分, TIG溶接プロセスは、高張力鋼の脆化などの課題に直面すると不十分になることがよくあります。, アルミニウム合金の気孔率, アルミニウムとスチール間の異種金属接合. ロボットレーザー溶接, 高いエネルギー密度により、, 低入熱, そして高精度, これらの課題を克服するための重要なテクノロジーとして登場しました. レーザー溶接なし, 多くの軽量材料を大規模に応用することは事実上不可能である.
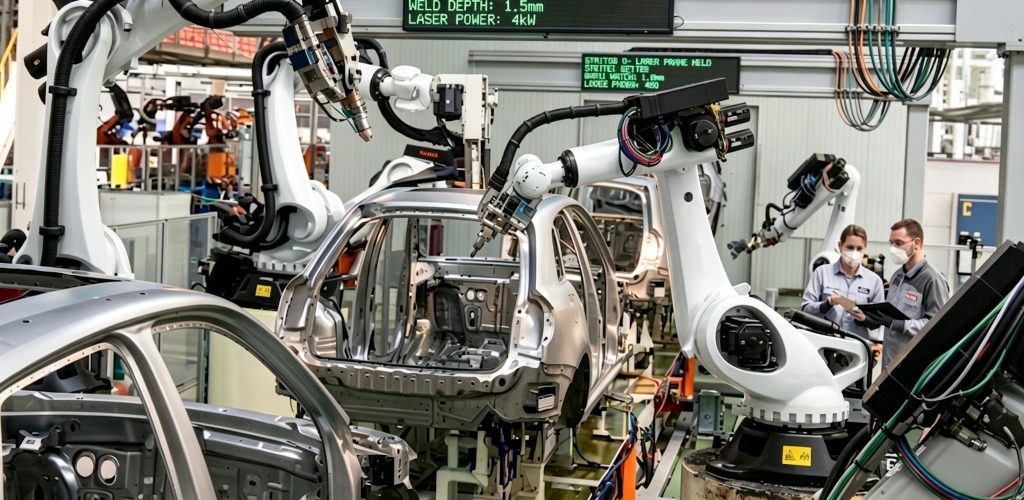
自動車の軽量化における溶接の課題
従来の車体には主に標準的な低炭素鋼が使用されています, 接合には主に抵抗スポット溶接を使用します。これは成熟したコスト効率の高いプロセスです。. しかし, 軽量素材の割合が増え続けるにつれて, 溶接の難易度が大幅に上昇:
高張力鋼および熱間成形ボロン鋼 (22MnB5など, を超える強みを持つ 1500 MPa): 溶接中, 熱影響部ではマルテンサイト脆化が起こりやすい, 局所的な強度と靭性の低下につながります, 車体の衝突安全性に直接影響します.
アルミニウム合金 (特に 6000 そして 7000 シリーズ): 熱伝導率が高く、線膨張係数が大きい, これらの材料は非常に気孔が発生しやすいです, 熱亀裂, 従来の MIG/TIG 溶接時の重大な溶接歪み, 広範な溶接後の矯正および研削プロセスが必要.
アルミと鋼の異種金属接合: アルミニウムとスチールの融点は約 600°C 異なり、熱膨張係数も大きく異なります。. 従来の溶接プロセスでは、信頼性の高い冶金的接合を形成するのが困難です, 多くの場合、補助的な方法として機械的なリベット留めまたは接着剤による接合が必要になります。; しかし, これらの方法では重量が増加し、プロセスが複雑になります.
設計の最適化要件: さらに軽量化するには, フランジ幅を狭くして一体構造にする必要がある; しかし, 従来のスポット溶接のフランジ幅要件 (通常 15 ~ 20 mm) 軽量設計のボトルネックとなっている.
これらの問題は全体として、従来の溶接プロセスの歩留まりの低下と後処理コストの増加につながります。, 現代の自動車の「軽量化」という包括的な要件を満たすことが困難になっています。, より強い, より安全な車両.
ロボットレーザー溶接の主な利点
ロボットレーザー溶接システムは高出力ファイバーレーザーで構成されています, 6軸産業用ロボット, 精密溶接ヘッド, そしてインテリジェントな制御システム. 最大の特徴は、非常に高いエネルギー密度です。 (10⁶–10⁷W/cm²に達する), これにより、レーザービームを 0.2 ~ 0.8 mm の小さなスポットに集束させることができます。, 数ミリ秒以内に溶融と固化が完了します.
従来のアーク溶接との比較, レーザー溶接は納品のみ 1/5 に 1/10 入熱量の, 熱影響部の幅は 0.1 ~ 1 mm 以内で制御可能で、加熱/冷却速度は 103 ~ 106°C/s と高い. これらの特性は、軽量材料の溶接における革命的な進歩を表しています。.
焼入鋼の熱影響部脆化を効果的に抑制
入熱が極めて低いため、高張力鋼の溶接における熱影響部が最小限に抑えられます。, 脆性マルテンサイトの広範な形成を防止. 溶接強度を母材に近づけることが可能, 車両の衝突安全性を大幅に向上.
高品質なアルミニウム合金溶接を実現
レーザーパワーを正確に制御することで, 溶接速度, そして焦点がぼける, ビーム発振技術との組み合わせ, 気孔や亀裂の形成を効果的に抑制できます。. 溶接面は滑らかで気密性が高い, 特にドアやボンネットなどの外装部品に適しています。.
アルミとスチールの確実な接合を実現
プロセスパラメータを最適化することにより (パワー変調やシールドガス組成など), レーザー溶接により薄肉を形成します, 界面の安定した金属間層, アルミニウムと鋼の間の冶金的接合を可能にする. この技術はハイブリッド材料の車体構造に広く使用されています。, 従来のリベット留めに伴う重量増加を大幅に軽減します。.
フランジ幅を大幅に縮小し軽量化を実現
従来の抵抗スポット溶接では、比較的幅の広いオーバーラップフランジが必要です, 一方、レーザー溶接では連続溶接が行われます。, フランジ幅を 8 ~ 10 mm、またはさらに狭くすることも簡単に可能. 業界の推計によると, 典型的なCセグメントセダンに, レーザー溶接によるフランジ設計の最適化により、本体重量を 8 ~ 15 kg 軽量化すると同時に、ねじり剛性を 2 以上向上させることができます。 5%.
加えて, ロボットシステムは±0.05mmの再現精度を達成, 複雑な三次元表面を確実に溶接し、モノコックボディとモジュール生産の両方の要件を満たすことが可能になります。.
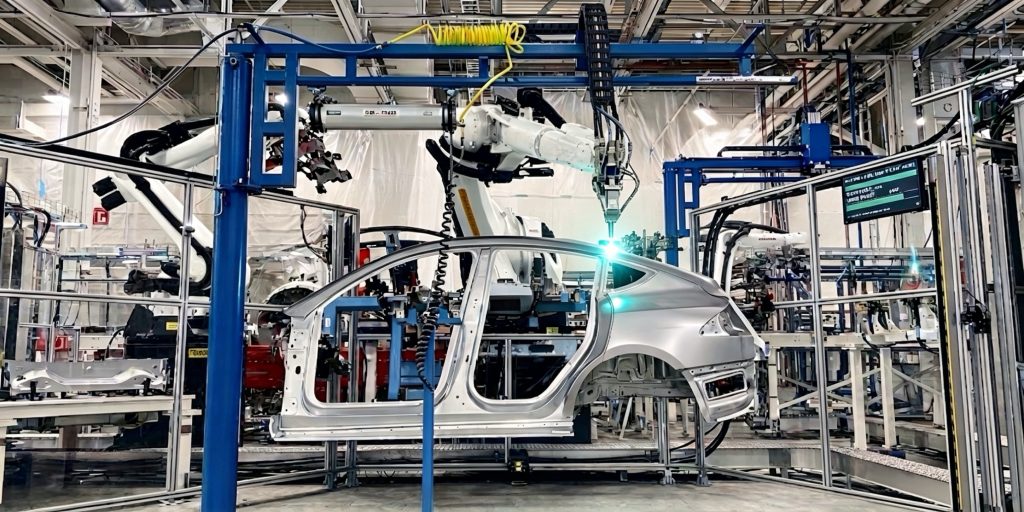
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| 比較基準 | ロボットレーザー溶接 | 従来の抵抗スポット溶接 / ミグ溶接 | 軽量化への影響 |
| 熱影響地域 | 最小限 (0.1–1mm) | 重要な (数ミリ以上) | 脆化のリスクを大幅に軽減し、材料特性を維持します |
| 変形制御 | 最小限の変形 | 著しい変形; 矯正が必要 | 薄肉アルミニウム合金や高張力鋼構造物に最適 |
| 異種金属の接合 | 素晴らしい (アルミニウム-スチール, 銅-アルミニウム, 等) | 難しい, 補助的なプロセスが必要 | マルチマテリアルハイブリッドボディ設計を可能にします |
| フランジ幅 | 8~10mmまで縮小可能 | 通常は 15 ~ 20 mm が必要です | 車両重量を数kg軽量化 |
| 溶接品質 | 継続的, 美的に美しい, スパッタなし | スポット溶接またはスパッタあり | ボディ剛性と表面品質の向上 |
| 生産の柔軟性 | 高い (複雑な 3D 軌道に適しています) | 適度 | モノコックボディや複雑な構造に最適 |
| 全体的な軽量化効果 | 最適 | 平均 | レーザー溶接は軽量材料の大規模応用の鍵となります |
大手自動車メーカーによる実際の適用事例
BMW: で 5 シリーズと 7 シリーズモデル, 同社は、アルミニウム合金製の外側ドアパネルとスチール製の内側パネルを接合するために、従来のリベット留めからレーザー溶接に切り替えました。. これにより、部品点数と総重量が削減されただけでなく、ボディ剛性も大幅に向上しました。. BMWの公式データによると, この技術は各車両の重量を約 12 キログラム.
テスラ: Model Yなどのモデルでは, レーザー溶接は大型のアルミニウム ダイカスト部品と深く統合されています (ギガキャスティング), 従来の車体構造における溶接点の数を大幅に削減 (以上により 1,600 場合によっては) 生産効率と軽量設計という二重のブレークスルーを達成. 現在, テスラの上海ギガファクトリーは数百台のロボットレーザー溶接システムを導入.
フォルクスワーゲン グループ: MEB 全電化プラットフォームについて, レーザー溶接は、アルミニウム製バッテリートレイと高張力鋼製ボディフレームの接合に広く使用されています。, 車両の総重量を効果的に制御しながら、バッテリーパックの構造的完全性を確保します。.
メルセデス・ベンツ: SクラスおよびEQSモデルの場合, レーザー溶接を使用してアルミニウムとスチールのハイブリッドボディを作成. 溶接部は美しく、構造的に信頼性が高い, 優れたNVH性能と衝突安全性を備えたプレミアムモデルを提供.
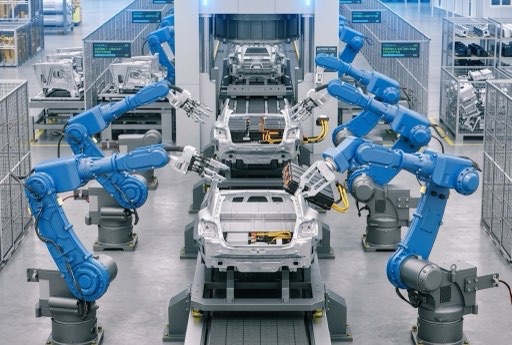
これらの実用化は、ロボットレーザー溶接がハイエンド自動車の軽量化製造において不可欠な中核プロセスとなったことを十分に実証しています。.
次の記事のプレビュー: ロボットレーザー溶接の 6 つの主要な課題とその克服方法
著者の識別
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新されました: 5月 2026