


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Robotik Lazer Kaynak için Görüş Sistemleri Neden Önemlidir?
Endüstriyel otomasyonun ilk günlerinde, Robotik kaynak büyük ölçüde “kör kaynak” olarak kabul ediliyordu: robotlar önceden ayarlanmış programları yürüten “kuklalar” gibi davrandı, sabit yollar boyunca mekanik olarak hareket etmek. Geleneksel ark kaynağında, büyük nokta boyutu, küçük sapmalarda bile bir miktar hata payına izin verir. Fakat, lazer kaynağında—nokta boyutunun yalnızca olduğu hassas bir işlem 0.2mm'den 0,6 mm'ye—fabrika sahasındaki herhangi bir rahatsızlık (bir parçadaki 0,2 mm'lik çok küçük bir kayma bile) lazerin "hedefi ıskalamasına" neden olabilir,” tamamlanmamış kaynaklara veya yanmaya neden olur, bu da kaynak dikişinin tamamını kullanılamaz hale getirir. Görüş sistemlerinin kullanıma sunulması bu durumu tamamen değiştirdi. Bu, robotları yüksek hassasiyetli “gözler” ve çevik bir “beyin” ile donatmaya benzer. Bu makale, robotik lazer kaynağında görsel denetim sistemlerinin "mekanik uygulama"dan "akıllı bilişe" geçişi nasıl sağladığının derinlemesine bir analizini sağlayacaktır..
1. Dikiş Takibi: Kalıcı “Yanlış Hizalama” Sorununu Çözmek
Zorluklar:
Otomotiv beyaz gövde yapıları son derece karmaşıktır. Yüksek otomasyona sahip üretim hatlarında bile, damgalı parçalardaki boyutsal tutarsızlıklar, Uzun süreli çalışma sırasında armatürlerin mekanik aşınması, ve kaynak sırasında ısının neden olduğu metalin doğrusal olmayan deformasyonu, kaynak dikişinin gerçek konumu ile teorik 3 boyutlu model arasında bir sapmaya yol açabilir.. Lazer kaynak için, böyle bir sürüklenme ölümcüldür.
Vizyonun “Büyüsü”:
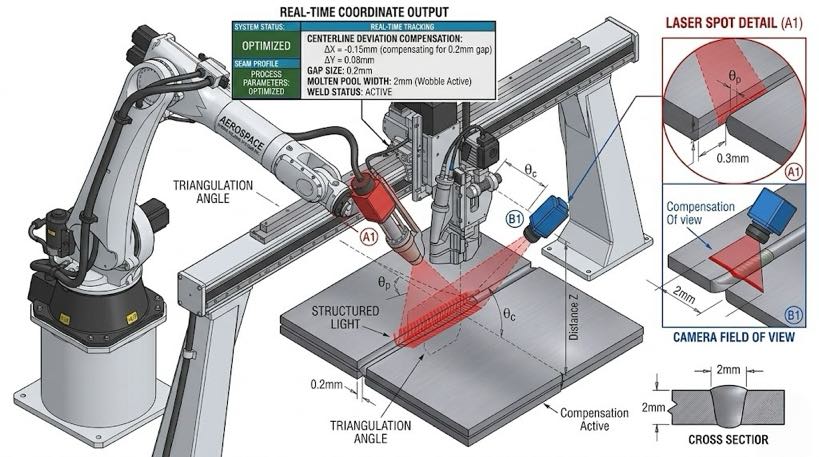
Lazer görüş sensörleri (Lazer üçgenleme prensibine dayalı) tipik olarak kaynak kafasının ön ucuna monte edilir, kaynağın sadece birkaç santimetre ilerisinde gerçek zamanlı tarama, ileri izcilere çok benziyor. Kaynağın geometrik merkezini yakalarlar, genişlikteki değişiklikler, ve saniyede yüzlerce kez sıklıkta montaj boşlukları, bu sapma verilerini robot kontrolörüne gerçek zamanlı olarak geri beslemek.
Temel Değer:
Dinamik Tazminat: İş parçası üç boyutlu uzayda bozulsa bile, robot hareket yörüngesini gerçek zamanlı olarak düzeltebilir.
Yüksek Hassasiyetli Kilitleme: Lazer ışınının her zaman kaynak dikişinin fiziksel merkezine tam olarak kilitlenmesini sağlar, Hizalama doğruluğunu mikrometre seviyesine yükseltmek.
2. Kaynak Öncesi Konumlandırma: Üretim Hattına “Esnek Bir Beyin” Kazandırmak
Meydan okumak:
Şasi ve akü paketleri gibi büyük bileşenleri kaynaklarken, başarmak zor 100% hassas iş parçası yerleştirme. Geleneksel yöntemler pahalı hassas konumlandırma fikstürlerine dayanır, ve her ürün modeli değişikliği manuel olarak yolun yeniden öğretilmesini gerektirir, bu hem zaman alıcıdır hem de üretim maliyetlerini artırır.
Vision’ın “Büyüsü”:
2D veya 3D global görüş sistemlerini kullanma, robot başlamadan önce çalışma alanını “tarayabilir”. Yapay zeka algoritmaları iş parçasındaki temel özellikleri otomatik olarak tanımlar (proses delikleri gibi, kenarlar, ve spesifik R yarıçapları) ve mevcut iş parçasının standart konumdan sapmasını anında hesaplayın.
Temel Değer:
Maliyet Azaltma ve Verimlilik Artışı: Yüksek hassasiyetli fikstürlere olan bağımlılığı azaltır.
Üstün Esneklik: "Tek parça, tek işaret" hizalamayı etkinleştirir, Robot kendini otomatik olarak hizalarken iş parçalarının belirli bir aralıkta serbestçe yerleştirilmesine olanak tanır, geçiş döngülerinin önemli ölçüde kısaltılması.
3. Eriyik Havuzu İzleme: Kaynak Süreci için “Gerçek Zamanlı Sağlık Kontrolü”
Zorluklar:
Lazer derin nüfuzlu kaynak, milisaniyeler içinde tamamlanan karmaşık bir fiziksel süreçtir. Lazerin yüksek enerjili ışınlaması altında, metal şiddetli bir şekilde buharlaşır ve bir anahtar deliği oluşturur. Sıçramanın dahili olarak oluşup oluşmadığı, plazma bulutunun kararlı olup olmadığı, veya anahtar deliğinin çöküp çökmediği; lazer radyasyonunun yoğun girişimi nedeniyle bu değişikliklerin çıplak gözle veya sıradan kameralarla gözlemlenmesi imkansızdır..
Vizyonun “Süper Gücü”:
Dar bant filtreleme teknolojisiyle birleştirilmiş ultra yüksek kare hızlı kameralar kullanılarak, sistem, kör edici lazer yansımalarını filtreleyebilir ve konturu doğrudan yakalayabilir, özellikler, ve erimiş havuzun akış durumu.
Temel Değer:
Kalite Tahmini: Mühendisler, izleme ekranı aracılığıyla kaynak stabilitesini gerçek zamanlı olarak değerlendirebilir.
Risk Önleme: Anormallik durumunda (yabancı maddelerin neden olduğu hava delikleri gibi), sistem milisaniyeler içinde bir alarmı tetikleyebilir ve lazeri kapatabilir, potansiyel hasarın en aza indirilmesi.

4. Kaynak Sonrası Çevrimiçi Kalite Kontrolü: “Spot-Check Dönemi”ne Veda Edin
Zorluklar:
Geleneksel kaynak sonrası kalite kontrolü genellikle manuel görsel incelemeye dayanır (yorgunluğa ve tutarsız standartlara eğilimli) veya yıkıcı örnekleme (yüksek maliyet ve gerçekleştirilememe 100% denetleme). Güvenlik açısından kritik bileşenler için, Tek bir mikroskobik gözenekliliğin veya çatlağın eksik olması bile geri dönüşü olmayan sonuçlara yol açabilir.
Görmenin “Büyüsü”:
Kaynak tamamlandıktan sonra, Takip eden bir 3D görüntü sensörü, kaynağın yüzey topografyasını yeniden oluşturur. Derin öğrenmeye dayalı görüntü tanıma algoritmaları kaynak yüksekliğini otomatik olarak değerlendirir, aşırı yükseklik, ve süreklilik, yanık gibi kusurları kesin olarak tanımlarken, sıçrama birikmesi, kaynak sıçraması, ve krater kusurları.
Temel Değer:
100% Tam Muayene: Her iş parçasının ve kaynağın her santimetresinin dijital bir kimliği vardır.
Veri Kapalı Döngü: Denetim verileri fabrikanın MES sistemiyle gerçek zamanlı olarak senkronize edilir, Üretim süreci boyunca tam izlenebilirliğin sağlanması.
5. Performans Karşılaştırması: Kör Kaynak vs. Akıllı Görüş
Görüş sistemlerinin değerinin daha net anlaşılmasını sağlamak, aşağıdaki tabloyu derledik:
| Boyutları İzleme | Geleneksel Kör Kaynak Modu | Görüş Destekli Mod | Gelişim |
| Konumlandırma Doğruluğu | Mekanik sertliğe bağlıdır | Gerçek zamanlı görüş düzeltmesi | Doğruluk ±0,05 mm'ye yükseltildi |
| Geçiş Hızı | Yörüngelerin yeniden öğretilmesini gerektirir | Otomatik konumlandırma ve odaklama | Değiştirme süresi azaltıldı 70% |
| Hurda Oranı | Parça tutarlılığından oldukça etkilenir | Otomatik sapma telafisi | Hurda oranı fazla azaltıldı 50% |
| Kalite Yönetimi | Önemli gecikmelerle çevrimdışı anlık kontroller | Çevrimiçi 100% gerçek zamanlı uyarılarla inceleme | 100% dijital izlenebilirlik |
6. Geleceğin Trendleri: Yapay Zeka Vizyonu ve Kapalı Döngü Kontrolün Yakınsaması
Derin öğrenme ve bilgi işlem gücünün hızla gelişmesiyle birlikte, Görme sistemleri yalnızca “sensörlerden” mantıksal akıl yürütme yeteneğine sahip “karar vericilere” dönüşüyor.
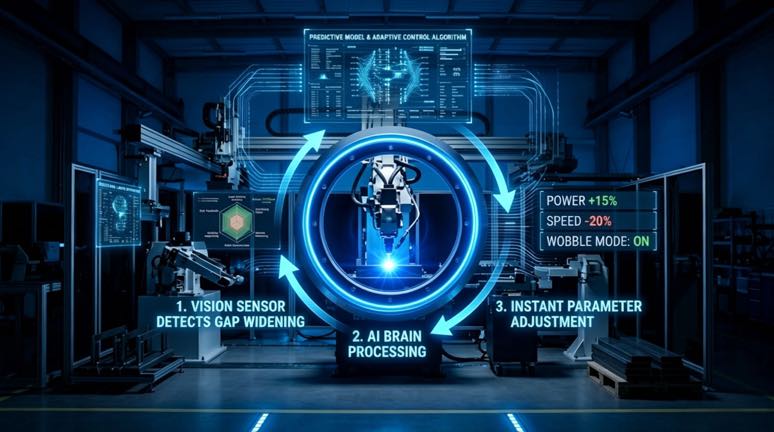
Geleceğin akıllı görüntü sistemleri gerçek kapalı döngü süreç kontrolüne ulaşacak: sadece sapmaları tespit etmekle kalmayacak, aynı zamanda anlayacaklar. Örneğin, Görüntüleme sistemi, metal levha parçalar arasındaki boşluğun termal deformasyon nedeniyle genişlediğini tespit ettiğinde, artık yalnızca bir hata bildirmekle kalmayacak, aynı zamanda lazere otomatik olarak "lazer gücünü gerçek zamanlı olarak artıracak" talimatlar verecek, kaynak hızını azaltın, ve salınım modunu etkinleştirin. Gerçek zamanlı görsel geri bildirime dayalı bu uyarlanabilir kontrol, gerçek anlamda insansız bir çağa öncülük edecek, akıllı üretim.
Lazer, lazer kaynağının “kalbi”yse ve robot da onun “uzuvları” ise,O halde görme sistemi vazgeçilmez “gözler”dir. Modern otomotiv imalat endüstrisi için, kaliteli ve hafif tasarımların peşinde olan, Görüntüleme sistemleri artık isteğe bağlı değil; lazer kaynağının yaygın şekilde benimsenmesini sağlamak için bir ön koşuldur.
Sonraki Makale Önizlemesi: “Fabrikanız için Doğru Robot Lazer Kaynak Sistemini Nasıl Seçersiniz?: Seçimden Entegrasyona Kadar Eksiksiz Bir Kılavuz”
Yazar Kimliği
Robotik kaynak sistemi entegrasyonunda uzman 12 yıllık endüstri deneyimi. Şirketim bitti 26 yıllık mesleki deneyim, fazlasını tutar 40 patentli teknolojiler, ve başarıyla tamamlandı 1,500 dünya çapındaki projeler (yaklaşık olarak 70% bunlardan bazıları robotik kaynak hücrelerini içeriyordu, toplamı birden fazla 1,000 birimler). Şirket AB CE sertifikasına sahiptir (Sertifika No.: M.2026.206.C134866) ve EN ile uyumludur 60204-1:2018 ve EN ISO 12100:2010 standartlar. Robotik kaynak iş istasyonu uygulamasının tüm süreci boyunca çok sayıda imalat şirketine yardımcı oldum, seçimden üretim lansmanına kadar.
Güncellendi: Mayıs 2026
İLGİLİ YAZILAR

Robotik Kaynakçılarda Otonom Yörünge Planlama:Üretim Hattınız İçin Ne İfade Ediyor?

Robotik Lazer Kaynak Tedarikçisi Nasıl Seçilir?: Teknik Değerlendirmeden Örnek Teste

7Eksen Robotu + Robotik Pozisyonerler: Komple Esnek Kaynak Hücreleri Oluşturmak

Programlamasız Robotik Kaynak Hücresinin Yatırım Getirisi: Yapısal Çelik Uygulamaları İçin Pratik Kılavuz

Yapısal Çelik için Manuel ve Robotik Kaynak:Otomasyon Ne Zaman Fayda Sağlar??
