Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



Mengapa Sistem Penglihatan Penting untuk Pengelasan Laser Robotik
Pada masa awal otomasi industri, pengelasan robotik sebagian besar dianggap sebagai “pengelasan buta”: robot bertindak seperti “boneka” yang menjalankan program yang telah ditentukan sebelumnya, bergerak secara mekanis sepanjang jalur tetap. Dalam pengelasan busur tradisional, ukuran titik yang besar memungkinkan adanya margin kesalahan bahkan dengan penyimpangan kecil. Namun, dalam pengelasan laser—proses presisi yang hanya mengukur ukuran titik saja 0.2mm hingga 0,6 mm—gangguan apa pun di lantai pabrik—bahkan perubahan kecil pada suatu bagian sebesar 0,2 mm—dapat menyebabkan laser “meleset dari sasaran,” mengakibatkan pengelasan tidak sempurna atau terbakar, yang pada gilirannya membuat seluruh lapisan las tidak dapat digunakan. Pengenalan sistem visi telah mengubah situasi ini sepenuhnya. Hal ini mirip dengan memperlengkapi robot dengan “mata” berpresisi tinggi dan “otak” yang gesit. Artikel ini akan memberikan analisis mendalam tentang bagaimana sistem penglihatan mendorong lompatan dari “eksekusi mekanis” ke “kognisi cerdas” dalam pengelasan laser robotik.
1. Pelacakan Jahitan: Memecahkan Masalah “Misalignment” yang Terus Menerus
Tantangan:
Struktur bodi putih otomotif sangatlah kompleks. Bahkan pada jalur produksi yang sangat otomatis, ketidakkonsistenan dimensi pada bagian yang dicap, keausan mekanis pada perlengkapan selama pengoperasian yang lama, dan deformasi nonlinier logam yang disebabkan oleh panas selama pengelasan semuanya dapat menyebabkan penyimpangan antara posisi lapisan las sebenarnya dan model 3D teoritis.. Untuk pengelasan laser, penyimpangan seperti itu berakibat fatal.
“Keajaiban” Visi:
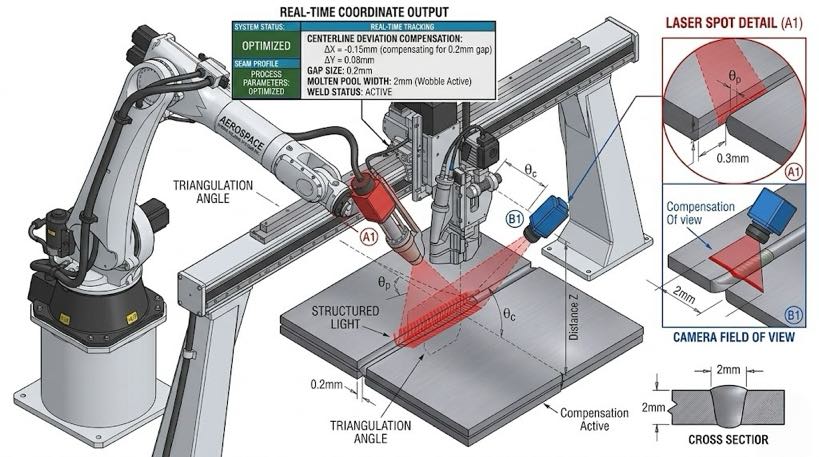
Sensor penglihatan laser (berdasarkan prinsip triangulasi laser) biasanya dipasang di ujung depan kepala las, memindai secara real time hanya beberapa sentimeter di depan pengelasan, seperti pramuka tingkat lanjut. Mereka menangkap pusat geometris lasan, perubahan lebar, dan celah perakitan pada frekuensi ratusan kali per detik, mengirimkan data deviasi ini kembali ke pengontrol robot secara real time.
Nilai Inti:
Kompensasi Dinamis: Sekalipun benda kerja terdistorsi dalam ruang tiga dimensi, robot dapat mengoreksi lintasan geraknya secara real time.
Penguncian Presisi Tinggi: Memastikan sinar laser selalu terkunci tepat pada pusat fisik lapisan las, meningkatkan akurasi penyelarasan ke tingkat mikrometer.
2. Posisi Pra-pengelasan: Memberikan Lini Produksi “Otak Fleksibel”
Tantangan:
Saat mengelas komponen besar seperti sasis dan baterai, sulit untuk dicapai 100% penempatan benda kerja yang tepat. Metode tradisional mengandalkan perlengkapan pemosisian presisi yang mahal, dan setiap perubahan model produk memerlukan pengajaran ulang jalur manual, yang memakan waktu dan meningkatkan biaya produksi.
“Keajaiban” Visi:
Menggunakan sistem visi global 2D atau 3D, robot dapat “memindai” area kerja sebelum memulai. Algoritme AI secara otomatis mengidentifikasi fitur-fitur utama pada benda kerja (seperti lubang proses, tepian, dan jari-jari R spesifik) dan langsung menghitung deviasi benda kerja saat ini dari posisi standar.
Nilai Inti:
Pengurangan Biaya dan Peningkatan Efisiensi: Mengurangi ketergantungan pada perlengkapan presisi tinggi.
Fleksibilitas Tertinggi: Mengaktifkan penyelarasan “satu bagian-satu tanda”., memungkinkan benda kerja ditempatkan secara bebas dalam jarak tertentu sementara robot secara otomatis menyelaraskan dirinya, secara signifikan memperpendek siklus pergantian.
3. Pemantauan Kolam Leleh: Sebuah “Pemeriksaan Kesehatan Real-Time” untuk Proses Pengelasan
Tantangan:
Pengelasan penetrasi dalam laser adalah proses fisik kompleks yang diselesaikan dalam milidetik. Di bawah iradiasi laser berenergi tinggi, logam menguap dengan hebat dan membentuk lubang kunci. Apakah percikan telah terbentuk secara internal, apakah awan plasma stabil, atau apakah lubang kuncinya telah runtuh—perubahan ini tidak mungkin diamati dengan mata telanjang atau kamera biasa karena interferensi kuat dari radiasi laser.
“Kekuatan Super” Visi:
Dengan memanfaatkan kamera dengan kecepatan bingkai ultra tinggi yang dipadukan dengan teknologi pemfilteran pita sempit, sistem dapat menyaring pantulan laser yang menyilaukan dan langsung menangkap kontur, fitur, dan keadaan aliran kolam cair.
Nilai Inti:
Prediksi Kualitas: Insinyur dapat menilai stabilitas pengelasan secara real time melalui tampilan pemantauan.
Pencegahan Resiko: Jika terjadi anomali (seperti lubang sembur yang disebabkan oleh kotoran), sistem dapat memicu alarm dan mematikan laser dalam milidetik, meminimalkan potensi kerusakan.

4. Inspeksi Kualitas Online Pasca Pengelasan: Ucapkan Selamat Tinggal pada “Era Pemeriksaan Spot”
Tantangan:
Pemeriksaan kualitas pasca-pengelasan tradisional sering kali mengandalkan inspeksi visual manual (rentan terhadap kelelahan dan standar yang tidak konsisten) atau pengambilan sampel destruktif (biaya tinggi dan ketidakmampuan untuk melakukan 100% inspeksi). Untuk komponen yang sangat penting bagi keselamatan, kehilangan satu porositas atau retakan mikroskopis pun dapat menyebabkan konsekuensi yang tidak dapat diubah.
“Keajaiban” Visi:
Setelah pengelasan selesai, sensor penglihatan 3D pelacakan merekonstruksi topografi permukaan las. Algoritme pengenalan gambar berbasis pembelajaran mendalam secara otomatis menilai ketinggian las, tinggi berlebih, dan kontinuitas, sekaligus mengidentifikasi cacat seperti burn-through secara tepat, penumpukan percikan, percikan las, dan cacat kawah.
Nilai Inti:
100% Inspeksi Penuh: Setiap benda kerja dan setiap sentimeter lasan memiliki ID digital.
Loop Tertutup Data: Data inspeksi disinkronkan secara real-time dengan sistem MES pabrik, memungkinkan ketertelusuran penuh di seluruh proses produksi.
5. Perbandingan Kinerja: Pengelasan Buta vs. Visi Cerdas
Untuk memberikan pemahaman yang lebih jelas tentang nilai sistem visi, kami telah menyusun tabel berikut:
| Dimensi Pemantauan | Mode Pengelasan Buta Tradisional | Mode Bantuan Penglihatan | Peningkatan |
| Akurasi Posisi | Tergantung pada kekakuan mekanik | Koreksi penglihatan waktu nyata | Akurasi ditingkatkan menjadi ±0,05 mm |
| Kecepatan Pergantian | Membutuhkan pengajaran ulang tentang lintasan | Pemosisian dan pemfokusan otomatis | Waktu pergantian dikurangi sebesar 70% |
| Tingkat Memo | Sangat dipengaruhi oleh konsistensi bagian | Kompensasi deviasi otomatis | Tingkat memo berkurang lebih dari itu 50% |
| Manajemen Mutu | Pemeriksaan offline dengan jeda yang signifikan | On line 100% inspeksi dengan peringatan real-time | 100% ketertelusuran digital |
6. Tren Masa Depan: Konvergensi Visi AI dan Kontrol Loop Tertutup
Dengan kemajuan pesat pembelajaran mendalam dan daya komputasi, sistem visi berevolusi dari sekedar “sensor” menjadi “pengambil keputusan” yang mampu memberikan alasan logis.
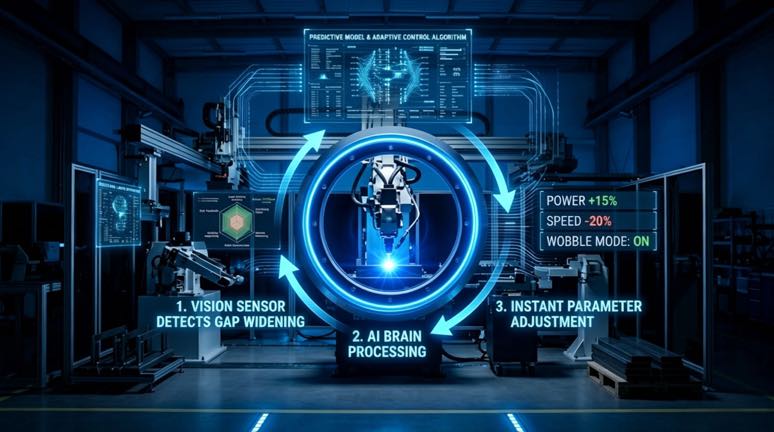
Sistem visi cerdas di masa depan akan mencapai kontrol proses loop tertutup yang sebenarnya: mereka tidak hanya akan mendeteksi penyimpangan tetapi juga memahaminya. Misalnya, ketika sistem penglihatan mendeteksi bahwa celah antara bagian lembaran logam melebar karena deformasi termal, ia tidak lagi hanya melaporkan kesalahan namun secara otomatis akan mengeluarkan instruksi ke laser—“meningkatkan kekuatan laser secara real time, mengurangi kecepatan pengelasan, dan aktifkan mode osilasi.” Kontrol adaptif berdasarkan umpan balik visual real-time ini akan mengantarkan era yang benar-benar tak berawak, produksi cerdas.
Jika laser adalah “jantung” dari pengelasan laser dan robot adalah “anggota badannya,” maka sistem penglihatan adalah “mata” yang sangat diperlukan. Untuk industri manufaktur otomotif modern, yang mengejar desain berkualitas tinggi dan ringan, sistem penglihatan tidak lagi bersifat opsional—sistem ini merupakan prasyarat untuk memastikan penerapan pengelasan laser secara luas.
Pratinjau Artikel Berikutnya: “Cara Memilih Sistem Pengelasan Laser Robot yang Tepat untuk Pabrik Anda: Panduan Lengkap dari Seleksi hingga Integrasi”
Identifikasi Penulis
Seorang ahli dalam integrasi sistem pengelasan robot dengan lebih 12 pengalaman industri selama bertahun-tahun. Perusahaanku sudah berakhir 26 pengalaman profesional bertahun-tahun, menampung lebih dari 40 teknologi yang dipatenkan, dan telah berhasil menyelesaikannya 1,500 proyek di seluruh dunia (sekitar 70% yang melibatkan sel pengelasan robot, berjumlah lebih dari 1,000 unit). Perusahaan ini memegang sertifikasi EU CE (Nomor Sertifikat.: M.2026.206.C134866) dan mematuhi EN 60204-1:2018 dan EN ISO 12100:2010 standar. Saya telah membantu banyak perusahaan manufaktur di seluruh proses implementasi stasiun kerja pengelasan robotik, dari seleksi hingga peluncuran produksi.
Diperbarui: Mungkin 2026
POSTINGAN TERKAIT

Pengelasan Manual vs Robotik untuk Baja Struktural:Kapan Otomatisasi Membayar?
Pemrograman Gerak Terkoordinasi: Membuat Robot dan Positioner Anda Bergerak sebagai Satu Rantai Kinematik

Instalasi & Panduan Perawatan untuk Sistem Pengelasan Laser Robot: Peta Jalan Praktis

1G hingga 6G Tanpa Derek: Bagaimana Positioner Mengubah Pengelasan Overhead menjadi Pengelasan Posisi Datar

Jenis Pengelasan Positioner Dibandingkan: Stok kepala, Tipe-L, Tipe-U, 3-Sumbu & Lagi