


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Warum Bildverarbeitungssysteme für das Roboter-Laserschweißen unerlässlich sind
In den Anfängen der industriellen Automatisierung, Roboterschweißen galt weitgehend als „Blindschweißen“: Roboter verhielten sich wie „Marionetten“, die voreingestellte Programme ausführten, mechanisch entlang fester Bahnen bewegen. Beim herkömmlichen Lichtbogenschweißen, Die große Punktgröße ermöglicht auch bei geringfügigen Abweichungen eine gewisse Fehlerquote. Jedoch, beim Laserschweißen– ein Präzisionsprozess, bei dem nur die Punktgröße angegeben wird 0.2mm bis 0,6 mm– Jede Störung in der Fabrikhalle – selbst eine winzige Verschiebung eines Teils um 0,2 mm – kann dazu führen, dass der Laser „das Ziel verfehlt“.,Dies führt zu unvollständigen Schweißnähten oder Durchbrennen, was wiederum die gesamte Schweißnaht unbrauchbar macht. Die Einführung von Vision-Systemen hat diese Situation völlig verändert. Es ist so, als würde man Roboter mit hochpräzisen „Augen“ und einem agilen „Gehirn“ ausstatten. Dieser Artikel bietet eine eingehende Analyse, wie Bildverarbeitungssysteme den Sprung von der „mechanischen Ausführung“ zur „intelligenten Kognition“ beim Roboterlaserschweißen vorantreiben.
1. Nahtverfolgung: Lösung des hartnäckigen Problems der „Fehlausrichtung“
Herausforderungen:
Weiße Karosseriestrukturen im Automobilbereich sind äußerst komplex. Auch auf hochautomatisierten Produktionslinien, Maßabweichungen bei Stanzteilen, mechanischer Verschleiß der Vorrichtungen bei längerem Betrieb, und nichtlineare Verformung von Metall durch Hitze beim Schweißen können zu einer Abweichung zwischen der tatsächlichen Position der Schweißnaht und dem theoretischen 3D-Modell führen. Zum Laserschweißen, Eine solche Drift ist fatal.
Die „Magie“ des Sehens:
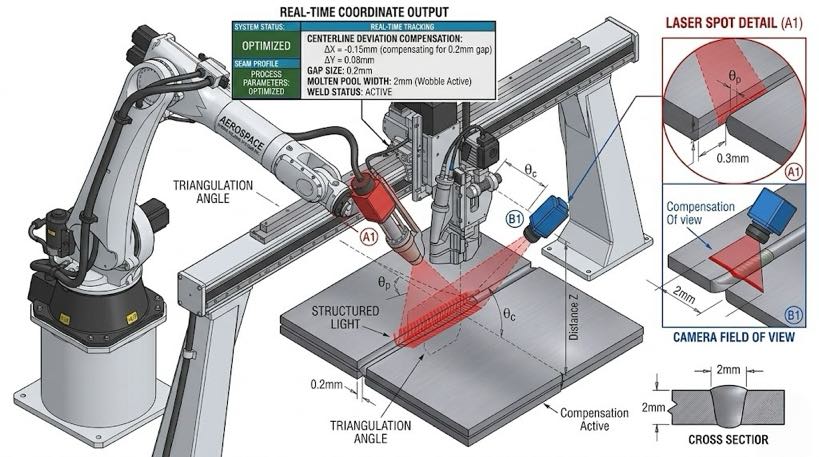
Laser-Vision-Sensoren (basiert auf dem Prinzip der Lasertriangulation) werden typischerweise am vorderen Ende des Schweißkopfes montiert, Scannen in Echtzeit nur wenige Zentimeter vor der Schweißnaht, ähnlich wie Vorab-Scouts. Sie erfassen den geometrischen Mittelpunkt der Schweißnaht, Änderungen in der Breite, und Montagelücken mit einer Frequenz von hunderten Malen pro Sekunde, Diese Abweichungsdaten werden in Echtzeit an die Robotersteuerung zurückgegeben.
Kernwert:
Dynamische Kompensation: Auch wenn das Werkstück im dreidimensionalen Raum verzerrt ist, Der Roboter kann seine Bewegungsbahn in Echtzeit korrigieren.
Hochpräzise Verriegelung: Stellt sicher, dass der Laserstrahl immer präzise auf die physische Mitte der Schweißnaht gerichtet ist, Dadurch wird die Ausrichtungsgenauigkeit auf Mikrometerebene erhöht.
2. Positionierung vor dem Schweißen: Der Produktionslinie ein „flexibles Gehirn“ geben
Herausforderung:
Beim Schweißen großer Bauteile wie Chassis und Batteriepakete, es ist schwer zu erreichen 100% präzise Werkstückplatzierung. Herkömmliche Methoden basieren auf teuren Präzisionspositioniervorrichtungen, und jede Änderung des Produktmodells erfordert ein manuelles Neu-Teachen des Pfads, was sowohl zeitaufwändig ist als auch die Produktionskosten erhöht.
Die „Magie“ der Vision:
Verwendung von 2D- oder 3D-Global-Vision-Systemen, Der Roboter kann den Arbeitsbereich vor dem Start „scannen“.. KI-Algorithmen identifizieren automatisch Schlüsselmerkmale am Werkstück (wie Prozesslöcher, Kanten, und spezifische R-Radien) und berechnen Sie sofort die Abweichung des aktuellen Werkstücks von der Standardposition.
Kernwert:
Kostensenkung und Effizienzsteigerung: Reduziert die Abhängigkeit von hochpräzisen Vorrichtungen.
Ultimative Flexibilität: Ermöglicht die „One-Piece-One-Mark“-Ausrichtung, Dadurch können Werkstücke innerhalb eines bestimmten Bereichs frei platziert werden, während sich der Roboter automatisch ausrichtet, Umrüstzyklen deutlich verkürzen.
3. Überwachung des Schmelzbades: Ein „Echtzeit-Gesundheitscheck“ für den Schweißprozess
Herausforderungen:
Das Lasertiefschweißen ist ein komplexer physikalischer Prozess, der in Millisekunden abgeschlossen wird. Unter der hochenergetischen Strahlung des Lasers, Metall verdampft heftig und bildet ein Schlüsselloch. Ob sich im Inneren Spritzer gebildet haben, ob die Plasmawolke stabil ist, oder ob das Schlüsselloch eingestürzt ist – diese Veränderungen sind aufgrund der starken Interferenz durch Laserstrahlung mit bloßem Auge oder gewöhnlichen Kameras nicht zu beobachten.
Die „Supermacht“ der Vision:
Durch den Einsatz von Kameras mit ultrahoher Bildrate in Kombination mit Schmalband-Filtertechnologie, Das System kann die blendenden Laserreflexionen herausfiltern und die Kontur direkt erfassen, Merkmale, und Fließzustand des Schmelzbades.
Kernwert:
Qualitätsvorhersage: Über die Überwachungsanzeige können Ingenieure die Schweißstabilität in Echtzeit beurteilen.
Risikoprävention: Bei Auffälligkeiten (B. durch Verunreinigungen verursachte Lunker), Das System kann innerhalb von Millisekunden einen Alarm auslösen und den Laser abschalten, Minimierung möglicher Schäden.

4. Online-Qualitätsprüfung nach dem Schweißen: Verabschieden Sie sich von der „Spot-Check-Ära“
Herausforderungen:
Die herkömmliche Qualitätsprüfung nach dem Schweißen beruht häufig auf einer manuellen Sichtprüfung (anfällig für Ermüdung und inkonsistente Standards) oder destruktive Probenahme (hohe Kosten und mangelnde Leistungsfähigkeit 100% Inspektion). Für sicherheitskritische Komponenten, Das Fehlen einer einzigen mikroskopischen Porosität oder eines Risses kann irreversible Folgen haben.
Die „Magie“ des Sehens:
Nachdem das Schweißen abgeschlossen ist, Ein verfolgender 3D-Vision-Sensor rekonstruiert die Oberflächentopographie der Schweißnaht. Auf Deep Learning basierende Bilderkennungsalgorithmen ermitteln automatisch die Schweißnahthöhe, Überhöhe, und Kontinuität, Dabei werden Defekte wie etwa Durchbrennen präzise erkannt, Spritzerbildung, Schweißspritzer, und Kraterdefekte.
Kernwert:
100% Vollständige Inspektion: Jedes Werkstück und jeder Zentimeter Schweißnaht hat eine digitale ID.
Daten-Closed-Loop: Die Inspektionsdaten werden in Echtzeit mit dem MES-System des Werks synchronisiert, Dies ermöglicht eine vollständige Rückverfolgbarkeit während des gesamten Produktionsprozesses.
5. Leistungsvergleich: Blindschweißen vs. Intelligentes Sehen
Um ein klareres Verständnis für den Wert von Bildverarbeitungssystemen zu vermitteln, Wir haben die folgende Tabelle zusammengestellt:
| Überwachungsdimensionen | Traditioneller Blindschweißmodus | Sehunterstützter Modus | Verbesserung |
| Positionierungsgenauigkeit | Hängt von der mechanischen Steifigkeit ab | Sehkorrektur in Echtzeit | Genauigkeit auf ±0,05 mm verbessert |
| Wechselgeschwindigkeit | Erfordert ein erneutes Einlernen der Flugbahnen | Automatische Positionierung und Fokussierung | Umrüstzeit verkürzt um 70% |
| Ausschussrate | Wird stark von der Teilekonsistenz beeinflusst | Automatische Abweichungskompensation | Ausschussquote um mehr als reduziert 50% |
| Qualitätsmanagement | Offline-Stichproben mit erheblicher Verzögerung | Online 100% Inspektion mit Echtzeitwarnungen | 100% digitale Rückverfolgbarkeit |
6. Zukünftige Trends: Die Konvergenz von KI-Vision und Regelung
Mit der rasanten Weiterentwicklung von Deep Learning und Rechenleistung, Bildverarbeitungssysteme entwickeln sich von bloßen „Sensoren“ zu „Entscheidungsträgern“, die zu logischem Denken fähig sind.
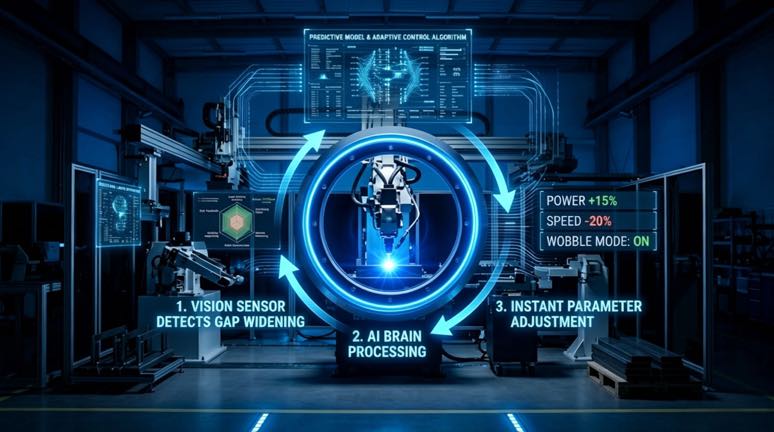
Zukünftige intelligente Bildverarbeitungssysteme werden eine echte Prozesssteuerung mit geschlossenem Regelkreis ermöglichen: Sie werden Abweichungen nicht nur erkennen, sondern auch verstehen. Zum Beispiel, wenn das Bildverarbeitungssystem erkennt, dass sich der Spalt zwischen Blechteilen aufgrund thermischer Verformung vergrößert, Es meldet nicht mehr einfach nur einen Fehler, sondern gibt automatisch Anweisungen an den Laser: „Erhöhen Sie die Laserleistung in Echtzeit.“, Schweißgeschwindigkeit reduzieren, und Oszillationsmodus aktivieren.“ Diese adaptive Steuerung, die auf visuellem Echtzeit-Feedback basiert, wird eine Ära der wirklichen Unbemanntheit einläuten, Intelligente Produktion.
Wenn der Laser das „Herz“ des Laserschweißens ist und der Roboter seine „Gliedmaßen“.,„Dann ist das Sehsystem die unverzichtbaren „Augen“. Für die moderne Automobilindustrie, das hochwertige und leichte Designs anstrebt, Bildverarbeitungssysteme sind nicht mehr optional – sie sind eine Voraussetzung für die flächendeckende Verbreitung des Laserschweißens.
Vorschau des nächsten Artikels: „So wählen Sie das richtige Roboter-Laserschweißsystem für Ihre Fabrik aus: Ein vollständiger Leitfaden von der Auswahl bis zur Integration”
Identifizierung des Autors
Ein Experte für die Integration von Roboterschweißsystemen mit über 12 Jahre Branchenerfahrung. Meine Firma ist vorbei 26 Jahre Berufserfahrung, hält mehr als 40 patentierte Technologien, und wurde erfolgreich abgeschlossen 1,500 Projekte weltweit (etwa 70% davon handelte es sich um Roboterschweißzellen, insgesamt mehr als 1,000 Einheiten). Das Unternehmen verfügt über die EU-CE-Zertifizierung (Zertifikat Nr.: M.2026.206.C134866) und entspricht der EN 60204-1:2018 und EN ISO 12100:2010 Standards. Ich habe zahlreiche Fertigungsunternehmen während des gesamten Prozesses der Implementierung von Roboterschweißarbeitsplätzen unterstützt, Von der Auswahl bis zum Produktionsstart.
Aktualisiert: Mai 2026
VERWANDTE BEITRÄGE
Roboter-Laserschweißen: Prinzipien, Vorteile, und Anwendungen (2026 Vollständiger Leitfaden)

Wie ein Schweißpositionierer die Schwerkraft steuert: Die Physik der Pfützenstabilität und Schweißqualität

Roboterschweißzellenprogrammierung für Anfänger: Schritt-für-Schritt-Anleitung 2026

Ein umfassender Vergleich von Roboter-Laserschweißen vs. MIG- und WIG-Schweißen: Welches ist das Richtige für Sie??

Checkliste für den Kauf von Schweißpositionierern: 6 Eingaben für eine genaue Ausschreibung
