


カスタムロボットワークステーションおよびレーザーシステムメーカー



ロボットレーザー溶接: 原則, 利点, とアプリケーション (2026 完全ガイド)
導入
ロボットレーザー溶接は、現代の製造業において最も競争力のある自動溶接プロセスとなっています. 高エネルギー密度のレーザー光と多軸産業用ロボットを組み合わせ、高速化を実現します。, 高精度, 金属部品の非接触溶接.
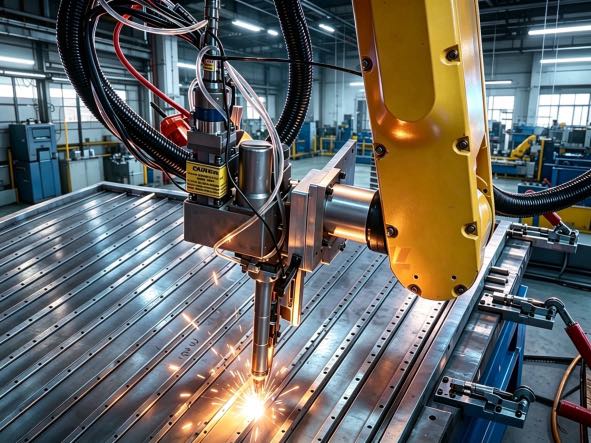
によると 世界市場の洞察, 世界のロボットレーザー溶接市場が超過 $1.7 億で 2025, に達すると予測されています $1.9 億で 2026, そして近づくと予想される $4 10億まで 2035, 年間複利成長率 (CAGR) およそ 8.9%. 新エネルギー車, 電源バッテリー, 精密製造が主にこの成長を推進します.
自動車業界にいるかどうか, 電源バッテリー, 医療機器, または家電業界, その原則を理解する, 利点, 投資価値を評価するには制限が鍵となります.
データソース: この記事は、IPG Photonics などのサプライヤーからの最新の技術文書に基づいています。, トランプ, ファナックと, 複数の層からのオンサイトのフィードバックだけでなく 1 サプライヤーとバッテリーメーカー. すべてのデータは公的に検証可能です.
動作原理
ロボットレーザー溶接の核心は高効率のエネルギー変換にあります: 電気エネルギーがレーザー光線に変換される, それを金属表面に集中させて瞬時に溶かして固めます。, 溶接を形成する. このプロセスは非接触で行われるため、熱の影響を受ける部分が最小限に抑えられます。.
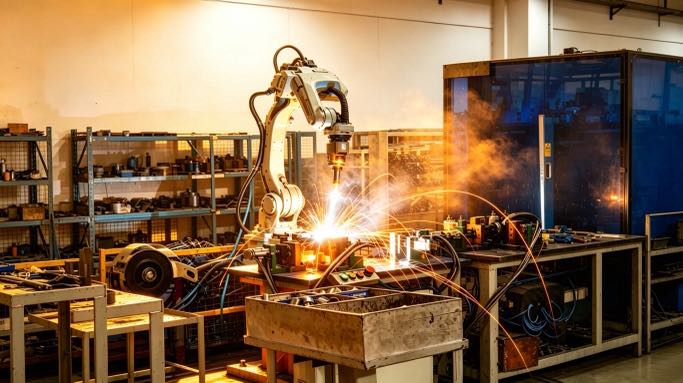
溶接プロセスは 4 つのステップで構成されます:
1. レーザーの生成: ファイバーレーザーが主流の選択肢, 約の波長で動作 1070 nm とパワーの範囲 500 Wからオーバー 6 kW. レイカス、MAX Photonics ファイバー レーザーは、100 以上の電気光変換効率を達成します。 40%, ECOシリーズが35%を超える, 従来の CO₂ レーザーをはるかに上回る (約 10%). エネルギー効率が高く安定しています.
2. ビーム透過: レーザーは 50 ~ 200 μm の光ファイバー ケーブルを介してロボット溶接ヘッドに送信されます。, 実質的にエネルギー損失がなく、関節の動きによる影響もありません。.
3. 焦点合わせと位置決め: 溶接ヘッドは、10⁶ ~ 10⁷ W/cm² もの高いエネルギー密度でビームを 0.2 ~ 0.8 mm のスポットに集束します。, ミリ秒以内に金属を溶かすことができる. 6-軸ロボットは±0.05mmの再現性を実現 (ファナック, 泣く, ABB, 等).
4. 溶融池の形成と凝固: レーザーは「鍵穴」効果を作成します, 溶融液プールに囲まれた金属内に蒸気チャネルを生成. 加熱と冷却の速度が非常に速い (103–10⁶ °C/秒), 熱影響部はわずか0.1~1mm.
技術的なハイライト: フィラーワイヤー不要の自己融着溶接に対応, 材料組成の不一致のリスクを排除.
コアコンポーネントと構成オプション
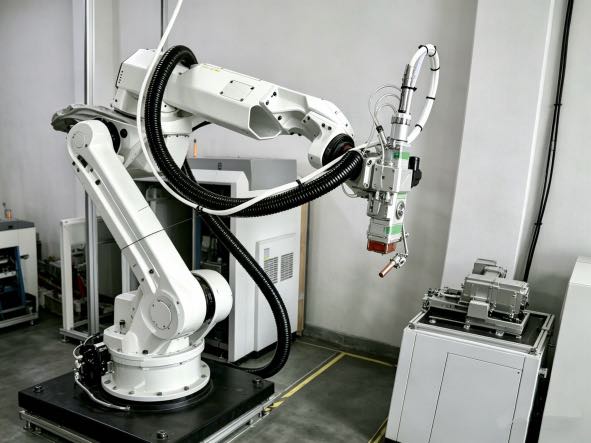
産業グレードのシステムは 5 つのコア モジュールで構成されます:
| 成分 | 関数 | 代表的な仕様 | 選択基準 |
| レーザ | レーザーエネルギーを生成します | ファイバーレーザー, 1–6kW以上 | 材料の厚さと速度に基づいて出力を選択します |
| 産業用ロボット | モーションパスを実行します | 6-軸, ペイロード 10 ~ 50 kg | 溶接ヘッドとケーブルの総重量をカバーします。 |
| レーザー溶接ヘッド | ビームの焦点を合わせる | コリメートレンズ 100/150 mm, 集束レンズ 150–300 mm | 深い虫歯に適した長い焦点距離; 焦点距離が短く高速に適しています |
| 制御システム | 座標の動き | PLC + 専用ソフトウェア | リアルタイムの電力変調をサポート |
| 安全保護(オプション) | レーザー保護 | クラス 4 安全囲い + インターロック | IECに準拠 60825-1 標準 |
オプションのハイエンド構成: 視覚ベースの溶接シーム追跡 (±0.1mm), OCTオンライン侵入深度モニタリング, 振動溶接ヘッド (ギャップ感度を下げるため).
主要なアプリケーションシナリオとケーススタディ
1. 自動車製造: ホワイトのボディサイドパネル, ドア, Bピラー, 等. 材質には亜鉛メッキ鋼が含まれます, 熱間成形ボロン鋼, および6000シリーズアルミニウム. 欧州の高級自動車メーカーは、自社の電気自動車プラットフォームに複数のシステムを導入しました, の溶接速度を達成 90 mm/sを超える年間生産能力 100,000 単位.
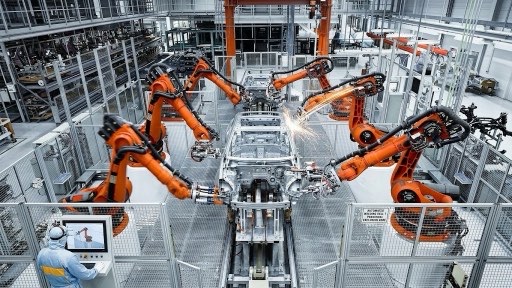
2. パワーバッテリー: バスバー, タブ, および圧力リリーフバルブ. 材質には赤銅が含まれます, アルミニウム, 銅とアルミニウムの異種金属. 大手バッテリーメーカーは、 200 システム, 単線容量 200 ppm以下の不良率 0.3%.
3. 医療機器: ペースメーカーハウジング, 手術器具. 材質にはTi6Al4Vおよび316Lステンレス鋼が含まれます. 溶接部は汚染されていません, 再作業率は以下のように低下しました 4.2% に 0.6%, そしてプロセスはISOです 13485 認定された.
4. 家電: スマートフォンのミッドフレーム, ヘッドフォンの接点. 溶接幅: 0.3 mm; 熱影響部が少なく見た目にも美しい, 研削せずに陽極酸化処理が可能.
よくある誤解の説明
Q1: ロボットレーザー溶接は薄板に限定されますか?
第2四半期: ロボットレーザー溶接は粉塵のない環境で実行する必要がありますか? (クリーンルーム)?
Q3: ロボットレーザー溶接装置は非常に高価です - 小規模工場にそれを買う余裕はありますか?
Q4: ロボットレーザー溶接は操作が非常に複雑ですか, 専門の溶接エンジニアが必要?
Q5: レーザー溶接にはシールドガスが必要ですか?
よくある質問
Q1: 溶接速度はどれくらいですか? 代表的なデータ: 1 mm ステンレス鋼、80 ~ 120 mm/s (1 kW); 2 mmアルミニウム合金: 40–60mm/秒 (2 kW); 0.3 mm銅箔: 150–200mm/秒 (パルスモード). 実際の速度は材料と出力に基づいて最適化する必要があります.
第2四半期: 初期投資の目安はいくらですか? エントリーレベルの完全なシステム (1 kWレーザー + 小型6軸ロボット + 溶接ヘッド + 安全囲い) 費用は約 30,000 ~ 80,000 ドル.
Q3: 学ぶのは難しいですか? オペレーターのトレーニングには通常 1 ~ 2 週間かかり、オフライン プログラミングも含まれます, レーザーの安全性, そしてパラメータ調整. 金属に関する基礎知識があれば十分; プロの溶接エンジニアとしての経験は必要ありません.
Q4: 溶接強度はミグ溶接に比べて低いのでしょうか?? 自己融着レーザー溶接の強度は通常、母材の 90% ~ 100% に達します。. 隙間があるとき, 振動溶接またはワイヤ給電レーザー溶接により強度を高めることができます.
Q5: どの安全基準を満たしているか? これらには主に IEC が含まれます 60825-1 (レーザー製品の安全性) およびISO 11553 (レーザー加工機の安全性). 機器にはクラスが装備されている必要があります 4 安全囲い, インターロックスイッチ, および非常停止装置.
参考文献
IPG フォトニクス ファイバー レーザー溶接ガイド
TRUMPF 自動車用レーザー溶接
世界市場洞察ロボットレーザー溶接レポート
IEC 60825-1:2014
免責事項: この記事の情報は参考用です; 実際の結果はサンプルテストによる検証が必要です.
著者の識別
この記事は国際ロボット連盟に基づいています。 (IFR) ワールドロボティクスレポート 2025, アメリカ溶接協会 (AWS) 従業員データ, および主要メーカーの技術ロードマップ.
著者:
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新されました: 5月 2026





