カスタムロボットワークステーションおよびレーザーシステムメーカー



溶接ポジショナーの 5 年間の TCO: 見積書で忘れられていた隠れたコストを計算する
投資収益率がいつなのかを示します。 溶接ポジショナー 自分自身で支払います. 総所有コストは、5 年間所有するのに実際にかかるコストを示します。2 つの数字は、通常、異なるマシンを指します。. ROI (返済に関する姉妹作品の主題) 答え「どれくらいの速さで損益分岐点になるか」?TCO の答えはさらに難しい, もっと率直な質問: 「この見積書が忘れていた費用はどれくらいかというと、?溶接ポジショナーの引用 $10,000 次の入札額を下回ると、ダウンタイムが発生すると 5 年間で簡単に 6 桁の費用がかかる可能性があります, 手直し, エネルギー, スペアパーツもカウントされます. この記事では、溶接ポジショナの 5 年間の TCO モデルを構築します。, 見積書に記載されていない隠れたコストを数値化します, 安い入札がなぜ高い入札になることが多いのかを示します.
TCO レンズが最も重要なのは、購入価格が最小であるためです。, 物語の最も目に見える部分. 請求書の後に起こるすべてのこと - 1 時間ごとに携帯電話が停止します, 切り取ってやり直すすべての溶接, すべてのサービスコール - 静かに複雑になります. 溶接ポジショナの仕様が間違っていたり、製造が不十分だったりすることで、出荷漏れが発生するまでに, これらの隠れたコストは、受注を勝ち取った節約効果を矮小化してしまいます.
注記: TCO モデルは次のことを反映しています ロボティクス 製造セル全体にわたるフィールドコストデータと精度の一貫性 (精度検証記事), 調整 (協調運動の記事), 負荷 (偏心荷重品), と幾何学 (ジオメトリマッチング記事) このシリーズの原則. 溶接品質の関連性は査読済みの研究と相互参照されています (パークら。, 2019; 劉ら。, 2023).
1. ROI で損益分岐点がわかる. TCO でコストがわかる.
ROI と回収率は、「いつ返金されるのか」という購入者の質問に答えます。?” - 通常は、手動による位置変更と比べて省力化が行われます。. それは公平な質問です, 適切に仕様化された溶接ポジショナの場合、投資回収は多くの場合 1 年未満です。. しかし、ROI はその後のコストを考慮していない: 購入価格をコスト、省力化を利益として扱います。, マシンがダウンしたときに何が起こるかについては沈黙を守ります, 溶接が間違っているとき, またはスペアパーツが地球の裏側から発送される場合. TCO は沈黙を拒否します. これにより、溶接ポジショナの寿命全体にわたる、目に見えるものと隠れたものを含めたあらゆる所有コストが加算され、生産との接触が生き残った唯一の基準に基づいて 2 つの入札を比較することができます。: 総費用, ステッカー価格ではありません.
2. TCO に実際に含まれるもの
溶接ポジショナーの 5 年間の TCO は、その所有と運用に関連するすべてのコストの合計です。. バケットを分割すると、隠れていたバケットが表示されるようになります.
2.1 購入価格とライフサイクルコスト
購入価格は見積書の数値です. ライフサイクルコストがすべてであり、溶接ポジショナーの場合は 2 シフトで 5 年間稼動します。, ライフサイクルコストは通常、購入価格をはるかに下回ります. 見積もりを「コスト」として扱うことは、このカテゴリで最もよくある予算作成の間違いです, それが、2 つの入札が行われた理由です。 $10,000 紙の上では別のことができます $100,000 現実的には離れて.
2.2 明らかなコスト
- 取得: 溶接ポジショナーの価格と運賃, 義務, 税金 — 現実的だが目に見えるもの, ほとんどの購入者が実際に比較する唯一のライン.
- インストール & 試運転: 基礎, アンカリング, 電気, そしてロボットと会話させるための統合作業 (協調運動の記事). 安価なマシンは統合性が低く、文書化もされていないため、ここでのコストが高くなることがよくあります.
- トレーニング: オペレーターとメンテナンスのトレーニング; 通常は控えめで、予算は日常的に過小評価される.
2.3 隠れたコスト
- ダウンタイム: セルが障害のために停止した時間, 調整, または部品待ち. これは通常、最大の隠れたコストであり、ROI が完全に無視するコストです。.
- やり直しとスクラップ: 切断してやり直した溶接, または廃棄した部品, ポジショナーがずれたので, 垂れ下がった, または溶接の仕方が悪かった - 精度に直接関係します (精度検証記事) 上流で行われたジオメトリの選択.
- エネルギーと消耗品: 電気, シールドガス, ワイヤー, そして着用アイテム; 1時間当たり少ない, 5年以上にわたる大規模な運営.
- メンテナンスとスペアパーツ: 計画的なサービスと計画外の修理; ビルドの品質と部品をどれだけ早く入手できるかに大きく依存します.
- 統合と仕様ミスによるペナルティ: 発見にかかるコスト, 配達後, 溶接ポジショナーが部品を保持できないこと (偏心荷重品) またはロボットと連携できない (協調運動の記事)- 正確な失敗を防ぐために購入前監査が存在します。.
3. 実用化された 5 年間の TCO モデル
モデルには仮定が必要です, だからそれらを述べてください. 下に: 溶接ポジショナー 1 台, 単一シフト, 2,000 年間生産時間, 5年 (10,000 合計時間), 停止または無駄になった溶接時間の負担コストも発生します。 $150 (労働, オーバーヘッド, そして出力が失われました). 低コストの溶接ポジショナを比較します。 $40,000 52,000 ドルの高品質溶接ポジショナーと比較すると、 $12,000 見積書では決定的に見えるギャップ. リジェクトベースは 20,000 年間およその溶接数 $35 労働および消耗品の溶接不合格ごと.
| 5 年間のコストライン | 安価な溶接ポジショナー ($40k) | 高品質の溶接ポジショナー ($52k) |
| 購入価格 | $40,000 | $52,000 |
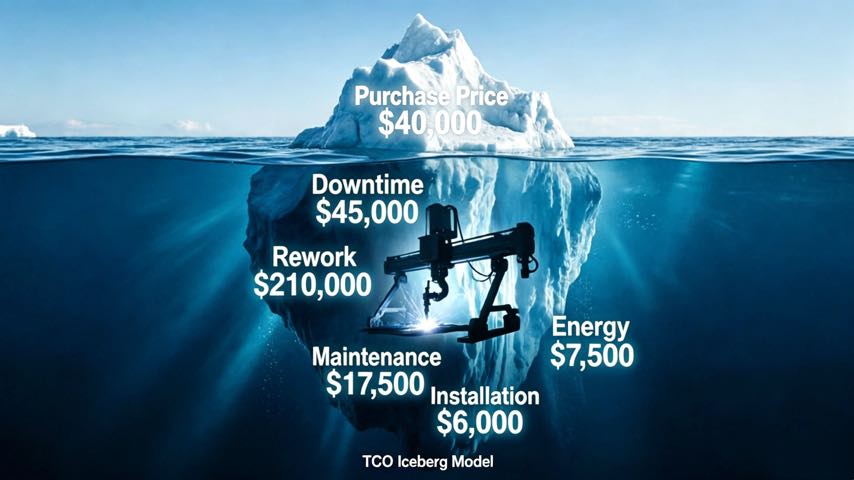
| インストール & 試運転 | $6,000 | $3,000 |
| トレーニング | $2,000 | $2,000 |
| ダウンタイム (3% 対 0.6% の 10,000 h× $150) | $45,000 | $9,000 |
| 手直し & スクラップ (6% 対 2% 拒否する) | $210,000 | $70,000 |
| エネルギー & 消耗品 (プレミアム) | $7,500 | $0 |
| メンテナンス & スペアパーツ | $17,500 | $10,000 |
| 5 年間の TCO 合計 | $328,000 | $146,000 |
安価な溶接ポジショナで「節約」 $12,000 前払いとおおよその費用 $182,000 5年以上にわたって. 決定的な数字は購入価格ではなく、ダウンタイムと再作業です。, 2 つのコストの ROI は考慮されません. あなたの仮定は異なるでしょう; 構造はそうではありません. 自分の時間に合わせて実行する, 拒否率, 負担率と安い入札はほとんどの場合負けます.
4. 隠れたコスト, 定量化された
4.1 ダウンタイム
ダウンタイムは TCO のサイレントキラーです. あ 溶接ポジショナー 週に 1 回、2 時間故障します。 $150 負担率 - コスト $15,600 生産停止だけで1年, 修理代がかかる前に. 5 年間で乗算すると、「わずかな」信頼性の差は 6 桁の線になります. 安価なマシンは弱いギアボックスにダウンタイムを集中させます, 熱安定性が悪い (精度検証記事), ローカルの誰もサービスを提供できないコントローラー.
4.2 やり直しとスクラップ
拒否されたすべての溶接には、元の労働力と再加工の労働力が発生します。, 消耗品, 部品を損傷する危険性があります. で 6% 対 2% 拒否する 20,000 年間溶接, ギャップは 800 特別に不良な溶接が年間 5 年間で 4,000 件あり、それぞれに少額の税金がかかります。, 合計した, TCO を決定する. リワークは精度が低い場合に発生します (精度検証記事) そして 間違ったジオメトリ 静かに請求してください, 溶接に次ぐ溶接, その引用が忘れられてからずっと後.
4.3 エネルギーと消耗品
1 時間あたり数ドルのガソリン代と電線代は、個別には些細なことですが、それ以上です 10,000 溶接ポジショナの動作温度が上昇したり低下したりすると、数時間の追加効率が発生します。. 含めてください; 測定するのは簡単ですが、全体として無視するのは困難です, そして、それは安い入札では議論できない一行です.
4.4 メンテナンスとスペアパーツ
ビルドの品質が計画保守コストを決定する; サプライチェーンが計画外のものを設定する. ベアリングを備えた溶接ポジショナー, サーボ, または、コントローラーは 4 週間のリードタイムで輸入する必要があります。 $500 に修理する $15,000 ダウンタイムイベント. ローカル サポートと文書化されたスペアは TCO 項目です, 後付けではなく, そしてそれらはまさにそれです 購入前監査で次のことをチェックします.
4.5 統合と試運転
溶接ポジショナ ロボットときれいに連携する またはそれは失敗します 購入前監査 インテグレーション時間が追加され、, 悪い, 起動を遅らせる. 生産が遅れた毎週は、何も示さない負担率の週になる. 1 回の現場訪問の費用がかかる監査は、このライン、および以下の仕様ミスのペナルティに対する安価な保険です。.
4.6 誤って指定されたマシンのコスト
間違った溶接ポジショナを指定します - 負荷に対して過小評価されています, あなたにとって間違ったジオメトリ , または許容範囲を維持できない (精度検証記事)—そして TCO ペナルティは構造的なものです: あなたは部品をうまく製造できない機械を所有しています, そして修正は2台目のマシンです. これはモデル内で最も高価なラインであり、最も避けるべきラインです。, 選考時に決まるので, その後ではない. 1 ページの部品プロファイルと ISO 9283 承諾条項の費用はほとんどかからず、それを防ぐことができます.
5. 独自の TCO モデルを構築する方法
私たちの番号は必要ありません; 私たちの構造が必要です. 以下の行を使用して、溶接ポジショナーの入札ごとに 1 ページの TCO シートを作成します。, そして独自のデータを入力してください:
- 購入価格; 貨物 & 義務; 目に見える取得コスト, 完全に述べた.
- インストール & 試運転; トレーニング; 溶接ポジショナーの生産性と従業員の能力を高めるためのコスト.
- 年間ダウンタイム時間 × お客様の負担率; 最大の陰線 - サプライヤーの信頼性記録から正直に推定する.
- 不合格率 × 溶接量 × リワークコスト; 2 番目に大きい隠線, 精度と形状に直接関係する.
- エネルギープレミアム; 5年間のメンテナンス & 保存されました; 遅い, 測定可能な抗力.
- 仕様ミスによる不測の事態; 溶接ポジショナーが部品を保持できない場合の構造的ペナルティの予備.
シート全体の各入札額を合計します, 最初の行ではありません. 通常、ステッカー価格で勝った入札はシートでは負けます。コントローラーにその理由を正確に表示できるようになりました。, 意見の代わりに数字を使う.
6. フィールドの例: の $12,000 コストを節約する $180,000
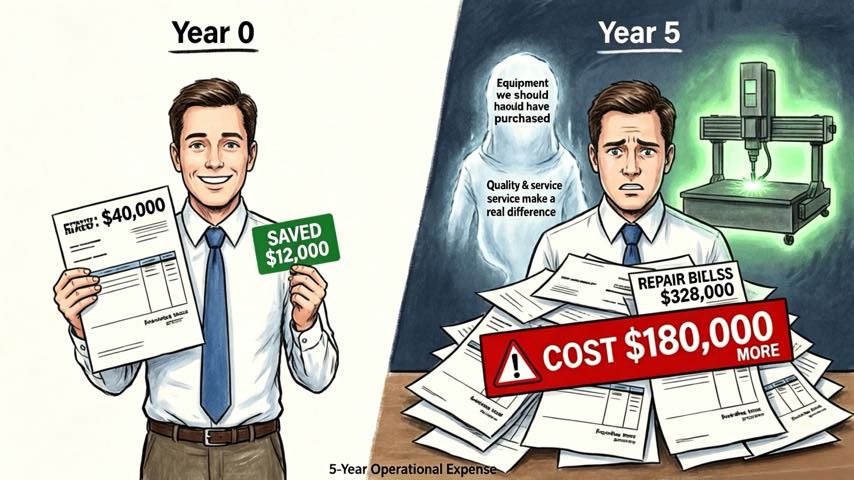
あ ロボティクス お客様は構造フレームセル用の 2 つの溶接ポジショナーを比較しました: での低コスト輸入 $40,000 とROBOPTIXユニット $52,000. の $12,000 ギャップが調達にとって決定的に見えた, そして安いユニットが勝ちました. 1年以内, TCO モデルが予測するパターンが現れた: 毎週の障害 (熱安定性が悪く、ギアボックスが限界に近い), ある 6% 重い縫い目の不良率 (偏心荷重品), 輸入サーボは4週間待ち. 2年目までに彼らは事実上、 $12,000 ダウンタイムとやり直し作業を節約, そして 5 年目までに「安価な」溶接ポジショナを所有するための総コストは、おおよそ次のようにモデル化されます。 $328,000 対 $146,000 品質単位の場合 - 品質オプションを約上回りました $180,000. 最初に購入すべきだった ROBOPTIX 溶接ポジショナに交換しました. ある午後の節約は現実的でした; コストは5年間複利になります.
7. TCO が安価なマシンを好む場合
TCO は自動的に低い入札額を非難することはありません. アプリケーションが軽い場合 - 許容差が緩い, 低義務, 以前に正常に実行された標準的な溶接ポジショナ, あなたが監査したサプライヤーから(購入前監査の記事)—隠れたコストが縮小し、安価な入札が正当に総コストで勝つことができます. TCO は、隠れたコストが大きい場合にそれを表面化するためのツールです, 常にプレミアムマシンを選択する公式ではない. リスクが存在する場所で最も積極的に使用する: 厳しい公差, 重い部品や不規則な部品 (ジオメトリマッチング記事), 調整されたセル, 初めてのサプライヤー. リスクが小さい場合, 単純な価格比較で問題ありません。それを正直に比較することで、イデオロギー的なものではなく、分析の信頼性が保たれます。.
よくある質問
Q: 溶接ポジショナーを 5 年間で所有する場合の総コストはいくらですか?
あ: 購入価格をはるかに上回る. 5 年間の TCO でインストールが追加される, トレーニング, ダウンタイム, やり直しとスクラップ, エネルギーと消耗品, およびメンテナンスおよびスペアパーツ. 生産で実行される溶接ポジショナの場合, これらのライフサイクルコストは通常、定価の数倍を超えます, そのため、見積もりだけでは決定の根拠として不十分です.
Q: 安価な溶接ポジショナはなぜ長期的にはコストが高くなるのでしょうか?
あ: 通常、入札単価を低くするとダウンタイムが長くなります。 (弱いドライブ, 熱安定性が悪い), より高い再作業 (ドリフト, たるみ, 間違ったジオメトリ), そしてもっと遅い, 高価なスペアパーツ. これらの隠れたコストは 5 年間にわたって増加し、日常的に先行投資の節約額を 1 桁以上上回ります。これは、私たちの作業モデルが定量化したパターンです。.
Q: 溶接ポジショナーの TCO モデルを構築するにはどうすればよいですか?
あ: すべてのコストラインをリストアップする - 購入, 貨物/関税, インストール, トレーニング, 年間ダウンタイム時間 × お客様の負担率, 不良率 × 溶接量 × 再加工コスト, エネルギープレミアム, および 5 年間のメンテナンス - 入札ごとに合計します. 合計に対する入札スコア, 最初の行ではありません, 自分の時間を使って, 拒否率, と料金. 正確な数値よりも構造が重要です.
Q: 安価な溶接ポジショナーが適切な選択となるのはどのような場合ですか?
あ: アプリケーションが軽い場合: 緩い公差, 低義務, 以前に実行した標準的な溶接ポジショナ, 監査を受けたサプライヤーからの. そうすれば、隠れたコストが縮小し、より低い入札額が真の総コストで勝つことができます。. 厳しい公差については TCO の完全な精査を留保する, 重い部品や不規則な部品, 調整されたセル, 初めてのサプライヤー, 隠れたコストが結果を決定するのに十分な大きさである場合
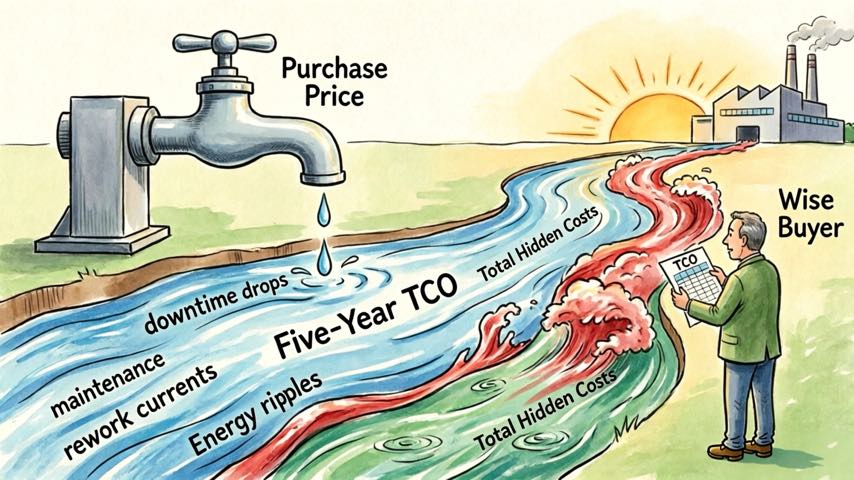
溶接ポジショナーは購入するものではありません; それは 5 年間のコストの流れです, そして見積もりには最初の一滴だけが表示されます. ROI が損益分岐点を教えてくれる; TCO は、ダウンタイムを含むストリーム全体のコストを示します。, 手直し, エネルギー, 安い入札を忘れたスペアパーツ. モデルを構築する, 独自の数字を入力してください, そして、ステッカー価格で勝ったマシンは、通常、総コストで負けます。, 多くの場合、仕様の残りの部分を組み合わせた以上のものになります. 5 年間のコストが最も低い溶接ポジショナを購入する, 引用が最も短い人ではない.
ROBOPTIX 溶接ポジショナは、ライフサイクルコストを最小限に抑えるように設計されています: ISO 9283で検証された精度 (精度検証記事) 手戻りを抑える, 外部軸の連携統合 起動の遅延を回避します, 負荷- ジオメトリに合わせたサイジング (ジオメトリマッチング記事) ミススペックペナルティを防ぐ, そして 監査可能な供給 スペアパーツのリードタイムを短縮します. これがシリーズの最後の記事です。 重力の物理学 スルーポジション, 備品, 隠れたスペック, 負荷, 調整, 検証, 幾何学, 監査, そして今コストがかかります, スレッドは一定です: 実際に溶接できる溶接ポジショナを指定します, 総コストは自動的に計算されます.
聞く ロボティクス 安価な見積もりが高価なマシンになる前に、独自のデューティ サイクルで 5 年間の TCO を比較してください。.
著者について
経験 & 資格
ロボット溶接システム統合スペシャリスト 12+ ロボットポジショナーの選択と統合に重点を置いた直接プロジェクトの長年の経験. にコンサルティングを提供してきました 300+ 北米各地の工場, ヨーロッパ, そしてアジア. この記事のすべての仕様データは実際の H から抽出されています。 / B / L / Uシリーズ製品データシート.
会社背景: 26+ 長年にわたる溶接自動化エンジニアリング, 40+ 有効な特許, 1,500+ 世界中で完了したプロジェクト, 約 70% ロボットポジショナーの統合を含む.
認証
- ISO 9001: 2015 (ギガバイト/トン 19001-2016) — 品質管理システム
- GJB 9001C-2017 — 軍事/武器装備品の品質管理システム
- EU CE — 機械指令 2006/42/EC (証明書. いいえ. M.2026.206.C134866)
- ハイテク企業 — 認定. いいえ. GR202341000595 (11月発行. 2023)
参考文献
[1] 公園, J.-H., キム, S.-H., 月, H.-S., & キム, M.-H. (2019). パルスガスメタルアーク溶接におけるさまざまな溶接位置の溶融池挙動と微細構造に対する重力の影響. 応用科学, 9(21), 4626.
[2] リュウ, J., ジャン, F., チェン, S., 徐, B., 張, G., チェン, W., & マ, ×. (2023). 異なる溶接位置における可変極性プラズマアーク溶接における溶接池の挙動と溶接ビードの性能に対する重力の影響のメカニズム. 材料, 16(19), 6457.
[3] 国際標準化機構. (1998). ISO 9283:1998, 産業用ロボットの操作 — 性能基準と関連する試験方法.