


Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



6 Tantangan Umum dalam Pengelasan Laser Robot dan Cara Mengatasinya
Pada artikel sebelumnya, kami menjelajahi keunggulan revolusioner pengelasan laser robotik dalam bobot ringan otomotif. Namun, sebagai proses yang sangat presisi, penerapan pengelasan laser di lingkungan pabrik sebenarnya tidak selalu berjalan mulus. Karena ukuran titik laser yang sangat kecil dan laju pendinginan yang cepat, bahkan penyimpangan proses sekecil apa pun dapat menyebabkan cacat pengelasan. Menghadapi tantangan secara langsung merupakan tanda kemajuan teknologi. Hari ini, kami akan menyelidiki enam tantangan utama yang biasa dihadapi dalam pengelasan laser robotik selama produksi dan berbagi solusi yang telah terbukti di industri.
1. Sensitivitas Ekstrem terhadap Kesenjangan Perakitan (Sensitivitas Kesenjangan)
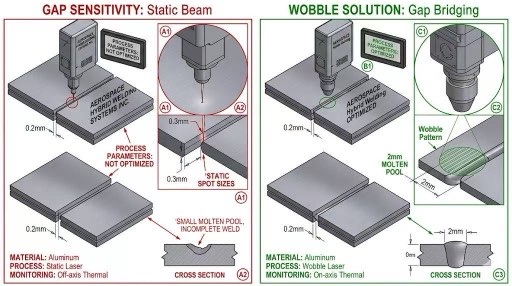
Tantangan: Diameter titik laser biasanya hanya 0,2–0,6 mm. Jika celah perakitan antar bagian melebihi 0.1 mm, sinar laser dapat melewati celah tersebut secara langsung, mengakibatkan “las yang terlewat” atau keruntuhan yang parah. Hal ini memberikan tuntutan yang sangat tinggi pada presisi stamping dari proses sebelumnya.
Solusi:
Teknologi Pengelasan Goyangan Laser: Dengan mengintegrasikan cermin getar frekuensi tinggi ke kepala pengelasan, titik tersebut dibuat berosilasi dengan cepat dalam pola melingkar atau angka delapan. Hal ini tidak hanya memperlebar kumpulan lelehan tetapi juga secara signifikan meningkatkan toleransi terhadap celah perakitan.
Pengelasan Umpan Kawat: Secara otomatis memasukkan kawat las ke area dengan celah lebih besar, memastikan manik las penuh melalui penambahan logam pengisi.
2. Percikan Pengelasan dan Kontaminasi Permukaan (Kontrol Percikan)
Tantangan: Saat mengelas baja berkekuatan tinggi atau baja galvanis, fluktuasi hebat di kolam cair dan uap logam dapat menyebabkan percikan logam cair. Hal ini tidak hanya merusak tampilan estetis permukaan benda kerja tetapi juga mencemari lensa laser presisi.
Solusi:
Pembentukan Balok: Memanfaatkan teknologi ring-spot (laser inti cincin yang dapat disesuaikan), cincin luar memanaskan kolam cair sementara cincin bagian dalam melakukan pengelasan penetrasi dalam, sehingga proses pengelasan menjadi lebih lancar.
Aliran Gas Pelindung yang Dioptimalkan: Perangkat gas pelindung khusus (aliran gas lateral) dirancang untuk melindungi lensa dengan tirai gas yang stabil dan menghilangkan uap logam.
3. Porositas dalam Pengelasan Aluminium
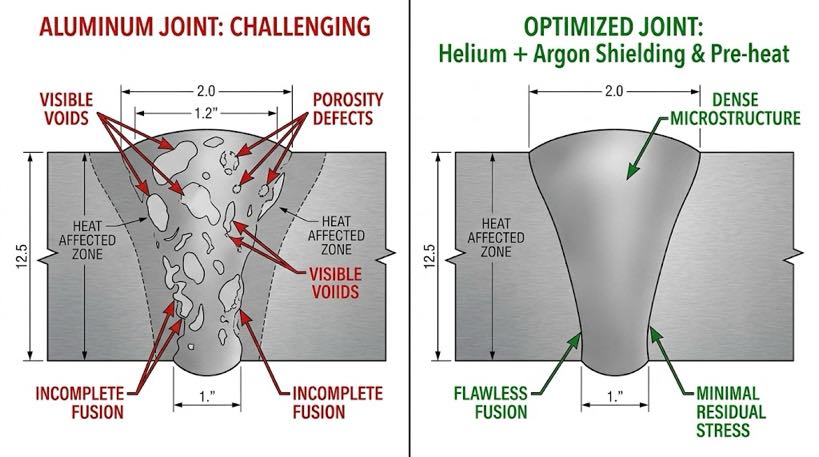
Tantangan: Paduan aluminium memiliki kelarutan hidrogen yang sangat tinggi, dan kolam las laser mengeras dengan sangat cepat, mencegah hidrogen keluar pada waktunya. Hal ini menyebabkan terbentuknya banyak pori-pori di dalam lasan, sangat membahayakan kekuatan struktural.
Solusi:
Pra-perawatan Permukaan: Lakukan pembersihan kimia atau penggilingan mekanis secara ketat sebelum pengelasan untuk menghilangkan lapisan oksida permukaan dan sisa minyak.
Pengelasan Titik Ganda: Memanfaatkan dua titik laser yang bekerja bersama-sama untuk memperpanjang durasi kolam cair, menyediakan “jalur hidup” bagi gelembung gas untuk keluar.
4. Pergeseran Fokus Mempengaruhi Konsistensi
Tantangan: Selama pengelasan kontinyu berkekuatan tinggi, komponen optik kepala las dapat berubah bentuk karena penyerapan panas dari sejumlah kecil energi, menyebabkan titik fokus bergeser dan mengakibatkan fluktuasi kedalaman las.
Solusi:
Desain Optik Refleksi Total: Pilih yang berkualitas tinggi, lensa serap rendah atau ganti lensa transmisif dengan cermin pantulan total.
Sistem Kompensasi Fokus Waktu Nyata: Pantau suhu lensa melalui sensor dan sesuaikan ketinggian efektor ujung robot secara otomatis untuk memastikan fokus tetap terkunci pada permukaan benda kerja.
5. Resiko Kerusakan akibat Bahan yang Sangat Reflektif (Refleksi Punggung)
Tantangan: Saat mengelas logam yang sangat reflektif seperti tembaga dan aluminium, sinar laser dapat dipantulkan kembali ke serat seperti cermin, merusak sumber laser yang mahal.
Solusi:
Teknologi isolasi anti-refleksi: Lengkapi laser dengan perangkat anti-pantulan multi-tahap yang mematikan laser dalam milidetik setelah mendeteksi cahaya yang dipantulkan.
Sudut pengelasan miring: Miringkan kepala laser pada sudut 5°–10° untuk mengalihkan cahaya yang dipantulkan dari port keluaran laser.
6. Kurangnya Pemantauan Kualitas In-line
Tantangan: Kecepatan pengelasan laser sangat tinggi (hingga 10 m/mnt). Inspeksi visual pasca-pengelasan tradisional tidak dapat mendeteksi cacat internal secara tepat waktu, menyebabkan sejumlah besar bagian yang rusak.
Larutan:
Pemantauan optik multi-spektral: Memanfaatkan sensor visual dan inframerah untuk menangkap sinyal cahaya plasma yang dipancarkan oleh kolam cair secara real time, secara otomatis mengidentifikasi cacat seperti porositas dan kurangnya fusi melalui algoritma AI.
Tomografi Koherensi Optik (Oktober): Mengukur kedalaman las secara real time menggunakan cahaya koheren saat mengelas.
Pengelasan Laser Robot: Perbandingan Kematangan Teknologi
| Dimensi Tantangan | Status Saat Ini | Kematangan Solusi | Pertimbangan Utama |
| Sensitivitas Kesenjangan | Dimitigasi Secara Signifikan | Tinggi (Teknologi pengelasan pendulum diadopsi secara luas) | Ketepatan perlengkapan dalam proses sebelumnya |
| Kontrol Percikan | Dapat dikontrol | Sedang (Memerlukan optimasi untuk material tertentu) | Penerapan Sumber Laser Inti Cincin yang Dapat Disesuaikan |
| Porositas Paduan Aluminium | Dikurangi Secara Efektif | Sedang | Manajemen proses pembersihan pra-pengelasan |
| Reflektivitas Tinggi | Risiko Sangat Rendah | Sangat Tinggi (Perlindungan perangkat keras sudah mapan) | Pengaturan sudut kemiringan kepala las |
Pengelasan laser robotik bukanlah teknologi “plug-and-play” yang sederhana; hal ini memang menghadirkan banyak tantangan. Namun, dengan meluasnya adopsi pengelasan berosilasi, teknologi tempat demi tempat, dan sistem inspeksi in-line, solusi terstandar kini hadir untuk tantangan-tantangan yang dulunya menakutkan ini. Menguasai praktik terbaik ini adalah kunci bagi perusahaan untuk bertransisi dari “kemampuan mengelas” menjadi “pengelasan berkualitas tinggi.”
Pratinjau Artikel Berikutnya: “Mengapa Pengelasan Laser Robotik Membutuhkan Sistem Penglihatan? Dari Pengelasan Buta hingga Pengelasan Cerdas”
Identifikasi Penulis
Seorang ahli dalam integrasi sistem pengelasan robot dengan lebih 12 pengalaman industri selama bertahun-tahun. Perusahaanku sudah berakhir 26 pengalaman profesional bertahun-tahun, menampung lebih dari 40 teknologi yang dipatenkan, dan telah berhasil menyelesaikannya 1,500 proyek di seluruh dunia (sekitar 70% yang melibatkan sel pengelasan robot, berjumlah lebih dari 1,000 unit). Perusahaan ini memegang sertifikasi EU CE (Nomor Sertifikat.: M.2026.206.C134866) dan mematuhi EN 60204-1:2018 dan EN ISO 12100:2010 standar. Saya telah membantu banyak perusahaan manufaktur di seluruh proses implementasi stasiun kerja pengelasan robotik, dari seleksi hingga peluncuran produksi.
Diperbarui: Mungkin 2026
POSTINGAN TERKAIT

2026 7Panduan Pemilihan Robot Sumbu ke-th: Muatan, Stroke, Pengulangan & Kompatibilitas Merek
Head-and-Tailstock vs. Tipe-L vs. Pemosisian Robot Tipe U: Cara Memilih Berdasarkan Bentuk Benda Kerja

Tren Sel Pengelasan Robot 2026–2030: AI, Visi Mesin & Masa Depan Otomatisasi Pengelasan

Stasiun Kerja Pengelasan Turnkey: Dari Menggambar hingga Sel Siap Produksi

Pemrograman Sel Pengelasan Robot untuk Pemula: Panduan Langkah demi Langkah 2026
