


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Pourquoi les systèmes de vision sont essentiels pour le soudage laser robotisé
Aux débuts de l’automatisation industrielle, le soudage robotisé était largement considéré comme du « soudage à l’aveugle »: les robots agissaient comme des « marionnettes » exécutant des programmes prédéfinis, se déplacer mécaniquement le long de chemins fixes. En soudage à l'arc traditionnel, la grande taille du spot permet une certaine marge d'erreur même avec des écarts mineurs. Cependant, en soudage laser—un processus de précision où la taille du point est seulement 0.2mm à 0,6 mm- toute perturbation dans l'usine - même un minuscule décalage de 0,2 mm dans une pièce - peut amener le laser à « rater la cible »," entraînant des soudures incomplètes ou des brûlures, ce qui rend l'ensemble du cordon de soudure inutilisable. L'introduction des systèmes de vision a complètement transformé cette situation. Cela revient à équiper les robots d’« yeux » de haute précision et d’un « cerveau » agile. Cet article fournira une analyse approfondie de la manière dont les systèmes de vision font passer de « l'exécution mécanique » à la « cognition intelligente » dans le soudage robotisé au laser..
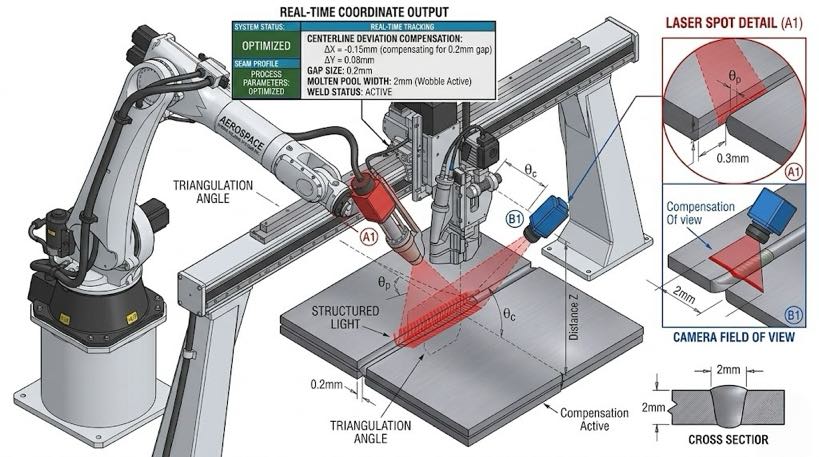
1. Suivi des coutures: Résoudre le problème persistant du « désalignement »
Défis:
Les structures des carrosseries blanches automobiles sont extrêmement complexes. Même sur des lignes de production hautement automatisées, incohérences dimensionnelles dans les pièces embouties, usure mécanique des fixations lors d'un fonctionnement prolongé, et la déformation non linéaire du métal causée par la chaleur pendant le soudage peut entraîner une dérive entre la position réelle du cordon de soudure et le modèle 3D théorique.. Pour le soudage au laser, une telle dérive est fatale.
La « magie » de la vision:
Capteurs de vision laser (basé sur le principe de la triangulation laser) sont généralement montés à l'extrémité avant de la tête de soudage, scanner en temps réel quelques centimètres seulement avant la soudure, un peu comme des éclaireurs avancés. Ils capturent le centre géométrique de la soudure, changements de largeur, et des écarts d'assemblage à une fréquence de centaines de fois par seconde, renvoyer ces données d'écart au contrôleur du robot en temps réel.
Valeur fondamentale:
Rémunération dynamique: Même si la pièce est déformée dans l'espace tridimensionnel, le robot peut corriger sa trajectoire de mouvement en temps réel.
Verrouillage de haute précision: Garantit que le faisceau laser est toujours précisément verrouillé sur le centre physique du cordon de soudure, élevant la précision de l’alignement au niveau micrométrique.
2. Positionnement avant soudage: Donner à la chaîne de production un « cerveau flexible »
Défi:
Lors du soudage de gros composants tels que des châssis et des batteries, c'est difficile à réaliser 100% placement précis de la pièce. Les méthodes traditionnelles reposent sur des appareils de positionnement de précision coûteux, et chaque changement de modèle de produit nécessite un réapprentissage manuel du chemin, ce qui prend du temps et augmente les coûts de production.
La « magie » de Vision:
Utiliser des systèmes de vision globale 2D ou 3D, le robot peut « scanner » la zone de travail avant de commencer. Les algorithmes d'IA identifient automatiquement les caractéristiques clés de la pièce à usiner (tels que des trous de processus, bords, et rayons R spécifiques) et calculez instantanément l'écart de la pièce actuelle par rapport à la position standard.
Valeur fondamentale:
Réduction des coûts et amélioration de l’efficacité: Réduit la dépendance à l’égard de luminaires de haute précision.
Flexibilité ultime: Permet un alignement « une seule pièce, une seule marque », permettant aux pièces d'être placées librement dans une certaine plage pendant que le robot s'aligne automatiquement, raccourcissant considérablement les cycles de changement.
3. Surveillance du bassin de fonte: Un « bilan de santé en temps réel » pour le processus de soudage
Défis:
Le soudage laser à pénétration profonde est un processus physique complexe réalisé en quelques millisecondes. Sous l'irradiation à haute énergie du laser, le métal se vaporise violemment et forme un trou de serrure. Si des éclaboussures se sont formées à l'intérieur, si le nuage de plasma est stable, ou si le trou de la serrure s'est effondré : ces changements sont impossibles à observer à l'œil nu ou avec des caméras ordinaires en raison de l'intense interférence du rayonnement laser..
Le « superpouvoir » de la vision:
En utilisant des caméras à ultra-haute fréquence d'images combinées à une technologie de filtrage à bande étroite, le système peut filtrer les reflets laser aveuglants et capturer directement le contour, caractéristiques, et état d'écoulement du bain de fusion.
Valeur fondamentale:
Prédiction de qualité: Les ingénieurs peuvent évaluer la stabilité du soudage en temps réel grâce à l'écran de surveillance.
Prévention des risques: En cas d'anomalies (comme les évents causés par des impuretés), le système peut déclencher une alarme et arrêter le laser en quelques millisecondes, minimiser les dommages potentiels.

4. Inspection de qualité en ligne après soudage: Dites adieu à « l’ère des contrôles ponctuels »
Défis:
L'inspection qualité traditionnelle après soudage repose souvent sur une inspection visuelle manuelle. (sujet à la fatigue et aux normes incohérentes) ou échantillonnage destructif (coût élevé et incapacité à fonctionner 100% inspection). Pour les composants critiques pour la sécurité, manquer ne serait-ce qu'une seule porosité ou fissure microscopique peut entraîner des conséquences irréversibles.
La « magie » de la vision:
Une fois le soudage terminé, un capteur de vision 3D de suivi reconstruit la topographie de la surface de la soudure. Des algorithmes de reconnaissance d'images basés sur l'apprentissage profond évaluent automatiquement la hauteur de soudure, excès de hauteur, et continuité, tout en identifiant précisément les défauts tels que les brûlures, accumulation d'éclaboussures, projections de soudure, et défauts de cratère.
Valeur fondamentale:
100% Inspection complète: Chaque pièce à usiner et chaque centimètre de soudure possède une identification numérique.
Données en boucle fermée: Les données d'inspection sont synchronisées en temps réel avec le système MES de l'usine, permettant une traçabilité complète tout au long du processus de production.
5. Comparaison des performances: Soudage aveugle vs. Vision intelligente
Fournir une compréhension plus claire de la valeur des systèmes de vision, nous avons compilé le tableau suivant:
| Dimensions de surveillance | Mode de soudage aveugle traditionnel | Mode d'assistance visuelle | Amélioration |
| Précision de positionnement | Dépend de la rigidité mécanique | Correction de la vue en temps réel | Précision améliorée à ±0,05 mm |
| Vitesse de changement | Nécessite un réapprentissage des trajectoires | Positionnement et mise au point automatiques | Temps de changement réduit de 70% |
| Taux de rebut | Fortement affecté par la cohérence des pièces | Compensation automatique des écarts | Taux de rebut réduit de plus de 50% |
| Gestion de la qualité | Vérifications ponctuelles hors ligne avec un décalage important | En ligne 100% inspection avec alertes en temps réel | 100% traçabilité numérique |
6. Tendances futures: La convergence de la vision de l'IA et du contrôle en boucle fermée
Avec les progrès rapides de l’apprentissage profond et de la puissance de calcul, les systèmes de vision évoluent de simples « capteurs » à des « décideurs » capables de raisonner logiquement.
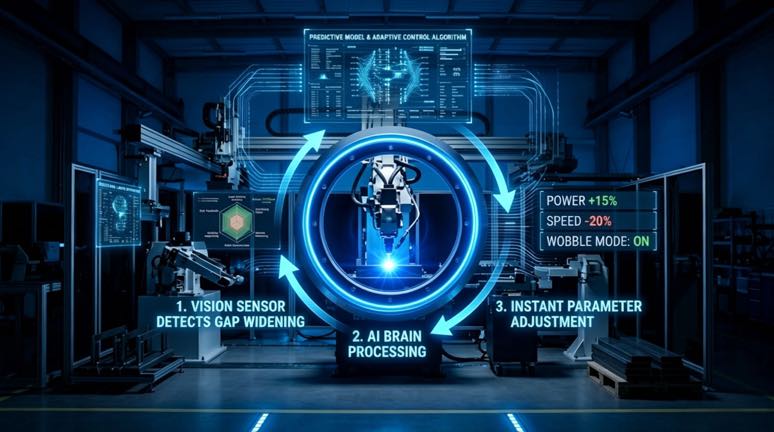
Les futurs systèmes de vision intelligents permettront d'obtenir un véritable contrôle des processus en boucle fermée: ils détecteront non seulement les écarts mais les comprendront également. Par exemple, lorsque le système de vision détecte que l'écart entre les pièces en tôle s'élargit en raison de la déformation thermique, il ne se contentera plus de signaler une erreur mais enverra automatiquement des instructions au laser : « augmente la puissance du laser en temps réel », réduire la vitesse de soudage, et activez le mode oscillation. Ce contrôle adaptatif basé sur un retour visuel en temps réel ouvrira la voie à une ère de véhicules véritablement sans pilote., production intelligente.
Si le laser est le « cœur » du soudage laser et le robot ses « membres »," alors le système de vision est les " yeux " indispensables. Pour l’industrie automobile moderne, qui recherche des conceptions légères et de haute qualité, les systèmes de vision ne sont plus une option : ils constituent une condition préalable pour garantir l’adoption généralisée du soudage laser.
Aperçu de l'article suivant: "Comment choisir le bon système de soudage laser robotisé pour votre usine: Un guide complet de la sélection à l'intégration»
Identification de l'auteur
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Mis à jour: Peut 2026
ARTICLES CONNEXES

Rail au sol vs robot aérien du 7ème axe: Installation, Sécurité & Guide de sélection

5 Questions à poser avant d'acheter une cellule de soudage robotisée pour l'acier de construction
TCO sur cinq ans d'un positionneur de soudage: Compter les coûts cachés que le devis a oublié

L'audit pré-achat: Une liste de contrôle de visite d'usine et un protocole de test au banc pour les acheteurs de positionneurs de soudage

Rond vs Rectangulaire vs Irrégulier: Adaptation de la configuration du positionneur de soudage à la géométrie de la pièce
