Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Comment le soudage laser robotisé permet d'alléger l'automobile: De l'acier à haute résistance aux corps en aluminium
L’industrie automobile mondiale est confrontée à une pression sans précédent pour réduire le poids des véhicules. Avec l’avancement des objectifs du « double carbone » et des réglementations de plus en plus strictes en matière de consommation de carburant et d’émissions de carbone dans le monde entier, les constructeurs automobiles doivent réduire considérablement le poids des véhicules tout en garantissant la sécurité et l’intégrité structurelle. À l’ère des véhicules électriques, l'autonomie est devenue un avantage concurrentiel essentiel, amplifiant encore la demande d’allègement. Selon les données de l'Agence internationale de l'énergie (AIE), par 2030, le poids à vide moyen des véhicules neufs dans le monde doit diminuer d'environ 15 à 20 % par rapport à 2020. Cela a directement motivé l’application à grande échelle de l’acier à haute résistance. (HSS), acier avancé à haute résistance (AHSS), acier au bore formé à chaud, et alliages d'aluminium dans les carrosseries de véhicules.
Cependant, l'introduction de ces matériaux légers a également posé des défis importants en matière de soudage. Soudage par points par résistance traditionnel, MOI, et les procédés de soudage TIG échouent souvent face à des défis tels que la fragilisation de l'acier à haute résistance., porosité dans les alliages d'aluminium, et joints métalliques différents entre l'aluminium et l'acier. Soudage laser robotisé, avec sa haute densité énergétique, faible apport de chaleur, et haute précision, est devenue la technologie clé pour surmonter ces défis. Sans soudure laser, l'application à grande échelle de nombreux matériaux légers serait pratiquement impossible.
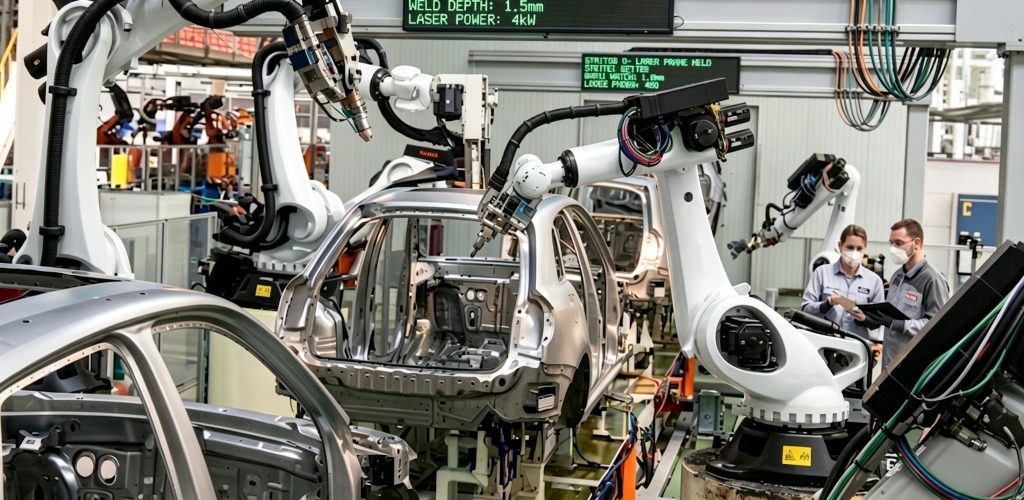
Les défis du soudage dans l’allégement automobile
Les carrosseries de véhicules traditionnelles utilisent principalement de l'acier standard à faible teneur en carbone, s'appuyant principalement sur le soudage par points par résistance pour l'assemblage, un procédé éprouvé et rentable. Cependant, alors que la proportion de matériaux légers continue d'augmenter, la difficulté de soudage a considérablement augmenté:
Acier à haute résistance et acier au bore formé à chaud (comme 22MnB5, avec des forces dépassant 1500 MPa): Pendant le soudage, la fragilisation martensitique est susceptible de se produire dans la zone affectée par la chaleur, conduisant à une diminution de la résistance et de la ténacité locales, ce qui a un impact direct sur la sécurité du corps en cas de collision.
Alliages d'aluminium (surtout le 6000 et 7000 série): Avec une conductivité thermique élevée et un grand coefficient de dilatation linéaire, ces matériaux sont très sujets à la porosité, fissures de chaleur, et une distorsion de soudage importante lors du soudage MIG/TIG traditionnel, nécessitant des processus approfondis de redressage et de meulage après soudage.
Joints métalliques différents en aluminium et en acier: L'aluminium et l'acier ont des points de fusion qui diffèrent d'environ 600°C et des coefficients de dilatation thermique très différents.. Les procédés de soudage traditionnels ont du mal à former des liaisons métallurgiques fiables, nécessitant souvent un rivetage mécanique ou un collage comme méthodes auxiliaires; cependant, ces méthodes augmentent le poids et la complexité du processus.
Exigences d'optimisation de la conception: Pour réduire encore le poids, il est nécessaire de réduire la largeur de la bride et d'adopter une structure intégrée; cependant, les exigences de largeur de bride du soudage par points traditionnel (généralement 15 à 20 mm) sont devenus un goulot d'étranglement pour la conception légère.
Ces problèmes conduisent collectivement à des taux de rendement plus faibles et à une augmentation des coûts de post-traitement pour les procédés de soudage traditionnels., ce qui rend difficile de répondre aux exigences globales des automobiles modernes en matière de « plus léger », plus fort, et des véhicules plus sûrs.
Principaux avantages du soudage laser robotisé
Un système de soudage laser robotisé se compose d'un laser à fibre haute puissance, un robot industriel 6 axes, une tête de soudage de précision, et un système de contrôle intelligent. Sa caractéristique la plus remarquable est sa densité énergétique extrêmement élevée. (atteignant 10⁶–10⁷W/cm²), ce qui permet au faisceau laser d'être focalisé sur un petit point de 0,2 à 0,8 mm, terminer la fusion et la solidification en quelques millisecondes.
Par rapport au soudage à l'arc traditionnel, le soudage au laser livre uniquement 1/5 à 1/10 de l'apport de chaleur, avec une largeur de zone affectée par la chaleur contrôlable entre 0,1 et 1 mm et des vitesses de chauffage/refroidissement pouvant atteindre 10³ à 10⁶°C/s. Ces caractéristiques représentent une avancée révolutionnaire pour le soudage de matériaux légers.
Suppression efficace de la fragilisation des zones affectées par la chaleur de l'acier trempé
L'apport de chaleur extrêmement faible minimise la zone affectée par la chaleur lors du soudage des aciers à haute résistance., empêchant la formation étendue de martensite cassante. La résistance de la soudure peut s'approcher de celle du matériau de base, améliorant considérablement la sécurité des véhicules en cas d'accident.
Réaliser un soudage d’alliages d’aluminium de haute qualité
En contrôlant précisément la puissance du laser, vitesse de soudage, et défocalisation, combiné à la technologie d'oscillation de faisceau, la formation de porosité et de fissures peut être efficacement supprimée. La surface de soudure est lisse et étanche à l'air, ce qui le rend particulièrement adapté aux composants extérieurs tels que les portes et les capots.
Réaliser un assemblage fiable de l’aluminium et de l’acier
En optimisant les paramètres du processus (tels que la modulation de puissance et la composition du gaz de protection), le soudage au laser forme une fine, couche intermétallique stable à l'interface, permettant une liaison métallurgique entre l’aluminium et l’acier. Cette technologie est largement utilisée dans les structures de carrosserie en matériaux hybrides, réduisant considérablement l'augmentation de poids associée au rivetage traditionnel.
Réduire considérablement la largeur de la bride pour obtenir une réduction du poids corporel
Le soudage par points par résistance traditionnel nécessite des brides à chevauchement relativement larges, alors que le soudage laser produit des soudures continues, permettant de réduire facilement les largeurs de bride à 8–10 mm ou même plus étroites. Selon les estimations de l'industrie, sur une berline typique du segment C, l'optimisation de la conception des brides grâce au soudage laser peut réduire le poids corporel de 8 à 15 kg tout en augmentant la rigidité en torsion de plus de 5%.
En outre, le système robotique atteint une précision de répétabilité de ±0,05 mm, lui permettant de souder de manière fiable des surfaces tridimensionnelles complexes et de répondre aux exigences des carrosseries monocoques et de la production modulaire.
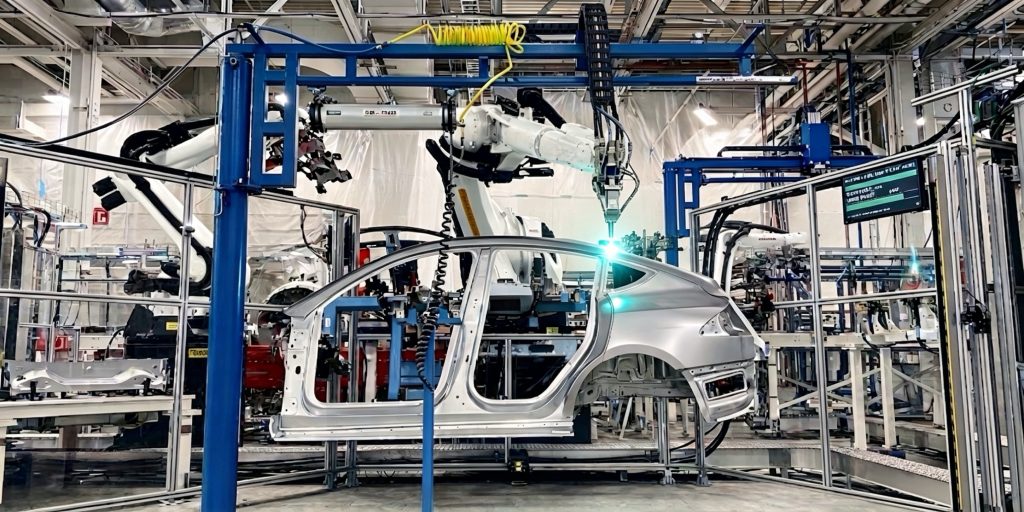
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Critères de comparaison | Soudage laser robotisé | Soudage par points par résistance conventionnel / Soudage MIG | Impact sur la réduction de poids |
| Zone affectée par la chaleur | Minimal (0.1–1mm) | Significatif (plusieurs millimètres ou plus) | Réduit considérablement le risque de fragilisation et préserve les propriétés des matériaux |
| Contrôle de la déformation | Déformation minimale | Déformation importante; redressement requis | Convient aux structures en alliage d'aluminium à paroi mince et en acier à haute résistance |
| Assemblage de métaux différents | Excellent (aluminium-acier, cuivre-aluminium, etc.) | Difficile, nécessite des processus auxiliaires | Permet des conceptions de carrosseries hybrides multi-matériaux |
| Largeur de bride | Peut être réduit à 8-10 mm | Nécessite généralement 15 à 20 mm | Réduit le poids du véhicule de plusieurs kilogrammes |
| Qualité de soudure | Continu, esthétiquement agréable, pas d'éclaboussures | Soudure par points ou éclaboussures présentes | Améliore la rigidité du corps et la qualité de la surface |
| Flexibilité de production | Haut (adapté aux trajectoires 3D complexes) | Modéré | Convient aux carrosseries monocoques et aux structures complexes |
| Effet global de réduction de poids | Optimal | Moyenne | Le soudage au laser est la clé de l’application à grande échelle de matériaux légers |
Cas d'application réels des principaux constructeurs automobiles
BMW: Dans le 5 Série et 7 Modèles de série, l'entreprise est passée du rivetage traditionnel au soudage au laser pour assembler les panneaux de porte extérieurs en alliage d'aluminium avec des panneaux intérieurs en acier. Cela a non seulement réduit le nombre de pièces et le poids total, mais a également considérablement amélioré la rigidité de la carrosserie.. Selon les données officielles de BMW, cette technologie a permis de réduire le poids de chaque véhicule d'environ 12 kilogrammes.
Tesla: Dans des modèles tels que le modèle Y, le soudage au laser est profondément intégré aux grands composants moulés sous pression en aluminium (Gigadiffusion), réduisant considérablement le nombre de points de soudure dans les structures de carrosserie traditionnelles (de plus de 1,600 dans certains cas) et réaliser une double percée en matière d'efficacité de production et de conception légère. Actuellement, La Gigafactory de Tesla à Shanghai a déployé des centaines de systèmes robotisés de soudage laser.
Groupe Volkswagen: Sur la plateforme 100% électrique MEB, le soudage au laser est largement utilisé pour assembler les plateaux de batterie en aluminium avec des cadres de carrosserie en acier à haute résistance, assurer l’intégrité structurelle de la batterie tout en contrôlant efficacement le poids total du véhicule.
Mercedes-Benz: Dans les modèles Classe S et EQS, le soudage au laser est utilisé pour créer des corps hybrides aluminium-acier. Les soudures sont esthétiques et structurellement fiables, fournir des modèles haut de gamme avec des performances NVH et une sécurité en cas de collision supérieures.
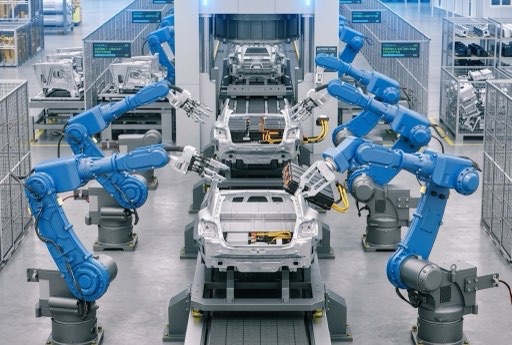
Ces applications pratiques démontrent pleinement que le soudage laser robotisé est devenu un processus essentiel indispensable dans la fabrication légère d'automobiles haut de gamme..
Aperçu de l'article suivant: Les six défis majeurs du soudage laser robotisé et comment les surmonter
Identification de l'auteur
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Mis à jour: Peut 2026
ARTICLES CONNEXES

Pouvez-vous faire confiance à la fiche technique? Comment vérifier la précision du positionneur de soudage avec les laser trackers et ISO 9283

Planification de trajectoire autonome dans les soudeurs robotisés:Ce que cela signifie pour votre ligne de production

L'audit pré-achat: Une liste de contrôle de visite d'usine et un protocole de test au banc pour les acheteurs de positionneurs de soudage

Le guide complet du débutant sur les positionneurs de robots: Tout ce que vous devez savoir

6 Défis courants du soudage laser robotisé et comment les résoudre