


Производител на работни станции за роботи и лазерни системи по поръчка



Как роботизираното лазерно заваряване позволява олекотяване на автомобилите: От високоякостна стомана до алуминиеви корпуси
Глобалната автомобилна индустрия е изправена пред безпрецедентен натиск да намали теглото на автомобилите. С напредването на целите за „двоен въглерод“ и все по-строгите разпоредби за потреблението на гориво и въглеродните емисии в световен мащаб, производителите на автомобили трябва значително да намалят теглото на превозното средство, като същевременно гарантират безопасност и структурна цялост. В ерата на електрическите превозни средства, обхватът на шофиране се превърна в основно конкурентно предимство, допълнително засилва търсенето на олекотени. По данни на Международната агенция по енергетика (МАЕ), от 2030, средното собствено тегло на новите превозни средства в световен мащаб трябва да намалее с приблизително 15%–20% в сравнение с 2020. Това директно стимулира широкомащабното приложение на стомана с висока якост (HSS), усъвършенствана стомана с висока якост (AHSS), горещо формована борна стомана, и алуминиеви сплави в каросерията на превозните средства.
Въпреки това, въвеждането на тези леки материали също доведе до значителни предизвикателства в заваряването. Традиционно съпротивително точково заваряване, АЗ, и процесите на TIG заваряване често се провалят, когато са изправени пред предизвикателства като крехкостта на стомана с висока якост, порьозност в алуминиеви сплави, и различни метални съединения между алуминий и стомана. Робот лазерно заваряване, с високата си енергийна плътност, ниско влагане на топлина, и висока точност, се очертава като ключова технология за преодоляване на тези предизвикателства. Без лазерно заваряване, широкомащабното приложение на много леки материали би било практически невъзможно.
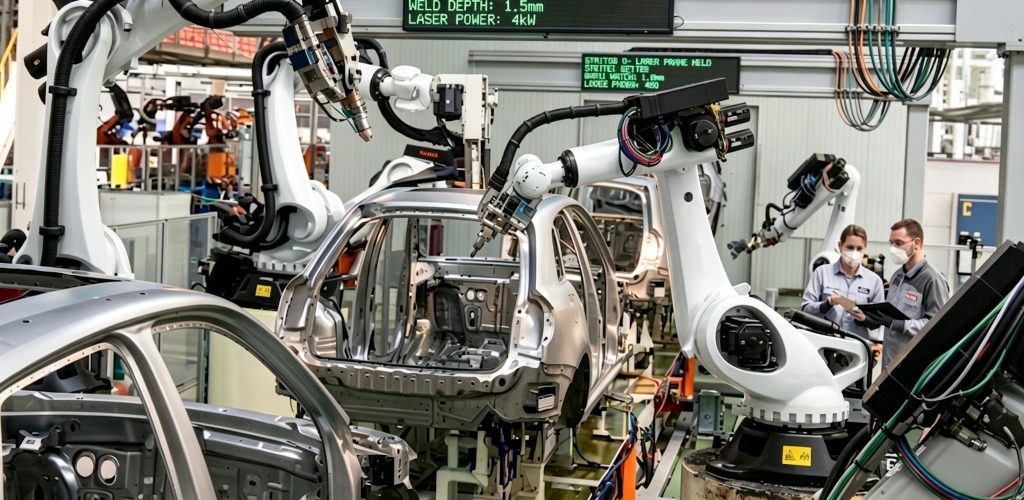
Предизвикателствата при заваряване в олекотените автомобили
Традиционните каросерии на превозни средства използват предимно стандартна нисковъглеродна стомана, разчитайки основно на съпротивително точково заваряване за съединяване – зрял и рентабилен процес. Въпреки това, тъй като делът на леките материали продължава да нараства, трудността при заваряване се е увеличила значително:
Високоякостна стомана и горещо формована борна стомана (като 22MnB5, с надвишаващи силни страни 1500 MPa): По време на заваряване, мартензитната крехкост е склонна да се появи в засегнатата от топлина зона, което води до намаляване на местната сила и издръжливост, което пряко влияе върху безопасността на тялото при катастрофа.
Алуминиеви сплави (особено на 6000 и 7000 серия): С висока топлопроводимост и голям коефициент на линейно разширение, тези материали са силно податливи на порьозност, топлинни пукнатини, и значително изкривяване при заваряване по време на традиционно MIG/TIG заваряване, изискващи обширни процеси на изправяне и шлайфане след заваряване.
Съединения от разнородни метали алуминий-стомана: Алуминият и стоманата имат точки на топене, които се различават с приблизително 600°C и значително различни коефициенти на топлинно разширение. Традиционните процеси на заваряване се борят за образуване на надеждни металургични връзки, често изискващи механично занитване или залепване като спомагателни методи; обаче, тези методи увеличават теглото и сложността на процеса.
Изисквания за оптимизиране на дизайна: За допълнително намаляване на теглото, необходимо е да се стесни ширината на фланеца и да се приеме интегрирана структура; обаче, изискванията за ширина на фланеца на традиционното точково заваряване (обикновено 15-20 мм) се превърнаха в пречка за олекотения дизайн.
Тези проблеми заедно водят до по-ниски нива на добив и увеличени разходи за последваща обработка за традиционните процеси на заваряване, което затруднява покриването на всеобхватните изисквания на съвременните автомобили за „по-леки, по-силен, и по-безопасни” превозни средства.
Основни предимства на роботизираното лазерно заваряване
Роботизираната система за лазерно заваряване се състои от високомощен влакнест лазер, 6-осен индустриален робот, глава за прецизно заваряване, и интелигентна система за управление. Най-забележителната му характеристика е изключително високата му енергийна плътност (достигайки 10⁶–10⁷W/cm²), което позволява лазерният лъч да бъде фокусиран в малка точка от 0,2–0,8 mm, завършване на топенето и втвърдяването в рамките на милисекунди.
В сравнение с традиционното дъгово заваряване, лазерно заваряване доставя само 1/5 към 1/10 от вложената топлина, с ширина на засегнатата от топлината зона, която може да се контролира в рамките на 0,1–1 mm и скорости на нагряване/охлаждане до 10³–10⁶°C/s. Тези характеристики представляват революционен пробив за заваряване на леки материали.
Ефективно потискане на крехкостта на зоната, засегната от топлината на закалена стомана
Изключително ниското подаване на топлина минимизира засегнатата от топлина зона при заваряване на стомана с висока якост, предотвратяване на обширното образуване на чуплив мартензит. Якостта на заваръчния шев може да се доближи до тази на основния материал, значително повишаване на безопасността при катастрофа на превозни средства.
Постигане на висококачествено заваряване на алуминиева сплав
Чрез прецизно контролиране на лазерната мощност, скорост на заваряване, и разфокусиране, комбиниран с технология за трептене на лъча, образуването на порьозност и пукнатини може да бъде ефективно потиснато. Заваръчната повърхност е гладка и херметична, което го прави особено подходящ за външни компоненти като врати и капаци.
Постигане на надеждно свързване на алуминий и стомана
Чрез оптимизиране на параметрите на процеса (като модулация на мощността и състав на защитния газ), лазерно заваряване образува тънък, стабилен интерметален слой на границата, позволяващи металургично свързване между алуминий и стомана. Тази технология се използва широко в конструкциите на каросерията от хибридни материали, значително намаляване на увеличаването на теглото, свързано с традиционното занитване.
Значително намаляване на ширината на фланеца за постигане на намаляване на телесното тегло
Традиционното съпротивително точково заваряване изисква относително широко припокриване на фланци, докато лазерното заваряване произвежда непрекъснати заварки, което позволява ширините на фланеца лесно да бъдат намалени до 8–10 mm или дори по-тесни. Според оценки на индустрията, на типичен седан от C-сегмент, оптимизирането на дизайна на фланеца чрез лазерно заваряване може да намали телесното тегло с 8–15 kg, като същевременно увеличи устойчивостта на усукване с повече от 5%.
Освен това, роботизираната система постига точност на повторяемост от ±0,05 mm, което му позволява да заварява надеждно сложни триизмерни повърхности и да отговаря на изискванията както на монококовите тела, така и на модулното производство.
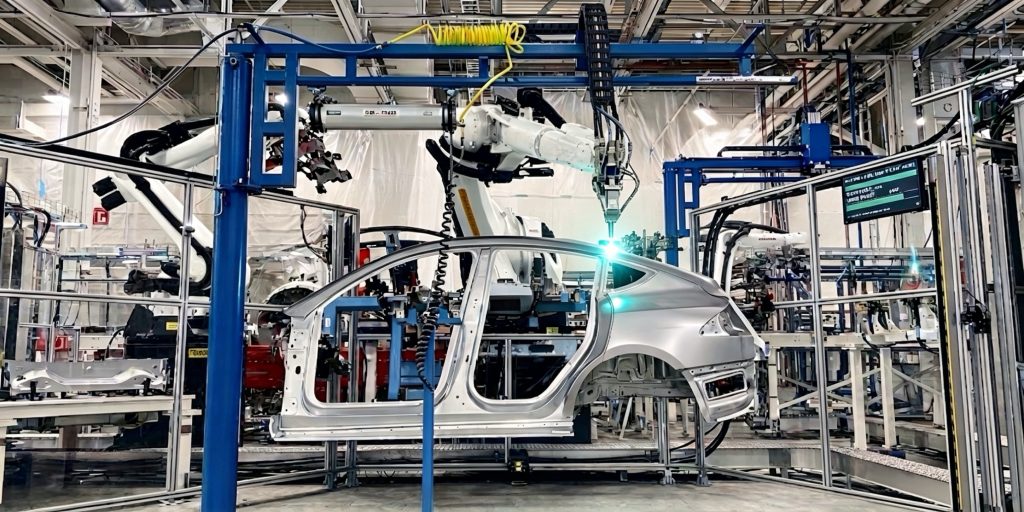
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Критерии за сравнение | Роботизирано лазерно заваряване | Конвенционално съпротивително точково заваряване / MIG заваряване | Въздействие върху намаляването на теглото |
| Термично засегната зона | Минимална (0.1–1 мм) | Значително (няколко милиметра или повече) | Значително намалява риска от крехкост и запазва свойствата на материала |
| Контрол на деформацията | Минимална деформация | Значителна деформация; изисква се изправяне | Подходящ за тънкостенни алуминиеви сплави и стоманени конструкции с висока якост |
| Съединяване на разнородни метали | Отлично (алуминий-стомана, медно-алуминиеви, и т.н.) | трудно, изисква помощни процеси | Позволява хибридни дизайни на каросерии от много материали |
| Ширина на фланеца | Може да се намали до 8–10 mm | Обикновено изисква 15–20 mm | Намалява теглото на автомобила с няколко килограма |
| Качество на заваръчния шев | Непрекъснато, естетически издържан, без пръски | Налице е точково заваряване или пръски | Подобрява твърдостта на тялото и качеството на повърхността |
| Производствена гъвкавост | високо (подходящ за сложни 3D траектории) | Умерен | Подходящ за монококови каросерии и сложни конструкции |
| Общ ефект на намаляване на теглото | Оптимално | Средно | Лазерното заваряване е от ключово значение за широкомащабното приложение на леки материали |
Реални случаи на приложение от водещи автомобилни производители
BMW: В 5 Серия и 7 Серийни модели, компанията премина от традиционно занитване към лазерно заваряване за свързване на външни панели на вратите от алуминиева сплав със стоманени вътрешни панели. Това не само намалява броя на частите и общото тегло, но и значително подобрява здравината на каросерията. По официални данни на BMW, тази технология спомогна за намаляване на теглото на всяко превозно средство с приблизително 12 килограми.
Тесла: В модели като Model Y, лазерното заваряване е дълбоко интегрирано с големи алуминиеви ляти компоненти (Gigacasting), драстично намаляване на броя на заваръчните точки в традиционните конструкции на каросерията (с повече от 1,600 в някои случаи) и постигане на двоен пробив в производствената ефективност и олекотения дизайн. В момента, Shanghai Gigafactory на Tesla внедри стотици роботизирани системи за лазерно заваряване.
Volkswagen Group: На изцяло електрическата платформа MEB, лазерното заваряване се използва широко за свързване на алуминиеви тави за батерии с високоякостни стоманени рамки на тялото, осигуряване на структурната цялост на акумулаторния пакет, като същевременно ефективно контролира общото тегло на автомобила.
Mercedes-Benz: В моделите S-Class и EQS, лазерното заваряване се използва за създаване на хибридни тела от алуминий и стомана. Заваръчните шевове са естетически издържани и структурно надеждни, осигурявайки първокласни модели с превъзходна NVH производителност и безопасност при катастрофа.
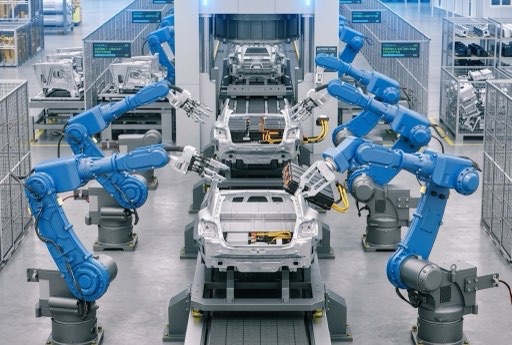
Тези практически приложения напълно демонстрират, че роботизираното лазерно заваряване се е превърнало в незаменим основен процес в олекотеното производство на автомобили от висок клас.
Преглед на следващата статия: Шестте основни предизвикателства на роботизираното лазерно заваряване и как да ги преодолеем
Идентификация на автора
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

Защо да добавите робот на 7-ма ос? 5 Мощни начини за повишаване на производителността & Намалете разходите 2026

Роботизирана клетка за заваряване без програмиране:Как Vision-Guided Systems елиминират Teach Pendants

Автоматизация на заваряване на трансформаторни резервоари:Решаване на предизвикателството на големия, Неповтарящи се части

7th Axis Robot Track System Support & Ръководство за отстраняване на неизправности

Анатомия на роботизирана заваръчна клетка: Основни компоненти & Ръководство за избор (2026)
