Производител на работни станции за роботи и лазерни системи по поръчка



6 Често срещани предизвикателства при роботизираното лазерно заваряване и как да ги разрешим
В предишни статии, проучихме революционните предимства на роботизираното лазерно заваряване в олекотяването на автомобили. Въпреки това, като изключително прецизен процес, внедряването на лазерно заваряване в реална фабрична среда не винаги е гладко. Поради изключително малкия размер на лазерното петно и бързата скорост на охлаждане, дори и най-малкото отклонение в процеса може да доведе до дефекти при заваряване. Изправянето пред предизвикателства е знак за съзряване на технологията. Днес, ще се задълбочим в шестте основни предизвикателства, често срещани при роботизираното лазерно заваряване по време на производството и ще споделим доказани в индустрията решения.
1. Изключителна чувствителност към монтажни пропуски (Чувствителност към пропуски)
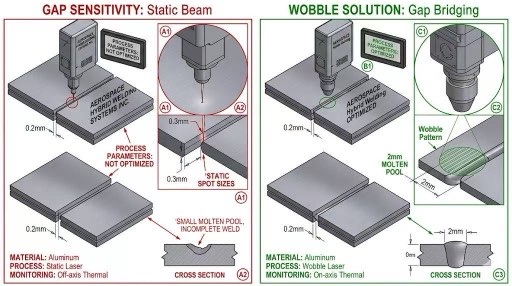
Предизвикателство: Диаметърът на лазерното петно обикновено е само 0,2–0,6 mm. Ако монтажната междина между частите надвишава 0.1 мм, лазерният лъч може да премине директно през пролуката, което води до „пропуснати заварки“ или сериозно срутване. Това поставя изключително високи изисквания към прецизността на щамповането на предходните процеси.
Решения:
Технология за лазерно люлеещо се заваряване: Чрез интегриране на високочестотни вибриращи огледала в заваръчната глава, петното се кара да трепти бързо в кръг или образец на фигура осем. Това не само разширява разтопения басейн, но също така значително подобрява толерантността към монтажни празнини.
Заваряване с подаване на тел: Автоматично подава заваръчна тел в зони с по-големи междини, осигуряване на пълен заваръчен шев чрез добавяне на добавъчен метал.
2. Пръски при заваряване и повърхностно замърсяване (Контрол на пръски)
Предизвикателство: При заваряване на високоякостна стомана или поцинкована стомана, силните колебания в разтопения басейн и металните пари могат да причинят пръски от течен метал. Това не само уврежда естетическия вид на повърхността на детайла, но също така замърсява прецизните лазерни лещи.
Решения:
Оформяне на лъча: Използване на ring-spot технология (регулируеми лазери с пръстеновидно ядро), външният пръстен загрява предварително разтопения басейн, докато вътрешният пръстен извършва заваряване с дълбоко проникване, което води до по-плавен процес на заваряване.
Оптимизиран поток на защитен газ: Специално устройство за защитен газ (страничен газов поток) е предназначен да предпазва лещата със стабилна газова завеса и да отстранява металните пари.
3. Порьозност при заваряване на алуминий
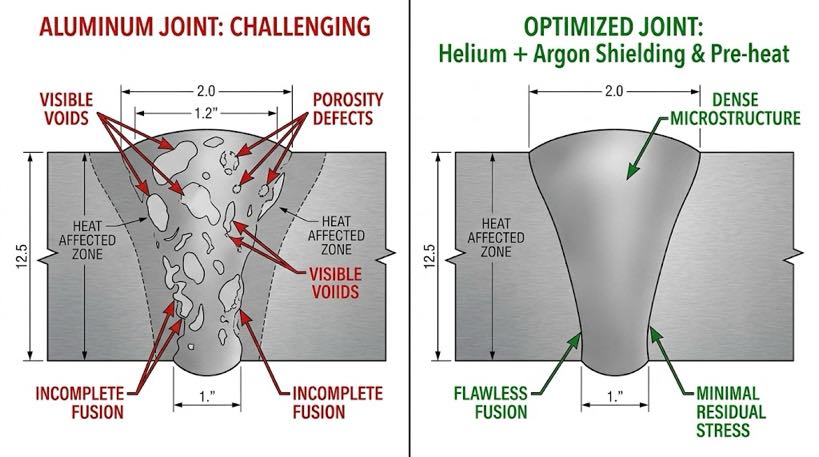
Предизвикателство: Алуминиевите сплави имат изключително висока разтворимост на водород, и лазерната заваръчна вана се втвърдява много бързо, предотвратяване на изтичането на водород навреме. Това води до образуването на множество пори в заваръчния шев, сериозно компрометираща здравината на конструкцията.
Решения:
Предварителна обработка на повърхността: Извършете стриктно химическо почистване или механично шлайфане преди заваряване, за да отстраните повърхностните оксидни слоеве и остатъчните масла.
Двуточково заваряване: Използвайте две лазерни точки, работещи в тандем, за да удължите продължителността на разтопения басейн, осигурявайки „спасителен пояс“ за излизане на газовите мехурчета.
4. Изместване на фокуса, засягащо последователността
Предизвикателство: По време на непрекъснато заваряване с висока мощност, оптичните компоненти на заваръчната глава могат да се деформират поради поглъщане на топлина от малко количество енергия, което води до изместване на фокусната точка и води до колебания в дълбочината на заварката.
Решения:
Оптичен дизайн с пълно отражение: Изберете високо качество, лещи с ниска абсорбция или заменете трансмисивните лещи с огледала за пълно отражение.
Система за компенсиране на фокуса в реално време: Наблюдавайте температурата на лещите чрез сензори и автоматично регулирайте височината на крайния ефектор на робота, за да гарантирате, че фокусът остава заключен върху повърхността на детайла.
5. Риск от повреда от силно отразяващи материали (Обратно отражение)
Предизвикателство: При заваряване на силно отразяващи метали като мед и алуминий, лазерният лъч може да се отрази обратно във влакното като огледало, повреда на скъпия лазерен източник.
Решения:
Антирефлексна изолационна технология: Оборудвайте лазера с многостепенни антирефлексни устройства, които изключват лазера в рамките на милисекунди при откриване на отразена светлина.
Наклонен ъгъл на заваряване: Наклонете лазерната глава под ъгъл от 5°–10° за отклоняване на отразената светлина от лазерния изходен порт.
6. Липса на вграден мониторинг на качеството
Предизвикателство: Скоростите на лазерно заваряване са изключително високи (до 10 м/мин). Традиционната визуална проверка след заваряване не може да открие вътрешните дефекти навреме, което води до голям брой дефектни части.
Решение:
Мултиспектрален оптичен мониторинг: Използва визуални и инфрачервени сензори за улавяне на плазмени светлинни сигнали, излъчвани от разтопения басейн в реално време, автоматично идентифициране на дефекти като порьозност и липса на сливане чрез AI алгоритми.
Оптична кохерентна томография (ОКТ): Измерва дълбочината на заваръчния шев в реално време, като използва кохерентна светлина по време на заваряване.
Роботизирано лазерно заваряване: Сравнение на технологичната зрялост
| Измерение на предизвикателството | Текущо състояние | Зрялост на решението | Основни съображения |
| Чувствителност към пропуски | Значително смекчени | високо (Технологията за заваряване с махало е широко разпространена) | Прецизност на приспособленията в предходните процеси |
| Контрол на пръски | Контролируеми | Умерен (Изисква оптимизация за конкретни материали) | Приложение на регулируеми лазерни източници с пръстеновидно ядро |
| Порьозност на алуминиева сплав | Ефективно намалено | Среден | Управление на процеса на почистване преди заваряване |
| Висока отразяваща способност | Изключително нисък риск | Изключително високо (Хардуерната защита вече е добре утвърдена) | Настройки на ъгъла на наклона на заваръчната глава |
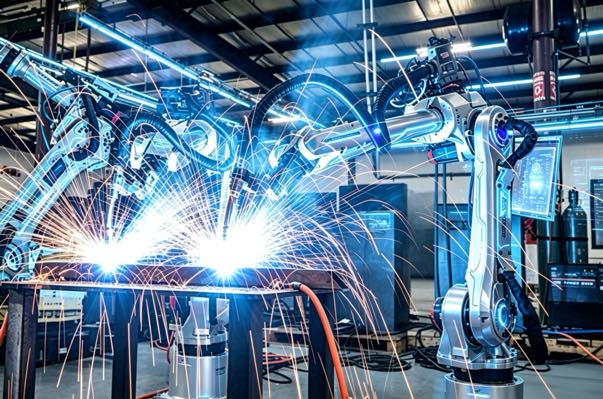
Роботизираното лазерно заваряване не е проста технология „plug-and-play“.; то наистина представлява множество предизвикателства. Въпреки това, с широкото приемане на осцилиращо заваряване, спот-по-спот технология, и вградени системи за инспекция, вече съществуват стандартизирани решения за тези някога плашещи предизвикателства. Овладяването на тези най-добри практики е от ключово значение за компаниите да преминат от „способност да заваряват“ към постигане на „висококачествено заваряване“.
Преглед на следващата статия: “Защо роботизираното лазерно заваряване се нуждае от визуална система? От сляпо заваряване до интелигентно заваряване”
Идентификация на автора
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Колко струва една роботизирана заваръчна клетка в 2026? Пълна разбивка на цените

Продавам позиционер за заваряване: Как да изберете правилния тип за вашата част (Главна стойка Задна стойка, L-тип, U-тип, Хоризонтална 3-осна, Въртяща се с една ос, Вертикално накланяне)

Анатомия на роботизирана заваръчна клетка: Основни компоненти & Ръководство за избор (2026)

Сравнение на видовете позиционери за заваряване: Главна опора, L-тип, U-тип, 3-ос & още

7th Axis Robot + Роботизирани позиционери: Изграждане на цялостни гъвкави клетки за заваряване