


Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Por que os sistemas de visão são essenciais para soldagem robótica a laser
Nos primórdios da automação industrial, soldagem robótica foi amplamente considerada “soldagem cega”: robôs agiam como “fantoches” executando programas predefinidos, movendo-se mecanicamente ao longo de caminhos fixos. Na soldagem a arco tradicional, o grande tamanho do ponto permite alguma margem de erro, mesmo com pequenos desvios. No entanto, em soldagem a laser—um processo de precisão onde o tamanho do ponto é apenas 0.2mm a 0,6 mm—qualquer perturbação no chão de fábrica — até mesmo um minúsculo deslocamento de 0,2 mm em uma peça — pode fazer com que o laser “erre o alvo,”resultando em soldas incompletas ou queimaduras, o que, por sua vez, torna toda a costura de solda inutilizável. A introdução de sistemas de visão transformou completamente esta situação. É o mesmo que equipar robôs com “olhos” de alta precisão e um “cérebro” ágil. Este artigo fornecerá uma análise aprofundada de como os sistemas de visão impulsionam o salto da “execução mecânica” para a “cognição inteligente” na soldagem robótica a laser.
1. Acompanhamento de costura: Resolvendo o problema persistente de “desalinhamento”
Desafios:
As estruturas da carroceria branca automotiva são extremamente complexas. Mesmo em linhas de produção altamente automatizadas, inconsistências dimensionais em peças estampadas, desgaste mecânico de acessórios durante operação prolongada, e a deformação não linear do metal causada pelo calor durante a soldagem podem levar a um desvio entre a posição real da costura de solda e o modelo 3D teórico. Para soldagem a laser, essa deriva é fatal.
A “mágica” da visão:
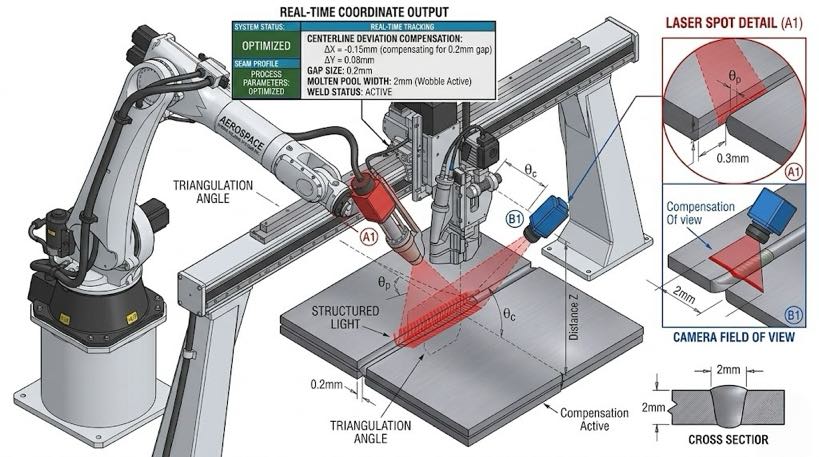
Sensores de visão a laser (baseado no princípio da triangulação a laser) são normalmente montados na extremidade frontal da cabeça de soldagem, digitalização em tempo real apenas alguns centímetros à frente da solda, muito parecido com batedores avançados. Eles capturam o centro geométrico da solda, mudanças na largura, e lacunas de montagem a uma frequência de centenas de vezes por segundo, enviando esses dados de desvio de volta ao controlador do robô em tempo real.
Valor Central:
Compensação Dinâmica: Mesmo que a peça de trabalho esteja distorcida no espaço tridimensional, o robô pode corrigir sua trajetória de movimento em tempo real.
Bloqueio de alta precisão: Garante que o feixe de laser esteja sempre travado com precisão no centro físico da costura de solda, elevando a precisão do alinhamento ao nível do micrômetro.
2. Posicionamento pré-soldagem: Dando à linha de produção um “cérebro flexível”
Desafio:
Ao soldar componentes grandes, como chassis e baterias, é difícil conseguir 100% posicionamento preciso da peça. Os métodos tradicionais dependem de dispositivos dispendiosos de posicionamento de precisão, e cada mudança de modelo de produto requer um novo ensino manual do caminho, o que consome tempo e aumenta os custos de produção.
A “mágica” da visão:
Usando sistemas de visão global 2D ou 3D, o robô pode “escanear” a área de trabalho antes de começar. Algoritmos de IA identificam automaticamente os principais recursos da peça de trabalho (como furos de processo, bordas, e raios R específicos) e calcule instantaneamente o desvio da peça atual em relação à posição padrão.
Valor Central:
Redução de custos e melhoria de eficiência: Reduz a dependência de acessórios de alta precisão.
Flexibilidade final: Permite alinhamento “one-piece-one-mark”, permitindo que as peças de trabalho sejam colocadas livremente dentro de uma determinada faixa enquanto o robô se alinha automaticamente, encurtando significativamente os ciclos de mudança.
3. Monitoramento de pool de fusão: Uma “verificação de integridade em tempo real” para o processo de soldagem
Desafios:
A soldagem por penetração profunda a laser é um processo físico complexo concluído em milissegundos. Sob a irradiação de alta energia do laser, o metal vaporiza violentamente e forma um buraco de fechadura. Se respingos se formaram internamente, se a nuvem de plasma é estável, ou se o buraco da fechadura entrou em colapso – essas mudanças são impossíveis de observar a olho nu ou com câmeras comuns devido à intensa interferência da radiação laser.
O “superpoder” da visão:
Utilizando câmeras com taxa de quadros ultra-alta combinadas com tecnologia de filtragem de banda estreita, o sistema pode filtrar os reflexos ofuscantes do laser e capturar diretamente o contorno, características, e estado de fluxo da poça de fusão.
Valor Central:
Previsão de qualidade: Os engenheiros podem avaliar a estabilidade da soldagem em tempo real através do monitor de monitoramento.
Prevenção de Riscos: Em caso de anomalias (como bolhas causadas por impurezas), o sistema pode disparar um alarme e desligar o laser em milissegundos, minimizando danos potenciais.

4. Inspeção de qualidade on-line pós-soldagem: Diga adeus à “Era do Check-Check”
Desafios:
A inspeção de qualidade pós-soldagem tradicional geralmente depende da inspeção visual manual (propenso à fadiga e padrões inconsistentes) ou amostragem destrutiva (alto custo e incapacidade de executar 100% inspeção). Para componentes críticos para a segurança, perder até mesmo uma única porosidade microscópica ou rachadura pode levar a consequências irreversíveis.
A “mágica” da visão:
Após a conclusão da soldagem, um sensor de visão 3D de rastreamento reconstrói a topografia da superfície da solda. Algoritmos de reconhecimento de imagem baseados em aprendizagem profunda avaliam automaticamente a altura da solda, excesso de altura, e continuidade, ao mesmo tempo que identifica com precisão defeitos como burn-through, acúmulo de respingos, respingos de solda, e defeitos de cratera.
Valor Central:
100% Inspeção Completa: Cada peça e cada centímetro de solda possui uma identificação digital.
Loop fechado de dados: Os dados de inspeção são sincronizados em tempo real com o sistema MES da fábrica, permitindo rastreabilidade total em todo o processo de produção.
5. Comparação de desempenho: Soldagem cega vs.. Visão Inteligente
Para fornecer uma compreensão mais clara do valor dos sistemas de visão, compilamos a seguinte tabela:
| Dimensões de monitoramento | Modo de soldagem cega tradicional | Modo assistido por visão | Melhoria |
| Precisão de posicionamento | Depende da rigidez mecânica | Correção de visão em tempo real | Precisão melhorada para ±0,05 mm |
| Velocidade de mudança | Requer reensino de trajetórias | Posicionamento e foco automáticos | Tempo de mudança reduzido em 70% |
| Taxa de sucata | Altamente afetado pela consistência da peça | Compensação automática de desvio | Taxa de sucata reduzida em mais 50% |
| Gestão da Qualidade | Verificações pontuais off-line com atraso significativo | On-line 100% inspeção com alertas em tempo real | 100% rastreabilidade digital |
6. Tendências Futuras: A convergência da visão de IA e do controle de circuito fechado
Com o rápido avanço do aprendizado profundo e do poder da computação, os sistemas de visão estão evoluindo de meros “sensores” para “tomadores de decisão” capazes de raciocínio lógico.
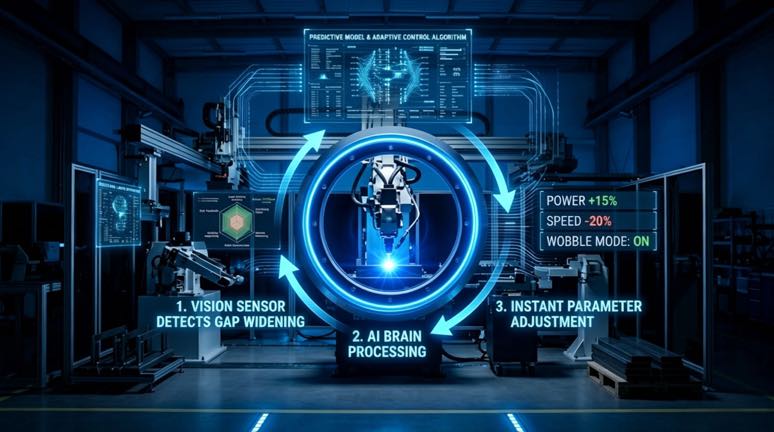
Os futuros sistemas de visão inteligente alcançarão um verdadeiro controle de processo em circuito fechado: eles não apenas detectarão desvios, mas também os compreenderão. Por exemplo, quando o sistema de visão detecta que o espaço entre as peças de chapa metálica está aumentando devido à deformação térmica, ele não irá mais simplesmente relatar um erro, mas emitirá instruções automaticamente para o laser - “aumentar a potência do laser em tempo real, reduzir a velocidade de soldagem, e ative o modo de oscilação.” Este controle adaptativo baseado em feedback visual em tempo real inaugurará uma era de controle verdadeiramente não tripulado., produção inteligente.
Se o laser é o “coração” da soldagem a laser e o robô são seus “membros”,”então o sistema de visão são os “olhos” indispensáveis. Para a indústria automotiva moderna, que busca designs leves e de alta qualidade, os sistemas de visão não são mais opcionais – eles são um pré-requisito para garantir a ampla adoção da soldagem a laser.
Visualização do próximo artigo: “Como escolher o sistema robótico de soldagem a laser certo para sua fábrica: Um guia completo da seleção à integração”
Identificação do Autor
Especialista em integração de sistemas de soldagem robótica com mais de 12 anos de experiência no setor. Minha empresa acabou 26 anos de experiência profissional, detém mais de 40 tecnologias patenteadas, e concluiu com sucesso mais 1,500 projetos em todo o mundo (aproximadamente 70% dos quais envolviam células de soldagem robótica, totalizando mais de 1,000 unidades). A empresa possui certificação CE da UE (Certificado nº.: M.2026.206.C134866) e está em conformidade com a EN 60204-1:2018 e EN ISO 12100:2010 padrões. Auxiliei inúmeras empresas de manufatura em todo o processo de implementação de estações de trabalho de soldagem robótica, da seleção ao lançamento da produção.
Atualizado: Poderia 2026
POSTS RELACIONADOS

3Rastreamento de costura a laser D Vision explicado:Da nuvem de pontos ao caminho da solda em segundos

Como a soldagem robótica a laser permite a redução de peso no setor automotivo: De aço de alta resistência a carrocerias de alumínio

O que é uma célula de soldagem robótica? 2026 Guia para iniciantes | 37 Dados da loja

5 Perguntas a serem feitas antes de comprar uma célula de soldagem robótica para aço estrutural

7Robô do Eixo vs Pórtico Tradicional: O que é melhor para sua linha de soldagem ou manuseio de materiais?
