


Produttore di workstation robotizzate personalizzate e sistemi laser



6 Sfide comuni nella saldatura laser robotizzata e come risolverle
Negli articoli precedenti, abbiamo esplorato i vantaggi rivoluzionari della saldatura laser robotizzata nell’alleggerimento automobilistico. Tuttavia, come un processo altamente preciso, l’implementazione della saldatura laser negli ambienti industriali reali non è sempre un processo semplice. Grazie alle dimensioni estremamente ridotte dello spot laser e alla rapida velocità di raffreddamento, anche la minima deviazione del processo può portare a difetti di saldatura. Affrontare le sfide a testa alta è un segno di una tecnologia in maturazione. Oggi, approfondiremo le sei principali sfide comunemente incontrate nella saldatura laser robotizzata durante la produzione e condivideremo soluzioni collaudate nel settore.
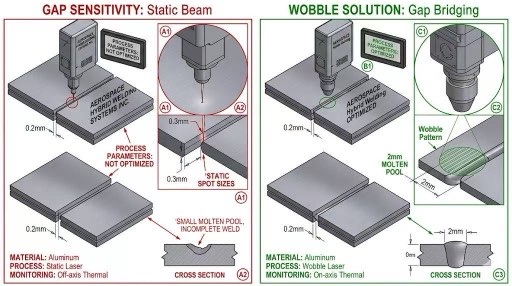
1. Estrema sensibilità agli spazi vuoti di assemblaggio (Sensibilità al divario)
Sfida: Il diametro del punto laser è in genere solo 0,2–0,6 mm. Se lo spazio di assemblaggio tra le parti supera 0.1 mm, il raggio laser può passare direttamente attraverso lo spazio, con conseguenti “saldature mancate” o gravi crolli. Ciò pone requisiti estremamente elevati alla precisione di stampaggio dei processi precedenti.
Soluzioni:
Tecnologia di saldatura laser oscillante: Integrando specchi vibranti ad alta frequenza nella testa di saldatura, lo spot viene fatto oscillare rapidamente secondo uno schema circolare o a forma di otto. Ciò non solo amplia il bagno di fusione, ma migliora anche significativamente la tolleranza per gli spazi vuoti di assemblaggio.
Saldatura a filo: Alimenta automaticamente il filo di saldatura nelle aree con spazi più ampi, garantendo un cordone di saldatura completo attraverso l'aggiunta di metallo d'apporto.
2. Spruzzi di saldatura e contaminazione superficiale (Controllo degli spruzzi)
Sfida: Quando si salda acciaio ad alta resistenza o acciaio zincato, violente fluttuazioni nel bagno di fusione e nei vapori metallici possono causare schizzi di metallo liquido. Ciò non solo danneggia l'aspetto estetico della superficie del pezzo in lavorazione, ma contamina anche le lenti laser di precisione.
Soluzioni:
Modellazione del fascio: Utilizzando la tecnologia ring-spot (laser con nucleo ad anello regolabile), l'anello esterno preriscalda il bagno di fusione mentre l'anello interno esegue la saldatura a penetrazione profonda, con conseguente processo di saldatura più fluido.
Flusso del gas di protezione ottimizzato: Un dispositivo dedicato al gas di protezione (flusso di gas laterale) è progettato per proteggere la lente con una cortina di gas stabile e rimuovere i vapori metallici.
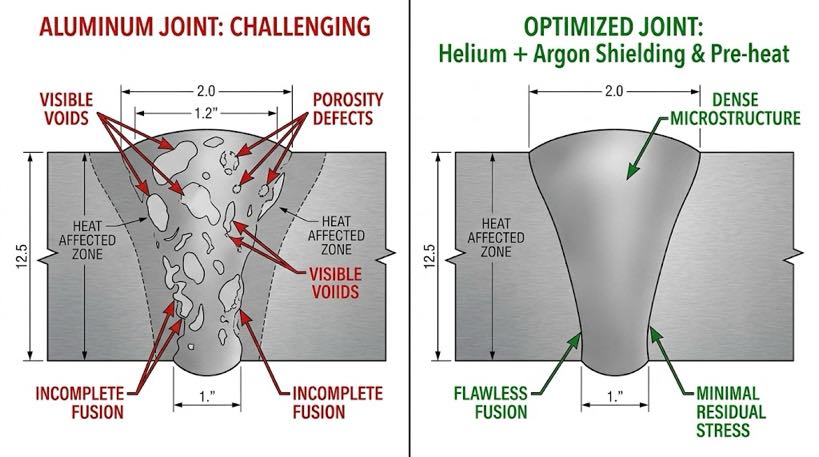
3. Porosità nella saldatura dell'alluminio
Sfida: Le leghe di alluminio hanno una solubilità dell'idrogeno estremamente elevata, e il bagno di saldatura laser si solidifica molto rapidamente, impedendo all'idrogeno di fuoriuscire in tempo. Ciò provoca la formazione di numerosi pori all'interno della saldatura, compromettendo gravemente la resistenza strutturale.
Soluzioni:
Pretrattamento superficiale: Eseguire rigorosamente la pulizia chimica o la molatura meccanica prima della saldatura per rimuovere strati di ossido superficiale e oli residui.
Saldatura a doppio punto: Utilizza due punti laser che lavorano in tandem per prolungare la durata del bagno di fusione, fornendo una “ancora di salvezza” per la fuoriuscita delle bolle di gas.
4. Lo spostamento del focus influisce sulla coerenza
Sfida: Durante la saldatura continua ad alta potenza, i componenti ottici della testa di saldatura possono deformarsi a causa dell'assorbimento di calore da una piccola quantità di energia, causando lo spostamento del punto focale e con conseguenti fluttuazioni nella profondità della saldatura.
Soluzioni:
Design ottico a riflessione totale: Seleziona alta qualità, lenti a basso assorbimento o sostituire lenti trasmissive con specchi a riflessione totale.
Sistema di compensazione della messa a fuoco in tempo reale: Monitora la temperatura delle lenti tramite sensori e regola automaticamente l'altezza dell'effettore finale del robot per garantire che la messa a fuoco rimanga bloccata sulla superficie del pezzo.
5. Rischio di danni dovuti a materiali altamente riflettenti (Riflessione sul retro)
Sfida: Quando si saldano metalli altamente riflettenti come rame e alluminio, il raggio laser può riflettersi nella fibra come uno specchio, danneggiando la costosa sorgente laser.
Soluzioni:
Tecnologia di isolamento antiriflesso: Dotare il laser di dispositivi antiriflesso multistadio che spengono il laser in pochi millisecondi quando rileva la luce riflessa.
Angolo di saldatura inclinato: Inclinare la testa laser ad un angolo di 5°–10° per deviare la luce riflessa lontano dalla porta di uscita del laser.
6. Mancanza di monitoraggio della qualità in linea
Sfida: Le velocità di saldatura laser sono estremamente elevate (fino a 10 m/min). La tradizionale ispezione visiva post-saldatura non è in grado di rilevare tempestivamente i difetti interni, portando ad un gran numero di parti difettose.
Soluzione:
Monitoraggio ottico multispettrale: Utilizza sensori visivi e infrarossi per catturare i segnali luminosi del plasma emessi dal bagno di fusione in tempo reale, identificando automaticamente difetti come porosità e mancanza di fusione attraverso algoritmi AI.
Tomografia a coerenza ottica (OTT): Misura la profondità della saldatura in tempo reale utilizzando la luce coerente durante la saldatura.
Saldatura laser robotizzata: Un confronto sulla maturità tecnologica
| Dimensione della sfida | Stato attuale | Maturità della soluzione | Considerazioni chiave |
| Sensibilità al divario | Significativamente mitigato | Alto (La tecnologia di saldatura a pendolo è ampiamente adottata) | Precisione delle attrezzature nelle lavorazioni precedenti |
| Controllo degli spruzzi | Controllabile | Moderare (Richiede l'ottimizzazione per materiali specifici) | Applicazione di sorgenti laser ad anello regolabile |
| Porosità della lega di alluminio | Effettivamente ridotto | Medio | Gestione del processo di pulizia pre-saldatura |
| Alta riflettività | Rischio estremamente basso | Estremamente alto (La protezione hardware è già ben consolidata) | Impostazioni dell'angolo di inclinazione della testa di saldatura |
La saldatura laser robotizzata non è una semplice tecnologia “plug-and-play”.; presenta infatti numerose sfide. Tuttavia, con la diffusa adozione della saldatura oscillante, tecnologia punto per punto, e sistemi di ispezione in linea, ora esistono soluzioni standardizzate per queste sfide un tempo scoraggianti. Padroneggiare queste migliori pratiche è fondamentale per consentire alle aziende di passare dalla “capacità di saldare” al raggiungimento di una “saldatura di alta qualità”.
Anteprima dell'articolo successivo: “Perché la saldatura laser robotizzata necessita di un sistema di visione? Dalla saldatura cieca alla saldatura intelligente"
Identificazione dell'autore
Un esperto nell'integrazione dei sistemi di saldatura robotizzata con over 12 anni di esperienza nel settore. La mia azienda è finita 26 anni di esperienza professionale, contiene più di 40 tecnologie brevettate, ed è stato completato con successo 1,500 progetti in tutto il mondo (circa 70% di cui hanno coinvolto celle di saldatura robotizzate, per un totale di più di 1,000 unità). L'azienda possiede la certificazione CE UE (Certificato n.: M.2026.206.C134866) ed è conforme alla norma EN 60204-1:2018 e EN ISO 12100:2010 standard. Ho assistito numerose aziende manifatturiere durante l'intero processo di implementazione delle postazioni di saldatura robotizzata, dalla selezione all'avvio della produzione.
Aggiornato: Maggio 2026
POST CORRELATI

Come integrare una cella di saldatura robotizzata guidata dalla visione in una linea di fabbricazione esistente

Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru

7Robot ad asse nell'automazione della saldatura: Casi di studio reali ed esempi di ROI
Tendenze future dei robot del 7° asse nelle fabbriche intelligenti & Integrazione cobot (2026-2030)

Stazione di saldatura chiavi in mano: Dal disegno alla cella pronta per la produzione
