


Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



Perbandingan Komprehensif Pengelasan Laser Robot vs. Pengelasan MIG dan TIG: Mana yang Tepat untuk Anda?
Pengelasan Laser Robotik vs. AKU / KAMU: Proses Mana yang Sesuai dengan Produksi Anda?
Pada artikel kami sebelumnya, kami memberikan gambaran rinci tentang prinsip-prinsip tersebut, komponen sistem, dan skenario penerapan pengelasan laser robot. Setelah membacanya, banyak pembaca tentu bertanya: Apakah memang lebih bagus dari las MIG atau TIG yang saya gunakan saat ini?
Jawabannya bukanlah “pengelasan laser adalah yang terbaik.” Sementara pengelasan laser robotik menawarkan keuntungan signifikan dalam skenario tertentu, SAYA tradisional (Gas Inert Logam) atau TIG (Gas Inert Tungsten) pengelasan tetap menjadi pilihan yang lebih cocok di negara lain. Artikel ini memberikan perbandingan obyektif dalam empat dimensi utama—kecepatan, zona yang terkena dampak panas, kesesuaian bahan, dan total biaya—untuk membantu Anda membuat keputusan yang tepat berdasarkan karakteristik produk dan persyaratan produksi Anda.
1. Perbandingan Kecepatan Pengelasan
Pengelasan laser robot: Menawarkan keuntungan yang jelas pada lembaran tipis (≤5 mm), biasanya mencapai 50–150 mm/s. Kecepatannya dapat dengan mudah mencapai 80–120 mm/s 1 baja tahan karat mm dan kecepatan 40–60 mm/s 2 paduan aluminium mm. Otomatisasi memungkinkan waktu siklus yang cepat dan kapasitas produksi keseluruhan yang tinggi.
Pengelasan MIG Robotik: Menawarkan kecepatan sedang dan bekerja secara konsisten pada lembaran sedang hingga tebal, tetapi umumnya lebih lambat dibandingkan pengelasan laser, terutama ketika beberapa lintasan diperlukan, atau percikan perlu dibersihkan.
Pengelasan TIG (Manual atau Robotik): Metode paling lambat, biasanya hanya 1/4–1/5 kecepatan pengelasan laser, dan umumnya digunakan untuk aplikasi yang memerlukan kualitas permukaan akhir yang sangat tinggi.
Ringkasan: Pengelasan laser adalah pilihan utama untuk lembaran tipis dan produksi batch berkecepatan tinggi; Pengelasan MIG menawarkan keunggulan kecepatan untuk komponen struktural lembaran tebal.
2. Perbandingan Zona Terkena Dampak Panas (HAZ) dan Distorsi
Pengelasan Laser Robot: Energi yang sangat terkonsentrasi menghasilkan zona yang terkena dampak panas yang sangat kecil (0.1–1 mm) dan distorsi benda kerja minimal. Sangat cocok untuk komponen presisi dan struktur berdinding tipis.
Pengelasan MIG: Masukan panas yang lebih tinggi menyebabkan zona yang terkena dampak panas lebih besar, membuat distorsi lebih mungkin terjadi dan seringkali membutuhkan pelurusan tambahan.
Pengelasan TIG: Masukan panas yang dapat dikontrol menghasilkan zona yang terkena dampak panas lebih kecil dari MIG, tapi masih jauh lebih besar dari pengelasan laser.
Ringkasan: Pengelasan laser menawarkan keuntungan signifikan untuk lembaran tipis, paduan aluminium, dan komponen presisi yang sensitif terhadap distorsi.

3. Perbandingan Kesesuaian Bahan
Bahan yang berbeda memiliki persyaratan yang sangat berbeda untuk proses pengelasan. Pengelasan laser unggul dalam lembaran tipis, bahan yang sangat reflektif (aluminium, tembaga), dan sambungan logam yang berbeda, sedangkan MIG lebih mudah beradaptasi untuk pelat baja karbon tebal dan komponen dengan celah besar. TIG cocok untuk aplikasi yang memerlukan standar penampilan dan kemurnian las yang sangat tinggi.
Dengan munculnya kendaraan energi baru dan desain ringan, meluasnya penggunaan paduan aluminium, baja yang dibentuk panas, dan kombinasi logam yang berbeda seperti tembaga dan aluminium menuntut masukan panas dan kontrol distorsi yang lebih tinggi selama pengelasan. Dalam skenario ini, pengelasan laser robot secara bertahap menunjukkan keunggulan unik karena zona yang terkena dampak panas minimal dan kemampuan pengelasan logam berbeda yang sangat baik. Sangat cocok untuk komponen yang memerlukan keseimbangan antara konstruksi ringan dan kekuatan, seperti badan mobil dan tempat aki.
4. Perbandingan Biaya Komprehensif
Investasi Awal: Sistem pengelasan laser adalah yang paling mahal, MIG adalah yang paling murah, dan TIG jatuh di tengah.
Biaya Operasional: Pengelasan laser memerlukan lebih sedikit bahan habis pakai dan lebih sedikit pasca-pemrosesan, sehingga menghasilkan biaya jangka panjang yang lebih rendah; MIG melibatkan konsumsi kabel secara terus menerus; TIG memiliki biaya tenaga kerja yang lebih tinggi.
Pengembalian Investasi (ROI): Dalam aplikasi lembaran tipis bervolume tinggi, pengelasan laser biasanya mencapai ROI dalam waktu 18-24 bulan; MIG mencapai ROI lebih cepat dalam aplikasi lembaran tebal untuk keperluan umum.
Tabel Perbandingan
| Kriteria Perbandingan | Pengelasan Laser Robot | Pengelasan MIG Robotik | Pengelasan TIG (Manual/Robot) | Aplikasi yang Direkomendasikan |
| Kecepatan Pengelasan | Sangat cepat (50–150 mm/detik) | Sedang | Sangat lambat | Pengelasan laser direkomendasikan untuk produksi lembaran tipis berkecepatan tinggi |
| Zona Terkena Dampak Panas | Sangat kecil (0.1–1 mm), distorsi minimal | Lebih besar | Sedang | Bagian tipis yang presisi, paduan aluminium: Pilih laser |
| Kompatibilitas Bahan | Sangat baik untuk lembaran tipis, bahan yang sangat reflektif, logam yang berbeda | Kuat untuk baja karbon tebal dan baja tahan karat | Cocok untuk hampir semua bahan, khususnya paduan berkinerja tinggi | Logam yang berbeda, aluminium tipis: Pilih laser; baja tebal: Pilih AKU |
| Kualitas Manik Las | Estetis, tidak ada percikan, fusi diri | Hadiah percikan, membutuhkan pembersihan | Kualitas estetika tertinggi | Untuk kebutuhan visual yang tinggi: Pilih TIG atau laser |
| Investasi Awal | Tinggi | Rendah | Sedang | laser hoose untuk volume tinggi; MIG untuk volume sedang hingga rendah |
| Biaya Operasional Jangka Panjang | Rendah (bahan habis pakai minimal, pasca-pemrosesan yang minimal) | Sedang (konsumsi kawat las) | Relatif tinggi (tenaga kerja + waktu) | Laser lebih hemat biaya untuk produksi batch lembaran tipis |
| Rekomendasi Keseluruhan | Lembaran tipis, presisi tinggi, volume tinggi | Seprai tebal, komponen struktural, kesenjangan yang besar | Batch kecil, standar estetika yang tinggi, paduan kompleks | Pemilihan fleksibel berdasarkan ketebalan dan volume produksi |

Kriteria Perbandingan Robot Las Laser Robot Las MIG Las TIG (Manual/Robot) Aplikasi yang Direkomendasikan Kecepatan Pengelasan Sangat cepat (50–150 mm/detik) Sedang Sangat lambat Lembaran tipis Produksi berkecepatan tinggi: pilih Zona Terkena Dampak Panas laser (HAZ) Sangat kecil (0.1–1 mm), distorsi minimal Bagian tipis Presisi Sedang Besar, paduan aluminium: pilih Kompatibilitas Bahan laser Lembaran tipis, bahan yang sangat reflektif, logam yang berbeda: lembaran tebal yang sangat bagus, baja karbon, stainless steel Kuat Cocok untuk hampir semua material, khususnya paduan berkinerja tinggi, logam yang berbeda, dan aluminium tipis—pilih laser; baja tebal—pilih Estetika Kualitas Las MIG, tidak ada percikan, fusi diri Percikan hadir, membutuhkan pembersihan Kualitas estetika tertinggi—pilih TIG atau laser Investasi Awal Rendah Tinggi Sedang Tinggi Produksi volume tinggi—pilih laser, Produksi sedang hingga rendah: AKU; Biaya operasional jangka panjang yang rendah (bahan habis pakai yang lebih sedikit, pasca-pemrosesan yang minimal); Sedang (konsumsi kawat las); Lebih tinggi (tenaga kerja + waktu); Untuk produksi batch lembaran tipis, laser secara keseluruhan lebih hemat biaya; Direkomendasikan untuk lembaran tipis, presisi tinggi, dan produksi tinggi; Untuk pelat tebal, komponen struktural, kesenjangan yang besar, batch kecil, persyaratan estetika yang tinggi, dan paduan kompleks, pilih secara fleksibel berdasarkan ketebalan dan volume produksi.
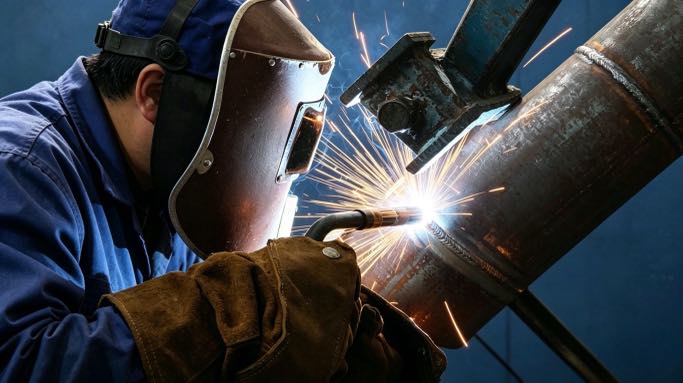
Cara cepat memilih proses pengelasan yang paling sesuai dengan kebutuhan Anda?
Gunakan kerangka pengambilan keputusan berikut untuk penilaian cepat:
Lembaran tipis (≤5mm) + throughput yang tinggi + persyaratan distorsi rendah → Prioritaskan pengelasan laser robot
Seprai tebal (>6mm) baja karbon + kesenjangan yang besar + prioritas kekuatan struktural → Prioritaskan pengelasan MIG robotik
Batch kecil + persyaratan estetika yang sangat tinggi + paduan kompleks → Prioritaskan pengelasan TIG
Logam yang berbeda (misalnya, tembaga dan aluminium) atau bahan yang sangat reflektif → Pengelasan laser menawarkan keuntungan yang signifikan
Tidak ada satu pun proses pengelasan yang “terbaik”.; hanya proses yang paling sesuai dengan persyaratan produksi.

Pratinjau Artikel Berikutnya: Penerapan Pengelasan Laser Robot dalam Tren Ringan Otomotif — Cara Menggunakan Teknologi Laser untuk Mencapai Lebih Ringan, Lebih kuat, dan Bodi Kendaraan serta Sistem Baterai yang Lebih Hemat Energi.
Identifikasi Penulis
Seorang ahli dalam integrasi sistem pengelasan robot dengan lebih 12 pengalaman industri selama bertahun-tahun. Perusahaanku sudah berakhir 26 pengalaman profesional bertahun-tahun, menampung lebih dari 40 teknologi yang dipatenkan, dan telah berhasil menyelesaikannya 1,500 proyek di seluruh dunia (sekitar 70% yang melibatkan sel pengelasan robot, berjumlah lebih dari 1,000 unit). Perusahaan ini memegang sertifikasi EU CE (Nomor Sertifikat.: M.2026.206.C134866) dan mematuhi EN 60204-1:2018 dan EN ISO 12100:2010 standar. Saya telah membantu banyak perusahaan manufaktur di seluruh proses implementasi stasiun kerja pengelasan robotik, dari seleksi hingga peluncuran produksi.
Diperbarui: Mungkin 2026
POSTINGAN TERKAIT

1G hingga 6G Tanpa Derek: Bagaimana Positioner Mengubah Pengelasan Overhead menjadi Pengelasan Posisi Datar

7Robot Sumbu ke-th + Pemosisian Robot: Membangun Sel Pengelasan Fleksibel Lengkap

Cara Menghitung ROI Sel Pengelasan Robot di 2026: Template Lengkap dengan Kasus Dunia Nyata

Cara Mengintegrasikan sel Pengelasan Robot yang Dipandu Visi ke dalam Jalur Fabrikasi yang Ada
Head-and-Tailstock vs. Tipe-L vs. Pemosisian Robot Tipe U: Cara Memilih Berdasarkan Bentuk Benda Kerja
